

Ein Kartonaufrichter am Anfang einer End-of-Line und ein Kartonverschließer am Ende sehen aus wie zwei einfache Maschinen, aber zusammen entscheiden sie, ob Ihre Packlinie läuft oder wartet. Unter-spezifizieren Sie einen von beiden, und Sie sammeln jede Schicht eine Warteschlange aus flachen Boxen oder offenen Kartons. Dieser Leitfaden führt durch, wie SunAura Packaging Machines Kartonaufricht- und Verschließzellen konstruiert, wie Sie sie an die echte Liniengeschwindigkeit anpassen und was Sie vor der Bestellung prüfen.
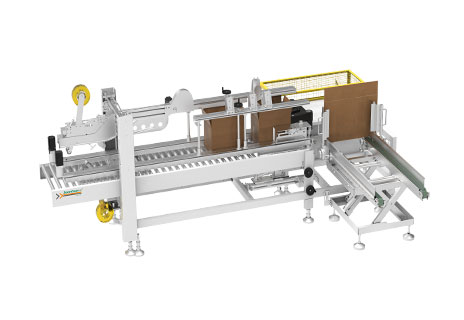
Wo Kartonaufrichten und -versiegelung in der Linie sitzen
Eine typische End-of-Line folgt einer klaren Sequenz: ein Kartonaufrichter zieht einen flachen Wellpapp-Zuschnitt, öffnet ihn zu einem Quader, klappt die unteren Klappen und versiegelt sie mit Klebeband oder Heißleim; der aufgerichtete Karton wird dann zu einer Packstation gefördert, wo Produkt manuell oder automatisch beladen wird; ein Kartonverschließer klappt und versiegelt die Oberseite; und der geschlossene Karton kann vor der Palettierung durch Etikettierung, Umreifung oder Stretchwickelung laufen. Wenn diese Stationen balanciert sind, bewegen sich Boxen und Produkt kontinuierlich. Wenn nicht, bestimmt die langsamste Station das Tempo der gesamten Linie.
Einkaufs-Suchen wie „automatischer Kartonaufrichter zu verkaufen”, „Kartonverschließmaschinen-Lieferant” oder „Case-Packing-Linien-Hersteller” kommen normalerweise von Betrieben, die der manuellen Boxformung entwachsen sind — ein Punkt, der überraschend früh kommt, sobald die Leistung steigt oder die Arbeitskräfte unzuverlässig werden.
Manuell, halbautomatisch und automatisch: wo die Bruchlinien liegen
Manuelle Formung und Versiegelung
Bei niedrigem Volumen öffnet ein Bediener Boxen und klappt Klappen per Hand, oft mit einem einfachen Klebebandspender. Dies braucht fast kein Kapital und toleriert häufige Boxgrößenwechsel, aber es ist langsam, inkonsistent und körperlich anstrengend. Es ist für sehr niedrige Leistung oder hochvariable, kurze Läufe sinnvoll.
Halbautomatische Versiegelung
Ein fester Kartonverschließer klappt und beklebt die Oberseite, während ein Bediener den Karton durchschiebt; der Bediener formt die Box weiterhin und belädt sie. Dies ist die häufigste erste Aufrüstung, weil es sofort den langsamsten, wenigsten ergonomischen Schritt — das Klebeband — zu bescheidenen Kosten entfernt. Betriebe mit ein paar hundert Kartons pro Schicht beginnen oft hier.
Automatisches Aufrichten und Verschließen
Sobald die Leistung kontinuierlich ist, amortisieren sich automatische Maschinen schnell. Ein Kartonaufrichter kann 10–25 oder mehr Kartons pro Minute ohne Bediener formen und am Boden verschließen, und ein automatischer Verschließer passt dieses Tempo nachgeschaltet an. Für robotische Flexibilität über Boxgrößen hinweg verwendet der AIS400 Roboter-Kartonaufrichter einen robotischen Pick-and-Place-Arm zum Öffnen der Zuschnitte statt eines festen mechanischen Magazins, was den Wechsel zwischen Kartonabmessungen verkürzt.
Klebeband versus Heißleim-Versiegelung
Sowohl Aufrichter als auch Verschließer bieten zwei Verschlussmethoden. Haftklebeband ist einfach, sauber, leicht zu wechseln und gut geeignet für allgemeine Exportkartons; es ist der Standard für die meisten Einkäufer. Heißleim beseitigt Verbrauchsmaterial-Klebeband, gibt einen manipulationssicheren Verschluss und kann pro Karton bei hohem Volumen billiger sein, aber es fügt ein Leimsystem, Wartung und Aufwärmzeit hinzu, und es ist weniger nachgiebig bei staubigem oder Recycling-Karton. Wenn Sie durch feuchte Klimazonen exportieren oder manipulationssichere Versiegelungen benötigen, besprechen Sie Leim mit dem Lieferanten; andernfalls ist Klebeband der einlower-Risiko-Startpunkt.
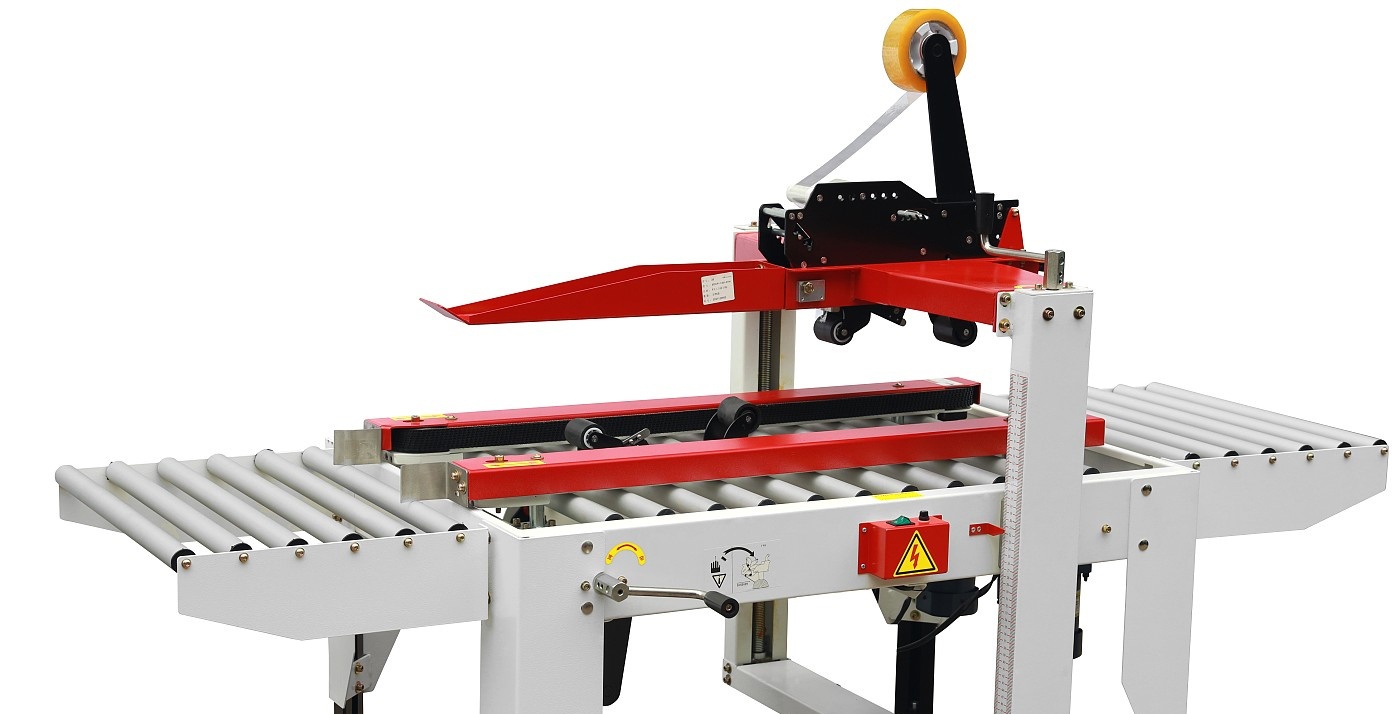
Die wichtigen Spezifikationen, die richtig dimensioniert werden müssen
- Kartonbereich und Mindest-/Höchstabmessungen. Geben Sie Länge, Breite und Höhe jedes Wellpappkartons an, den Sie fahren, einschließlich des schwersten beladenen Gewichts. Magazin- und Klappfalt-Geometrie werden auf diese Hülle dimensioniert.
- Kartons pro Minute, gemessen am Engpass. Der Aufrichter, die Packstation und der Verschließer müssen alle Ihren Peak erfüllen. Ein automatischer Aufrichter, der eine manuelle Packzelle speist, hilft nur, wenn das Packen nicht der Engpass ist.
- Zuschnittqualität und Kartontyp. Stark recycelte oder gewellte Zuschnitte stauen Magazine. Automatische Aufrichter arbeiten am besten mit konsistentem, trockenem Karton; spezifizieren Sie Ihre Kartonsorte.
- Verschlussmethode und Verbrauchsmaterialien. Nennen Sie die Klebebandbreite oder den Leimtyp und bestätigen Sie die Ersatzteil-Verfügbarkeit.
- Wechselzeit zwischen Kartongrößen. Wenn Sie viele SKUs fahren, priorisieren Sie werkzeuglose, wiederholbare Einstellungen; Roboter-Aufrichter glänzen hier.
- Schutzvorrichtungen und Verriegelungen. Automatische Maschinen sollten geschützte Magazine, Not-Aus und verriegelten Zugang enthalten.
Die Zelle balancieren: der am meisten übersehene Schritt
Die Mehrheit der schlecht laufenden Kartonlinien ist nicht kaputt — sie ist unbalanciert. Ein häufiges Muster ist ein schneller Aufrichter, ein einzelner manueller Packer und ein ausreichender Verschließer: der Packer ist der echte Engpass, und Boxen stauen unabhängig von den Maschinen-Nennleistungen. Die Lösung ist entweder, Packarbeitskräfte hinzuzufügen oder zur automatischen Beladung überzugehen. Ingenieure sollten die Taktzeit jeder Station in Sekunden aufzeichnen, die langsamste identifizieren und darauf balancieren. Wenn automatische Produktbeladung erforderlich ist, graduieren die Linien zum System aus Kartonaufrichten–Packen–Verschließen–Palettieren, das die manuelle Station vollständig entfernt.

Nachgeschaltete Schritte, die den Kreis schließen
Nach der Versiegelung benötigen die meisten Exportkartons einen oder mehrere Endbearbeitungsschritte. Ein Etikettierer bringt Versand- oder Rückverfolgungs-Etiketten an; eine Umreifungsmaschine bändert Kartons oder Bündel; und ein Palettenwickler einheitet die Ladung. Für unbemannte Bündelung fügen Betriebe oft eine automatische unbemannte Umreifungsmaschine hinzu, und Palettenladungen werden dann für Stabilität im Transit stretchgewickelt. Diese zusammen zu spezifizieren stellt sicher, dass Förderhöhen, Signale und Geschwindigkeiten vom ersten Tag an passen.
Häufige Fehler und wie man sie vermeidet
- Den Aufrichter und Verschließer bei verschiedenen Lieferanten kaufen, ohne Kommunikation und Förderkompatibilität zu bestätigen, und den Integrator mit dem Beheben der Anpassungsprobleme zurücklassen.
- Dimensionierung auf die heutige Leistung ohne Puffer, sodass eine bescheidene Umsatzsteigerung die Linie innerhalb eines Jahres sättigt.
- Die Zuschnittqualität ignorieren und dann die Maschine für Staus beschuldigen, die durch gewellten Karton verursacht werden.
- Den manuellen Pack-Engpass vergessen, wenn nur die Boxformung automatisiert wird.
- Den Zugang für Magazin-Beladung und Wartung übersehen — eine schnelle Maschine, die umständlich nachzufüllen ist, verliert ihren Vorteil.
Was Sie in Ihre Anfrage senden sollten
Geben Sie Kartonabmessungen für alle SKUs mit beladenen Gewichten an; erforderliche Kartons pro Minute im Peak; Präferenz für Klebeband oder Leim; Kartonsorte und -lieferant; ob Produktbeladung manuell oder automatisch ist; nachgeschaltete Schritte wie Etikettierung und Palettierung; verfügbare Leistung, Luft und Stellfläche; und Ihr Lieferziel. Je vollständiger die Anfrage, desto weniger Überraschungen. Senden Sie diese Details über die Kontaktseite von SunAura Packaging Machines und erkunden Sie verwandte Ausrüstung in der Produktübersicht.
Häufig gestellte Fragen
Wie viele Kartons pro Minute rechtfertigen einen automatischen Aufrichter?
Es gibt keine universelle Zahl, aber Betriebe, die konsistent mehr als etwa 5–8 Kartons pro Minute über eine Schicht formen, amortisieren normalerweise die Kosten durch Arbeitsersparnis und Konsistenz; Ihr eigener Arbeitslohn entscheidet es.
Kann ein Aufrichter viele verschiedene Boxgrößen handhaben?
Ja, innerhalb eines spezifizierten Bereichs. Roboter-Aufrichter und werkzeuglose Wechsel-Designs handhaben gemischte Größen am besten; feste mechanische Maschinen sind schneller aber weniger flexibel.
Soll der Verschließer der exakten Geschwindigkeit des Aufrichters entsprechen?
Er sollte den balancierten Peak der Linie erfüllen oder übertreffen, einschließlich der Packstation. Das Angleichen brandneuer Peak-Nennleistungen ist weniger wichtig als das Angleichen der echten Taktzeiten.
Ist Heißleim besser für Exportkartons?
Klebeband bleibt der sicherere Standard für den allgemeinen Export; Leim eignet sich für hochvolumige, manipulationssichere oder feuchte Umgebungen nach einer ordentlichen Evaluierung.
Empfohlene Ausrüstung
- AIS400 Roboter-Kartonaufrichter — flexible, schnell wechselnde Boxformung.
- Automatischer Kartonverschließer FA500F — konsistente Oberseitenversiegelung mit Liniengeschwindigkeit.
- Integrierte Aufricht–Pack–Verschließ–Palettier-Linie — berührungslose End-of-Line.
- Unbemannte Umreifungsmaschine — sichere Bündelung vor der Palettierung.
Praxisbeispiel der Linienbalancierung
Stellen Sie sich einen Betrieb vor, der 12 versiegelte Kartons pro Minute anstrebt. Der Aufrichter ist auf 15 ausgelegt, der Verschließer auf 18, aber ein einzelner Bediener belädt Produkt in etwa sieben Sekunden pro Karton — grob 8,5 Kartons pro Minute. Unabhängig von den Maschinen-Nennleistungen produziert die Linie etwa 8,5 Kartons pro Minute, und offene Boxen stauen sich an der Packstation. Das Hinzufügen eines zweiten Beladers hebt die manuelle Kapazität auf grob 17, an diesem Punkt ist das Ziel von 12 erreichbar und der Aufrichter wird der nächste Engpass. Dieselbe Arithmetik, ausgedrückt in Sekunden pro Station, offenbart den echten Engpass, ohne etwas auszugeben. Dies ist die Übung, die SunAura Packaging Machines mit jeder Anfrage durchführt: Taktzeit jeder Station auflisten, auf die langsamste balancieren und erst dann entscheiden, wo sich Automatisierung lohnt.
Wo selbst zwei Belader nicht Schritt halten können — üblich in Dreischicht-Hochleistungslinien — ist die Lösung die automatische Produktbeladung, die den Packschritt in die Maschine einfaltet und die ganze Zelle mit einer einzigen synchronisierten Geschwindigkeit laufen lässt. Das ist genau die Konfiguration, die als integriertes End-of-Line-System geliefert wird.
Kartondesign und wie es die Maschinen beeinflusst
Das Wellpapp-Kartondesign wird in vielen Projekten als nachträglicher Einfall behandelt, aber es steuert beide Maschinen. Die Herstellerfuge, die Klappengeometrie, die Rillentiefe und der Kartonsteg beeinflussen alle, wie sauber ein Zuschnitt im Aufrichter öffnet und wie zuverlässig sich die Oberseite im Verschließer faltet. Über-rillte Kartons kollabieren während der Formung; unter-rillte Kartons widerstehen dem Falten und stauen. Ein konsistenter Zuschnitt von einem Qualitätsverarbeiter ist daher kein Luxus auf automatischer Ausrüstung — es ist eine Vorbedingung. Einkäufer sollten die Kartonspezifikation, einschließlich Kartonsorte und Abmessungen, mit ihrem Boxlieferanten festlegen und Musterzuschnitte für die Maschinenprüfung bereitstellen.
Das beladene Gewicht ist ebenso wichtig wie die Abmessungen. Schwere Kartons verlangen robuste Förderrollen und formschlüssiges Klappenfalten, während sehr leichte Kartons sich unvorhersehbar bewegen und Führung statt Kraft benötigen. Das Kommunizieren des vollen Gewichtsbereichs verhindert, dass eine Maschine, die auf eine durchschnittliche Last spezifiziert ist, die leichtesten und schwersten SKUs an den Enden des Bereichs falsch handhabt.
Wechselführung für gemischte SKUs
Betriebe mit vielen Kartongrößen verlieren echte Leistung durch Wechsel, selbst wenn jede Maschine schnell ist. Die praktische Antwort ist eine Kombination aus der richtigen Maschine und der richtigen Führung: werkzeuglose Einstellungen, markierte oder nummerierte Einstellungen und gespeicherte Rezepte beseitigen das Trial-and-Error, das jeden Größenwechsel verlängert. Roboter-Aufrichter sind hier besonders wertvoll, weil die Armbewegung neu programmiert statt mechanisch zurückgesetzt wird, und ein Servo-Verschließer kann Klappen- und Fördereinstellungen pro SKU speichern. Das Dokumentieren eines wiederholbaren Wechselverfahrens und das Trainieren von Bedienern darauf schützt die Durchsatzgewinne, die die Automatisierung liefern soll.
Wartung, Ersatzteile und Verfügbarkeit
End-of-Line-Maschinen sind mechanisch einfacher als ein Hochgeschwindigkeits-Wickler, aber sie brauchen trotzdem routinemäßige Aufmerksamkeit. Klebebandmesser-Klingen verschleißen, Leimfilter blockieren, Lichtschalter sammeln Staub, und Förderlager brauchen Schmierung. Eine kurze geplante Wartungsroutine und ein kleines Ersatzteil-Set — Klingen, Sensoren, Gurte und Sicherungen — verhindern, dass ein kleines Verschleißteil die ganze Linie stoppt. Für Linien, die über mehrere Schichten laufen, ist das Identifizieren der Verbrauchs- und Verschleißteile bei der Übergabe und das Vereinbaren der Verfügbarkeit Teil einer soliden Einkaufsentscheidung. Nachgeschaltet sollten eine automatische Umreifungsmaschine und das Palettenwickeln dieselbe Wartungslogik teilen, sodass der Endbearbeitungsbereich so zuverlässig läuft wie die Formungs- und Verschließzellen.
Inbetriebnahme und Bediener-Schulung
Eine gut spezifizierte Linie hängt immer noch von den Menschen ab, die sie betreiben. Während der Inbetriebnahme sollte die Sequenz von Einzelstationen-Prüfungen zu einem Trockenlauf ohne Produkt laufen, dann einem beladenen Lauf mit steigender Geschwindigkeit, wobei Sensoren, Klappenfalter und Versiegelungseinstellungen in jeder Phase bestätigt werden. Bediener im Beladen des Magazins, im Beseitigen des vorhersehbaren kleinen Staus, im Wechseln von Klebeband oder Folie und im Erkennen, wann ein Fehler einen Ingenieur braucht, zu schulen, schützt den Durchsatz der Linie nach dem Verlassen des Lieferanten. Das Erfassen dieser Verfahren in einer kurzen, standortspezifischen Checkliste — statt sich auf das generische Handbuch zu verlassen — lässt das Wissen Personalwechsel überleben. SunAura Packaging Machines nimmt seine integrierten Linien auf diese Weise in Betrieb und verifiziert die balancierte Takt unter realen Bedingungen vor der Übergabe, sodass der in der Anordnung vereinbarte Durchsatz der Durchsatz ist, den der Kunde tatsächlich erreicht.
Durchsatz-Verifikation nach der Übergabe
Die letzte Disziplin ist, die Leistung gegen die Daten zu verifizieren, die das Projekt begonnen haben. Sobald die Zelle in Betrieb genommen und Bediener geschult sind, fahren Sie eine repräsentative Produktionsperiode — eine volle Schicht über den normalen SKU-Mix — und zeichnen Sie die tatsächlich versiegelten Kartons, die Stopps und ihre Gründe und die Wechselzeit zwischen Größen auf. Der Vergleich dieser Zahlen mit der balancierten Takt aus der Anordnung bestätigt, ob die Linie ihren beabsichtigten Durchsatz liefert und weist auf verbleibende Anpassungen hin. Den Durchsatz als etwas zu behandeln, das nach der Installation gemessen wird, statt aus einer Katalog-Nennleistung anzunehmen, macht aus einer gekauften Linie eine zuverlässig produktive. Für Betriebe, die diese Verifikation planen, unterstützt SunAura Packaging Machines die ersten Produktionsläufe seiner integrierten End-of-Line-Ausrüstung und prüft die aufgezeichneten Takt-Daten mit dem Team des Kunden.
Schlussfolgerung
Kartonaufrichten und -versiegelung werden am besten als eine balancierte Zelle behandelt statt als zwei unabhängige Einkäufe. Definieren Sie Ihre Karton-Hülle, messen Sie die Taktzeit jeder Station und dimensionieren Sie auf den echten Engpass — der oft die manuelle Beladung ist statt die Maschinen. SunAura Packaging Machines liefert die Aufrichter, Verschließer, Förderer und integrierten Linien als einen einzigen Leistungsumfang, sodass die Zelle zusammen spezifiziert, synchronisiert und in Betrieb genommen wird. Senden Sie Ihre Kartonabmessungen und Ihren Peak an Kartons pro Minute, und wir geben eine balancierte Anordnung mit realistischen Taktzeiten zurück.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vollständiges Profil ›