

Una caja que sale de la línea con aspecto de estar sellada pero se abre en el fondo de un contenedor es uno de los fallos pequeños más caros del embalaje. Un solo cartón que revienta no solo daña su propio contenido: puede desencadenar un cargo devuelto del distribuidor, un envío rechazado o una reclamación del cliente que eclipsa todo el buen producto de dentro. Sin embargo, cuando los ingenieros buscan “selladora de cajas” o “cinta frente a termofusible para sellado de cajas”, la comparación suele quedarse en precio y velocidad, y las preguntas que de verdad determinan si un cartón se mantiene cerrado —el método de cierre, la uniformidad de la caja, la geometría de las solapas y la calidad de la cinta— se quedan sin hacer.
Este artículo explica por qué los cartones fallan al sellarse, cómo se comparan el cierre con cinta y el cierre con termofusible, y cómo elegir entre una selladora de cajas uniforme (tamaño fijo) y una aleatoria (de ajuste automático). SunAura Packaging Machines fabrica selladoras de cajas semiautomáticas, totalmente automáticas, de cruz (tipo H) y de esquina, y las máquinas correspondientes van enlazadas a lo largo del texto.
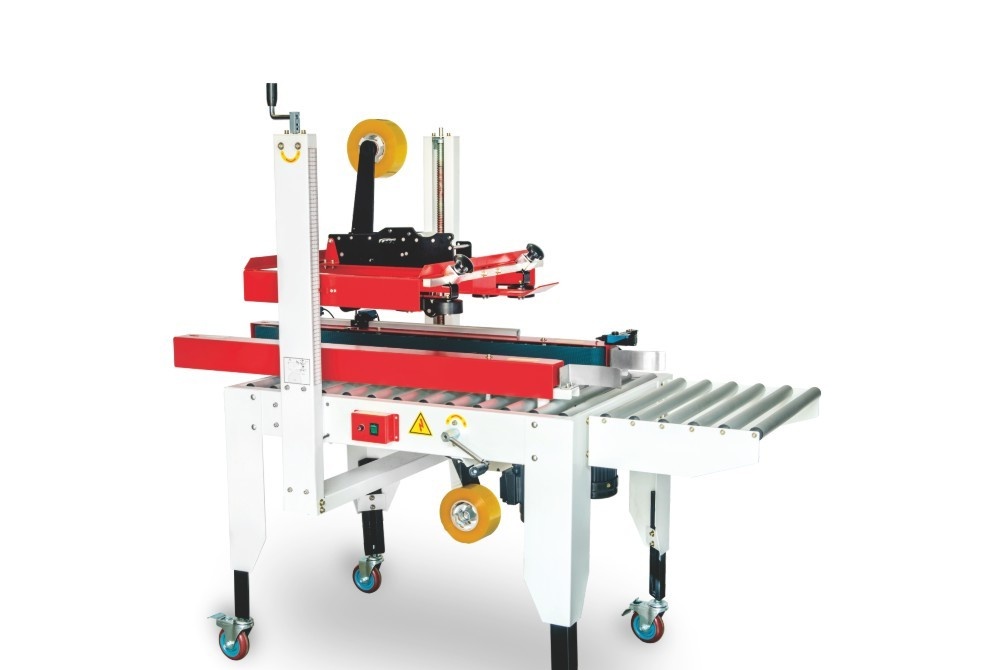
Cómo cierra realmente una selladora de cajas un cartón
La mayoría de las selladoras de cajas hacen dos trabajos en secuencia. Primero se pliegan las cuatro solapas superiores —por el operario en una unidad semiautomática, o mecánicamente con rieles plegadores y un arado en una máquina automática— y luego el cartón pasa por una estación de sellado, donde se aplica cinta (o adhesivo termofusible) a lo largo de la junta central en la parte superior y, normalmente, también en la inferior. Las correas laterales agarran el cartón y lo transportan a velocidad constante; la cinta se coloca mientras la caja pasa por un cabezal de cinta, con un rodillo que la presiona y una cuchilla que la corta en el borde posterior.
Esa descripción tan sencilla oculta el punto donde empiezan la mayoría de los fallos: el sellado depende de que las solapas se junten limpiamente, de que el cartón avance recto y de que la cinta haga contacto completo a lo largo de la junta. Si falla cualquiera de estas condiciones —solapas alabeadas, caja inclinada, cinta aplicada sobre polvo—, la unión parece aceptable en la línea pero se despega bajo carga. Por eso la fiabilidad del sellado se decide aguas arriba, en el montaje y el plegado de solapas, tanto como en el cabezal de cinta. Para ver el panorama completo de las dos máquinas juntas, consulte nuestra guía para construir una formadora y selladora de cajas fiables.
Los defectos de sellado más habituales y sus causas reales
Cuando un cartón falla, el instinto es culpar a la cinta o a la máquina. La causa raíz suele ser una de las siguientes, y cada una tiene una solución concreta.
1. La cinta se levanta o se despega en los extremos
Si los extremos de la cinta se enroscan en lugar de quedar planos, a menudo la caja se libera antes de que las lengüetas delantera y trasera estén bien presionadas, o la calidad de la cinta es demasiado ligera para el peso del cartón. Los cartones más pesados y sobrellenados tiran de la junta en cuanto se apilan, y una cinta fina se suelta del borde. La solución suele ser una cinta más ancha o de mayor resistencia a la tracción y una presión de rodillo correcta, no una máquina nueva.
2. La junta central se abre al apilar
Una junta central abierta casi siempre significa que las solapas no se juntaron: la caja está sobrellenada, las solapas se han alabeado por almacenamiento húmedo o los rieles plegadores están mal ajustados y las solapas se solapan con un hueco. Una cinta colocada sobre un hueco no tiene a qué adherirse. Reducir el sobrellenado, acondicionar el cartón y reajustar los rieles plegadores lo resuelve; si los cartones están siempre sobrellenados, el problema real es que el tamaño de caja no corresponde al producto.
3. Cinta aplicada torcida o partida
Una cinta torcida apunta a una caja que entra en la selladora en ángulo o a un cabezal de cinta desalineado. Una cinta partida o rasgada suele significar que la tensión del rollo es demasiado alta o que la cuchilla está roma y arrastra. Son problemas de ajuste y de elementos de desgaste; una cuchilla roma y unos rodillos de arrastre desgastados son piezas baratas que conviene cambiar según un programa y no después de que causen defectos.
4. Cartones que se atascan o se bloquean en la máquina
Los atascos en una selladora de tamaño fijo suelen significar que se está alimentando un tamaño de caja para el que la máquina no estaba ajustada, un problema frecuente cuando varios tamaños de caja comparten una línea. En una selladora aleatoria, la causa es más a menudo un sensor o las correas laterales. En cualquier caso, los atascos repetidos son señal de que la arquitectura de la máquina no corresponde a la variedad de cajas que se procesan.
5. Sellos que fallan en condiciones de frío o humedad
La cinta sensible a la presión depende de que el adhesivo haga un contacto íntimo; con mucho frío, un adhesivo frío humecta mal, y en ambientes con polvo o humedad la superficie a la que debe adherirse está contaminada. En estas condiciones, especificar una calidad de adhesivo adecuada a la temperatura de aplicación y mantener limpias las superficies de las solapas importa más que la marca de la máquina.
Cierre con cinta frente a cierre con termofusible
Los dos métodos de cierre dominantes son la cinta sensible a la presión (autoadhesiva) y el adhesivo termofusible aplicado por la máquina. Cada uno tiene un perfil de coste y fiabilidad distinto.
| Criterio | Cinta sensible a la presión | Adhesivo termofusible |
|---|---|---|
| Complejidad de la máquina | Cabezal de cinta simple, poco mantenimiento | Depósito de cola, bombas y boquillas, más mantenimiento |
| Consumibles | Rollos de cinta, fáciles de cambiar | Pellets de adhesivo; coste por caja muy bajo en volumen |
| Aspecto | Tira de cinta visible | Sin cinta visible, aspecto limpio para el lineal |
| Mejor encaje | Envío general, líneas variadas, operación sencilla | Producción uniforme de gran volumen, cajas listas para el lineal |
| Arranque / cambio de formato | Rápido, poca cualificación | Requiere calentamiento y mantenimiento de boquillas |
La orientación práctica es directa: en la mayoría de las líneas de envío general, sobre todo las que manejan varios tamaños de caja o buscan la operación más sencilla, la cinta es la opción de menor riesgo y menor mantenimiento. Para una línea de gran volumen con uno o dos tamaños de caja donde importe un aspecto limpio sin cinta o el menor coste de consumibles, el termofusible se amortiza, pero solo si existe la disciplina de mantenimiento necesaria para mantener las boquillas limpias y el adhesivo a temperatura. Una máquina de termofusible descuidada produce hilachas, puntos de cola ausentes y juntas débiles mucho más rápido de lo que una máquina de cinta produce defectos.
Selladoras uniformes (fijas) frente a aleatorias (de ajuste automático)
Esta es la decisión que más directamente evita atascos y defectos, y depende de cuántos tamaños de caja procese.
Selladoras uniformes
Una selladora uniforme o de tamaño fijo se ajusta manualmente —correas laterales y altura del cabezal superior— a una sola dimensión de caja y luego trabaja ese tamaño hasta que un operario lo cambia. Es mecánicamente sencilla, más barata y muy fiable cuando una línea trabaja de verdad una sola caja en tandas largas. La selladora de cajas semiautomática y la selladora de cajas totalmente automática son típicas. Solo son la mala elección cuando los operarios deben cambiar de tamaño muchas veces por turno, porque cada ajuste es tiempo de inactividad y cada ajuste imperfecto es un atasco o un sello torcido.
Selladoras aleatorias
Una selladora aleatoria (o automática, de ajuste propio) detecta la altura y la anchura de cada cartón y ajusta las correas y el cabezal de sellado al vuelo, de modo que pueden pasar tamaños de caja distintos consecutivamente sin cambio de formato manual. Es la arquitectura correcta para líneas de preparación de pedidos y comercio electrónico que envían muchos tamaños de caja en la misma hora. En líneas mixtas de gran volumen, la selladora de cajas totalmente automática de alta velocidad añade la cadencia necesaria para seguir el ritmo de los equipos aguas arriba.
Patrones especiales: sellado de cruz (tipo H) y de esquina
Algunas cargas necesitan más que una sola junta central. Una selladora de cruz aplica la cinta central y luego una segunda tira perpendicular, produciendo un patrón en H que refuerza los cartones pesados o sobrellenados e impide que las solapas se abran al apilar. La selladora de cajas de cruz FA500L está pensada para estos servicios más pesados. Las selladoras de esquina (tipo L) aplican cinta a lo largo de los bordes en lugar de solo en el centro, lo que conviene a cartones estrechos o altos y a envases de comercio electrónico donde importa la resistencia de los bordes; la selladora de esquina tipo L FG500L es representativa. Para cajas de tipo sobre y troqueladas que se pliegan en lugar de sellarse por el centro, una unidad dedicada como la selladora de cajas plegables para e-commerce FC500DS resuelve geometrías que un cabezal de cinta estándar no puede.
Dimensionar la selladora para la velocidad real de la línea
Como en toda máquina de embalaje, los ciclos por minuto nominales describen una caja ideal en condiciones ideales. El rendimiento real lo determina la rapidez con que se montan y se llenan los cartones aguas arriba, qué tan rectos llegan y el tiempo que lleva cualquier cambio de tamaño. Dimensione la selladora para que sea cómodamente más rápida que el paso aguas arriba más lento, y recuerde que en una máquina fija la cadencia efectiva sobre un lote mixto incluye el tiempo de inactividad de los cambios de formato, que es precisamente donde una selladora aleatoria puede ser más rápida aunque su velocidad punta sea parecida. Nuestro método para calcular el rendimiento real se aplica directamente aquí.
Especificar la cinta: ancho, calidad y resistencia a la tracción
La máquina es solo la mitad de un cierre con cinta; la calidad de la cinta es la otra mitad, y comprar una selladora capaz para luego usar la cinta fina más barata lo echa todo a perder. Importan tres variables: ancho, soporte y adhesivo. El ancho es la palanca más sencilla: los cartones más pesados suelen justificar cinta más ancha porque la superficie de unión a lo largo de la junta es mayor. La resistencia a la tracción del soporte fija cuánto resiste la tira a partirse cuando una carga apilada tira de ella, mientras que el adhesivo determina con qué fiabilidad humecta y agarra en la calidad de cartón y a la temperatura de aplicación.
Para envío general, una cinta de embalaje estándar de termofusible o acrílica sobre un cartón corrugado normal es suficiente. Para cartones pesados, sobrellenados o refrigerados con humedad, una calidad de alta resistencia o reforzada en un ancho mayor evita que se suelten la junta y las lengüetas de los extremos. Merece la pena probar la combinación concreta en lugar de suponerla: selle una caja representativa, apílela como se apilará realmente e inspeccione la junta tras permanecer un tiempo bajo carga. La diferencia de coste entre una cinta ligera y una capaz es pequeña por cartón; la de un envío fallido no lo es. Los compradores también deben confirmar que el cabezal de cinta de la máquina admite el ancho que piensan usar, porque los cabezales se dimensionan en torno a un rollo y un tubo.
Qué hace realmente el operario en cada tipo de máquina
Entender el flujo de trabajo del operario aclara la necesidad real de mano de obra y a menudo cambia la elección del comprador. En una selladora semiautomática, un operario pliega a mano las cuatro solapas superiores, empuja el cartón a la máquina y las correas laterales lo llevan por la estación de cinta. Es un ahorro real frente al encintado a mano, pero una persona sigue dedicada a plegar y alimentar. En una unidad totalmente automática, las solapas se pliegan mecánicamente y la caja se sella al pasar, así que el papel del operario pasa a ser cargar y vigilar en lugar de manipular cada cartón. En una selladora aleatoria desatendida dentro de una línea integrada, las cajas mixtas llegan, se detectan, se ajustan, se sellan y se liberan sin intervención manual alguna.
La implicación práctica es que el ahorro de mano de obra aumenta en cada nivel, pero también el coste de capital y la importancia de mantener en marcha el equipo aguas arriba. Una máquina totalmente automática solo es desatendida en la medida en que el montaje y el llenado de cajas también lo sean; combinar una selladora automática con un paso de embalaje manual simplemente desplaza el cuello de botella en lugar de eliminarlo.
Un breve ejemplo concreto
Piense en una operación de preparación de pedidos que envía unos 300 cartones de tamaños mixtos al día en ocho tamaños de caja. Una selladora de tamaño fijo requeriría un ajuste por cada tamaño nuevo: varios cambios de formato por hora, cada uno una breve parada y una oportunidad de atasco por mal ajuste. Una selladora aleatoria elimina esos cambios y permite que las cajas mixtas pasen consecutivamente; a pesar de una velocidad punta parecida, su rendimiento efectivo sobre el lote mixto es mayor y la mano de obra menor. En cambio, un productor que trabaja un solo tamaño a 2000 cartones al día no obtiene ningún beneficio del ajuste aleatorio y le conviene más una máquina fija más sencilla y rápida y de menor coste. El factor decisivo nunca es la velocidad de titular, sino la variedad de tamaños y la frecuencia de los cambios de formato.
Mantenimiento que evita los defectos de sellado
La mayoría de los fallos de sellado de cajas se evitan con una rutina breve y disciplinada: limpiar el cabezal de cinta y los rodillos, comprobar la cuchilla y cambiarla según programa, verificar la tensión y el alineamiento de las correas y confirmar que los rieles plegadores siguen alineados. Tenga en estantería los elementos de desgaste —cuchillas, rodillos de arrastre, correas y muelles del cabezal—, porque una sola cuchilla roma puede generar horas de cartones defectuosos. Siga el plan de mantenimiento preventivo y las orientaciones sobre gestión de repuestos; en las máquinas de termofusible, añada la limpieza de boquillas y las comprobaciones de temperatura del adhesivo a la rutina diaria.
Selladoras de cajas SunAura Packaging Machines recomendadas
- Bajo volumen, alimentación por operario: selladora de cajas semiautomática
- Un tamaño en volumen: selladora de cajas totalmente automática
- Tamaños mixtos, alta cadencia: selladora de cajas totalmente automática de alta velocidad
- Refuerzo en H para cargas pesadas: selladora de cajas de cruz FA500L
- Refuerzo de bordes para envases estrechos o de e-commerce: selladora de esquina tipo L FG500L
- Cajas de sobre o plegadas: selladora de cajas plegables FC500DS
Cuando sus cartones o su línea no son estándar
Si trabaja con dimensiones de caja poco habituales, cargas muy pesadas o necesita el sellado integrado en un fin de línea a medida, una unidad de catálogo estándar puede no ser la respuesta. SunAura Packaging Machines adapta una plataforma probada —ajustando el cabezal de sellado, el transportador y la geometría de plegado— en lugar de empezar desde cero, como se describe en la página de máquinas de embalaje personalizadas, y los proyectos reales se muestran en los casos prácticos. Para obtener una recomendación precisa, envíe las dimensiones de sus cajas y cuántos tamaños trabaja, su preferencia de cierre (cinta o termofusible), la cadencia objetivo en cajas por minuto y una nota sobre el peso de la carga; puede contactar con el equipo a través del centro de ayuda y soporte.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografía completa ›