

Karton opuszczający linię wyglądający na zgrzany, ale otwierający się w tyle kontenera, to jedna z najdroższych drobnych usterek w pakowaniu. Pojedynczy pryśnięty karton nie tylko uszkadza własną zawartość — może wywołać obciążenie zwrotne detalisty, odrzuconą wysyłkę lub skargę klienta, które przyćmiewają każdy dobry produkt w środku. A jednak, gdy inżynierowie szukają „zamykarki kartonów”, „maszyny do zamykania kartonów” lub „taśma vs hot melt do zamykania”, porównanie zwykle zatrzymuje się na cenie i prędkości, a pytania, które faktycznie rozstrzygają, czy karton pozostaje zamknięty — metoda zamknięcia, jednolitość kartonu, geometria klap i gatunek taśmy — pozostają niezadane.
Ten artykuł wyjaśnia, dlaczego kartony nie zgrzewają się, jak wypadają metody zamknięcia taśmą i hot-melt oraz jak wybierać między zamykarką jednolitą (o stałym rozmiarze) a losową (automatycznie nastawiającą się). SunAura Packaging Machines produkuje półautomatyczne, w pełni automatyczne, krzyżowe (H-type) i narożne zamykarki kartonów, a odnośne maszyny są linkowane w tekście.
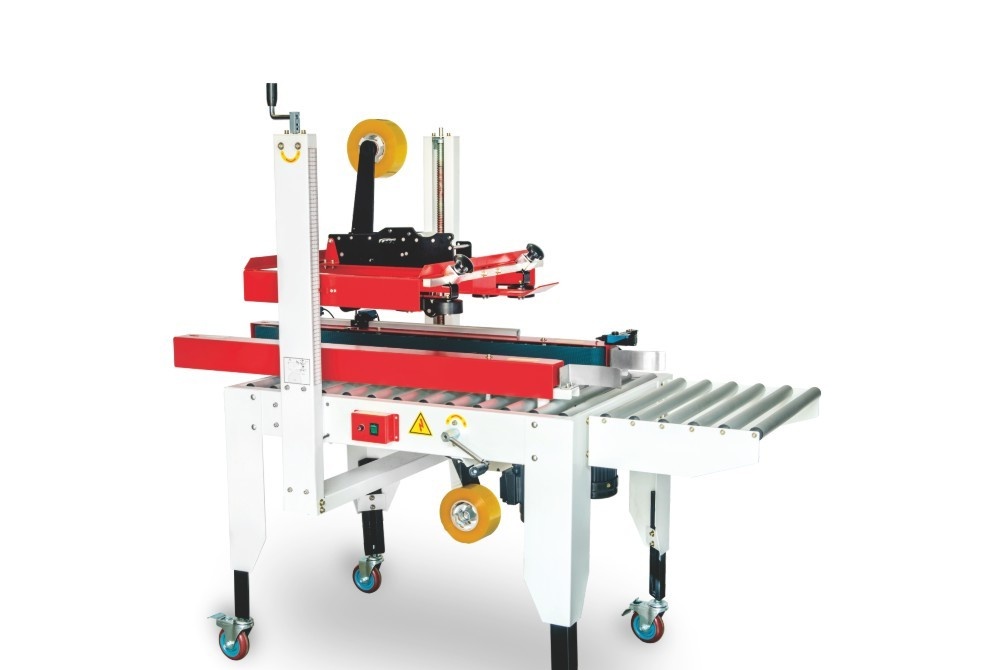
Jak zamykarka faktycznie zamyka karton
Większość zamykarek wykonuje dwie prace kolejno. Najpierw cztery górne klapy są składane — albo przez operatora w jednostce półautomatycznej, albo mechanicznie przez szyny składania klap i pług w maszynie automatycznej — potem karton jest przepędzany przez stanowisko zgrzewające, gdzie taśma (lub klej hot-melt) jest nakładana wzdłuż centralnego szwu na górze i, zwykle, na dole. Paski boczne chwytają karton i niosą go ze stałą prędkością; taśma jest układana, gdy pudełko przechodzi przez głowicę taśmy, z wałkiem dociskającym ją płasko i ostrzem tnącym na krawędzi kończącej.
Ten prosty opis ukrywa miejsce, gdzie zaczyna się większość usterek: zgrzewanie zależy od tego, czy klapy stykają się czysto, karton porusza się kwadratowo, a taśma ma pełny kontakt wzdłuż szwu. Jeśli którekolwiek z nich jest off — wygięte klapy, przechylone pudełko, taśma nakładana na kurz — złącze wygląda akceptowalnie na linii, ale łuszczy się pod obciążeniem. Dlatego niezawodność etapu zgrzewania jest rozstrzygana powyżej, przy ustawianiu kartonu i składaniu klap, tak samo jak przy głowicy taśmy. Pełny obraz dwóch maszyn razem zobaczysz w naszym przewodniku po budowie niezawodnego ustawiacza i zamykarki.
Najczęstsze usterki zgrzewania i ich realne przyczyny
Gdy karton zawodzi, odruchem jest winić taśmę lub maszynę. Przyczyna źródłowa jest zwykle jedna z poniższych, a każda ma konkretną poprawkę.
1. Taśma podnosi się lub łuszczy na końcach
Jeśli końce taśmy zawijają się zamiast leżeć płasko, pudełko jest często zwalniane, zanim przednie i tylne zakładki taśmy są w pełni dociśnięte, albo gatunek taśmy jest za lekki na wagę kartonu. Cięższe, przepełnione kartony ciągną na szwie w momencie piętrzenia, a cienka taśma zwolni z krawędzi. Poprawka to zwykle szersza lub wyższej wytrzymałości taśma i właściwe ciśnienie wałka, a nie nowa maszyna.
2. Centralny szew otwiera się pod piętrowaniem
Otwarty centralny szew prawie zawsze znaczy, że klapy się nie stykały — pudełko jest przepełnione, klapy są wygięte z wilgotnego składowania, albo szyny składania klap są źle nastawione, więc klapy zachodzą z szczeliną. Taśma położona na szczelinie nie ma się do czego przykleić. Zmniejszenie przepełnienia, kondycjonowanie tektury i ponowna regulacja szyn składania to rozwiązują; jeśli kartony są konsekwentnie przepełnione, realnym problemem jest zły rozmiar kartonu dla produktu.
3. Taśma nakładana krzywo lub rozszczepiona
Krzywa taśma wskazuje na pudełko wchodzące do zamykarki pod kątem lub głowicę taśmy poza wyrównaniem. Rozszczepiona lub rozdarta taśma zwykle znaczy, że napięcie na rolce jest za wysokie albo ostrze jest tępe i ciągnie. To kwestie regulacji i części zużywalnych; tępe ostrze i zużyte rolki podające to tanie części, które należy wymieniać w harmonogramie, a nie po tym, jak spowodują usterki.
4. Kartony zacinają się lub zatrzymują w maszynie
Zacięcia na zamykarce o stałym rozmiarze zwykle znaczą, że maszyna jest karmiona rozmiarem pudełka, do którego nie była nastawiona — częsty problem, gdy kilka rozmiarów kartonów dzieli jedną linię. Na zamykarce losowej przyczyną jest częściej czujnik lub pasek boczny. Tak czy inaczej, powtarzane zacinanie to znak, że architektura maszyny nie pasuje do różnorodności prowadzonych kartonów.
5. Zgrzewy zawodzące w zimnych lub wilgotnych warunkach
Taśma samoprzylepna opiera się na kleju mającym intymny kontakt; w bardzo zimnych warunkach zimny klej słabo zwilża, a w zakurzonym lub wilgotnym środowisku powierzchnia, do której ma się przykleić, jest kontaminowana. Określenie gatunku kleju dopasowanego do temperatury aplikacji i utrzymanie powierzchni klap czystych ma większe znaczenie niż marka maszyny w tych warunkach.
Taśma vs zamknięcie hot-melt
Dwie dominujące metody zamknięcia to taśma samoprzylepna (autoadhezyjna) i klej hot-melt nakładany przez maszynę. Każdy ma inny profil kosztów i niezawodności.
| Czynnik | Taśma samoprzylepna | Klej hot-melt |
|---|---|---|
| Złożoność maszyny | Prosta głowica taśmy, niskie utrzymanie | Zbiornik kleju, pompy i dysze, więcej utrzymania |
| Materiały eksploatacyjne | Rolki taśmy, łatwe do zmiany | Granulki kleju; bardzo niski koszt na pudełko przy wolumenie |
| Wygląd | Widoczny pas taśmy | Bez widocznej taśmy, czysty wygląd detaliczny |
| Najlepsze dopasowanie | Ogólna wysyłka, zróżnicowane linie, prostsza obsługa | Wysokowolumenowa jednolita produkcja, kartony gotowe detalicznie |
| Rozruch / przezbrojenie | Szybkie, minimalna umiejętność | Wymaga rozgrzania i utrzymania dysz |
Praktyczne wytyczne są proste: dla większości ogólnych linii wysyłkowych, zwłaszcza prowadzących kilka rozmiarów kartonów lub chcących najprostszej obsługi, taśma to niższe ryzyko i niższe utrzymanie. Dla wysokowolumenowej linii prowadzącej jeden lub dwa rozmiary, gdzie czysty, beztaśmowy wygląd lub najniższy koszt eksploatacyjny ma znaczenie, hot-melt zwraca się — ale tylko jeśli dyscyplina utrzymania, by trzymać dysze czyste i klej w temperaturze, jest na miejscu. Zaniedbana maszyna hot-melt produkuje zwisy, pominięte kropki i słabe szwy dużo szybciej, niż maszyna taśmowa kiedykolwiek produkuje usterki.
Jednolite (stałe) vs losowe (automatycznie nastawiające) zamykarki
To decyzja, która najbezpośredniej zapobiega zacięciom i usterkom, i sprowadza się do tego, ile rozmiarów kartonów prowadzisz.
Jednolite zamykarki
Jednolita lub stała rozmiarowo zamykarka jest ręcznie nastawiana — pasy boczne i wysokość głowicy górnej — do jednego wymiaru kartonu, potem prowadzi ten rozmiar, aż operator go zmieni. Jest mechanicznie prosta, tańsza i bardzo niezawodna, gdy linia naprawdę prowadzi jedno pudełko w długich przebiegach produkcyjnych. Półautomatyczna zamykarka i w pełni automatyczna zamykarka są typowe. Są złym wyborem tylko wtedy, gdy operatorzy muszą zmieniać rozmiar wiele razy na zmianę, bo każda regulacja to przestój, a każda niedoskonała regulacja to zacięcie lub krzywy zgrzew.
Losowe zamykarki
Losowa (lub automatyczna, samonastawiająca) zamykarka wyczuwa wysokość i szerokość każdego kartonu i nastawia pasy oraz głowicę zgrzewającą w locie, więc mieszane rozmiary kartonów mogą biec kolejno bez ręcznego przezbrojenia. To właściwa architektura dla linii realizacji i e-commerce wysyłających wiele rozmiarów pudeł w tej samej godzinie. Dla wysokowolumenowych mieszanych linii szybka w pełni automatyczna zamykarka dodaje wskaźnik do dopasowania urządzenia powyżej.
Specjalne wzory: krzyżowe (H-type) i narożne zgrzewanie
Niektóre ładunki potrzebują więcej niż jednego centralnego szwu. Zamykarka krzyżowa nakłada centralną taśmę, potem drugi prostopadły pas, tworząc wzór H wzmacniający ciężkie lub przepełnione kartony i powstrzymujący klapy przed otwieraniem pod piętrowaniem. Zamykarka krzyżowa FA500L jest zbudowana pod te cięższe służby. Zamykarki narożne (L-type) taśmują wzdłuż krawędzi, a nie tylko centralnie, co pasuje do wąskich lub wysokich kartonów i pakunków e-commerce, gdzie wytrzymałość krawędzi ma znaczenie; narozna zamykarka L-type FG500L jest typowa. Dla pudełek wysyłkowych i wykrojników, które są składane, a nie centralnie taśmowane, dedykowana jednostka, taka jak e-commerce fold case sealer FC500DS, obsługuje geometrię, jakiej standardowa głowica taśmy nie potrafi.
Wymiarowanie zamykarki pod realną prędkość linii
Jak z każdą maszyną pakującą, notowane kartony na minutę opisują idealne pudełko w idealnych warunkach. Realną przepustowość wyznacza, jak szybko kartony są ustawiane i napełniane powyżej, jak kwadratowo przybywają i czas brany na jakiekolwiek przezbrojenie rozmiaru. Wymiaruj zamykarkę tak, by była komfortowo szybsza niż najwolniejszy etap powyżej, i pamiętaj, że w maszynie stałej efektywny wskaźnik w mieszanej partii obejmuje przestój przezbrojenia — co dokładnie tam, gdzie losowa zamykarka może być szybsza mimo podobnej prędkości szczytowej. Nasza metoda obliczania realnej przepustowości stosuje się bezpośrednio tutaj.
Określanie samej taśmy: szerokość, gatunek i wytrzymałość na rozciąganie
Maszyna to tylko połowa zamknięcia taśmowego; gatunek taśmy to druga połowa, a kupienie zdolnej zamykarki, potem prowadzenie najtańszej lekkiej taśmy, ją pokonuje. Trzy zmienne mają znaczenie: szerokość, podkład foliowy i klej. Szerokość to najprostsza dźwignia — cięższe kartony generalnie uzasadniają szerszą taśmę, bo obszar wiązania w poprzek szwu jest większy. Wytrzymałość podkładu na rozciąganie wyznacza, ile pas opiera się rozszczepieniu, gdy piętrzony ładunek ciągnie, podczas gdy klej decyduje, jak niezawodnie zwilża i trzyma na gatunku tektury i w temperaturze aplikacji.
Dla ogólnej wysyłki standardowa taśma pakowa hot-melt lub akrylowa na normalnym pudełze z tektury falistej jest wystarczająca. Dla ciężkich, przepełnionych lub wilgotno-chłodzonych kartonów gatunek wysokiej wytrzymałości lub wzmacniany w szerszym rozmiarze zapobiega zwolnieniu szwu i końcowych zakładek. Warto przetestować konkretne zestawienie, zamiast zakładać: zgrzej reprezentatywne pudełko, ułóż je tak, jak będzie faktycznie piętrzone i obejrzyj szew po czasie spędzonym pod obciążeniem. Różnica kosztów między lekką a zdolną taśmą jest mała na karton; koszt zawiedzionej wysyłki nie jest. Nabywcy powinni też potwierdzić, że głowica taśmy na maszynie akceptuje szerokość, jaką zamierzają prowadzić, bo głowice są wymiarowane wokół rolki i rdzenia.
Co operator faktycznie robi na każdym typie maszyny
Zrozumienie przepływu pracy operatora rozjaśnia realne wymagania pracy i często zmienia wybór nabywcy. Na zamykarce półautomatycznej operator składa cztery górne klapy ręką, wpycha karton do maszyny, a pasy boczne prowadzą go przez stanowisko taśmy. To realna oszczędność względem ręcznego taśmowania, ale jedna osoba jest wciąż dedykowana do składania i podawania. Na jednostce w pełni automatycznej klapy składają się mechanicznie i pudełko jest zgrzewane, gdy przechodzi, więc rola operatora przesuwa się na ładowanie i monitorowanie, zamiast obsługiwać każdy karton. Na bezobsługowej losowej zamykarce wewnątrz zintegrowanej linii mieszane pudełka przybywają, są wyczuwane, nastawiane, zgrzewane i zwalniane bez żadnej ręcznej interwencji.
Praktyczna implikacja jest taka, że oszczędności pracy rosną na każdym poziomie, ale rośnie też koszt kapitałowy i znaczenie utrzymania urządzenia powyżej w ruchu. Maszyna w pełni automatyczna jest bezobsługowa tylko w stopniu, w jakim ustawianie kartonów i napełnianie są też automatyczne; sparowanie automatycznej zamykarki z ręcznym etapem pakowania po prostu przenosi wąskie gardło, zamiast je usuwać.
Krótki przykład obliczeniowy
Rozważ operację realizacji wysyłającą mniej więcej 300 mieszanych rozmiarów kartonów dziennie w ośmiu rozmiarach pudeł. Zamykarka o stałym rozmiarze wymagałaby regulacji dla każdego nowego rozmiaru — kilka przezbrojeń na godzinę, każdy krótki przystanek i szansa na źle nastawione zacięcie. Losowa zamykarka usuwa te przezbrojenia i pozwala mieszanym pudełkom biec kolejno; mimo podobnej prędkości szczytowej jej efektywna przepustowość w mieszanej partii jest wyższa, a praca niższa. Odwrotnie, producent prowadzący jeden rozmiar kartonu przy 2 000 kartonów dziennie nie zyskuje niczego na losowym nastawianiu i jest lepiej obsłużony przez prostszą, szybszą maszynę stałą o niższym koszcie. Czynnik rozstrzygający nigdy nie jest prędkość nagłówkowa, ale różnorodność rozmiarów i częstotliwość przezbrojeń.
Utrzymanie, które zapobiega usterkom zgrzewania
Większość usterek zgrzewania kartonów jest zapobiegana przez krótką, zdyscyplinowaną rutynę: wyczyść głowicę taśmy i rolki, sprawdź ostrze i wymieniaj je w harmonogramie, zweryfikuj napięcie i prowadzenie pasa oraz potwierdź, że szyny składania klap trzymają wyrównanie. Trzymaj zużywalne części — ostrza, rolki podające, pasy i sprężyny głowicy taśmy — na półce, bo pojedyncze tępe ostrze może wygenerować godziny wadliwych kartonów. Stosuj się do harmonogramu konserwacji prewencyjnej i wytycznych o zarządzaniu częściami zamiennymi; dla maszyn hot-melt dodaj czyszczenie dysz i kontrole temperatury kleju do codziennej rutyny.
Polecane zamykarki SunAura Packaging Machines
- Niski wolumen, karmiona przez operatora: półautomatyczna zamykarka
- Jeden rozmiar przy wolumenie: w pełni automatyczna zamykarka
- Mieszane rozmiary, wysoki wskaźnik: szybka w pełni automatyczna zamykarka
- Cięższe wzmocnienie wzorem H: zamykarka krzyżowa FA500L
- Wzmocnienie krawędzi dla pakunków wąskich/e-com: narozna zamykarka L-type FG500L
- Pudełka wysyłkowe / składane: fold case sealer FC500DS
Gdy Twoje kartony lub linia są niestandardowe
Jeśli prowadzisz nietypowe wymiary kartonów, bardzo ciężkie ładunki albo potrzebujesz zgrzewania zintegrowanego z niestandardowym końcem linii, standardowa jednostka katalogowa może nie być właściwą odpowiedzią. SunAura Packaging Machines zmodyfikuje sprawdzoną platformę — nastawiając głowicę zgrzewającą, przenośnik i geometrię składania — zamiast zaczynać od zera, jak opisano na stronie niestandardowej maszyny pakującej, a realne projekty są pokazane w studiach przypadku. By dostać precyzyjną rekomendację, wyślij wymiary swoich kartonów i ile rozmiarów prowadzisz, preferencję zamknięcia (taśma lub hot-melt), docelowe kartony na minutę i notatkę o wadze ładunku; zespół można osiągnąć przez centrum pomocy i wsparcia.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Pełny profil ›