

Wenn ein automatischer Kartonaufrichter wiederholt stockt, oder ein Kartonverschließer mitten in einer Schicht „offene Ecken” produziert, bekommt typischerweise die Maschine die Schuld. Nach unserer Erfahrung bei der Inbetriebnahme von End-of-Line-Ausrüstung bei SunAura Packaging Machines ist etwa die Hälfte dieser Stopps überhaupt kein Maschinenfehler. Es sind Wellpappkarton-Probleme – Wellpappe, die zu schwach ist, um ihre Rillen zu halten, Kartons, die außerhalb der Toleranz ankommen, oder ein Kartonstil, für den der Verschließer einfach nie ausgelegt war. Der Karton ist der einzelne variabelste Eingang an der Linie – und er ist auch der, den die meisten Käufer zuletzt spezifizieren.
Dieser Leitfaden erklärt, wie man Wellpappkartons spezifiziert, damit sie sauber durch einen automatischen Kartonaufrichter und einen automatischen Kartonverschließer laufen: welche Wellpappqualität man wählen soll, was die gängigen Kartonstile sind, wie eng die Maßtoleranzen wirklich sein müssen, und wie sich Klebeband- und Hotmelt-Verschluss diese Anforderungen verändern. Wir haben es praktisch gehalten – die Zahlen hier sind dieselben, die unsere Inbetriebnahmeingenieure auf dem Fabrikboden in Qingdao verwenden.
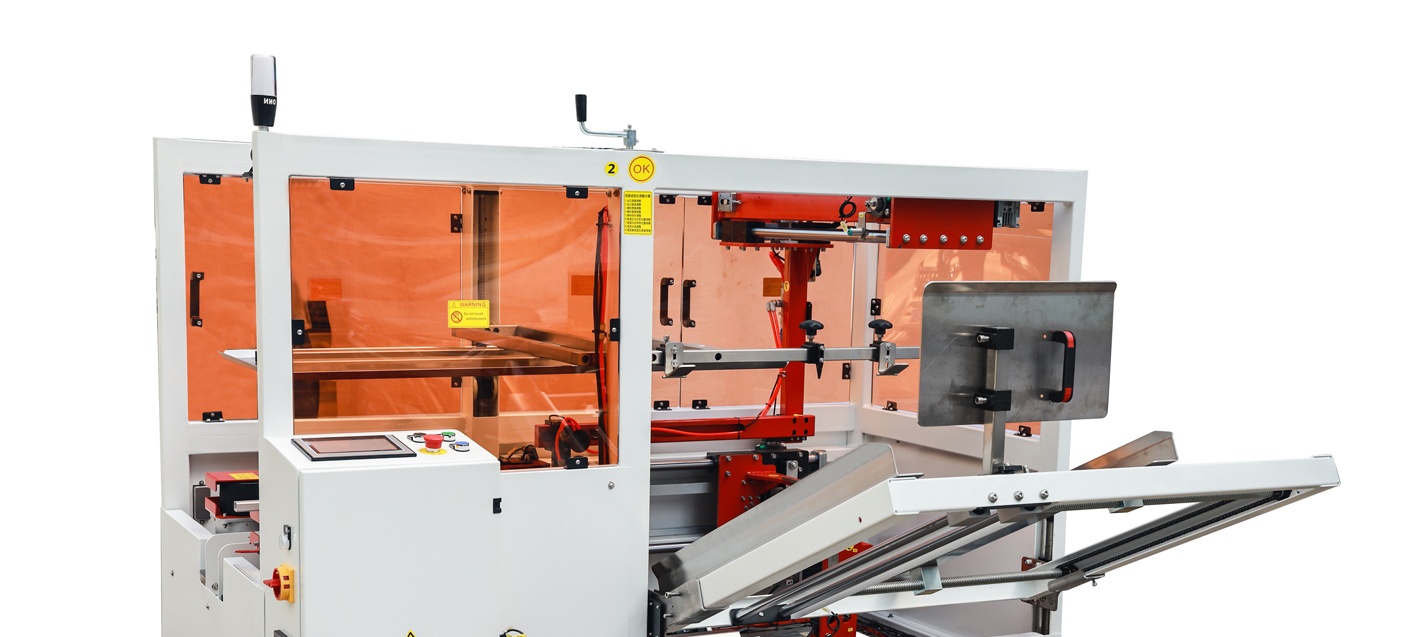
Warum der Karton die Maschinenleistung steuert
Ein Kartonaufrichter macht drei Dinge: er zieht einen flachen, flachliegenden Karton aus dem Magazin, öffnet ihn zu einem Quader, und faltet und versiegelt die unteren Klappen. Ein Kartonverschließer faltet dann die oberen Klappen und bringt Klebeband oder Kleber auf. Jede dieser Aktionen setzt voraus, dass sich der Karton vorhersehbar verhält. Die Wellpappe muss genug Steifigkeit haben, um von Saugnäpfen aufgegriffen zu werden, die Rillen (die Faltlinien) müssen genau an der richtigen Stelle falten, und die Klappen müssen ohne Zwang aufeinandertreffen.
Wellpappe ist ein lebendiges Material. Es nimmt Feuchtigkeit auf und gibt sie ab, es zerdrückt unter Klemmdruck, und es erinnert sich daran, wie es gelagert wurde. Zwei Kartons, die auf demselben Stanzmuster gedruckt wurden, können sich unterschiedlich verhalten, wenn einer eine Woche lang auf einem feuchten Dock stand. Die Maschine kann das nicht alles ausgleichen. Die richtige Spezifikation des Kartons und die Kontrolle der Lagerung beseitigt den Großteil der Variabilität, bevor sie die Linie erreicht.
Die gängigen Kartonstile und welche sich gut automatisieren lassen
Der Stil des Kartons – wie die Klappen geschnitten und angeordnet sind – ist wichtiger, als Käufer realisieren. Ein paar Stile dominieren automatisierte Linien.
- Regular Slotted Container (RSC, FEFCO 0201). Alle Klappen sind gleich lang; die beiden Außenklappen treffen sich in der Mitte, wenn geschlossen. Dies ist das Arbeitstier der automatischen End-of-Line-Verpackung und der Stil, auf den jeder Aufrichter und Verschließer gebaut ist. Wenn Sie zum ersten Mal automatisieren, standardisieren Sie auf RSC, wo immer möglich.
- Full Overlap Container (HSC/FO, FEFCO 0203). Die Außenklappen überlappen vollständig, was die Stapelfestigkeit für schwere oder lose Produkte erhöht. Er versiegelt gut, braucht aber eine Maschine, die für den weiteren Klappenhub dimensioniert ist – und die Überlappung muss konsistent sein.
- Half Slotted Container (HSC, FEFCO 0202). RSC ohne einen Satz Klappen, oft als Deckel-Basis-Paar verwendet. Gängig für Produkte, die von oben befüllt und dann verschlossen werden.
- Stanztrays und Spezialstile (FEFCO 03xx, 04xx). Trays, Teleskopkartons und Steckboden können automatisiert werden, aber sie brauchen dediziertes Werkzeug und eine Maschine, die für diesen speziellen Zuschnitt konfiguriert ist. Sie sind nicht drop-in-kompatibel mit einem Standard-RSC-Aufrichter.
Die praktische Regel ist einfach: je mehr Kartonstile Sie fahren, desto mehr Wechsel und desto mehr Risiko. Viele unserer Kunden konsolidieren Dutzende von SKUs auf eine kleine Familie von RSC-Kartons – genau damit ein Aufrichter und ein Verschließer die gesamte Palette handhaben können.
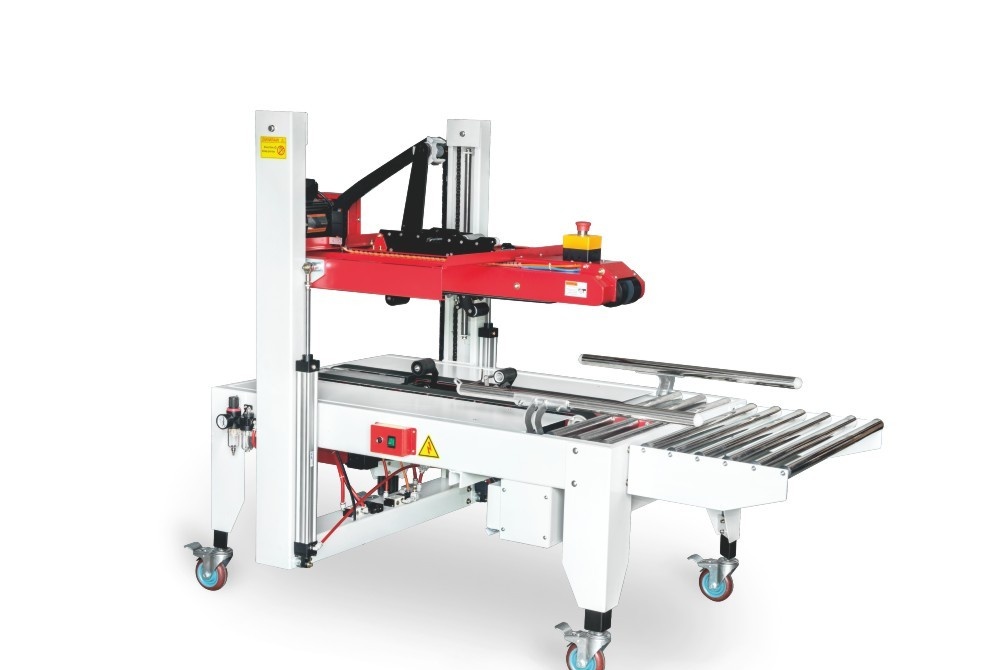
Die richtige Wellpappqualität wählen
Wellpappe wird durch ihr Wellenprofil und das kombinierte Gewicht der Papierbahnen beschrieben. Die Welle ist die gewellte Schicht: B-Welle ist dünner und gibt eine flache Druckoberfläche; C-Welle ist dicker mit besserer Dämpfung und Stapelfestigkeit; BC-Doppelwelle kombiniert beides für die schwersten Lasten. Die Qualität wird dann als Edge Crush Test (ECT)-Wert oder als kombinierte Wellpappgewichte angegeben – zum Beispiel listet eine 125/112/125 Wellpappe die Innenbahn, die Wellen und die Außenbahn-Gewichte in Gramm pro Quadratmeter auf.
Für die Automatisierung beeinflusst die Wellpappqualität zwei Dinge direkt: Stapelfestigkeit und Magazinverhalten. Wellpappe, die zu leicht ist, faltet und zerdrückt im Aufrichter; Wellpappe, die viel zu schwer ist, ist steif, widersteht den Rillen und kann es versäumen, sich quaderförmig zu öffnen. Ein praktischer Ausgangspunkt für gewöhnliche Exportkartons im Bereich von 10–25 kg ist eine einwellige C-Welle um ECT 32 herum (etwa eine 140/110/140 Wellpappe). Schwerere Produkte oder lange Palettenstapel wechseln auf BC-Doppelwelle um ECT 48. Dies sind Ausgangspunkte – kein Ersatz für eine Stapelberechnung an Ihrem eigenen Produkt.
| Beladene Kartonmasse | Typische Wellpappe | Typische ECT | Hinweise |
|---|---|---|---|
| Bis ~10 kg | B oder C einwellig | ECT 24–28 | Leichte Produkte; auf Zerdrückung im Magazin achten |
| 10–25 kg | C einwellig | ECT 32 | Das gängige Exportkarton-Band |
| 25–40 kg | BC Doppelwelle | ECT 44–48 | Braucht einen schwerlastigen Aufrichter und Verschließer |
| Über 40 kg | BC/AC Doppelwelle | ECT 56+ | Maschinenrahmen und Klappenkraft mit dem Lieferanten bestätigen |
Wählen Sie nicht nach dem Preis pro Karton. Eine leichtere Wellpappe, die ein paar Cent pro Karton spart, kann weit mehr in gestoppter Linienzeit und abgelehnten Paletten kosten. Wir behandeln das breitere Kostenbild in unserer Gesamtbetriebskosten-Analyse.
Maßtoleranzen: wie eng ist eng genug?
Hier beginnt der größte Teil der kartonbedingten Stillstandszeit. Automatische Maschinen arbeiten in einem engen Fenster, und Kartons, die ein paar Millimeter abweichen, akkumulieren sich zu Fehleinzügen, offenen Ecken und geklemmten Klappen. Wenn Sie Kartons bestellen, geben Sie Ihrem Kartonlieferanten die Innenmaße in der Standardreihenfolge – Länge, Breite, Tiefe – und halten Sie ihn an die folgenden praktischen Toleranzen.
- Schnitt- und Rillenmaße: innerhalb von etwa ±2 mm bei einwellig und ±3 mm bei doppelwellig für gewöhnliche Kartongrößen. Konsistente Rillen sind wichtiger als die absolute Zahl.
- Quaderformigkeit: die diagonalen Messungen eines geöffneten Kartons sollten innerhalb von etwa 3–5 mm übereinstimmen. Ein Karton, der ein Parallelogramm ist, wird niemals quaderförmig versiegeln.
- Rillen-Ausrichtung: die Falzlinie muss auf derselben Linie über die Klappe sitzen. Versetzte Rillen sind die Hauptursache für gebogene und Eselsohren-Ecken.
- Klappenlänge: bei einem RSC sollten die Außenklappen sauber aufeinandertreffen – ohne sichtbare Lücke oder erzwungene Überlappung. Lücken lassen Produkt exponiert; zu lange Klappen verbiegen sich beim Falten.
Käufer lockern manchmal Toleranzen, um einen günstigeren Karton zu bekommen, und fragen dann, warum der Aufrichter Fehlzüge macht. Es lohnt sich, für Stanzgenauigkeit zu bezahlen, wenn Sie hohe Geschwindigkeiten fahren. Wenn Sie den Kartonlieferanten wechseln, fahren Sie eine Probecharge durch die Maschine, bevor Sie sich zu einer vollen Bestellung verpflichten – Wellpappe- und Stanzdifferenzen zwischen Lieferanten sind üblich, auch wenn die gedruckten Abmessungen identisch sind.
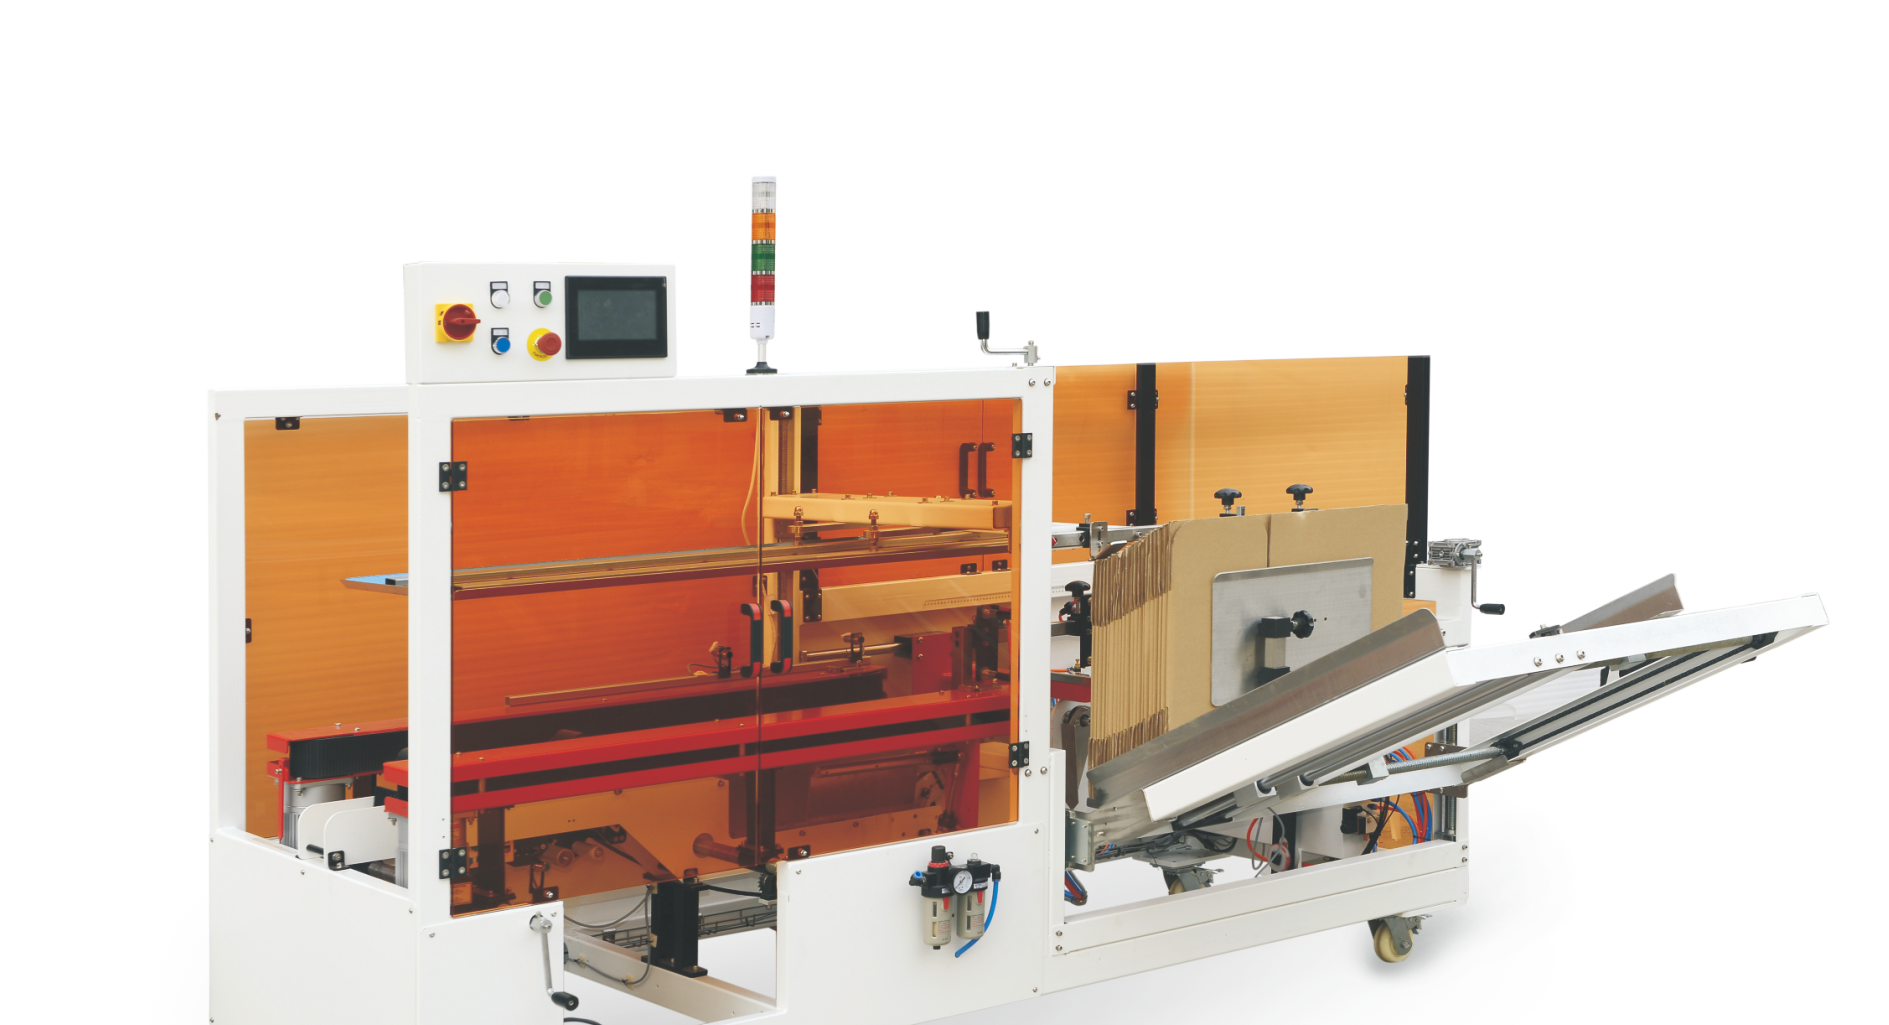
Klebeband-Verschluss vs. Hotmelt-Verschluss
Unter- und Oberverschluss verwenden entweder druckempfindliches Klebeband oder Heißschmelzkleber, und die Wahl verändert, wie Sie sowohl die Maschine als auch den Karton spezifizieren.
Klebeband ist der Standard, weil es verzeihend, leicht zu wechseln ist und über einen weiten Feuchtigkeitsbereich funktioniert. Es braucht eine saubere, trockene Wellpappenoberfläche zum Anbeißen; staubige oder stark recycelte Bahnen reduzieren die Haftung. Die Klebebandbreite ist typischerweise 48 mm für Standardkartons und 72 mm für schwere Lasten. Ein halbautomatischer Kartonverschließer ist eine kostengünstige Möglichkeit, mit Klebeband anzufangen, bevor Sie auf eine vollautomatische Linie wechseln.
Hotmelt bringt Raupen aus geschmolzenem Kleber auf die Klappen und ist schneller auf Hochgeschwindigkeitslinien – ohne Klebebandlasche zum Öffnen. Es verlangt mehr: die Wellpappenoberfläche muss konsistent sein, die Kleberaupe und die Temperatur müssen kontrolliert werden, und der Karton muss gehalten werden, während der Kleber abkühlt. Wenn Sie Hotmelt wählen, muss der Wellpappenverarbeiter das wissen – Oberflächenbehandlungen und Recycling-Anteil verändern, wie der Kleber benetzt. Unser Hotmelt-Kartonaufrichter ist auf diese Anforderungen gebaut. Wir vergleichen die beiden Methoden ausführlicher in unserem Artikel zu Kartonverschluss-Fehlern.
Feuchtigkeit, Lagerung und die Bedingungen, die niemand kontrolliert
Wellpappe ist bei 6–8 % Feuchtigkeit am besten. In einem feuchten Lager oder einem Seecontainer nimmt es Wasser auf, verliert Steifigkeit und kann sich verziehen; in einer über-trockenen Umgebung wird es spröde. Das Ergebnis: Kartons, die im Herbst perfekt liefen, fangen in der Regenzeit an, Fehlzüge zu machen. Sie können das Wetter nicht ändern, aber Sie können die Exposition kontrollieren: halten Sie Kartons foliert und vom Boden entfernt, verwenden Sie sie in Lieferreihenfolge, und öffnen Sie Bündel nicht, bevor sie gebraucht werden. Für Exportwaren, die selbst zur See fahren, erinnern Sie sich: der Karton muss dieselbe feuchte Reise überleben wie Ihr Produkt.
Eingangsprüfung von Karton-Anlieferungen
Eine zweiminütige Prüfung, wenn jede Palette Kartons ankommt, verhindert Stunden von Linienstillstand. Sie brauchen kein Labor; ein Maßband, ein Winkel und ein schneller Sichtgang fangen die Fehler, die Maschinen wirklich stoppen. Die Tabelle unten listet die Fehler auf, die unsere Ingenieure am häufigsten sehen, wie man sie erkennt, und was sie mit der Linie machen.
| Fehler | Wie prüfen | Auswirkung auf Aufrichter/Verschließer |
|---|---|---|
| Verzogene oder “Bananen”-Zuschnitte | Mit dem Blick entlang eines Stapels flacher Kartons | Saugnäpfe verfehlen; Doppelentnahmen aus dem Magazin |
| Zerdrückte Wellen an den Kanten | Nach abgeflachten, weichen Kanten suchen | Schlechtes Öffnen; weiche Ecken, die nicht versiegeln |
| Versetzte oder flache Rillen | Ein Muster falten; die Falzlinie prüfen | Gebogene Ecken, Eselsohren, Klappen falten aus der Position |
| Inkonsistente Klappenlänge | Klappen über mehrere Muster messen | Lücken oder verbogene, erzwungene Überlappungen am Verschließer |
| Staubige oder pudrige Bahnen | Mit einem Finger über die Oberfläche wischen | Klebeband und Hotmelt haften nicht |
| Gemischte Wellpappe in einer Charge | Steifigkeit und Druck über die Palette vergleichen | Intermittierende Fehler, die schwer zu diagnostizieren sind |
Prüfen Sie mehr als die oberen paar Kartons: ziehen Sie Kartons auch aus der Mitte und dem Boden der Palette. Führen Sie eine kurze Aufzeichnung darüber, was Sie finden; wenn ein Lieferant über die Zeit abdriftet, ist diese Aufzeichnung weit nützlicher als eine einzelne Reklamation. Wenn eine Charge fehlschlägt, queren Sie sie, bevor sie die Linie erreicht – ein fehlerhafter Karton, der in das Magazin gemischt wird, kann einen Stau verursachen, der länger zum Beseitigen braucht als die Prüfung.
Eine praktische Spezifikations-Checkliste
Bevor Sie einen Karton für eine automatisierte Linie abnehmen, bestätigen Sie Folgendes mit Ihrem Kartonlieferanten und Ihrem Maschinenhersteller:
- Kartonstil festgelegt (vorzugsweise RSC/0201) und das vollständige Spektrum der Kartongrößen aufgelistet.
- Innenmaße in Länge × Breite × Tiefe, mit Toleranzen von ±2 mm (einwellig).
- Wellenart und Wellpappqualität angegeben, abgestimmt auf beladene Masse und Palettenstapelhöhe.
- Rillen ausgerichtet, Klappen quaderförmig aufeinandertreffend, Diagonale stimmt innerhalb 3–5 mm überein.
- Verschlussart gewählt – Klebebandbreite oder Hotmelt-Raupenmuster – und die Wellpappenoberfläche als kompatibel bestätigt.
- Feuchtigkeit und Lagerungsbedingungen vereinbart, mit einer Probecharge, die durch die tatsächliche Maschine läuft.
Der einzeln wertvollste Schritt ist der letzte: lassen Sie echte Kartons mit der echten Maschine mit der echten Geschwindigkeit laufen. Bei SunAura Packaging Machines testen wir jede Linie mit den eigenen Kartons des Kunden vor dem Versand, wo immer möglich – weil das Spezifikationsprobleme in unserer Halle auffängt, statt auf Ihrem Boden.
Wann Sie den Maschinenhersteller einbeziehen sollten
Wenn Sie eine neue Kartonreihe neben einer neuen Linie entwerfen, holen Sie den Maschinenhersteller früh ins Boot – idealerweise bevor die Kartons finalisiert sind, nicht danach. Kleine Änderungen an einem Karton sind in der Entwurfsphase fast kostenlos und teuer, sobald Tausende gedruckt sind. Unsere Ingenieure können das Kartongrößenfenster bestätigen, das Ihr gewählter Aufrichter und Verschließer akzeptieren, zu Klebeband vs. Kleber beraten, und die Linie für die Wellpappqualität dimensionieren, die Ihr Produkt braucht. Sie können das Gerätesortiment auf der Produktseite einsehen, oder unseren breiteren Kartonaufrichter- und Verschließer-Auswahlleitfaden lesen, bevor Sie etwas spezifizieren.
Wellpappkartons zu spezifizieren ist nicht glamourös, aber es ist eines der rentabelsten Dinge, die Sie für die Zuverlässigkeit der End-of-Line tun können. Holen Sie Stil, Qualität und Toleranzen richtig – und der Aufrichter und Verschließer tun genau das, wofür sie gebaut wurden: laufen, Schicht für Schicht, ohne dass jemand über ihnen steht.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vollständiges Profil ›