

Die meisten Ausfaelle in Verpackungslinien sind nicht mechanisch. Die Maschine ist nie kaputtgegangen; das Layout war es. Nach Jahren, in denen wir Kunden beobachtet haben, die eine Verpackungsmaschine nach der anderen kaufen, auf den Hallenboden schrauben und sich dann wundern, warum die Gesamtanlageneffektivitaet (OEE) bei 45 Prozent liegt, kann das Ingenieurteam von SunAura Packaging Machines Ihnen mit Sicherheit sagen, dass eine grossartige Maschine, die in ein schlechtes Layout gezwungen wird, weniger produziert als eine mittelmaeßige Maschine, die richtig platziert ist. Das Layout ist der Unterschied zwischen einer Linie, die Geld verdient, und einer Linie, die Ausreden findet.
Dieser Artikel fuehrt durch die Layout-Fehler, die wir auf echten Fabrikhallen sehen, die Ausfallfaelle dahinter und die Ingenieurpruefungen, die sie verhindern. Ob Sie eine Greenfield-Linie entwerfen, einen neuen Wickler in eine bestehende Anlage integrieren oder zum ersten Mal einen Hersteller von Verpackungsmaschinen wählen – die Kosten für ein falsches Layout summieren sich über Jahre.
Warum Verpackungslinien-Layout ein Konstruktionsproblem ist, kein Platzierungsproblem
Eine Verpackungslinie ist ein gekoppeltes System. Eine Schlauchbeutelmaschine, eine Kontrollwaage, ein Kartonverpacker und ein Palettierer sind keine unabhaengigen Inseln; sie teilen sich Materialfluss, Arbeitskraefte, Versorgungsmedien und Stillstand. Wenn jede Maschine auf ihre eigene Prospektleistung ausgelegt ist, aber niemand das Ganze ausbalanciert, läuft die Linie mit der Geschwindigkeit der langsamsten Station und wartet ueberall sonst. Praktisch gesagt, ein 120 ppm (Packungen pro Minute) Wickler, der einen Kartonverpacker beschickt, der für 80 ppm ausgelegt ist, produziert nicht 120 ppm. Er produziert 80 ppm, mit 40 ppm gestautem Produkt und einem frustrierten Bediener alle zwei Stunden.
Layout-Entscheidungen schliessen zudem Ihre Zukunft ein. Sobald Förderer geschweisst, Bodengruben gegossen und Stromabzweige dimensioniert sind, bedeutet eine Änderung der Grundflaeche, das Gebaeude neu zu schneiden. Deshalb bereuen die Leute, die eine Linie bereuen, fast nie die Marke der Maschine, die sie gekauft haben; sie bereuen, wo sie platziert und wie sie zusammengefuehrt wurde.
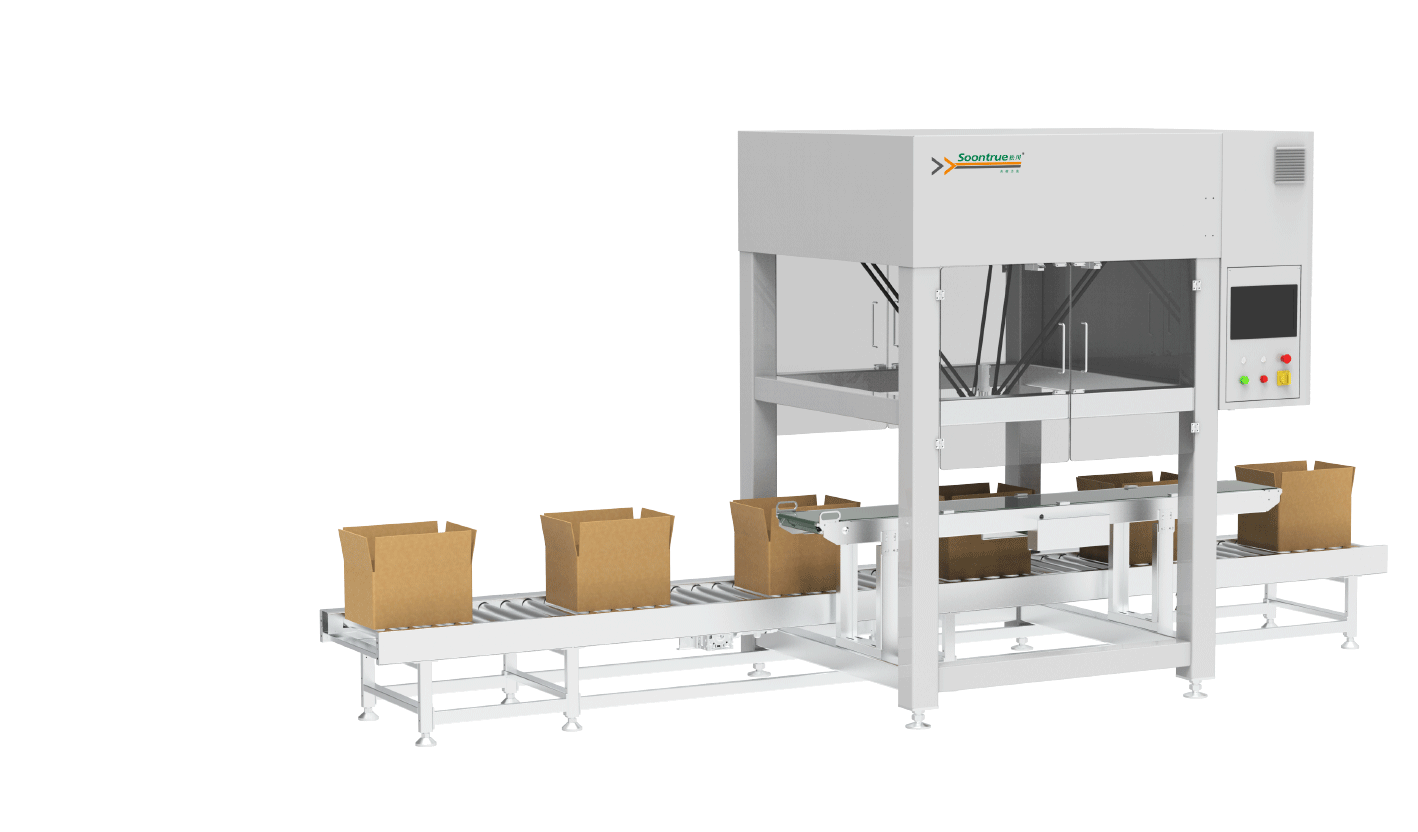
Fehler 1: Kein Wartungs- und Bedienerabstand um Maschinen
Der haeufigste einzelne Ausfall, den wir auditieren, ist eine Linie, die so eng gepackt ist, dass ein Wartungstechniker eine Schutzeinrichtung nicht oeffnen, eine Folienrolle nicht ziehen oder ein Getriebe nicht erreichen kann. Anlagen optimieren für die Hallenflaeche in der Angebotsphase und entdecken dann in der ersten Woche, dass der Wickler eine 900 mm offene Seite braucht, um Formwerkzeuge zu wechseln – und da ist eine Wand.
Realer Ausfallfall: eine Susswarenfabrik installierte eine horizontale Schlauchbeutelmaschine 600 mm von einer Stuetzsaeule entfernt, weil der Hallenplan auf einem CAD-Ausdruck eng aussah. In der Produktion erforderte jeder Folienwechsel zwei Bediener, die den Rollenwagen kippen und durch die Luege manoeuvrieren mussten. Ein 15-minuetiger Folienwechsel wurde zu 45 Minuten. Bei drei Rollen pro Schicht und drei Schichten sind das zwei Stunden und 15 Minuten verlorene Laufzeit pro Tag, oder grob 12.000 fehlende Packungen pro Woche – alles wegen 300 mm fehlendem Abstand.
Die Lösung: reservieren Sie mindestens 900 mm auf der Bedienerseite für Folien- und Produktwechsel, 750 mm auf der Nicht-Bedienerseite für die Wartung, und einen vollen Schwenkradius um jede nach aussen oeffnende Schutzeinrichtung. SunAura Packaging Machines markiert diese Zonen auf der Gesamtlayout-Zeichnung (GA), bevor Stahl geschnitten wird, weil das Nachruesten von Abstand nach der Installation teuer und oft unmoeglich ist.
Fehler 2: Unpassende Liniengeschwindigkeiten ohne Puffer
Anlagen-Ingenieure vergleichen gerne Typenschild-Leistungen. Sie bauen eine Kalkulationstabelle mit Maschine A bei 150 ppm, Maschine B bei 140 ppm und erklaeren die Linie für ausbalanciert. Die Typenschild-Geschwindigkeit wird an leerer Maschine mit idealem Produkt, frischer Folie und ausgeruhtem Bediener gemessen. Echte In-Produktion-Geschwindigkeit liegt bei 65 bis 80 Prozent des Typenschilds, und jede Station degradiert mit anderer Rate.
Wenn zwei Stationen in theoretischer Geschwindigkeit nahe beieinanderliegen, aber zwischen ihnen kein Pufferansammlung ist, muss die vorgelagerte Maschine jedes Mal anhalten, wenn die nachgelagerte einen Hicker hat. Eine Klebeverbindung, eine ausgeschiedene Packung, ein Etikettenfehlvorschub – jedes davon loest einen linienweiten Stopp aus. Ohne Pufferung stoppt ein 20-sekündiger Stillstand am Kartonverpacker auch den Wickler für 20 Sekunden, und der gesamte Wechselverlust und Ausschuss, der ein Neustart mit sich bringt.
Realer Ausfallfall: eine Baeckereilinie fuehrte eine Schlauchbeutelmaschine direkt in einen Top-load-Kartonverpacker mit kurzer Platte und ohne Foerdererpufferung. Der Wickler war mit 120 ppm ausgelegt, der Verpacker mit 110 ppm. Der Wickler schaltete bei jedem Fehlgriff des Verpackers ab. Die gemessene OEE am Wickler betrug 58 Prozent, weil er leerlief, wann immer der Verpacker zyklte. Das Hinzufuegen von 3 Metern gepuffertem Akkumulator-Förderer zwischen den beiden Stationen hob die kombinierte OEE auf 81 Prozent, ohne eine der beiden Maschinen anzufassen.
Wenn Sie Anlagen auslegen, erklaert unser Leitfaden zu Total Cost of Ownership für automatische Verpackungslinien, warum Typenschild-Zahlen abgezinst werden sollten, bevor Sie eine Linie ausbalancieren.
Fehler 3: Produkt-Rueckfuehrung und Förderer-Schlangenwege
Wenn eine Linie in einem bestehenden Raum nachgeruestet wird, wandern Förderer oft, um verfuegbare Tueren anzupassen. Produkt geht links, dann rechts, dann zurück. Jeder Richtungswechsel ist ein Ort, wo Produkt klemmen kann, eine Ecke, wo Folienstaub sich ansammelt, und eine Geraeuschquelle, die Bediener zu ignorieren lernen.
Realer Ausfallfall: ein Snack-Hersteller fuehrte den Ausgang um eine 90-Grad-Ecke und durch eine 180-Grad-Rueckfuehrung, bevor er den Kartonverpacker erreichte. Klemmungen an der Ecke passierten 11 Mal pro Schicht, jeweils mit einem Stopp und manueller Beseitigung. Schlimmer noch, der lange Förderer bedeutete eine 90-sekündige Produktverzoegerung zwischen Wickler und Kontrollwaage, so dass ein Folienfehler 135 Packungen lang unkontrolliert lief, bevor ihn jemand an der Ausscheidung sah. Die Umleitung zu einem geraden 6-Meter-Förderer beseitigte sowohl die Klemmungen als auch den Qualitaets-Blindfleck.
Vermeiden Sie Rueckfuehrung. Faehren Sie Material in einem logischen Fluss, vom Rohstoff zur fertigen Palette, ohne Arbeitsgassen zu kreuzen. Wenn Sie Verpackungsmaschinen in bestehende Produktionslinien integrieren, ist die erste CAD-Uebung fast immer, eine Schleife zu entfernen, nicht eine Maschine hinzuzufuegen.
Fehler 4: Unterdimensionierte End-of-Line (Kartonverpackung und Palettierung)
Einkäufer ueberziehen die Vorderfront der Linie und unterschreiten die Rueckfront. Der Wickler bekommt das servoangetriebene Modell; der Kartonverpacker bekommt die billigste Option; die Palettierung wird zwei Bedienern und einem Handhubwagen ueberlassen. Hier blutet das Layout Geld.
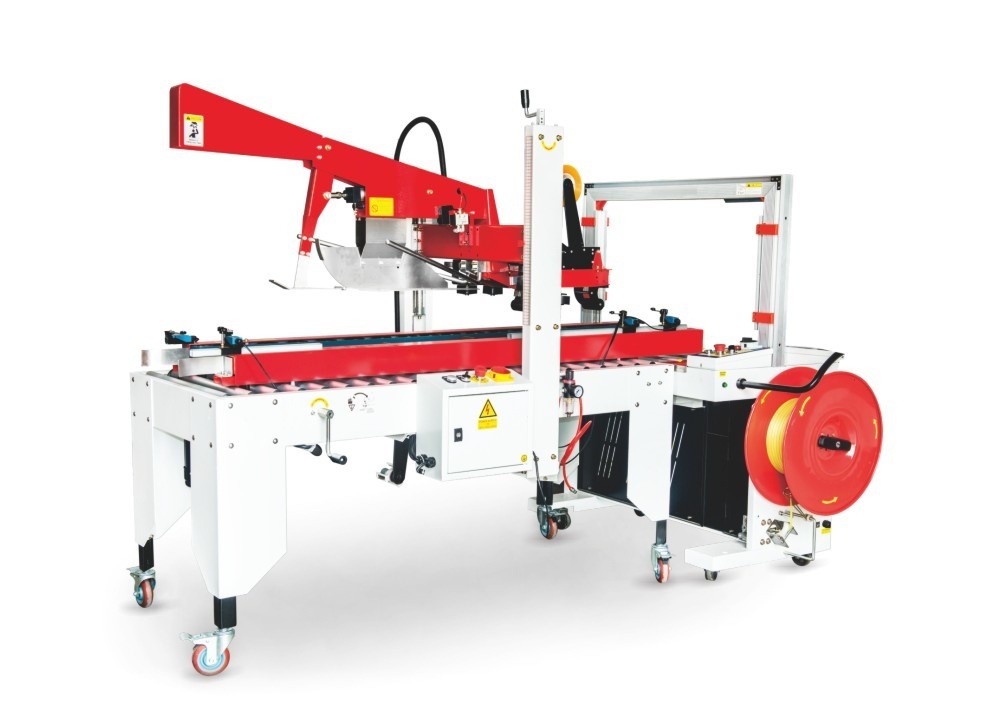
Realer Ausfallfall: eine Anlage fuehrte drei Wickler in eine manuelle Kartonverpackungsstation. Sechs Bediener packten Kartons von Hand in zwei 8-Stunden-Schichten, mit einem Lohnkosten, den der Controller als normal akzeptierte. Als wir einen kollaborierenden Palettierroboter vorgelagert und einen automatischen Kartonverpacker als Beschickung modellierten, lag die Amortisation unter 14 Monaten. Die wahren Kosten der manuellen End-of-Line waren nie die Loewhne; sie waren die Inkonsistenz, die Fehlzeiten, und die Linienstopps, wann immer einer der sechs Leute nicht auftauchte.
Unser Auswahlleitfaden zur End-of-Line-Palettiersystem-Auswahl behandelt, wie diese Station richtig dimensioniert wird. Ein richtig spezifizierter automatischer Kartonverschliesser und Palettierer sollten mit der schnellsten vorgelagerten Linie mithalten, nicht dem langsamsten Menschen.
Fehler 5: Ergonomie und Platzierung manueller Arbeitsstationen ignorieren
Das Layout betrifft auch die Person, die die Linie bedient. Ein manueller Beschickungstisch in Stehhoehe ohne Fussraste, eine Folienrolle 1,6 Meter über dem Boden, ein Ausscheidungskorb, in den der Bediener sich hineinstrecken muss – diese sehen geringfaellig aus, bis Fehlzeiten und Verletzungsansprueche auftauchen. Die beste automatisierte Linie braucht immer noch jemanden, der Folien laedt, Ausscheidungen entfernt und Wechsel steuert.
Platzieren Sie manuelle Stationen auf einer Höhe zwischen 750 mm und 1050 mm, innerhalb einer 500 mm Reichweitenzone für haeufig beruehrte Gegenstaende, und mit genug Platz für sitzende oder sitzend-stehende Haltung. Positionieren Sie die HMI so, dass der Bediener den Einlauf beobachten kann, während er den Bildschirm beruehrt. Diese Regeln sind billig auf einer GA-Zeichnung und teuer auf einer laufenden Linie.
Fehler 6: Versorgungsmedien als Nachtrag behandeln
Druckluft, Ablass, Strom und Absaugung werden routinemaess zuletzt platziert, nachdem die Maschinen bereits gezeichnet sind. Ein Wickler braucht saubere, trockene Luft bei einem bestimmten Druck; ein Schrumpftunnel braucht einen dedizierten Stromkreis und Entlueftung; ein Kartonierer braucht einen Ablass für CIP, wenn er Produkt beruehrt. Wenn der Luftabzweig 20 Meter entfernt mit drei Schnellverschluessen ist, verliert jedes pneumatische Ventil Druck, und Dichtungen, die 0,35 Sekunden sein sollten, werden zu 0,5 Sekunden Drift.
Realer Ausfallfall: eine Schrumpflinie wurde nahe einer Wand platziert, weil sie passte, aber der erforderliche Abluftkanal fuehrte 12 Meter bis zur naechsten Dachdurchfuehrung. Der Tunnel konnte nicht richtig entlueften, also baute sich Waerme auf und die Folie über Schrumpfte. Es brauchte eine Woche Ingenieurszeit, um zu erkennen, dass das Problem die Kanalfuehrung war, nicht die Maschine. Kartieren Sie die Versorgungsmedien vor der Grundflaeche; der Maschinenlieferant sollte einen pneumatischen, elektrischen und Service-Plan mit der GA-Zeichnung liefern.
Fehler 7: Kein Platz für SKU-Wachstum und Wechsel
Eine Linie, die für eine SKU entworfen ist, stirbt, wenn die zweite SKU eintrifft. Das Layout sollte eine Wechselzone reservieren, einen Platz zum Zwischenlagern von Grossenteilen, und genug Foerderbreite, um die größte vorhersehbare Packung aufzunehmen. Wenn Ihr naechstes Produkt eine Familien-Große-Box ist, die 40 mm hoeher ist als die heutige, muss die untere Schiene am Wickler um 50 mm angehoben werden; wenn es keinen Kopffreiheit gibt, kann die Linie es nicht annehmen.
Hier verdient ein schluesselfertiger Lieferant seinen Unterhalt. SunAura Packaging Machines entwirft die GA um einen 3-Jahres-Produkt-Roadmap, nicht nur den heutigen Auftrag, und dokumentiert die Wechsel-Abstaende auf der Zeichnung, damit zukuenftige SKUs ein Rezept-Tausch statt ein Tiefbau-Projekt sind.
Fehler 8: Bodenlastung, Entwaesserung und Reinigungsfreundlichkeit ignorieren
Eine Verpackungslinie wiegt weit mehr als Leute annehmen. Eine Servo-Schlauchbeutelmaschine auf ihrem Rahmen ist 1,2 bis 1,8 Tonnen; ein Kartonverpacker mit Portal ist 2,5 bis 4 Tonnen; ein beladener Palettierer mit vollem Wellpapp-Magazin naehert sich 6 Tonnen. Bodenplatten in aelteren Gebaeuden sind oft für leichte Fertigung ausgelegt, nicht konzentrierte Punktlasten. Ohne Strukturpruefung landet die schwere Maschine auf einer Auskehlung, und innerhalb von Monaten dreht sich der Rahmen, die Förderer verstellen sich, und die Lager laufen heiß.
Entwaesserung und Reinigungsfreundlichkeit sind ebenso wichtig wie das Gewicht. Lebensmittel- und Pharmalinien brauchen Boden-Gefaelle, abgerundete Ecken und Ausrüstung auf edelstbeinen Stuetzen, damit die Hochdruckreinigung darunter reicht. Eine Maschine, die flach auf der Platte ohne Abstand platziert ist, faengt Produktreste, laedt Ungeziefer ein und besteht ihr eigenes GMP-Audit nicht. Dasselbe gilt für die Entwaesserung: ein Wickler, der Kondensat produziert, oder ein CIP-System ohne nahe Bodenablass, zwingt Bediener, Schlaeuche über Gassen zu fuehren, was sowohl ein Rutschrisiko als auch ein Kontaminationsrisiko ist. SunAura Packaging Machines liefert die Schwerpunkt- und Punktlast-Zeichnungen mit jeder Linie, damit der Tiefbauunternehmer die Platte und Entwaesserung dimensionieren kann, bevor der Stahl eintrifft.
Die Ausfallkosten-Rechnung: Warum Layout-Fehler teuer sind
| Fehler | Typische Folge | G Schaetzter Tagesverlust (8-Stunden-Schicht) |
|---|---|---|
| Unzureichender Wartungsabstand | Laengere Folien-/Teilewechsel | 60–110 Minuten Laufzeit |
| Kein Puffer zwischen Stationen | Linienstopps bei jedem Hicker | 5–12% OEE-Verlust |
| Rueckfuehrungs-Förderer | Klemmungen und Qualitaetsverzoegerung | 2–6 Klemmungen pro Schicht |
| Unterdimensionierte End-of-Line | Arbeitsengpass, Fehlzeiten-Stopps | 2–4 Bediener eingesperrt |
| Schlechte Ergonomie | Fluktuation und langsame Erholung | Versteckt, 3–8% Ausgabe |
Auf einer Linie, die 80 Packungen pro Minute produziert, ist eine verlorene Stunde pro Schicht bei einem Produktwert von $0,60 pro Packung $2.880 verlorener Deckungsbeitrag pro Tag, grob $86.400 pro Monat. Eine Layout-Korrektur, die $15.000 bis $40.000 zur Umsetzung kostet, amortisiert sich in Tagen. Der Grund, warum diese Fehler fortbestehen, ist, dass der Verlust unsichtbar ist, bis jemand eine Stoppuhr auf den Hallenboden setzt.
Wie ein schluesselfertiger Lieferant diese Fehler verhindert
Stueckeliger Einkauf – ein Wickler von einem Lieferanten, ein Kartonverpacker von einem anderen, Integration ausgelagert an einen lokalen Integrator – ist genau, wie Layout-Fehler eingebrannt werden. Jeder Lieferant optimiert seine eigene Maschine; niemand besitzt die Schnittstelle. Ein schluesselfertiger Hersteller von Verpackungsmaschinen besitzt die ganze Linie, balanciert die Geschwindigkeiten, dimensioniert die Pufferung, platziert die Versorgungsmedien, und zeichnet die GA als ein System ab.
Wenn Sie bereit sind, eine Linie zu spezifizieren, listet unsere RFQ-Checkliste für die Beschaffung automatischer Verpackungsmaschinen die Layout- und Schnittstellendaten auf, die jedes Angebot enthalten sollte. Sie können diesen Ansatz auch in unserem Blick auf In-House-Montage vs. Kauf kompletter schluesselfertiger Verpackungslinien vergleichen und sehen, wie das Layout-Eigentum das Projektrisiko ändert. Um Ihren eigenen Hallenplan zu besprechen, kontaktieren Sie das Ingenieurteam von SunAura Packaging Machines oder erkunden Sie das breitere Spektrum auf unserer Verpackungsloesungen-Seite.
Fazit
Verpackungslinien-Layout ist keine Moebelanordnung. Es ist die Ingenieurentscheidung, die bestimmt, ob Ihre Investitionsg_ueter ihre Kosten zurueckerwirtschaften oder ein sehr teurer Engpass werden. Die Ausfallfaelle oben sind nicht exotisch; sie sind die Fehler, die SunAura Packaging Machines in fast jedem Rettungsprojekt korrigiert, das wir uebernehmen. Abstand, Geschwindigkeitsbalance, Pufferung, gerader Materialfluss, richtig dimensionierte End-of-Line, ergonomische Stationen, kartierte Versorgungsmedien, und Kopffreiheit für Wachstum – bekommen Sie diese auf die GA-Zeichnung, bevor Sie kaufen, und Sie vermeiden, für sie auf der Fabrikhalle für das nächste Jahrzehnt zu bezahlen.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vollständiges Profil ›