

Большинство отказов упаковочных линий — не механические. Ломалась не машина, ломалась компоновка. За годы наблюдений за тем, как заказчики покупать упаковочную машину за другой, прикручивать их к полу цеха и потом гадать, почему общая эффективность оборудования (OEE) держится на 45 %, инженерная команда SunAura Packaging Machines может сказать с уверенностью: отличная машина, втиснутая в неудачную компоновку, выдаёт меньше, чем посредственная, но поставленная правильно. Компоновка — это разница между линией, которая зарабатывает, и линией, которая ищет оправдания.
В этой статье разобраны ошибки компоновки, которые мы видим в реальных цехах, случаи отказов за ними и инженерные проверки, которые их предотвращают. Проектируете ли вы линию с нуля, встраиваете новый упаковщик в действующий цех или впервые выбираете производителя упаковочного оборудования — цена ошибки в компоновке накапливается годами.
Почему компоновка упаковочной линии — задача проектирования, а не расстановки
Упаковочная линия — связанная система. Упаковщик, чеквейер, укладчик в короба и паллетайзер — не независимые островки: у них общий материальный поток, персонал, коммуникации и простои. Когда каждую машину считают по её собственной брошюре, а весь баланс никто не сводит, линия идёт на скорости самого медленного участка и простаивает на всех остальных. На практике упаковщик на 120 упаковок/мин, питающий укладчик на 80 упаковок/мин, не даёт 120 — он даёт 80, плюс 40 упаковок/мин скопившегося продукта и раздражённый оператор каждые два часа.
Решения по компоновке закрепляют и будущее. Когда конвейеры приварены, приямки залиты, а мощность подводки задана, изменить пятно застройки означает перекраивать здание. Поэтому люди, жалеющие о линии, почти никогда не жалеют о марке купленной машины — они жалеют о том, где её поставили и как её связали.
Ошибка 1. Нет зоны обслуживания и прохода для оператора вокруг машин
Самая частая неисправность, которую мы видим на аудите, — линия, набитая так плотно, что техник не может открыть ограждение, вытащить рулон плёнки или дотянуться до редуктора. На этапе запроса площадь экономят, а на первой же неделе выясняется, что упаковщику нужно 900 мм свободного бока под смену формующего инструмента — а там стена.
Реальный случай отказа: кондитерская фабрика поставила горизонтальный упаковщик в 600 мм от несущей колонны, потому что на чертеже CAD планировка выглядела компактной. В производстве при каждой смене плёнки двум операторам приходилось наклонять тележку с рулоном и протискиваться в щель. Пятнадцатиминутная замена растягивалась до 45 минут. При трёх рулонах за смену и трёх сменах это 2 часа 15 минут потерянного времени в сутки, или примерно 12 000 недополученных упаковок в неделю — всё из-за 300 мм недостающего зазора.
Решение: оставляйте не менее 900 мм со стороны оператора под смену плёнки и продукта, 750 мм с нерабочей стороны под обслуживание и полный радиус открывания любого ограждения, что распахивается наружу. SunAura Packaging Machines наносит эти зоны на габаритный чертёж (GA) до резки металла: добавлять проходы после монтажа дорого, а часто и невозможно.
Ошибка 2. Несогласованные скорости без буфера
Инженеры любят сравнивать паспортную производительность. Строят таблицу «машина А — 150 упаковок/мин, машина Б — 140» и объявляют линию сбалансированной. Паспортная скорость измерена на пустой машине, с идеальным продуктом, свежей плёнкой и отдохнувшим оператором. Реальная скорость в производстве — 65–80 % от паспортной, и деградирует каждый участок по-своему.
Когда два участка близки по теоретической скорости, а буферного накопления между ними нет, машина выше по потоку обязана останавливаться при каждом чихе нижней. Склейка плёнки, отбракованный пакет, перекос этикетки — любое из этого глушит всю линию. Без накопления 20-секундная остановка укладчика на 20 секунд останавливает и упаковщик, со всеми потерями на переналадку и отходами при перезапуске.
Реальный случай отказа: на хлебозаводе упаковщик работал напрямую на машину верхней укладки через короткий мёртвый стол без накопительного конвейера. Упаковщик был на 120 упаковок/мин, укладчик на 110. Упаковщик спотыкался при каждом промахе захвата укладчика. Замеренный OEE упаковщика составил 58 %: он простаивал, пока укладчик совершал цикл. Добавление 3 м буферного накопительного конвейера между участками подняло общий OEE до 81 %, не трогая ни одну из машин.
Если подбираете оборудование, наше руководство по совокупной стоимости владения автоматическими упаковочными линиями объясняет, почему паспортные цифры нужно уменьшать ещё до балансировки линии.
Ошибка 3. Возвратные петли продукта и змеевидные трассы конвейеров
Когда линию встраивают в готовое помещение, конвейеры часто петляют под доступные двери. Продукт уходит влево, потом вправо, потом возвращается назад. Каждый поворот — место, где продукт может застрять, угол, где скапливается пыль от плёнки, и источник шума, на который операторы перестают реагировать.
Реальный случай отказа: у производителя снеков выпуск шёл через поворот на 90° и разворот на 180° до укладчика. Застревания на углу случались 11 раз за смену, каждое требовало остановки и ручной разборки. Хуже того, длинный конвейер давал 90-секундную задержку продукта между упаковщиком и чеквейером, так что дефект плёнки проходил неконтролируемым через 135 упаковок, прежде чем его видели на отбраковке. Перевод на прямой 6-метровый конвейер убрал и застревания, и слепую зону качества.
Не допускайте возвратных петель. Ведите материал одним логичным потоком — от сырья до готовой паллеты — не пересекая проходы для персонала. Когда вы встраиваете упаковочное оборудование в действующие производственные линии, первое упражнение в CAD почти всегда — убрать петлю, а не добавить машину.
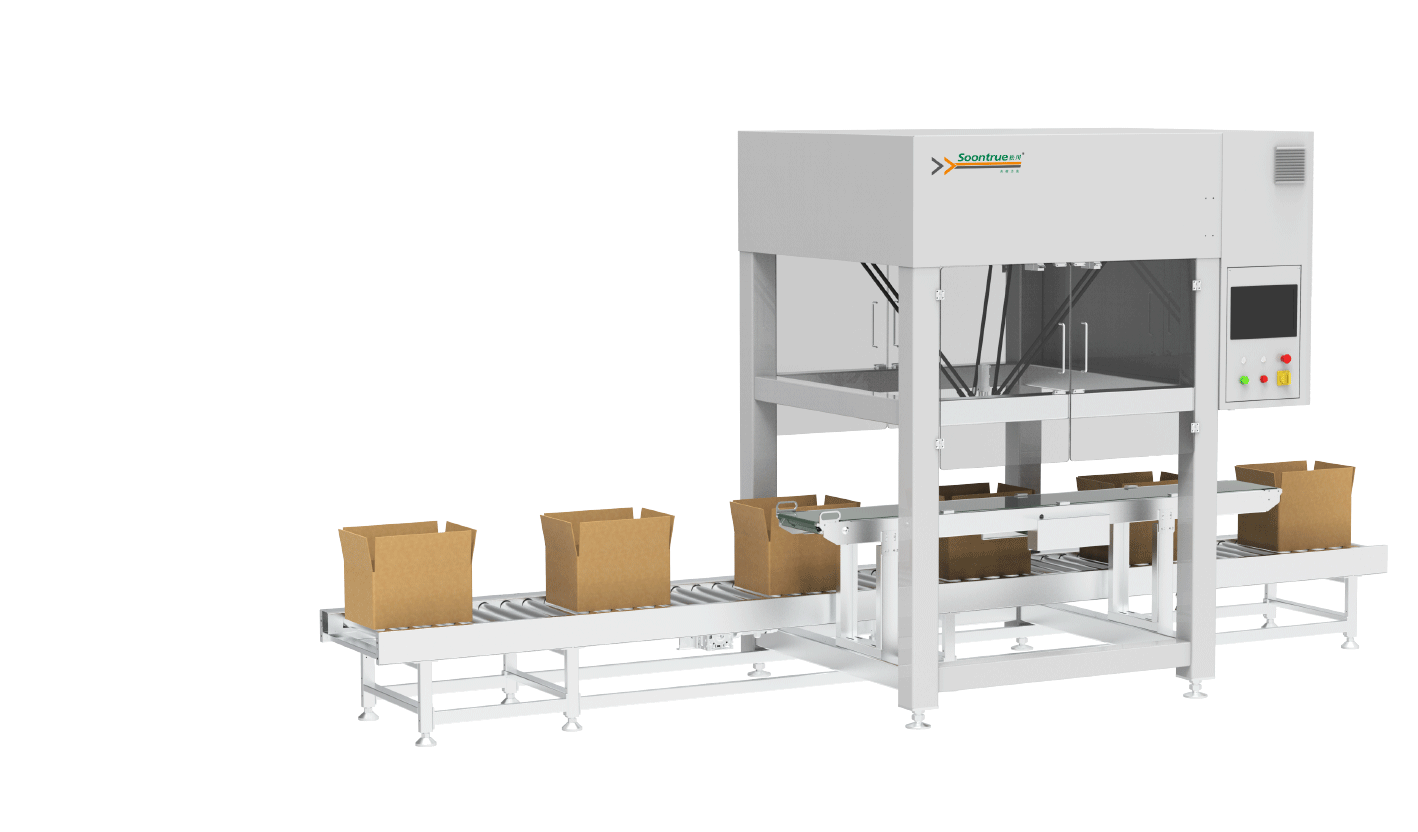
Ошибка 4. Заниженная по мощности финальная часть линии (укладка в короба и паллетирование)
На входе линии переплачивают, на выходе экономят. Упаковщик берут сервоприводной, укладчик — самый дешёвый, паллетирование оставляют двум операторам с ручной тележкой. Именно здесь компоновка теряет деньги.
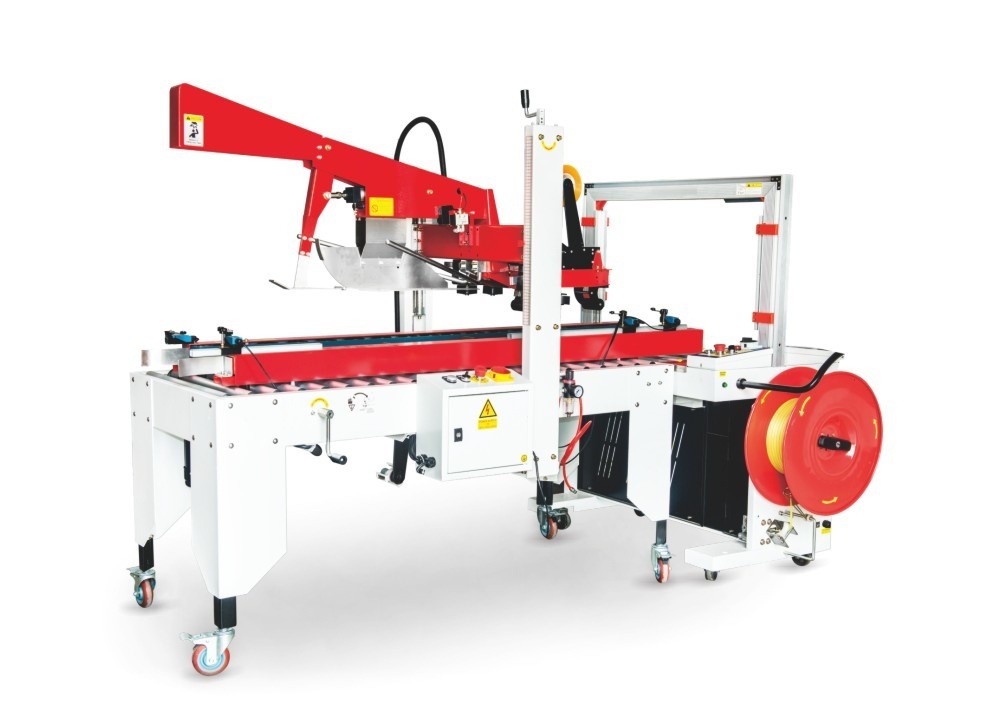
Реальный случай отказа: один завод вывел три упаковщика на один участок ручной укладки в короба. Шесть операторов в две восьмичасовые смены укладывали короба руками, и финансовый директор принимал эти трудозатраты как «норму». Когда мы просчитали коллаборативного робота-паллетайзера выше по потоку и автоматическую машину укладки в короба на его питание, окупаемость вышла меньше 14 месяцев. Настоящая цена ручной финальной упаковки никогда не была в зарплате — она была в нестабильности, прогулах и остановках линии, стоило одному из шестерых не выйти.
Наше руководство по подбору систем паллетирования линии финальной упаковки описывает, как верно рассчитать этот участок. Грамотно рассчитанная пара — автоматический заклейщик коробов и паллетайзер — должны поспевать за самой быстрой линией выше по потоку, а не за самым медленным человеком.
Ошибка 5. Игнорирование эргономики и размещения ручных рабочих мест
Компоновка — это ещё и про человека, который ведёт линию. Стол ручной подачи в высоту стоя без подставки для ног, рулон плёнки на 1,6 м от пола, ящик для брака, до которого оператор тянется, — всё это кажется мелочью, пока не появятся прогулы и травмы. Даже лучшая автоматическая линия требует кого-то, кто заменит плёнку, уберёт брак и проведёт переналадку.
Размещайте ручные места на высоте 750–1050 мм, в зоне досягаемости 500 мм для всего, к чему тянутся часто, и с запасом места для работы сидя или попеременно сидя и стоя. Ставьте HMI так, чтобы оператор видел подачу, касаясь экрана. На габаритном чертеже эти правила дёшевы, на работающей линии — дороги.
Ошибка 6. Коммуникации по остаточному принципу
Сжатый воздух, дренаж, электричество и вытяжку почти всегда рисуют последними, когда машины уже расставлены. Упаковщику нужен чистый сухой воздух определённого давления; термотоннелю — отдельная силовая линия и вентиляция; картонажной машине, если она касается продукта, — дренаж под CIP. Если воздушная точка за 20 м и через три быстроразъёмных соединения, каждый пневмоклапан теряет давление, и шов, который должен длиться 0,35 с, растягивается до 0,5 с дрейфа.
Реальный случай отказа: термоусадочную линию поставили у стены, потому что она «встала», а нужный вытяжной короб пришлось тянуть 12 м до ближайшего выхода на кровлю. Тоннель не вентилировался как надо, тепло скапливалось, и плёнка переусаживалась. Неделя инженерной работы ушла на то, чтобы понять: дело в воздуховоде, а не в машине. Сначала наносите коммуникации, потом пятно застройки; поставщик обязан приложить к габаритному чертежу ведомости пневматики, электрики и сервисных подводов.
Ошибка 7. Нет резерва под рост номенклатуры и переналадку
Линия, спроектированная под один SKU, умирает, когда приходит второй. Компоновка должна оставлять зону переналадки, место под сменные части и достаточную ширину конвейера под самый крупный формат, который только может появиться. Если следующий продукт — семейная коробка на 40 мм выше нынешней, нижнюю направляющую упаковщика, возможно, придётся поднять на 50 мм; без запаса по высоте линия его не примет.
Здесь поставщик «под ключ» отрабатывает свою цену. SunAura Packaging Machines строит габаритный чертёж под трёхлетний план по продукту, а не только под текущий заказ, и прописывает на чертеже зазоры под переналадку — чтобы будущие SKU были сменой рецепта, а не стройкой.
Ошибка 8. Игнорирование нагрузки на пол, дренажа и моемости
Упаковочная линия весит куда больше, чем принято думать. Сервоупаковщик на раме — 1,2–1,8 т; укладчик с порталом — 2,5–4 т; загруженный паллетайзер с полным магазином гофрокартона приближается к 6 т. Перекрытия в старых зданиях часто рассчитаны под лёгкое производство, а не под сосредоточенные точечные нагрузки. Без проверки конструкций тяжёлая машина встаёт на выступ, и за месяцы раму ведёт, конвейеры расходятся, подшипники греются.
Дренаж и моемость важны не меньше веса. Пищевым и фармацевтическим линиям нужны уклоны пола, скруглённые углы и оборудование на нержавеющих опорах, чтобы мойка высоким давлением доставала снизу. Машина, поставленная вплотную на плиту без зазора, собирает остатки продукта, привлекает вредителей и проваливает собственный аудит по GMP. То же с дренажом: упаковщик, дающий конденсат, или система CIP без ближайшего трапа заставляют операторов тянуть шланги через проходы — это и риск поскользнуться, и риск загрязнения. SunAura Packaging Machines прилагает к каждой линии чертежи центра тяжести и точечных нагрузок, чтобы подрядчик рассчитал плиту и дренаж до прихода металла.
Арифметика потерь: почему ошибки компоновки дороги
| Ошибка | Типичное последствие | Оценка потерь за смену (8 часов) |
|---|---|---|
| Недостаточная зона обслуживания | Затяжные переналадки плёнки и оснастки | 60–110 минут рабочего времени |
| Нет буфера между участками | Остановка всей линии при каждом сбое | Потеря OEE 5–12 % |
| Возвратная петля конвейера | Застревания и задержка контроля качества | 2–6 застреваний за смену |
| Заниженная финальная часть линии | Узкое место по труду, остановки из-за прогулов | 2–4 оператора заняты постоянно |
| Плохая эргономика | Текучесть и медленное восстановление | Скрытые 3–8 % выпуска |
На линии на 80 упаковок в минуту один потерянный час за смену при стоимости продукта 0,60 $ за упаковку — это 2 880 $ упущенной маржи в сутки, примерно 86 400 $ в месяц. Исправление компоновки за 15 000–40 000 $ окупается за дни. Ошибки живут потому, что потери невидимы, пока кто-то не возьмёт в цех секундомер.
Как поставщик «под ключ» предотвращает эти ошибки
Покупка по частям — упаковщик у одного, укладчик у другого, интеграция отдана местному подрядчику — именно то, как ошибки компоновки закладываются в проект. Каждый поставщик оптимизирует свою машину; за стыки не отвечает никто. Производитель упаковочного оборудования «под ключ» владеет всей линией: балансирует скорости, считает накопление, размещает коммуникации и подписывает габаритный чертёж как единую систему.
Когда будете готовы задать линию, наш «Запрос на расчёт автоматического упаковочного оборудования: чек-лист» перечисляет данные по компоновке и стыкам, которые должно содержать любое предложение. Тот же подход можно сравнить в нашем обзоре собственная сборка против покупки готовых линий «под ключ», и оцените, как единая ответственность за компоновку меняет риски проекта. Чтобы обсудить планировку вашего цеха, свяжитесь с инженерной командой SunAura Packaging Machines или изучите более широкий ассортимент на странице «Упаковочные решения» .
Заключение
Компоновка упаковочной линии — не расстановка мебели. Это инженерное решение, от которого зависит, вернёт ли капитальное оборудование свою стоимость или станет очень дорогим узким местом. Разобранные случаи не экзотика: это ошибки, которые SunAura Packaging Machines исправляет почти на каждом спасательном проекте. Зазоры, баланс скоростей, накопление, прямой материальный поток, верно рассчитанная финальная часть, эргономичные места, нанесённые коммуникации и запас под рост — заложите это на габаритном чертеже до покупки, и не придётся платить за них в цеху следующее десятилетие.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Полная биография ›