

A maioria das falhas de linha de embalagem não é mecânica. A máquina nunca quebrou; o layout quebrou. Após anos assistindo clientes comprarem máquina de embalagem após máquina de embalagem, parafusá-las no chão de uma fábrica, e então se perguntarem por que a eficiência geral de equipamentos (OEE) fica em 45 por cento, a equipe de engenharia da SunAura Packaging Machines pode te dizer com confiança que uma grande máquina encaixada em um layout ruim produz menos que uma máquina mediana colocada corretamente. Layout é a diferença entre uma linha que faz dinheiro e uma linha que faz desculpas.
Este artigo percorre os erros de layout que vemos em chãos reais de fábrica, os casos de falha por trás deles, e as verificações de engenharia que os previnem. Seja você projetando uma linha greenfield, integrando uma nova enfestadeira em uma planta existente, ou escolhendo um fabricante de máquinas de embalagem pela primeira vez, os custos de errar o layout se compostam por anos.
Por que o Layout de Linha de Embalagem é um Problema de Projeto, Não de Posicionamento
Uma linha de embalagem é um sistema acoplado. Uma enfestadeira flow wrapper, um checkweigher, um empacotador de caixas e um paletizador não são ilhas independentes; eles compartilham fluxo de material, mão de obra, utilidades e downtime. Quando cada máquina é dimensionada para a saída de sua própria brochura mas ninguém balanceia o todo, a linha roda na velocidade da estação mais lenta e espera em todos os outros lugares. Em termos práticos, uma enfestadeira de 120 ppm (pacotes por minuto) alimentando um empacotador de caixas classificado para 80 ppm não produz 120 ppm. Ela produz 80 ppm, com 40 ppm de produto acumulado e um operador frustrado a cada duas horas.
Decisões de layout também travam seu futuro. Uma vez que transportadores são soldados, fossos de chão concretados, e quedas de energia dimensionadas, mudar a área ocupada significa recortar o prédio. É por isso que as pessoas que se arrependem de uma linha quase nunca se arrependem da marca da máquina que compraram; elas se arrependem de onde foi colocada e de como foi costurada junto.
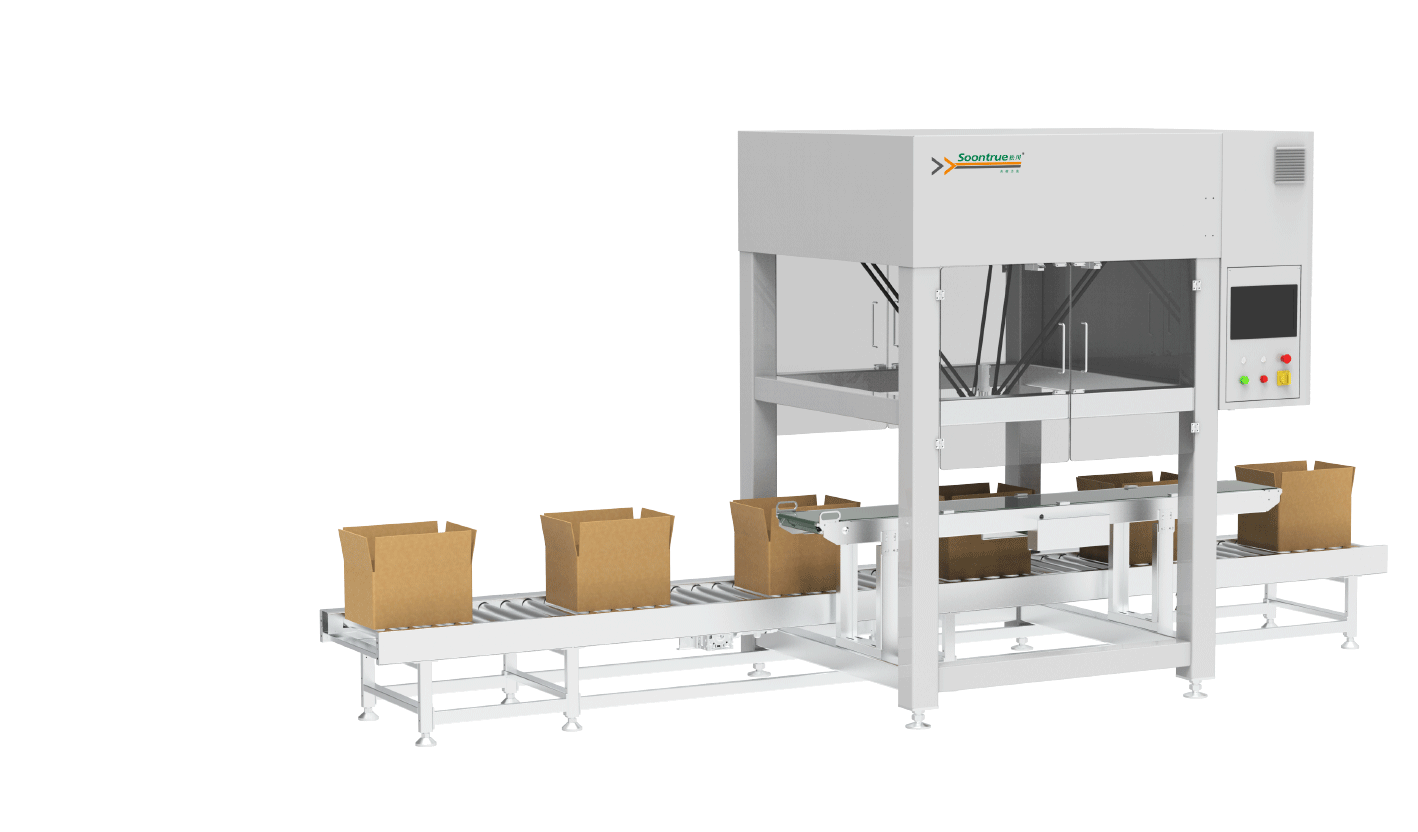
Erro 1: Sem Folga de Manutenção e Operador ao Redor das Máquinas
A falha mais comum que auditamos é uma linha tão apertada que um técnico de manutenção não consegue abrir uma proteção, puxar um rolo de filme, ou alcançar uma caixa de engrenagens. Plantas otimizam para área de chão no estágio de cotação, então descobrem durante a primeira semana que a enfestadeira precisa de um lado aberto de 900 mm para trocar ferramentas de formação — e há uma parede ali.
Caso real de falha: uma planta de confeitaria instalou uma enfestadeira horizontal flow wrapper a 600 mm de uma coluna estrutural porque o plano de chão parecia apertado em uma impressão CAD. Na produção, cada troca de filme exigia dois operadores para inclinar o carrinho de rolos e negociar o vão. Uma troca de filme de 15 minutos se tornou 45 minutos. Em três rolos por turno e três turnos, isso são duas horas e 15 minutos de tempo de operação perdido por dia, ou aproximadamente 12.000 pacotes faltando por semana, tudo por causa de 300 mm de folga faltando.
A correção: reserve um mínimo de 900 mm no lado do operador para troca de filme e produto, 750 mm no lado não operador para manutenção, e um raio de giro completo ao redor de qualquer proteção que abre para fora. A SunAura Packaging Machines marca essas zonas no desenho de arranjo geral (GA) antes do aço ser cortado, porque retrofitar folga após a instalação é caro e frequentemente impossível.
Erro 2: Velocidades de Linha Descombinadas Sem Buffer
Engenheiros de planta adoram comparar saídas de placa de identificação. Eles constroem uma planilha de “máquina A a 150 ppm, máquina B a 140 ppm” e declaram a linha balanceada. A velocidade de placa de identificação é medida em máquina vazia, com produto ideal, filme fresco, e um operador descansado. A velocidade real em produção é 65 a 80 por cento da placa de identificação, e cada estação degrada a uma taxa diferente.
Quando duas estações estão próximas em velocidade teórica mas nenhuma tem acumulação de buffer entre elas, a máquina upstream deve parar toda vez que a máquina downstream engasga. Uma emenda, um pacote rejeitado, uma alimentação errada de rótulo — qualquer um desses dispara uma parada de linha inteira. Sem acumulação, uma parada de 20 segundos no empacotador de caixas para a enfestadeira por 20 segundos também, e toda a perda de troca e resíduo que a reinicialização implica.
Caso real de falha: uma linha de panificação operava uma enfestadeira flow wrapper diretamente em um empacotador de caixas top-load com uma placa morta curta e sem acumulação de transportador. A enfestadeira era classificada a 120 ppm, o empacotador 110 ppm. A enfestadeira tripulava a cada captura errada do empacotador. O OEE medido na enfestadeira era 58 por cento, porque ela ficava idle sempre que o empacotador ciclava. Adicionar 3 metros de transportador acumulador com buffer entre as duas estações levantou o OEE combinado para 81 por cento sem tocar em nenhuma das máquinas.
Se você está dimensionando equipamento, nosso guia sobre custo total de propriedade para linhas de embalagem automáticas explica por que os números de placa de identificação devem ser descontados antes de você balancear uma linha.
Erro 3: Backtracking de Produto e Caminhos de Transportador em Serpente
Quando uma linha é retrofitada em uma sala existente, transportadores frequentemente vagam para caber portas disponíveis. O produto vai para a esquerda, então para a direita, então volta. Cada mudança de direção é um lugar onde o produto pode atolar, um canto onde poeira de filme se acumula, e uma fonte de ruído que operadores aprendem a ignorar.
Caso real de falha: um fabricante de snacks operava a saída ao redor de um canto de 90 graus e através de um retorno de 180 graus antes de chegar ao empacotador de caixas. Atolamentos no canto aconteciam 11 vezes por turno, cada um exigindo uma parada e uma limpeza manual. Pior, o longo transportador significava um atraso de produto de 90 segundos entre a enfestadeira e o checkweigher, para que um defeito de filme rodasse sem verificação por 135 pacotes antes que alguém o visse no rejeito. Rerrotear para um transportador reto de 6 metros eliminou tanto os atolamentos quanto o ponto cego de qualidade.
Evite backtracking. Roteie material em um fluxo lógico único, matéria-prima a palete acabado, sem cruzar corredores de mão de obra. Quando você integra máquinas de embalagem em linhas de produção existentes, o primeiro exercício de CAD é quase sempre remover um loop, não adicionar uma máquina.
Erro 4: Fim de Linha Subdimensionado (Empacotamento de Caixas e Paletização)
Compradores gastam demais na frente da linha e de menos no fundo. A enfestadeira recebe o modelo acionado por servo; o empacotador de caixas recebe a opção mais barata; a paletização é deixada para dois operadores e uma paleteira manual. É aqui que o layout sangra dinheiro.
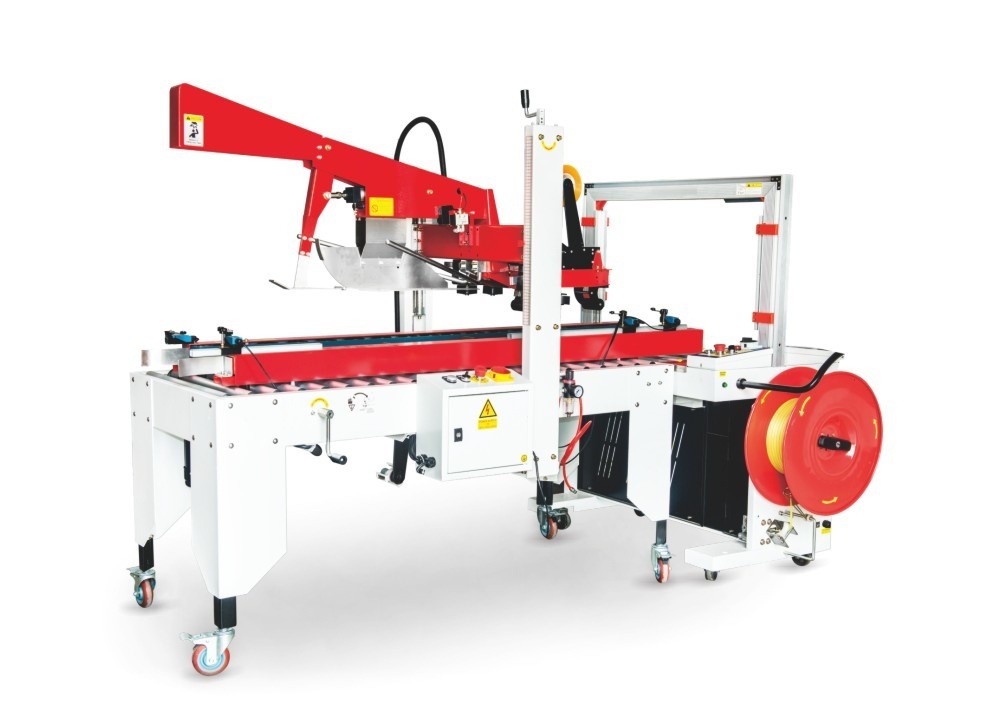
Caso real de falha: uma planta operava três enfestadeiras em uma estação manual de empacotamento de caixas. Seis operadores empacotavam caixas manualmente em dois turnos de 8 horas, a um custo de mão de obra que o controller aceitava como “normal.” Quando modelamos um robô de paletização colaborativo upstream e um empacotador automático de caixas para alimentá-lo, o payback foi inferior a 14 meses. O custo real do fim de linha manual nunca foi os salários; foi a inconsistência, o absenteísmo, e as paradas de linha sempre que uma das seis pessoas não aparecia.
Nosso guia de seleção sobre seleção de sistema de paletização de fim de linha cobre como dimensionar esta estação corretamente. Uma seladora automática de caixas e paletizador corretamente especificados devem acompanhar a linha upstream mais rápida, não o humano mais lento.
Erro 5: Ignorar Ergonomia e Posicionamento de Estação de Trabalho Manual
Layout também é sobre a pessoa que opera a linha. Uma mesa de alimentação manual a altura de pé sem apoio para os pés, um carretel de filme a 1,6 metros do chão, uma caixa de rejeito que o operador precisa se esticar para alcançar — esses parecem menores até que absenteísmo e reclamações por lesão apareçam. A melhor linha automatizada ainda precisa de alguém para carregar filme, remover rejeitos, e gerenciar trocas.
Coloque estações manuais a uma altura entre 750 mm e 1050 mm, dentro de um envelope de alcance de 500 mm para itens tocados frequentemente, e com espaço suficiente para uma postura sentada ou sentada-em-pé. Posicione o HMI para que o operador possa assistir a alimentação enquanto toca a tela. Essas regras são baratas em um desenho GA e caras em uma linha ao vivo.
Erro 6: Tratar Utilidades como Reflexão Tardia
Ar comprimido, dreno, energia, e exaustão são rotineiramente colocados por último, depois que as máquinas já estão desenhadas. Uma enfestadeira precisa de ar limpo e seco a uma pressão específica; um túnel de encolhimento precisa de um circuito de energia dedicado e ventilação; uma cartonadeira precisa de um dreno para CIP se tocar o produto. Se a queda de ar está a 20 metros de distância com três conexões rápidas, cada válvula pneumática perde pressão, e selagens que deveriam ser 0,35 segundos se tornam 0,5 segundos de desvio.
Caso real de falha: uma linha shrink foi colocada perto de uma parede porque “cabia,” mas o duto de exaustão necessário corria 12 metros até a penetração de telhado mais próxima. O túnel não podia ventilar corretamente, então o calor se acumulava e o filme encolhia demais. Levou uma semana de tempo de engenharia para perceber que o problema era o dutamento, não a máquina. Mapeie utilidades antes da área ocupada; o fornecedor da máquina deve entregar um cronograma pneumático, elétrico e de serviço com o desenho GA.
Erro 7: Sem Espaço para Crescimento de SKU e Troca
Uma linha projetada para um SKU morre quando o segundo SKU chega. O layout deve reservar uma zona de troca, um lugar para estagiar peças de tamanho, e largura de transportador suficiente para acomodar o maior pacote previsível. Se seu próximo produto é uma caixa tamanho família que é 40 mm mais alta que a de hoje, o trilho baixo na enfestadeira pode precisar subir 50 mm; se não há altura livre, a linha não pode aceitá-lo.
É aqui que um fornecedor turnkey ganha seu lugar. A SunAura Packaging Machines projeta o GA em torno de um roteiro de produto de 3 anos, não apenas o pedido de hoje, e documenta as folgas de troca no desenho para que SKUs futuros sejam uma troca de receita em vez de um projeto de obras civis.
Erro 8: Ignorar Carga do Chão, Drenagem e Capacidade de Limpeza
Uma linha de embalagem pesa muito mais que as pessoas assumem. Uma enfestadeira flow wrapper servo em seu quadro pesa 1,2 a 1,8 toneladas; um empacotador de caixas com um pórtico pesa 2,5 a 4 toneladas; um paletizador carregado com um magazine cheio de papelão ondulado se aproxima de 6 toneladas. Lajes de chão em prédios antigos são frequentemente classificadas para manufatura leve, não cargas concentradas de ponto. Sem uma verificação estrutural, maquinaria pesada acaba em uma alvenaria, e dentro de meses o quadro torqueia, os transportadores se desalinham, e os rolamentos operam quentes.
Drenagem e capacidade de limpeza importam tanto quanto peso. Linhas de alimentos e farmacêuticos precisam de gradientes de chão, cantos arredondados, e equipamento levantado em pernas de aço inoxidável para que a lavagem de pressão alcance por baixo. Uma máquina colocada plana na laje sem folga aprisiona detritos de produto, convida pestes, e falha em sua própria auditoria GMP. O mesmo vale para drenagem: uma enfestadeira que produz condensação ou um sistema CIP sem um dreno de chão próximo força operadores a rodar mangueiras por corredores, que é tanto um perigo de escorregamento quanto um risco de contaminação. A SunAura Packaging Machines fornece os desenhos de centro de gravidade e carga de ponto com cada linha para que o contratante civil possa dimensionar a laje e a drenagem antes que o aço chegue.
A Matemática do Custo de Falha: Por que Erros de Layout são Caros
| Erro | Consequência típica | Perda diária estimada (turno de 8 horas) |
|---|---|---|
| Folga de manutenção inadequada | Trocas mais longas de filme/peças | 60–110 minutos de tempo de operação |
| Sem buffer entre estações | Paradas de linha inteira a cada engasgo | 5–12% de perda de OEE |
| Transportador com backtracking | Atolamentos e lag de qualidade | 2–6 atolamentos por turno |
| Fim de linha subdimensionado | Gargalo de mão de obra, paradas por absenteísmo | 2–4 operadores presos |
| Ergonomia ruim | Rotatividade e recuperação lenta | Oculto, 3–8% de saída |
Em uma linha produzindo 80 pacotes por minuto, uma hora perdida por turno a um valor de produto de $0,60 por pacote são $2.880 de margem de contribuição perdida por dia, aproximadamente $86.400 por mês. Uma correção de layout que custa $15.000 a $40.000 para implementar se paga em dias. O motivo pelo qual esses erros persistem é que a perda é invisível até que alguém coloque um cronômetro no chão.
Como um Fornecedor Turnkey Previne Esses Erros
Compra fragmentada — uma enfestadeira de um fornecedor, um empacotador de caixas de outro, integração terceirizada para um integrador local — é precisamente como erros de layout são incorporados. Cada fornecedor otimiza sua própria máquina; ninguém possui a interface. Um fabricante turnkey de máquinas de embalagem possui a linha inteira, balanceia as velocidades, dimensiona a acumulação, coloca as utilidades, e aprova o GA como um sistema.
Quando você estiver pronto para especificar uma linha, nosso checklist de RFQ para sourcing de máquinas de embalagem automáticas lista os dados de layout e interface que cada lance deve incluir. Você também pode comparar essa abordagem em nossa análise sobre montagem interna versus compra de linhas de embalagem turn-key completas, e ver como a propriedade de layout muda o risco do projeto. Para discutir seu próprio plano de chão, contate a equipe de engenharia da SunAura Packaging Machines ou explore a faixa mais ampla em nossa página de soluções de embalagem.
Conclusão
Layout de linha de embalagem não é arranjo de móveis. É a decisão de engenharia que determina se seu equipamento de capital retorna seu custo ou se torna um gargalo muito caro. Os casos de falha acima não são exóticos; são os erros que a SunAura Packaging Machines corrige em quase todo projeto de resgate que assumimos. Folga, balanceamento de velocidade, acumulação, fluxo de material reto, fim de linha corretamente dimensionado, estações ergonômicas, utilidades mapeadas, e altura livre para crescimento — coloque isso no desenho GA antes de comprar, e você evita pagar por isso no chão da fábrica pela próxima década.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografia completa ›