

Für eine überraschend große Zahl mittelvolumiger Fabriken ist der Engpass nicht der Füller, der Wickler oder der Kartonierer – es ist das Ende der Linie. Kartons kommen von der Verpackungsausrüstung schneller, als zwei oder drei Bediener sie auf Paletten stapeln können – und die gesamte Linie verlangsamt sich auf das Tempo des Palettierteams. Einen neuen Schlauchbeutelwickler zu kaufen, um die Ausgabe um 20 % zu erhöhen, ist verschwendet, wenn die Palettierstation Sie noch bei 400 Kartons pro Stunde deckelt. Dieser Auswahlleitfaden erklärt, wie eine mittelvolumige Fabrik – typischerweise 500 bis 2.000 Kartons pro Stunde, eine bis drei Schichten – ein End-of-Line-Palettsystem auswählen sollte, das zu Produkt, Hallenfläche und Wachstumsplänen passt – ohne in eine hochvolumige Roboterzelle zu überinvestieren, die sie nicht speisen können. Die falsche Wahl hier ist in zwei Richtungen teuer: zu wenig Automatisierung lässt einen Personalengpass, während zu viel Automatisierung Kapital leer stehen lässt.
Warum mittelvolumig die schwerste Zone zum Spezifizieren ist
Die Extreme sind einfach. Eine niedrigvolumige Packoperation unter 400 Kartons pro Stunde ist typischerweise besser mit manueller Palettierung bedient – das Kapital der Automatisierung lässt sich nicht rechtfertigen. Ein hochvolumiges Werk über 1.500 Kartons pro Stunde – oder mit schweren oder instabilen Ladungen – braucht eindeutig ein dediziertes Portal oder eine industrielle Sechs-Achs-Roboter-Palettierzelle mit dedizierten Schutzeinrichtungen. Das mittelvolumige Band dazwischen ist, wo Käufer teure Fehler machen: sie behalten entweder manuelle Palettierung, bis diese die Ausgabeobergrenze der Linie diktiert, oder sie kaufen eine schwere Industriezelle, die leer wartet auf Kartons und mehr kostet als das Problem, das sie löst. Dieser Leitfaden zielt genau auf dieses Band – wo ein kollaborativer Palettierroboter oder eine kompakte Portalstation typischerweise die rationalste Wahl ist.
Die vier Palettier-Architekturen und wo jede passt
Manuelle Palettierung. Immer noch die richtige Antwort unter etwa 400 bis 500 Kartons pro Stunde, besonders bei sehr variablen Kartongrößen und kurzen Läufen. Sie ist flexibel, günstig zu installieren und braucht keine Schutzeinrichtungen. Ihre Schwächen sind ergonomisches Verletzungsrisiko, inkonsistente Lagenmuster und eine Ausgabeobergrenze, die nur durch Hinzufügen von Personen steigt.
Kollaborative (Cobot) Palettierstation. Ein Sechs-Achs-Kollaborationsroboter auf einem festen Sockel, typischerweise integriert mit einem einfachen Lagenstapelprogramm, einem Vakuum- oder Greiferwerkzeug und einer Palettenpositions-Vorrichtung. Cobot-Zellen benötigen keinen vollständigen Sicherheitszaun, wenn Nutzlast und Geschwindigkeit innerhalb sicherer Arbeitsgrenzen bleiben – was Hallenfläche und Installationszeit spart. Sie sind ideal für 400 bis etwa 1.200 Kartons pro Stunde mit regelmäßiger Kartongeometrie. Der WP-40 Kollaborative Palettierroboter und der kleinere WP-20 Kollaborative Palettierroboter repräsentieren diese Architektur: bescheidene Standfläche, schneller Einsatz, und einfaches Mustereinlernen.
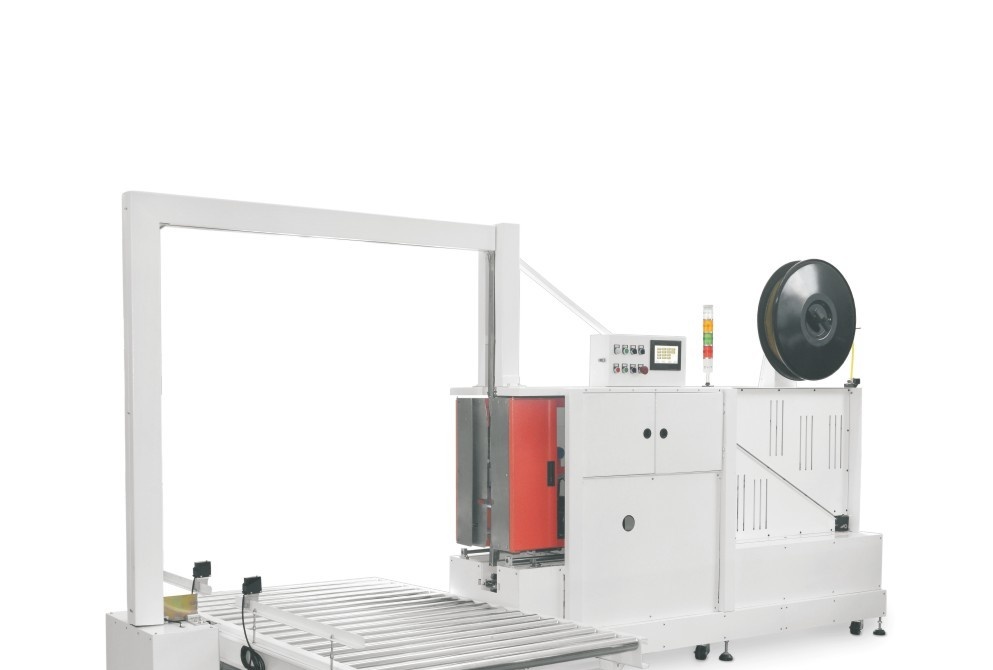
Kompakte Portal-Lagenpalettierer. Ein Portal oder kartesisches Portal stapelt volle Lagen, die von einem Lagenformtisch aufgenommen werden. Diese sind schneller und handhaben schwerere Kartongewichte, brauchen aber mehr Hallenfläche und einen Lagen-Akkumulationsförderer. Sie passen zum oberen Ende des mittelvolumigen Bereichs – etwa 800 bis 1.500 Kartons pro Stunde.
Industrielle Sechs-Achs-Roboterzelle. Die hochvolumige Antwort, mit großer Reichweite, hoher Geschwindigkeit und dedizierten Schutzeinrichtungen. Sie ist über-spezifiziert für die meisten mittelvolumigen Käufer – es sei denn, die Ladung ist schwer, die Rate ist am oberen Ende des Bands, oder zukünftiges Wachstum ist sicher. Eine zu kaufen “für alle Fälle” lässt sie oft unterausgelastet.
Die sechs Zahlen, die die Architektur bestimmen
Spezifizieren Sie nach Daten – nicht nach Wunschdenken. Sammeln Sie diese, bevor Sie Angebote anfordern.
1. Echte Kartons pro Stunde. Verwenden Sie die tatsächliche nachhaltige Ausgabe der Linie – nicht das Typenschild. Ein Palettierer, der an die Kataloggeschwindigkeit des Wicklers angepasst ist, aber nicht seine echte Erstlauf-Rate, wird verhungern oder überlaufen. Unser Leitfaden zur Berechnung des echten Durchsatzes statt der Katalog-Nenngeschwindigkeit gilt hier ebenso.
2. Kartonabmessungen, Gewicht und Format. Länge, Breite und der schwerste einzelne Karton bestimmen die Greifergröße und die erforderliche Nutzlast. Schwache oder leere Kartons brauchen sanfte Handhabung; schwere Kartons brauchen einen schwereren Roboter und einen steiferen Greifer.
3. Palettenmuster und Lagenanzahl. Das Lagenmuster bestimmt, wie viele Kartons die Zelle pro Lage platzieren muss und ob ein Lagenformer benötigt wird. Einfaches quadratisches Stapeln braucht weniger komplexe Werkzeuge als verzahnte oder Misch-SKU-Muster.
4. Palettenfußabdruck und Stapelhöhe. Standard-GMA- oder EUR-Paletten und eine Stapelhöhe von 1.600 bis 1.800 mm definieren die erforderliche Reichweite des Roboters. Reichweite ist eine harte Spezifikation; ein Roboter, der die oberste Lage nicht bequem platzieren oder die ferne Palettenkante erreichen kann, ist kein Schnäppchen.
5. Hallenfläche und Deckenhöhe. Cobot-Zellen brauchen die kleinste Standfläche; Portal- und Industriezellen brauchen Akkumulation, Paletten-Ein- und Ausgangsgänge. Messen Sie die tatsächlich verfügbare Bucht – einschließlich Tür- und Säulenpositionen. Vermeiden Sie die Layout-Fallen, die in unserer Notiz zu Verpackungslinien-Layoutfehlern, die Fabrikausfälle verursachen beschrieben werden.
6. Anzahl der Schichten und Wachstum. Eine Ein-Schicht-Operation kann langsamere manuelle Intervention bei Pausen tolerieren; eine Drei-Schicht-Linie braucht automatischen Paletten-Ein- und Ausgang, Leerpaletten-Zufuhr und volle Lastentladung, sodass die Zelle nie auf einen Bediener wartet.
Integration ist, wo mittelvolumige Projekte gelingen oder scheitern
Der Palettierroboter selbst ist selten der riskante Teil. Der umgebende Materialfluss ist es. Sie brauchen einen Zufuhrförderer, der Kartons in vorhersagbarer Orientierung präsentiert, eine Möglichkeit, einen kurzen Puffer zu akkumulieren, damit der Roboter während eines kurzen Stopps vorgelagert weiterarbeiten kann, Leerpaletten-Zufuhr, und eine Entladestrecke für fertige Ladungen. Für mittelvolumige Linien ist eine kompakte Lösung, die Kartons direkt zu einem Cobot auf einem festen Sockel fördert – ohne ein vollständiges Lagen-Akkumulationssystem – oft der Sweet Spot: sie ist einfach zu installieren, leicht zu verstehen, und hält das Kapitalbudget ehrlich.
Vergessen Sie die Übergabesicherheit nicht. Selbst ein kollaborativer Roboter braucht eine definierte Arbeitsumhüllung, Not-Aus an den Be- und Entladestellen, und klare Kennzeichnung. Die Zelle in das bestehende Steuerungssystem der Verpackungslinie zu integrieren – sodass eine gestoppte Linie den Roboter sanft pausiert und eine volle Ladung die Entladung auslöst – ist es wert, explizit im Angebot bezahlt zu werden.
Ladungssicherung: die zweite Hälfte der End-of-Line
Eine perfekt gestapelte Palette ist immer noch ein Logistikproblem, es sei denn, die Ladung ist für den Transit gesichert. Die meisten mittelvolumigen Werke kombinieren Palettierung mit entweder Stretchwicklung oder Umreifung, und zunehmend beides. Eine Dreharm-Palettenwicklermaschine wie der FG2000B bringt Stretchfolie von einem festen Ring oder Dreharm um die Ladung an – was schnell und konsistent ist. Für Ladungen, die auch vertikale Fixierung brauchen, bringt eine integrierte Wickel- und Umreifungskombination wie das AO77B/FG2000B Palettenwickel- und Umreifungssystem sowohl Folie als auch Umreifungsband in einer Station an. Käufer unterschätzen oft die Kosten von Transit-Schäden, die durch inkonsistente Ladungssicherung verursacht werden; unser Vergleich von Palettenwickler vs. manuelle Wicklung Gesamtkosten zeigt, wie schnell konsistente Wicklung sich durch reduzierte Rücksendungen und Reklamationen zurückzahlt.
Kosten und Amortisation für mittelvolumige Palettierung
Eine kollaborative Palettierstation kostet einen Bruchteil einer vollständigen industriellen Roboterzelle und kann in Tagen statt Wochen installiert werden. Die Amortisation wird durch Ersetzung von manuellem Stapelpersonal, Beseitigung von ergonomiebedingten Fehlzeiten angetrieben – und typischerweise der größte Faktor – durch die Erhöhung der nachhaltigen Ausgabe der Linie auf die vorgelagerte Verpackungsausrüstung abzustimmen. Eine Linie, die zuvor auf 70 % der Wicklergeschwindigkeit wegen Palettierstaus gedrosselt war, kann oft mit 90 bis 95 % laufen, sobald ein Roboter die Kartons handhabt. Wenn Sie diese wiedergewonnene Ausgabe gegen das Kapital und die Wartungskosten abwägen, amortisiert sich eine Cobot-Station typischerweise innerhalb von achtzehn bis dreißig Monaten. Das vollständige Bild – einschließlich Energie, Verbrauchsmaterialien und Wartung – sollte gegen die Gesamtbetriebskosten automatischer Verpackungslinien beurteilt werden – nicht gegen den Kaufpreis allein. Fragen Sie Lieferanten nach einer Ziel-Verfügbarkeitszahl und wie sie gemessen wird; eine gut integrierte mittelvolumige Zelle sollte 90 % oder bessere Verfügbarkeit aufrechterhalten, sobald Bediener geschult sind – und alles, was wesentlich niedriger ist, weist typischerweise auf einen Engpass in den umgebenden Förderern oder der Übergabe statt auf den Roboter selbst hin – was es wert ist, vor Auftragsunterschrift in Frage zu stellen.
Der Auswahl-Checkliste
Bevor Sie Angebote vergleichen, bestätigen Sie, dass Sie Antworten auf alle folgenden haben: echte nachhaltige Kartons pro Stunde; Kartonabmessungen, Gewicht und Zerbrechlichkeit; Palettentyp und Stapelhöhe; erforderliches Lagenmuster; verfügbare Hallenfläche und Reichweite; ob automatische Leerpaletten-Zufuhr und Lastentladung benötigt werden; wie die Zelle zur Stretchwicklung oder Umreifung übergibt; wie sie sich mit den vorgelagerten Liniensteuerungen integriert; erwartete Wechsel zwischen Produkten; und das Wartungsfähigkeitsniveau vor Ort. Lieferanten, die auf diese Detailtiefe mit einer maßgeschneiderten Konfiguration antworten – statt einer generischen Preisliste – sind diejenigen, die wahrscheinlich eine Zelle liefern, die am ersten Tag performt. Fragen Sie auch nach einer Ersatzteil-Empfehlung: die Verschleißteile einer Palettierzelle – Greiferpads, Fördergurte, Vakuumfilter und Sicherheitsrelais – sollten mit Vorlaufzeiten aufgelistet werden, damit ein abgenutztes Teil nie zu einem ungeplanten achtstündigen Stopp wird.
Greifer und Werkzeug am Roboterarm: wählen Sie es für den Karton – nicht für den Roboter
Der Roboterarm macht die Schlagzeilen; der Greifer entscheidet, ob die Zelle tatsächlich funktioniert. Drei gängige End-of-Arm-Werkzeuge eignen sich für mittelvolumige Palettierung. Ein Vakuumgreifer hebt durch Saugnäpfe und eignet sich für starre Kartons und shrink-gewickelte Bündel mit flacher, staubfreier Oberseite; er ist schnell und flexibel, kämpft aber mit porösen, flexiblen oder staubigen Kartons, wo Vakuum nicht halten kann. Ein Gabel- oder Slip-Sheet-Greifer schiebt sich unter den Karton und eignet sich für Produkte, die keinen Druck auf der Oberseite tolerieren – wie offene Trays oder delikate Backwarenpackungen. Ein Klemmen- oder Seitengriff-Werkzeug packt den Karton zwischen zwei Paddles und eignet sich für Kartons, die instabil oder überfüllt sind und unter Vakuum zerdrücken würden. Viele mittelvolumige Zellen werden mit einem einzigen generischen Vakuumwerkzeug spezifiziert, das dann für die Hälfte der SKUs des Kunden ungeeignet ist – was zu heruntergefallenen Kartons und verlorener Zeit führt. Bestätigen Sie den Greifer gegen jedes Kartonformat, das Sie fahren, und budgetieren Sie für einen Werkzeugwechsel oder ein Werkzeug, das zwischen SKUs wechseln kann, ohne manuelles Neuabstimmen.
Häufige mittelvolumige Palettierfehler
Drei Fehler wiederholen sich. Der erste ist, die Zelle an die Typenschildgeschwindigkeit des Wicklers statt an seine echte Erstlauf-Rate anzupassen – was entweder einen teuren Roboter verhungern oder überlaufen lässt. Der zweite ist, die Leerpaletten- und Volllast-Übergabe zu vergessen: ein brillanter Roboter, der auf einen Gabelstapler wartet, der Paletten bringt oder Volllasten räumt, ist kaum besser als manuelles Stapeln. Der dritte ist, den zukünftigen SKU-Wechsel zu ignorieren; eine Zelle, die ein Muster wunderschön stapelt, aber ohne Ingenieurbesuch nicht zu einem zweiten Muster wechseln kann, wird schnell zu einer Belastung auf einer Mehrproduktlinie. Das Reservieren von Teach-Pendant-Muster-Speicher, schnellen Greiferwechseln und Rezepturabruf im ursprünglichen Einkauf ist weit günstiger als das Nachrüsten später.
Wie SunAura Packaging Machines mittelvolumige Palettierung angeht
SunAura Packaging Machines liefert kollaborative Palettierroboter, kompakte Portalstationen, Palettenwickler und integrierte Wickel- und Umreifungssysteme an mittelvolumige Lebensmittel-, Getränke- und Konsumgüterfabriken. Unser Engineering-Team beginnt mit der echten Kartonrate und der echten Produktgeometrie, empfiehlt die kleinste Architektur, die den Engpass räumt, und entwirft dann Zufuhr, Akkumulation und Ladungssicherungs-Übergabe – sodass die gesamte End-of-Line im Rhythmus bewegt wird. Wir bevorzugen, heute einen Cobot einzusetzen und die Schnittstelle für eine schnellere Zelle morgen zu reservieren – statt einen Käufer in eine schwere Investition zu zwingen, bevor das Volumen sie rechtfertigt.
Wenn Sie eine mittelvolumige End-of-Line-Konfiguration wünschen, die an Ihre Kartons, Paletten und Liniengegeschwindigkeit angepasst ist, kontaktieren Sie das Engineering-Team von SunAura Packaging Machines mit Ihren Kartonabmessungen, der Ziel-Kartons-pro-Stunde und dem aktuellen Engpass – und wir werden ein gestuftes Palettier- und Ladungssicherungs-Layout vorschlagen.
Fazit
Die Auswahl eines End-of-Line-Palettsystems ist eine Matching-Übung: passen Sie die Geschwindigkeit, Nutzlast und Reichweite des Roboters an Ihre echte Kartonrate, Kartongeometrie und Palettenhöhe an – und passen Sie die umgebenden Förderer, Palettenzufuhr und Ladungssicherung an die Art an, wie Ihre Linie tatsächlich läuft. Für mittelvolumige Fabriken ist eine kollaborative Palettierstation mit integrierter Stretchwicklung oder Umreifung am häufigsten der rationale Mittelweg – schnell genug, um den Ausgabeengpass zu beseitigen, klein genug, um in die bestehende Halle zu passen, und bescheiden genug, um sich schnell zurückzuzahlen, ohne Sie in überdimensionierte Automatisierung zu sperren. Holen Sie die sechs Betriebszahlen, passen Sie die Architektur an sie an, entwerfen Sie Zufuhr und Ladungssicherungs-Übergabe ehrlich – und das Ende Ihrer Linie wird nicht mehr die Ausgabe der gesamten Fabrik diktieren.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vollständiges Profil ›