

Phần lớn sự cố dây chuyền đóng gói không phải do máy móc. Máy chưa từng hỏng; bố trí mặt bằng mới là thứ hỏng. Sau nhiều năm chứng kiến khách hàng mua máy đóng gói hết chiếc này đến chiếc khác, bắt chặt xuống sàn nhà xưởng rồi tự hỏi vì sao hiệu suất thiết bị tổng thể (OEE) chỉ đạt 45%, đội ngũ kỹ thuật của SunAura Packaging Machines có thể khẳng định chắc chắn: một chiếc máy tốt bị nhét vào bố trí tồi còn kém hiệu quả hơn một chiếc máy trung bình được đặt đúng chỗ. Bố trí mặt bằng chính là khác biệt giữa một dây chuyền sinh lời và một dây chuyền chỉ biết đưa ra lý do.
Bài viết này đi qua những lỗi bố trí chúng tôi thấy trên mặt bằng nhà xưởng thực tế, các ca thất bại phía sau mỗi lỗi và những kiểm tra kỹ thuật giúp ngăn ngừa chúng. Dù Quý khách đang thiết kế dây chuyền mới từ đầu, tích hợp máy quấn màng vào nhà máy hiện hữu hay lần đầu chọn nhà sản xuất máy đóng gói, chi phí của một bố trí sai sẽ cộng dồn trong nhiều năm.
Vì sao bố trí dây chuyền đóng gói là bài toán thiết kế, không phải bài toán xếp đặt
Dây chuyền đóng gói là một hệ thống gắn kết. Máy đóng gói flow pack, cân kiểm tra, máy đóng thùng và máy xếp pallet không phải những hòn đảo độc lập; chúng chia sẻ dòng vật liệu, lao động, tiện ích và thời gian dừng. Khi mỗi máy được chọn theo công suất trên catalogue nhưng không ai cân bằng tổng thể, dây chuyền sẽ chạy theo tốc độ của trạm chậm nhất và chờ đợi ở mọi trạm còn lại. Thực tế, một máy flow pack 120 ppm (gói/phút) cấp cho máy đóng thùng định mức 80 ppm không tạo ra 120 ppm. Nó tạo ra 80 ppm, với 40 ppm sản phẩm bị dồn ứ và một công nhân vận hành phát điên sau mỗi hai giờ.
Quyết định bố trí còn khóa chặt tương lai của Quý khách. Khi băng tải đã hàn, hố sàn đã đổ, đường điện đã tính toán, thay đổi diện tích đồng nghĩa phải đục lại nhà xưởng. Vì vậy những người hối tiếc về một dây chuyền gần như không bao giờ hối tiếc thương hiệu máy họ mua; họ hối tiếc vị trí đặt máy và cách các máy được nối với nhau.
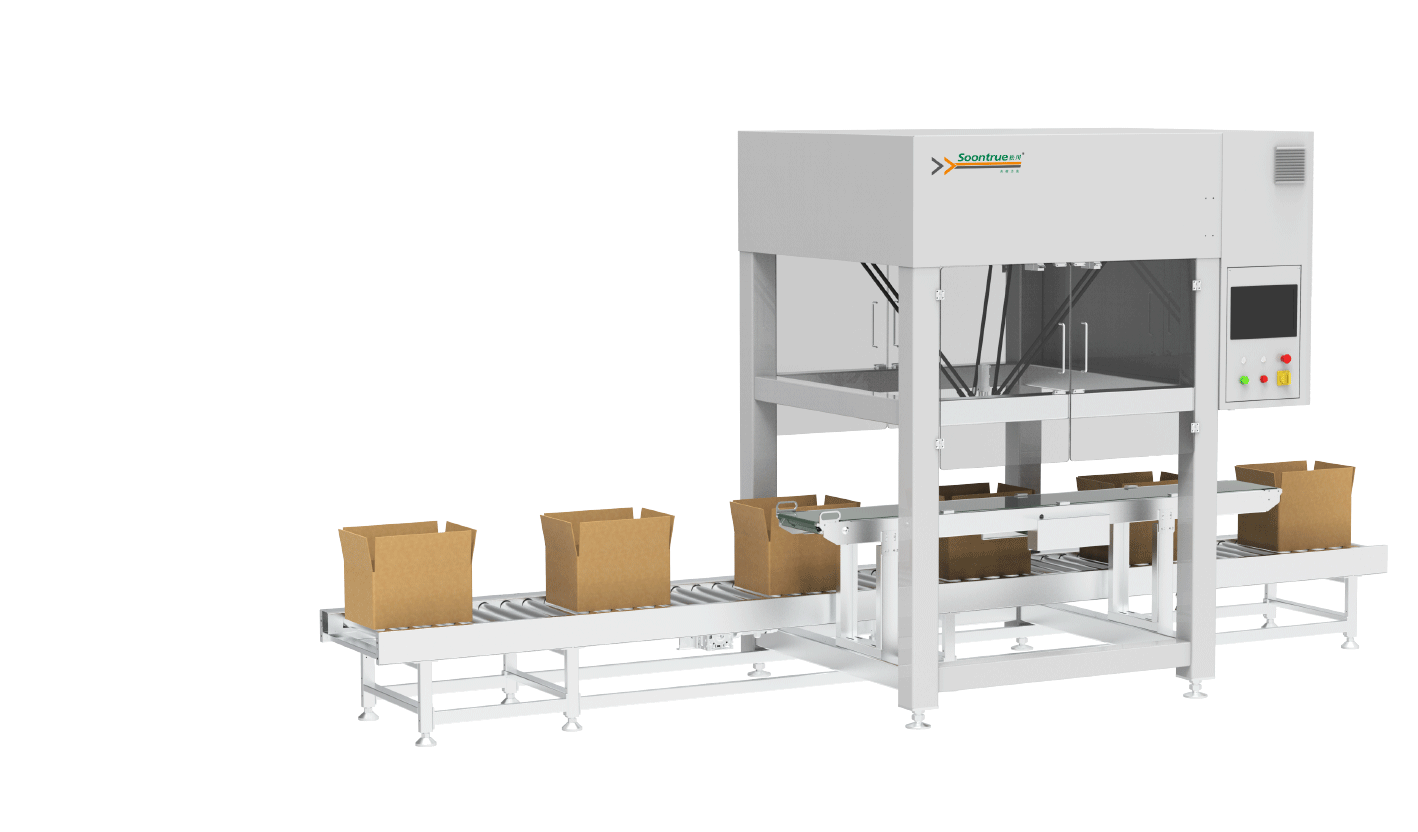
Lỗi 1: Không đủ khoảng trống bảo trì và thao tác quanh máy
Lỗi phổ biến nhất chúng tôi gặp khi đánh giá là dây chuyền được xếp quá sát, đến mức kỹ thuật viên bảo trì không mở được cửa che, không rút được cuộn màng hay không với tới hộp giảm tốc. Nhà máy tối ưu diện tích ở bước báo giá, rồi tuần đầu vận hành mới phát hiện máy quấn màng cần 900 mm mặt hở để thay dụng cụ tạo hình — và ở đó là một bức tường.
Ca thất bại thực tế: một nhà máy bánh kẹo lắp máy flow pack ngang cách cột kết cấu 600 mm vì bản vẽ CAD trông vừa khít. Khi sản xuất, mỗi lần thay màng cần hai công nhân nghiêng xe cuộn màng và luồn qua khe hở. Việc thay màng 15 phút trở thành 45 phút. Với ba cuộn mỗi ca và ba ca, mỗi ngày mất 2 giờ 15 phút thời gian chạy máy, tương đương khoảng 12.000 gói thiếu hụt mỗi tuần, tất cả chỉ vì thiếu 300 mm khoảng trống.
Cách khắc phục: chừa tối thiểu 900 mm phía người vận hành để thay màng và đổi sản phẩm, 750 mm phía đối diện để bảo trì, và đủ bán kính quay cho mọi cửa che mở ra ngoài. SunAura Packaging Machines đánh dấu các vùng này trên bản vẽ bố trí tổng thể (GA) trước khi cắt thép, vì bổ sung khoảng trống sau khi lắp đặt rất tốn kém và thường không thể thực hiện.
Lỗi 2: Tốc độ dây chuyền lệch nhau mà không có vùng đệm
Kỹ sư nhà máy rất thích so sánh công suất danh định. Họ lập bảng tính “máy A 150 ppm, máy B 140 ppm” rồi tuyên bố dây chuyền đã cân bằng. Tốc độ danh định được đo trên máy chạy không tải, với sản phẩm lý tưởng, màng mới và công nhân vừa nghỉ xong. Tốc độ thực khi sản xuất chỉ bằng 65–80% danh định, và mỗi trạm suy giảm theo mức khác nhau.
Khi hai trạm có tốc độ lý thuyết gần nhau nhưng giữa chúng không có tích lũy đệm, máy phía trước buộc phải dừng mỗi khi máy phía sau gặp sự cố nhỏ. Nối màng, loại bỏ một gói lỗi, lệch nhãn — bất kỳ sự cố nào trong số này đều khiến cả dây chuyền dừng. Không có tích lũy, một lần dừng 20 giây ở máy đóng thùng cũng khiến máy flow pack dừng 20 giây, kéo theo toàn bộ tổn thất đổi cỡ và phế phẩm do khởi động lại.
Ca thất bại thực tế: một dây chuyền bánh mì cho máy flow pack chạy trực tiếp vào máy đóng thùng kiểu nạp trên, chỉ có tấm đỡ ngắn và không có băng tải tích lũy. Máy flow pack định mức 120 ppm, máy đóng thùng 110 ppm. Máy flow pack dừng mỗi khi máy đóng thùng gắp sai. OEE đo được trên máy flow pack là 58%, vì máy chạy không tải bất cứ khi nào máy đóng thùng quay chu kỳ. Thêm 3 mét băng tải tích lũy có đệm giữa hai trạm đưa OEE tổng hợp lên 81% mà không cần sửa máy nào.
Nếu Quý khách đang tính chọn thiết bị, hướng dẫn của chúng tôi về tổng chi phí sở hữu của dây chuyền đóng gói tự động giải thích vì sao cần chiết khấu các con số danh định trước khi cân bằng dây chuyền.
Lỗi 3: Sản phẩm đi ngược và băng tải quanh co
Khi cải tạo dây chuyền vào một căn phòng có sẵn, băng tải thường phải uốn lượn theo các cửa hiện hữu. Sản phẩm đi sang trái, rồi sang phải, rồi vòng ngược lại. Mỗi lần đổi hướng là một chỗ sản phẩm có thể kẹt, một góc tích bụi màng và một nguồn ồn mà công nhân dần học cách phớt lờ.
Ca thất bại thực tế: một nhà sản xuất đồ ăn vặt cho sản phẩm đi qua một góc 90° và một đoạn quay đầu 180° trước khi tới máy đóng thùng. Kẹt ở góc xảy ra 11 lần mỗi ca, mỗi lần phải dừng máy và gỡ bằng tay. Tệ hơn, băng tải dài khiến sản phẩm trễ 90 giây giữa máy flow pack và cân kiểm tra, nên một lỗi màng chạy qua 135 gói mà không ai phát hiện cho đến khi thấy ở cửa loại. Chuyển sang băng tải thẳng 6 mét loại bỏ cả kẹt máy lẫn điểm mù chất lượng.
Tránh để sản phẩm đi ngược. Bố trí vật liệu theo một dòng chảy hợp lý duy nhất, từ nguyên liệu đến pallet thành phẩm, không cắt ngang lối đi của công nhân. Khi Quý khách tích hợp máy đóng gói vào dây chuyền sản xuất hiện có, bài tập CAD đầu tiên hầu như luôn là bỏ một vòng lặp, chứ không phải thêm một chiếc máy.
Lỗi 4: Công đoạn cuối nguồn thiếu công suất (đóng thùng và xếp pallet)
Người mua chi quá nhiều cho phần đầu dây chuyền và chi quá ít cho phần cuối. Máy flow pack được chọn bản servo; máy đóng thùng chọn phương án rẻ nhất; khâu xếp pallet để hai công nhân và một xe nâng tay lo. Đây chính là chỗ bố trí mặt bằng làm thất thoát tiền.
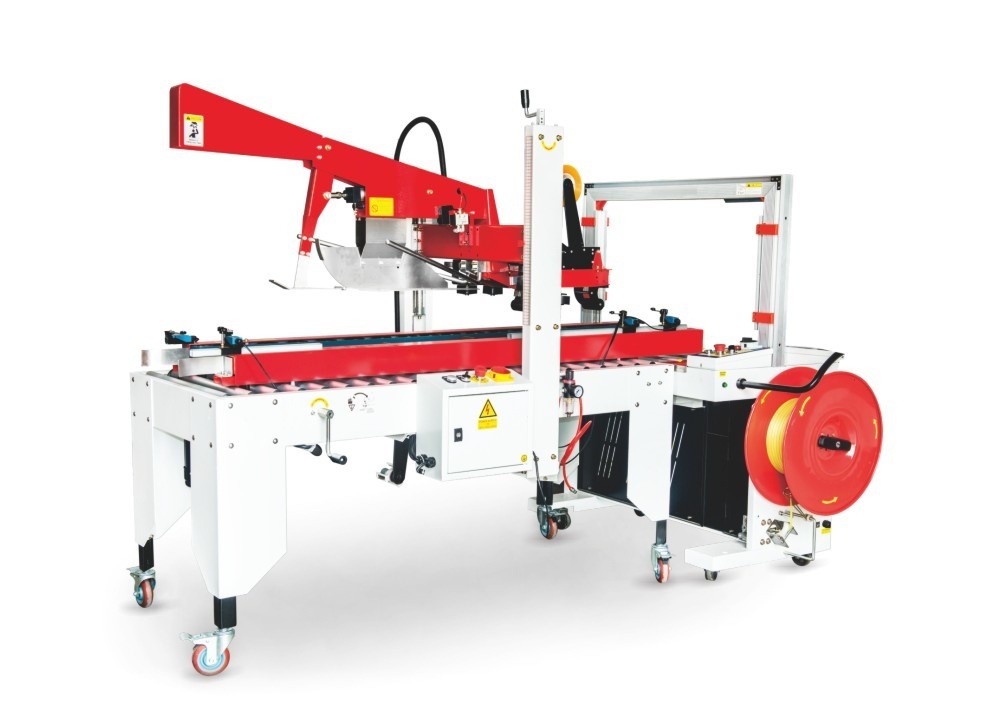
Ca thất bại thực tế: một nhà máy cho ba máy flow pack chạy vào một trạm đóng thùng thủ công. Sáu công nhân đóng hộp bằng tay trong hai ca 8 giờ, với chi phí lao động mà kế toán trưởng coi là “bình thường”. Khi chúng tôi mô phỏng một robot xếp pallet cộng tác ở phía trước và một máy đóng thùng tự động để cấp cho robot, thời gian hoàn vốn dưới 14 tháng. Chi phí thực của công đoạn cuối nguồn thủ công chưa bao giờ là tiền lương; đó là sự thiếu ổn định, tình trạng vắng mặt và việc dây chuyền dừng mỗi khi một trong sáu người không đến.
Hướng dẫn lựa chọn của chúng tôi về lựa chọn hệ thống xếp pallet cuối nguồn trình bày cách tính đúng công suất cho trạm này. Một cặp máy dán thùng tự động và máy xếp pallet được chỉ định đúng phải theo kịp dây chuyền phía trước nhanh nhất, chứ không phải con người chậm nhất.
Lỗi 5: Bỏ qua công thái học và vị trí trạm thủ công
Bố trí còn liên quan đến chính người vận hành dây chuyền. Bàn cấp liệu thủ công ở độ cao đứng không có gác chân, cuộn màng cách sàn 1,6 mét, thùng phế phải với người tận tay — những điều này trông nhỏ nhặt cho đến khi xuất hiện tình trạng vắng mặt và khiếu nại chấn thương. Dây chuyền tự động tốt nhất vẫn cần người nạp màng, lấy phế phẩm và xử lý đổi cỡ.
Đặt các trạm thủ công ở độ cao 750–1050 mm, trong tầm với 500 mm với những vật thường xuyên thao tác, và đủ chỗ cho tư thế ngồi hoặc vừa ngồi vừa đứng. Bố trí HMI để người vận hành vừa nhìn được cửa cấp liệu vừa chạm màn hình. Những nguyên tắc này rất rẻ trên bản vẽ GA và rất đắt trên dây chuyền đang chạy.
Lỗi 6: Coi tiện ích là việc phụ
Khí nén, thoát nước, điện và hút thải thường được xếp cuối cùng, sau khi máy đã được vẽ vào mặt bằng. Máy flow pack cần khí sạch, khô ở áp suất xác định; hầm co màng cần mạch điện riêng và thông gió; máy đóng hộp carton cần điểm thoát nước cho CIP nếu tiếp xúc sản phẩm. Nếu điểm cấp khí cách 20 mét với ba đầu nối nhanh, mọi van khí nén đều mất áp, và thời gian hàn lẽ ra 0,35 giây trở thành 0,5 giây trôi.
Ca thất bại thực tế: một dây chuyền co màng được đặt sát tường vì “vừa”, nhưng ống thải yêu cầu phải chạy 12 mét tới lỗ xuyên mái gần nhất. Hầm không thoát được khí đúng cách nên nhiệt tích tụ và màng bị co quá mức. Mất một tuần công kỹ thuật mới nhận ra vấn đề nằm ở đường ống, không phải ở máy. Hãy vẽ tiện ích trước diện tích máy; nhà cung cấp phải giao kèm bản vẽ GA một bảng yêu cầu khí nén, điện và dịch vụ.
Lỗi 7: Không chừa chỗ cho tăng SKU và đổi cỡ
Một dây chuyền thiết kế cho một SKU sẽ chết khi SKU thứ hai xuất hiện. Bố trí cần dành một vùng đổi cỡ, một chỗ để tập kết dụng cụ theo cỡ và băng tải đủ rộng cho gói lớn nhất có thể hình dung. Nếu sản phẩm tiếp theo là hộp cỡ gia đình cao hơn hộp hiện tại 40 mm, thanh dẫn thấp trên máy flow pack có thể phải nâng thêm 50 mm; nếu không có khoảng trống phía trên, dây chuyền không nhận được hộp đó.
Đây là chỗ nhà cung cấp trọn gói chứng minh giá trị. SunAura Packaging Machines thiết kế GA dựa trên lộ trình sản phẩm 3 năm, không chỉ đơn hàng hôm nay, và ghi rõ khoảng trống đổi cỡ trên bản vẽ để các SKU tương lai chỉ cần đổi công thức thay vì làm một dự án xây dựng.
Lỗi 8: Bỏ qua tải trọng sàn, thoát nước và khả năng vệ sinh
Dây chuyền đóng gói nặng hơn nhiều so với cảm nhận thông thường. Một máy flow pack servo trên khung nặng 1,2–1,8 tấn; máy đóng thùng có cổng trục nặng 2,5–4 tấn; máy xếp pallet đã tải với kho thùng carton đầy gần 6 tấn. Sàn bê tông của các công trình cũ thường chỉ được tính cho sản xuất nhẹ, không dành cho tải tập trung. Không kiểm tra kết cấu, máy nặng sẽ nằm trên vùng sàn yếu, và trong vài tháng khung bị xoắn, băng tải lệch và vòng bi chạy nóng.
Thoát nước và khả năng vệ sinh quan trọng ngang với khối lượng. Dây chuyền thực phẩm và dược phẩm cần độ dốc sàn, góc bo và thiết bị kê trên chân inox để vòi xịt rửa áp lực cao với tới bên dưới. Một chiếc máy đặt phẳng sát sàn, không có khe hở sẽ giữ lại cặn sản phẩm, thu hút côn trùng và tự đánh trượt đợt đánh giá GMP của chính mình. Thoát nước cũng vậy: máy flow pack tạo nước ngưng hoặc hệ thống CIP không có hố ga gần đó buộc công nhân kéo vòi qua lối đi, vừa là nguy cơ trượt ngã vừa là rủi ro nhiễm bẩn. SunAura Packaging Machines cung cấp bản vẽ trọng tâm và tải điểm kèm theo từng dây chuyền để nhà thầu xây dựng tính được sàn và hệ thoát nước trước khi thép về công trường.
Bài toán chi phí thất bại: vì sao lỗi bố trí lại đắt
| Lỗi | Hậu quả điển hình | Tổn thất ước tính mỗi ngày (ca 8 giờ) |
|---|---|---|
| Khoảng trống bảo trì không đủ | Thay màng/thay chi tiết lâu hơn | 60–110 phút thời gian chạy máy |
| Không có vùng đệm giữa các trạm | Dừng cả dây chuyền mỗi khi có sự cố nhỏ | Mất 5–12% OEE |
| Băng tải đi ngược | Kẹt máy và chậm phát hiện lỗi chất lượng | 2–6 lần kẹt mỗi ca |
| Cuối nguồn thiếu công suất | Nút cổ chai lao động, dừng do vắng mặt | 2–4 công nhân bị giữ ở trạm |
| Công thái học kém | Luân chuyển nhân sự và hồi phục chậm | Ẩn, 3–8% sản lượng |
Trên một dây chuyền sản xuất 80 gói mỗi phút, mất một giờ mỗi ca với giá trị sản phẩm 0,60 USD/gói tương đương 2.880 USD lợi nhuận gộp mất đi mỗi ngày, khoảng 86.400 USD mỗi tháng. Một lần chỉnh bố trí tốn 15.000–40.000 USD để thực hiện sẽ hoàn vốn trong vài ngày. Những lỗi này tồn tại lâu vì tổn thất vô hình cho đến khi có người cầm đồng hồ bấm giây ra sàn.
Nhà cung cấp trọn gói ngăn những lỗi này như thế nào
Mua sắm manh mún — một máy flow pack từ nhà cung cấp này, một máy đóng thùng từ nhà khác, tích hợp thuê ngoài cho đơn vị địa phương — chính là cách các lỗi bố trí ăn sâu vào hệ thống. Mỗi nhà cung cấp tối ưu chiếc máy của mình; không ai chịu trách nhiệm về phần giao tiếp. Một nhà sản xuất máy đóng gói trọn gói chịu trách nhiệm cả dây chuyền, cân bằng tốc độ, tính tích lũy đệm, bố trí tiện ích và phê duyệt GA như một hệ thống.
Khi Quý khách sẵn sàng chỉ định dây chuyền, danh mục kiểm tra RFQ khi tìm nguồn máy đóng gói tự động của chúng tôi liệt kê dữ liệu bố trí và giao tiếp mà mọi hồ sơ dự thầu cần có. Quý khách cũng có thể so sánh cách làm này trong bài phân tích của chúng tôi về tự lắp ráp tại nhà máy so với mua dây chuyền đóng gói trọn gói hoàn chỉnh, và xem việc sở hữu bố trí thay đổi rủi ro dự án ra sao. Để trao đổi về mặt bằng của Quý khách, liên hệ đội ngũ kỹ thuật SunAura Packaging Machines hoặc xem toàn bộ dải sản phẩm trên trang giải pháp đóng gói của chúng tôi.
Kết luận
Bố trí dây chuyền đóng gói không phải việc kê đồ đạc. Đó là quyết định kỹ thuật quyết định thiết bị vốn của Quý khách có thu hồi được chi phí hay trở thành một nút cổ chai rất đắt. Những ca thất bại trên đây không hiếm; chúng chính là những lỗi SunAura Packaging Machines sửa chữa trong gần như mọi dự án cứu dây chuyền mà chúng tôi nhận. Khoảng trống thao tác, cân bằng tốc độ, tích lũy đệm, dòng vật liệu thẳng, cuối nguồn đủ công suất, trạm đúng công thái học, tiện ích được vẽ trước và dư địa cho tăng trưởng — hãy đưa tất cả lên bản vẽ GA trước khi mua, và Quý khách tránh được việc phải trả giá cho chúng trên sàn nhà xưởng suốt thập kỷ tới.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Xem tiểu sử đầy đủ ›