

La maggior parte dei fallimenti delle linee di confezionamento non è meccanica. La macchina non si è mai rotta; è stata la disposizione. Dopo anni di aver visto clienti comprare macchine per il confezionamento una dopo l’altra, imbullonarle a un pavimento di fabbrica, e poi chiedersi perché l’efficienza complessiva delle attrezzature (OEE) si attesta al 45%, il team di ingegneria di SunAura Packaging Machines può dirvi con sicurezza che una grande macchina incastrata in una cattiva disposizione produce meno di una macchina mediocre posizionata correttamente. La disposizione è la differenza tra una linea che fa soldi e una linea che fa scuse.
Questo articolo ripercorre gli errori di disposizione che vediamo sui piani di fabbrica reali, i casi di fallimento dietro ciascuno, e i controlli di ingegneria che li prevengono. Che stiate progettando una linea greenfield, integrando una nuova fasciatrice in un impianto esistente, o scegliendo per la prima volta un produttore di macchine per il confezionamento, i costi di sbagliare la disposizione si aggravano per anni.
Perché la disposizione della linea di confezionamento è un problema di design, non di posizionamento
Una linea di confezionamento è un sistema accoppiato. Una flow wrapper, una pesatrice di controllo, una casetta e un pallettizzatore non sono isole indipendenti; condividono flusso materiale, manodopera, utenze e fermi. Quando ogni macchina è dimensionata sul proprio output da depliant ma nessuno bilancia l’insieme, la linea gira alla velocità della stazione più lenta e aspetta ovunque altrove. In termini pratici, una fasciatrice da 120 ppm (confezioni al minuto) che alimenta una casetta nominale per 80 ppm non produce 120 ppm. Produce 80 ppm, con 40 ppm di prodotto in coda e un operatore frustrato ogni due ore.
Le decisioni di disposizione bloccano anche il vostro futuro. Una volta che i trasportatori sono saldati, le fosse a pavimento versate e le cadute di potenza dimensionate, cambiare l’ingombno significa ri-tagliare l’edificio. È per questo che le persone che si pentono di una linea quasi mai si pentono del marchio di macchina che hanno comprato; si pentono di dove è stata posizionata e di come è stata collegata insieme.
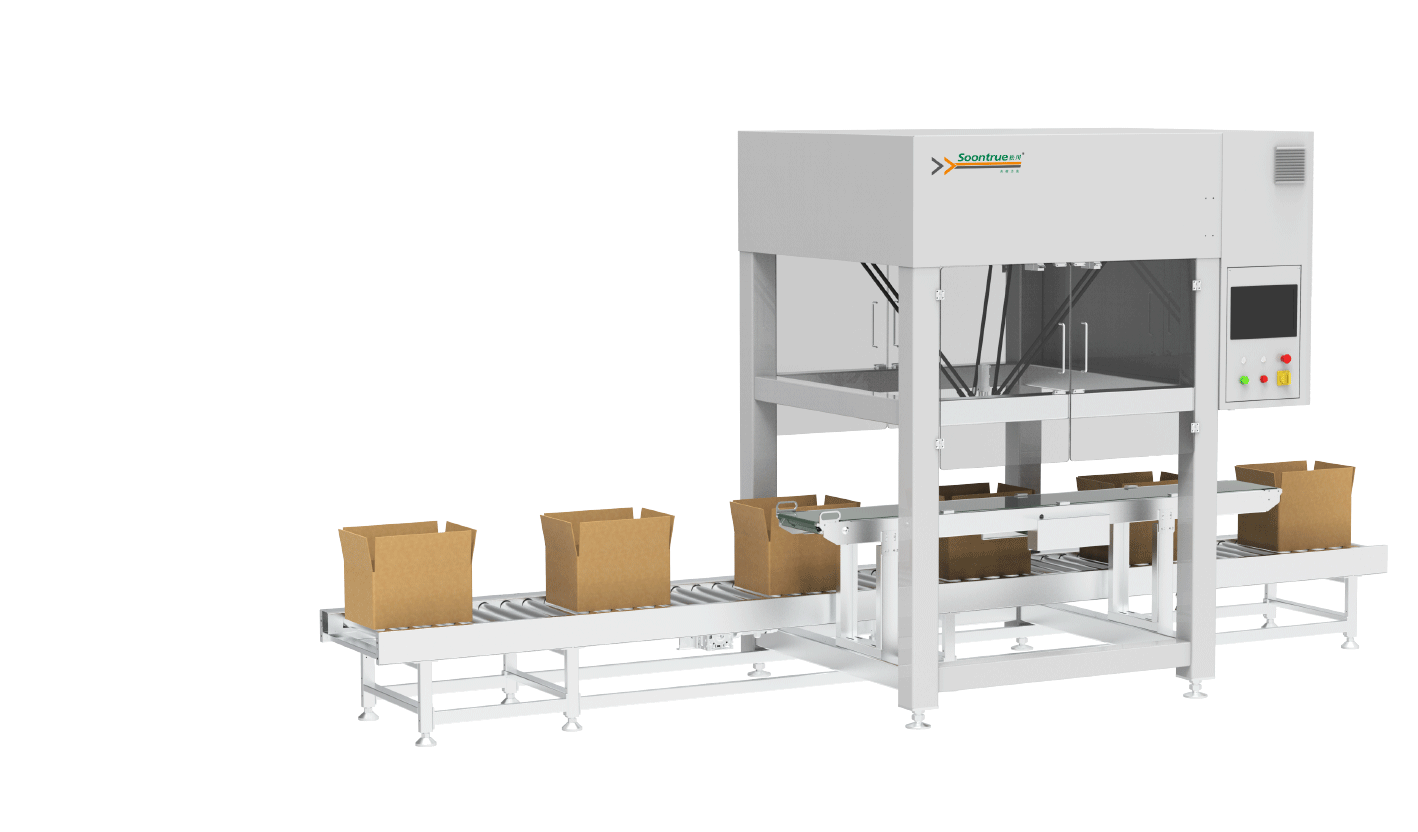
Errore 1: nessun franco di manutenzione e operatore attorno alle macchine
Il singolo fallimento più comune che auditiamo è una linea così stipata che un tecnico di manutenzione non può aprire una protezione, estrarre un rotolo film, o raggiungere un riduttore. Gli impianti ottimizzano per l’area di pavimento in fase di preventivo, poi scoprono durante la prima settimana che la fasciatrice necessita di un lato aperto di 900 mm per cambiare gli utensili di formatura — e lì c’è un muro.
Caso di fallimento reale: un impianto dolciario ha installato una flow wrapper orizzontale a 600 mm da una colonna strutturale perché la planimetria sembrava stretta su una stampa CAD. In produzione, ogni cambio film richiedeva due operatori per inclinare il carrello portarullo e negoziare lo spazio. Un cambio film di 15 minuti diventava di 45 minuti. A tre rulli per turno e tre turni, sono due ore e 15 minuti di runtime perso al giorno, o circa 12.000 confezioni mancanti a settimana, tutto per 300 mm di franco mancante.
La soluzione: riservate un minimo di 900 mm sul lato operatore per il cambio film e prodotto, 750 mm sul lato non operatore per la manutenzione, e un raggio di oscillazione completo attorno a qualsiasi protezione che si apre verso l’esterno. SunAura Packaging Machines marca queste zone sul disegno di sistemazione generale (GA) prima che l’acciaio sia tagliato, perché retrofittare il franco dopo l’installazione è costoso e spesso impossibile.
Errore 2: velocità di linea abbinate senza buffer
Gli ingegneri di impianto amano confrontare gli output di targa. Costruiscono un foglio di calcolo “macchina A a 150 ppm, macchina B a 140 ppm” e dichiarano la linea bilanciata. La velocità di targa è misurata a macchina vuota, con prodotto ideale, film fresco e un operatore riposato. La velocità reale in produzione è dal 65 all’80% della targa, e ogni stazione degrada a un ritmo diverso.
Quando due stazioni sono vicine nella velocità teorica ma nessuna ha accumulo buffer tra di loro, la macchina a monte deve fermarsi ogni volta che la macchina a valle ha un colpo di tosse. Una giunzione, una confezione scartata, un misfeed di etichetta — ognuna di queste innesca un fermo di linea. Senza accumulo, un arresto di 20 secondi alla casetta ferma la fasciatrice per 20 secondi, e tutta la perdita di cambio e gli sprechi che il riavvio implica.
Caso di fallimento reale: una linea di bakery faceva girare una flow wrapper direttamente in una casetta a carico dall’alto con una breve piastra morta e nessun accumulo su trasportatore. La fasciatrice era nominale 120 ppm, la casetta 110 ppm. La fasciatrice interveniva a ogni mispick della casetta. L’OEE misurato sulla fasciatrice era del 58%, perché era idle ogni volta che la casetta ciclava. Aggiungere 3 metri di trasportatore accumulatore buffer tra le due stazioni ha portato l’OEE combinato all’81% senza toccare nessuna delle due macchine.
Se state dimensionando le attrezzature, la nostra guida sul costo totale di proprietà delle linee di confezionamento automatiche spiega perché i dati di targa dovrebbero essere scontati prima di bilanciare una linea.
Errore 3: prodotto che torna indietro e percorsi serpeggianti dei trasportatori
Quando una linea è retrofittata in un locale esistente, i trasportatori spesso vagano per adattarsi alle porte disponibili. Il prodotto va a sinistra, poi a destra, poi ritorna sui suoi passi. Ogni cambio di direzione è un punto dove il prodotto può incepparsi, un angolo dove si accumula polvere di film, e una fonte di rumore che gli operatori imparano a ignorare.
Caso di fallimento reale: un produttore di snack faceva girare l’output attorno a un angolo di 90 gradi e attraverso un ritorno di 180 gradi prima di raggiungere la casetta. Gli inceppamenti all’angolo avvenivano 11 volte per turno, ciascuno richiedendo un fermo e uno sblocco manuale. Peggio, il trasportatore lungo significava un ritardo di prodotto di 90 secondi tra la fasciatrice e la pesatrice di controllo, così un difetto del film correva incontrollato per 135 confezioni prima che chiunque lo vedesse sullo scarto. Riprogettare il percorso in un trasportatore rettilineo di 6 metri ha eliminato sia gli inceppamenti sia il punto cieco di qualità.
Evitate i ritorni. Instradate il materiale in un flusso logico unico, dalla materia prima al pallet finito, senza attraversare le corsie di manodopera. Quando integrate macchine per il confezionamento nelle linee di produzione esistenti, il primo esercizio CAD è quasi sempre rimuovere un anello, non aggiungere una macchina.
Errore 4: fine linea sottodimensionata (casetta e palettizzazione)
Gli acquirenti spendono troppo sulla testa della linea e troppo sulla coda. La fasciatrice prende il modello servoassistito; la casetta prende l’opzione più economica; la palettizzazione è lasciata a due operatori e un transpallet a mano. È qui che la disposizione sanguina denaro.
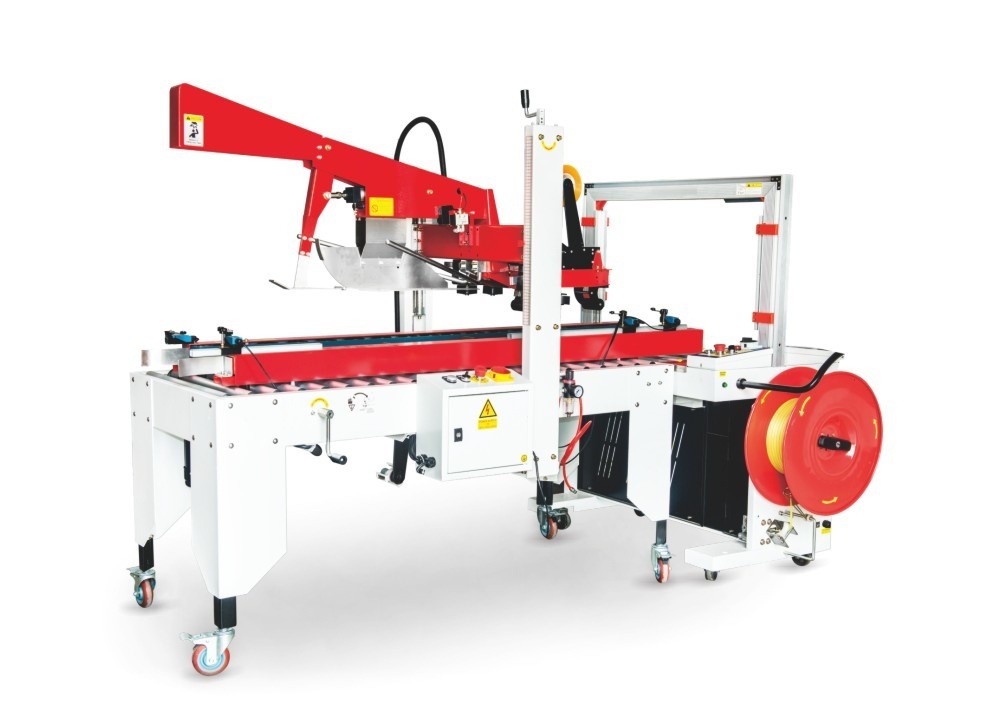
Caso di fallimento reale: un impianto faceva girare tre fasciatrici in un’unica stazione di casetta manuale. Sei operatori imballavano scatole a mano in due turni da 8 ore, a un costo di manodopera che il controller accettava come “normale”. Quando abbiamo modellato un robot di palettizzazione collaborativa a monte e una casetta automatica per alimentarlo, il payback è stato inferiore a 14 mesi. Il costo reale della fine linea manuale non è mai stato lo stipendio; è stata l’inconsistenza, l’assenteismo e i fermi linea ogni volta che una delle sei persone non si presentava.
La nostra guida alla selezione del sistema di palettizzazione di fine linea spiega come dimensionare correttamente questa stazione. Una nastratrice di casse automatica e un pallettizzatore accoppiati correttamente dimensionati dovrebbero stare al passo con la linea a monte più veloce, non con l’umano più lento.
Errore 5: ignorare l’ergonomia e il posizionamento delle postazioni di lavoro manuali
La disposizione riguarda anche la persona che fa girare la linea. Un tavolo di alimentazione manuale a altezza eretta senza poggiapiedi, una bobina film a 1,6 metri dal pavimento, un contenitore scarti in cui l’operatore deve allungarsi — questi sembrano minori finché non compaiono assenteismo e richieste di risarcimento per infortuni. La migliore linea automatizzata ha ancora bisogno di qualcuno che carichi il film, rimuova gli scarti e gestisca i cambi formato.
Posizionate le stazioni manuali a un’altezza tra 750 mm e 1050 mm, entro un inviluppo di raggiungimento di 500 mm per gli elementi toccati frequentemente, e con abbastanza spazio per una postura seduta o seduta-in-piedi. Posizionate l’HMI così l’operatore può guardare l’alimentazione mentre tocca lo schermo. Queste regole sono economiche su un disegno GA e care su una linea in funzione.
Errore 6: trattare le utenze come un ripensamento
Aria compressa, scarico, potenza ed estrazione vengono regolarmente posizionate per ultime, dopo che le macchine sono già state disegnate. Una fasciatrice necessita di aria pulita e secca a una pressione specifica; un tunnel di termoretrazione necessita di un circuito di potenza dedicato e sfiato; un’astucciatrice necessita di uno scarico per il CIP se tocca il prodotto. Se la caduta dell’aria è a 20 metri con tre innesti rapidi, ogni valvola pneumatica perde pressione, e le saldature che dovrebbero essere di 0,35 secondi diventano 0,5 secondi di deriva.
Caso di fallimento reale: una linea di termoretrazione è stata posizionata vicino a un muro perché “entrava”, ma il condotto di estrazione richiesto correva per 12 metri fino alla penetrazione sul tetto più vicina. Il tunnel non poteva sfiare correttamente, così il calore si accumulava e il film si retraeva eccessivamente. Ci è voluta una settimana di tempo di ingegneria per capire che il problema era il condotto, non la macchina. Mappate le utenze prima dell’ingombro; il fornitore della macchina dovrebbe consegnare uno schema pneumatico, elettrico e di servizio con il disegno GA.
Errore 7: nessuno spazio per la crescita degli SKU e il cambio formato
Una linea progettata per un singolo SKU muore quando arriva il secondo SKU. La disposizione dovrebbe riservare una zona di cambio formato, un posto dove staggiare le parti di formato, e abbastanza larghezza di trasportatore per accogliere il pacco più grande prevedibile. Se il vostro prossimo prodotto è una scatola famiglia che è 40 mm più alta di quella di oggi, la guida bassa sulla fasciatrice potrebbe dover salire di 50 mm; se non c’è margine in altezza, la linea non può accettarlo.
È qui che un fornitore chiavi in mano guadagna il suo mantenimento. SunAura Packaging Machines progetta il GA attorno a una roadmap di prodotto di 3 anni, non solo l’ordine di oggi, e documenta i franchi di cambio sul disegno così gli SKU futuri sono uno scambio di ricetta anziché un progetto di opere civili.
Errore 8: ignorare il carico a pavimento, il drenaggio e la lavabilità
Una linea di confezionamento pesa molto più di quanto le persone presumano. Una flow wrapper servoassistita sul suo telaio è da 1,2 a 1,8 tonnellate; una casetta con gantry è da 2,5 a 4 tonnellate; un pallettizzatore carico con un magazzino pieno di cartone ondulato si avvicina alle 6 tonnellate. Le solette dei pavimenti negli edifici più vecchi sono spesso dimensionate per la manifattura leggera, non per carichi concentrati puntuali. Senza un controllo strutturale, la macchinaria pesante finisce su una spalla, e in pochi mesi il telaio si torce, i trasportatori si disallineano e i cuscinetti girano caldi.
Il drenaggio e la lavabilità contano quanto il peso. Le linee alimentari e farmaceutiche necessitano di pendenze a pavimento, angoli arrotondati e attrezzature rialzate su gambe in acciaio inox così il lavaggio a pressione raggiunge sotto. Una macchina posizionata perfettamente piatta sulla soletta senza franco intrappola detriti di prodotto, invita i parassiti, e fallisce la sua stessa audit GMP. Lo stesso vale per il drenaggio: una fasciatrice che produce condensa o un sistema CIP senza uno scarico a pavimento vicino costringe gli operatori a far passare tubi attraverso le corsie, che è sia un rischio di scivolamento sia un rischio di contaminazione. SunAura Packaging Machines fornisce i disegni del baricentro e del carico puntuale con ogni linea così l’appaltatore edile può dimensionare la soletta e il drenaggio prima che arrivi l’acciaio.
La matematica del costo di fallimento: perché gli errori di disposizione sono costosi
| Errore | Conseguenza tipica | Perdita giornaliera stimata (turno di 8 ore) |
|---|---|---|
| Franco di manutenzione inadeguato | Cambi film/parti più lunghi | 60–110 minuti di runtime |
| Nessun buffer tra le stazioni | Fermi di linea a ogni colpo di tosse | 5–12% di perdita di OEE |
| Trasportatore che torna indietro | Inceppamenti e ritardo di qualità | 2–6 inceppamenti per turno |
| Fine linea sottodimensionata | Collo di bottiglia di manodopera, fermi per assenteismo | 2–4 operatori bloccati |
| Cattiva ergonomia | Turnover e lento recupero | Nascosto, 3–8% di output |
Su una linea che produce 80 confezioni al minuto, un’ora persa per turno a un valore di prodotto di 0,60 $ a confezione è 2.880 $ di margine di contribuzione perso al giorno, circa 86.400 $ al mese. Una correzione di disposizione che costa da 15.000 $ a 40.000 $ da implementare si ripaga in giorni. Il motivo per cui questi errori persistono è che la perdita è invisibile finché qualcuno non mette un cronometro sul pavimento.
Come un fornitore chiavi in mano previene questi errori
Approvvigionamento a pezzi — una fasciatrice da un fornitore, una casetta da un altro, integrazione esternalizzata a un integratore locale — è precisamente come gli errori di disposizione vengono integrati. Ogni fornitore ottimizza la propria macchina; nessuno possiede l’interfaccia. Un produttore di macchine per il confezionamento chiavi in mano possiede l’intera linea, bilancia le velocità, dimensiona l’accumulo, posiziona le utenze, e firma il GA come un unico sistema.
Quando siete pronti a specificare una linea, la nostra checklist RFQ per l’approvvigionamento di macchine per il confezionamento automatiche elenca i dati di disposizione e interfaccia che ogni offerta dovrebbe includere. Potete anche confrontare questo approccio nella nostra analisi su assemblaggio interno rispetto all’acquisto di linee di confezionamento complete chiavi in mano, e vedere come la proprietà della disposizione cambia il rischio di progetto. Per discutere la vostra planimetria, contattate il team di ingegneria di SunAura Packaging Machines o esplorate la gamma più ampia sulla nostra pagina soluzioni di confezionamento.
Conclusione
La disposizione della linea di confezionamento non è una sistemazione di mobili. È la decisione di ingegneria che determina se il vostro capitale investito recupera il suo costo o diventa un collo di bottiglia molto costoso. I casi di fallimento sopra non sono esotici; sono gli errori che SunAura Packaging Machines corregge su quasi ogni progetto di salvataggio che intraprendiamo. Franco, bilanciamento delle velocità, accumulo, flusso materiale rettilineo, fine linea dimensionata correttamente, stazioni ergonomiche, utenze mappate e margine in altezza per la crescita — mettete questi sul disegno GA prima di comprare, ed eviterete di pagarli sul pavimento di fabbrica per il prossimo decennio.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vedi biografia completa ›