

Đây là tình huống mà thợ bảo trì nào cũng biết. Máy đóng gói ngang chạy hoàn hảo ở ca sáng, ca chiều thay màng, và giờ mối hàn trông yếu, đường cắt cứ lệch một đốt tay, không ai thống nhất được lỗi do máy, do vật liệu hay do người vận hành. Máy đóng gói ngang là một trong những máy dễ tính nhất trên dây chuyền đóng gói khi được chỉnh đúng, nhưng nó kết hợp ba yếu tố buộc phải đồng nhịp — sản phẩm đang chuyển động, tấm màng đang chạy và bộ hàm hàn có kiểm soát nhiệt độ — nên khi một yếu tố trôi, lỗi hiện ra dưới dạng gói hỏng, còn nguyên nhân hiếm khi nằm ở chi tiết mà người vận hành đang nhìn. SunAura Packaging Machines cung cấp máy đóng gói ngang servo với dải rộng, và bài viết này tập hợp những lỗi mà kỹ sư của chúng tôi thực sự được gọi đến, kèm cách lập luận để tìm ra và khắc phục.
Bài viết không thay thế sổ tay máy; đây là cách tư duy có cấu trúc về các sự cố thường gặp để chẩn đoán dựa trên bằng chứng thay vì vặn thử mọi núm trên bảng điều khiển. Nội dung gồm lỗi mối hàn, lỗi cắt và sai nhịp, lỗi xử lý màng và lực căng, lỗi cấp liệu sản phẩm; sau đó là những thông số cần ghi lại cho từng công việc và việc bảo trì giúp ngăn phần lớn các lỗi này xuất hiện. Nếu Quý công ty đang vận hành máy đóng gói ngang — cho bánh nướng, đồ ăn vặt, đồ kim khí, khay hoặc gói nhiều miếng — các phần dưới đây đi theo đúng trình tự mà một kỹ thuật viên giàu kinh nghiệm xử lý một dây chuyền chạy kém.
Trước hết, hiểu điều gì phải đồng nhịp
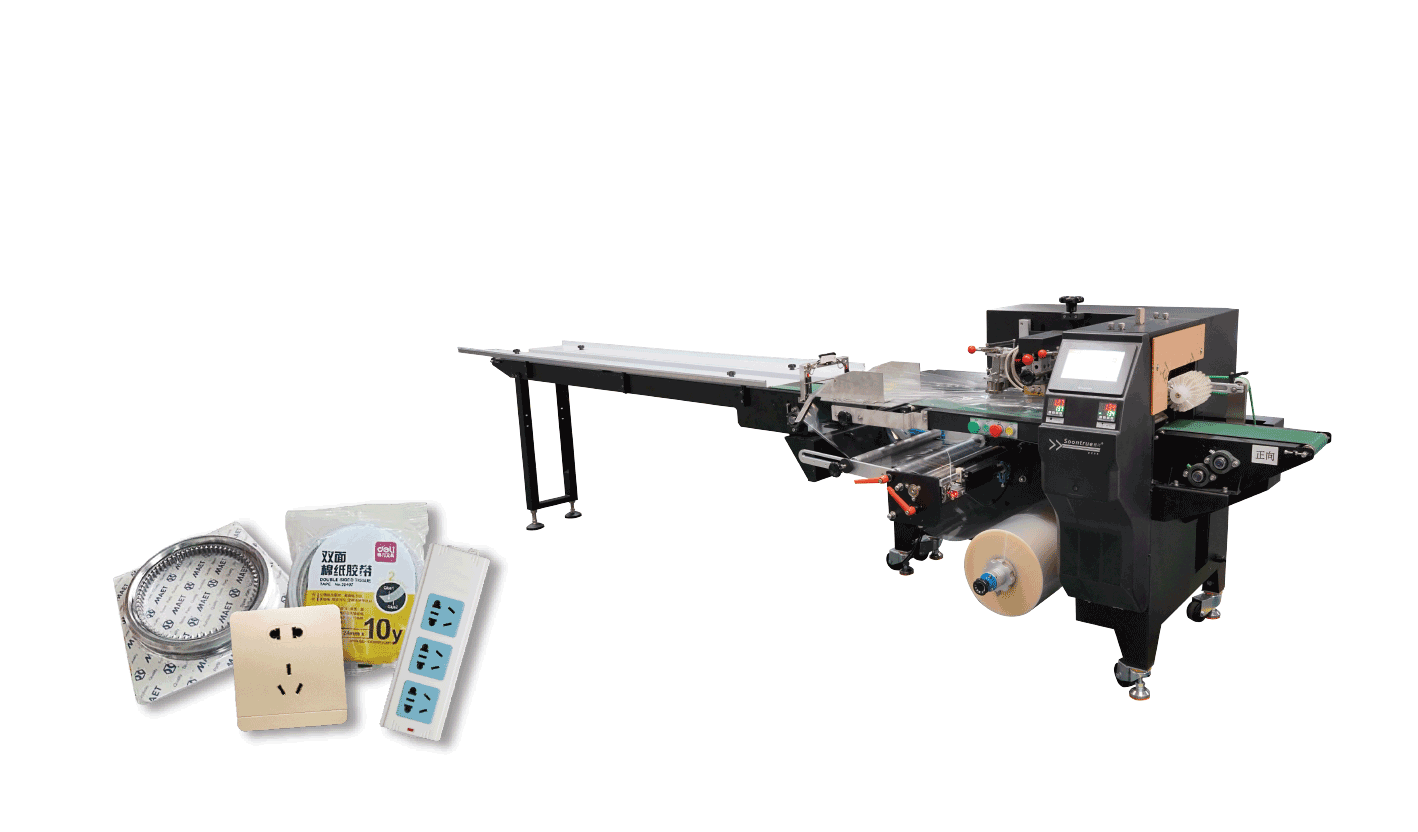
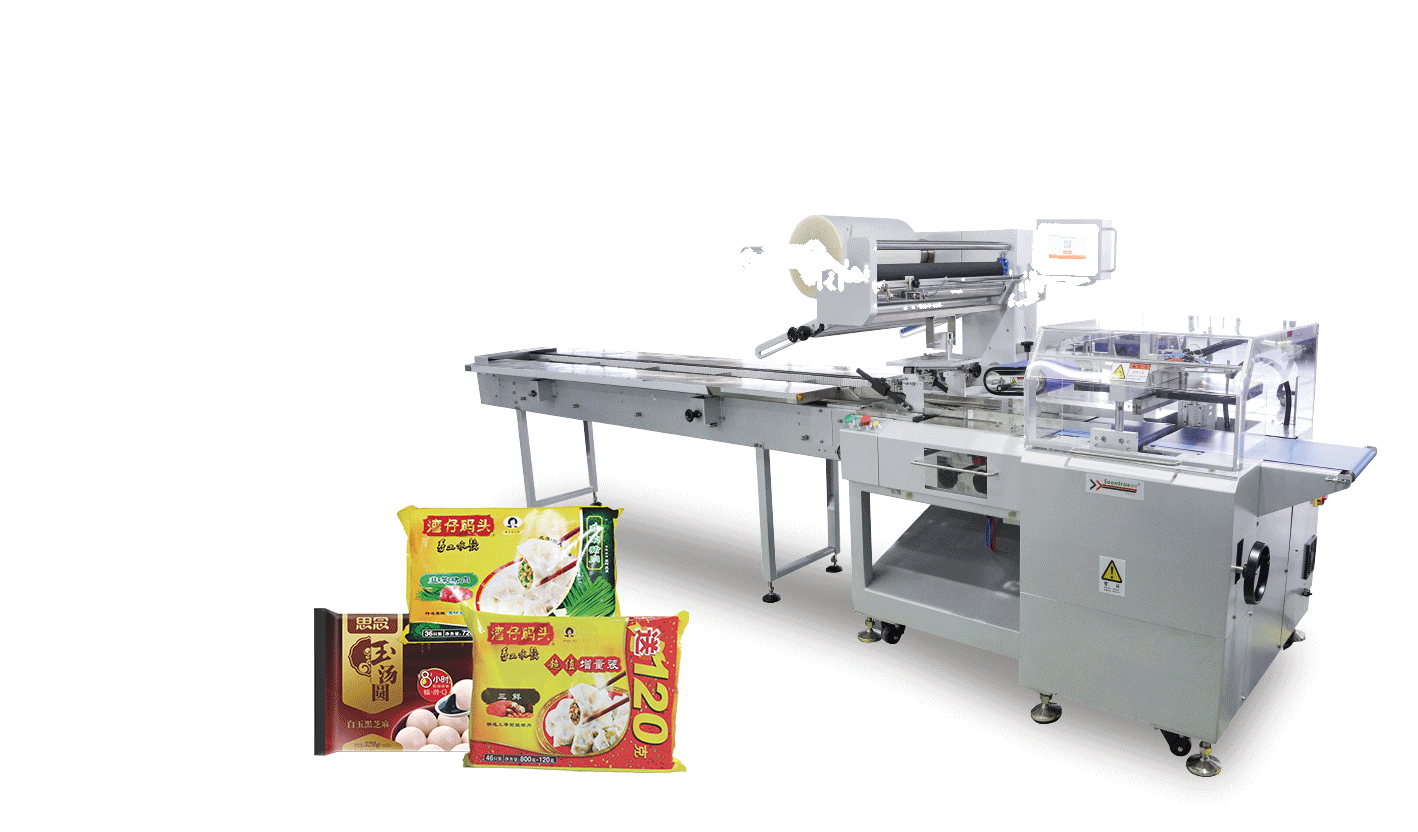
Máy đóng gói ngang tạo ống từ tấm màng phẳng bao quanh sản phẩm, hàn dọc (mối hàn sống lưng) dọc theo phần chồng mép, rồi một cặp hàm quay tạo mối hàn ngang giữa các sản phẩm trong khi dao cắt ở giữa. Sản phẩm được cấp vào với bước cấp khớp chu kỳ hàm hàn; với màng in, một tế bào quang điện đọc dấu mắt điều chỉnh tấm màng để đường cắt rơi đúng vị trí. Vì vậy nhiệt độ, tốc độ màng, tốc độ hàm, bước cấp sản phẩm và lực căng màng phải ăn khớp: thay đổi một yếu tố là gói thay đổi. Phần lớn lỗi quy về một trong các yếu tố này bị lệch, và cách chẩn đoán nhanh nhất là hỏi đã thay đổi gì khi sự cố bắt đầu — cuộn màng mới, sản phẩm mới, đổi ca, vừa vệ sinh hàm hàn — thay vì coi dây chuyền là một ẩn số.
Lỗi mối hàn
Mối hàn ngang yếu hoặc hở
Mối hàn yếu là lỗi phổ biến nhất và có ba nguyên nhân thường gặp, cần kiểm tra theo thứ tự. Thứ nhất là nhiệt độ: nếu hàm quá nguội so với màng, mối hàn không chảy dính; lỗi này xuất hiện sau khi đổi màng hoặc lúc khởi động khi hàm chưa đủ nhiệt. Thứ hai là nhiễm bẩn — sản phẩm, vụn, dầu mỡ hay màng cháy trên mặt hàm khiến hai bề mặt không tiếp xúc, tạo mối hàn trông loang lổ; phải vệ sinh hàm với máy đã khóa nguồn. Thứ ba là áp lực hoặc mòn: rãnh khía mòn nhẵn, lò xo yếu đi hoặc hàm lệch làm giảm áp lực ép, và đây là lỗi cơ khí chứ không phải thông số. Cách xử lý phải theo nguyên nhân — nhiệt độ đúng cho màng, mặt hàm sạch, hoặc bảo dưỡng hàm — chứ không chỉ tăng nhiệt, vì đó là phản xạ quen thuộc của người vận hành và cũng là nguyên nhân của lỗi tiếp theo.
Màng cháy, co lại hoặc chảy ở mối hàn
Màng cháy, thủng hoặc co rút tại mối hàn nghĩa là hàm quá nóng, thời gian lưu quá dài hoặc màng quá mỏng so với cài đặt. Lỗi này xuất hiện khi người vận hành tăng nhiệt để xử lý mối hàn yếu do nhiễm bẩn — vì thế hai lỗi liên quan với nhau, và vì thế nhiệt độ phải thay đổi có chủ đích, theo từng nấc. Nhiệt độ hàn phụ thuộc vật liệu màng và tốc độ: chạy nhanh thường cần đặt cao hơn vì thời gian tiếp xúc ngắn hơn; giá trị đúng cho từng loại màng là một phần của công thức đã lưu, không phải con số tùy ứng mỗi ca.
Mối hàn bị nhăn hoặc gấp nếp
Nếp nhăn ở mối hàn ngang xuất phát từ việc màng không nằm phẳng khi hàm đóng lại — lực căng quá thấp hoặc không đều, mối hàn sống lưng không căn giữa, sản phẩm đẩy vào vùng hàn, hoặc hai hàm đóng không song song. Lỗi này thường đi kèm những gói trông hơi xoắn. Hãy kiểm tra màng có căn giữa qua hộp tạo ống không, sống lưng có phẳng không, và sản phẩm đến hàm còn khoảng trống cho mối hàn không; một gói quá đầy hoặc lệch sẽ làm màng nhăn ở mọi chu kỳ.
Lỗi cắt và sai nhịp
Đường cắt không rơi vào giữa các sản phẩm
Khi dao cắt ngang qua sản phẩm hoặc lệch khỏi tâm mối hàn, máy đang sai nhịp. Với màng trơn, nguyên nhân thường là quan hệ giữa bước cấp sản phẩm và tốc độ hàm — sản phẩm được cấp với khoảng cách sai — hoặc phần chỉnh vị trí cắt đã trôi. Với màng in, tế bào quang điện đọc dấu mắt phải nhận dấu căn chỉnh một cách ổn định; một cảm biến bẩn, đặt lệch hoặc cài sai sẽ đuổi theo dấu và tạo ra đường cắt trôi, đồng thời màng có thể bị trượt khiến các dấu đến không đều. Cách xử lý bắt đầu bằng việc xác nhận sản phẩm được cấp đúng bước và cảm biến đọc được mọi dấu, sau đó chỉnh vị trí cắt và theo dõi qua cả một lượt chạy thay vì đặt theo một gói duy nhất.
Chiều dài gói thay đổi hoặc trôi
Nếu các gói ra lần lượt dài, ngắn xen kẽ, hoặc chiều dài trôi dần, tấm màng và hàm hàn không đồng bộ — trên máy servo, đây là dấu hiệu của lỗi định thời hoặc encoder, còn trên máy dẫn động cơ khí có thể là ly hợp mòn hoặc bộ truyền trượt. Màng in không được dấu mắt hiệu chỉnh cũng sẽ trôi. Vì lỗi trôi thường đi theo hao mòn chứ không theo thông số, một chiếc máy cần chỉnh lại nhịp nhiều lần nên được kiểm tra cơ khí thay vì đặt lại mỗi lần khởi động.
Đường cắt không đứt hẳn hoặc bị răng cưa
Đường cắt không tách được các gói, hoặc xé thay vì cắt, nghĩa là dao cùn, lệch hoặc không khớp đúng với đe. Đây là lỗi dụng cụ: lưỡi được thay hoặc rà lại và căn khe hở, và đây là một trong những món mòn được kiểm tra theo lịch, vì một gói cắt dở sẽ kẹt ở cửa xả và làm vấn đề nhân lên.
Lỗi xử lý màng và lực căng
Màng bị rách hoặc đứt
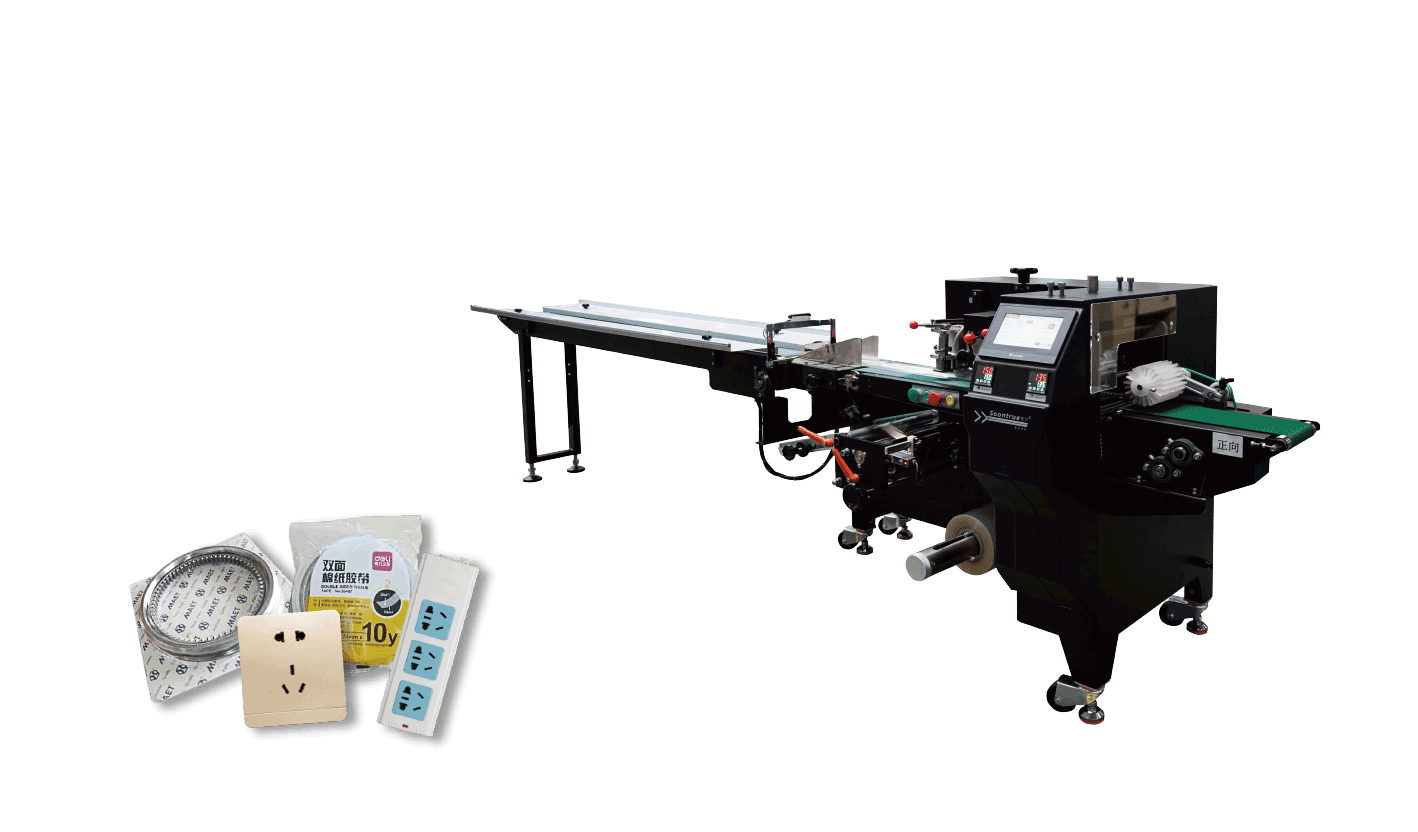
Đứt màng thường có nghĩa lực căng quá cao so với loại màng, thanh dẫn bị kẹt hoặc lệch, hoặc màng có vết xước, khuyết từ cuộn. Màng mỏng bị rách ở hộp tạo ống nếu lực căng không giảm khi màng tăng tốc; trên máy servo, việc này do bộ xả màng dẫn động xử lý — hãy kiểm tra bộ xả có thực sự bám theo màng và các con lăn quay trơn không. Một cuộn bị hỏng hoặc quấn lệch nên được thay thay vì cố dùng, và cần kiểm tra đường đi của màng xem có chi tiết nào mới bị sắc hoặc lệch vị trí.
Màng bị lệch hoặc chạy ra khỏi tâm
Màng trôi sang hai bên tạo mối hàn sống lưng kém và nếp nhăn; nguyên nhân nằm ở cụm xả màng và tạo ống: cuộn màng không đặt vuông góc, hộp tạo ống lệch, hoặc thanh dẫn hai bên chưa đặt đúng. Hãy căn giữa màng khi máy chạy chậm, xác nhận mối hàn sống lưng nằm đúng chỗ, và kiểm tra chính cuộn màng có được quấn thẳng không — một cuộn quấn lệch sẽ trôi bất kể thông số máy.
Túi bị lỏng hoặc đầy khí
Những gói trông chùng hoặc căng phồng vì khí thường là vấn đề sản phẩm và tạo hình chứ không phải lỗi hàn: sản phẩm không lấp đầy màng, hoặc khí chưa được đẩy ra trước mối hàn ngang. Lỗ kim trên màng cho khí thoát ra với sản phẩm cồng kềnh, và có thể đặt tốc độ cấp liệu để màng được kéo căng quanh sản phẩm. Với sản phẩm thực sự cần khí quyển kiểm soát, máy đóng gói ngang không phải thiết bị phù hợp; khi đó dùng hệ thống buồng chân không hoặc MAP.
Lỗi cấp liệu sản phẩm
Phần lớn lỗi bề ngoài của máy đóng gói thực ra bắt đầu từ khâu cấp liệu. Sản phẩm đến với khoảng cách không đều, chạm nhau hoặc sai hướng buộc máy phải hàn sai chỗ hoặc chạy chu kỳ rỗng, và máy không thể sửa một dòng sản phẩm chưa từng được tổ chức. Cấp liệu thủ công phụ thuộc hoàn toàn vào nhịp của người vận hành; cấp liệu tự động với trạm căn chỉnh như bộ cấp liệu căn chỉnh sản phẩm ngẫu nhiên WX160 đưa sản phẩm vào với bước cấp cố định và loại bỏ sự biến động. Khi lỗi xuất hiện từng lúc và nặng hơn ở tốc độ cao, khâu cấp liệu là nơi cần xem trước tiên, lý tưởng nhất là với cách bố trí che chắn vẫn cho phép quan sát dòng sản phẩm.

Ghi lại công thức để lỗi không quay lại ở ca sau
Thói quen giúp giảm nhiều nhất số lần gọi sửa là ghi lại những thông số tạo ra gói đạt chuẩn cho từng sản phẩm và từng loại màng: nhiệt độ hàm, nhiệt độ hàn sống lưng, lực căng màng, bước cấp sản phẩm, vị trí cắt và cài đặt dấu mắt. Máy servo lưu những thông số này thành công thức và gọi lại theo sản phẩm, nên một lần đổi cỡ tái lập đúng trạng thái đã được chứng minh thay vì chỉnh mới từ đầu. Ở nhà máy chạy nhiều đơn ngắn, cách này cũng cho thấy lỗi hiện tại là thay đổi thực sự so với mốc chuẩn — và do đó liên quan đến cơ khí hoặc vật liệu — hay chỉ là một thông số vốn chưa từng đúng.
Bảo trì giúp ngăn các lỗi trên
- Vệ sinh hàm hàn và kiểm tra rãnh khía; giữ mặt hàm không có màng cháy.
- Kiểm tra và thay dao trước khi dao xé thay vì cắt.
- Kiểm tra các con lăn trên đường đi của màng quay trơn và bộ xả màng bám theo tấm màng.
- Xác nhận cảm biến dấu mắt sạch, đúng vị trí và đọc ổn định.
- Kiểm tra độ mòn của dây đai, ly hợp và bộ truyền định thời trên máy không dùng servo.
- Giữ hộp tạo ống và thanh dẫn chắc chắn, căn giữa.
- Kiểm tra vỏ che và nút dừng khẩn cấp còn hoạt động; tuyệt đối không chạy khi đã vô hiệu khóa liên động.
- Lưu công thức và đối chiếu mỗi lần đổi cỡ với mốc chuẩn đã ghi.
Câu hỏi thường gặp
Vì sao mối hàn chỉ hỏng sau khi đổi màng?
Loại màng mới có thể cần nhiệt độ khác, hoặc hàm hàn vừa bị nhiễm bẩn. Hãy xác nhận thông số kỹ thuật của màng, đặt lại công thức đã lưu và vệ sinh mặt hàm trước khi tăng nhiệt một cách mò mẫm.
Vì sao đường cắt cứ trôi khi dùng màng in?
Tế bào quang điện đọc dấu mắt không nhận dấu ổn định, hoặc màng bị trượt. Hãy vệ sinh và đặt lại cảm biến, xác nhận màng chạy không trượt, rồi chỉnh vị trí cắt qua cả một lượt chạy.
Máy chạy tốt ở tốc độ thấp nhưng lỗi ở tốc độ cao — vì sao?
Kiểu lỗi đó thường có nghĩa khâu cấp liệu không đưa được sản phẩm với bước cấp yêu cầu, bộ xả màng không bám kịp màng, hoặc một bộ truyền đã mòn. Hãy kiểm tra dòng cấp liệu và việc xử lý màng trước khi thay đổi thông số hàn.
Có nên tăng nhiệt khi mối hàn trông yếu?
Chỉ sau khi đã kiểm tra nhiễm bẩn và áp lực. Tăng nhiệt xử lý được mối hàn thực sự thiếu nhiệt nhưng sẽ làm cháy màng khi nguyên nhân thật là hàm bẩn hoặc bề mặt ép đã mòn.
Làm sao để gói không thay đổi giữa các ca?
Lưu và gọi lại công thức theo từng sản phẩm, để mỗi ca đều bắt đầu từ cùng một bộ thông số đã được chứng minh thay vì chỉnh máy bằng tay.
Kết luận
Sự cố ở máy bao gói flow pack hay lặp lại vì các yêu cầu vận hành của máy cũng lặp lại: cặp hàm hàn đạt nhiệt độ chuẩn, sạch và ép đủ lực; màng được cấp đúng độ căng và căn giữa; sản phẩm vào đúng bước pitch; và với màng in, điểm mắt đọc (eye mark) phải được nhận ở mọi chu kỳ. Chẩn đoán từ yếu tố vừa thay đổi rồi xử lý theo đúng trình tự trên — mối hàn, nhịp thời điểm, màng, cấp liệu — giúp khắc phục nhanh các lỗi thường gặp; kết hợp công thức đã lưu và bảo trì theo lịch, phần lớn lỗi còn được ngăn ngừa từ đầu. Nếu máy liên tục lệch nhịp hoặc làm rách màng dù đã chỉnh mọi thông số, Quý khách nên coi đó là hao mòn cơ khí và bảo dưỡng cụm truyền động, thay vì chỉ reset bảng điều khiển để chạy tiếp một ca.
Nếu Quý công ty đang chọn máy đóng gói ngang mới hoặc cần một chiếc máy xử lý ổn định việc đổi quy cách thường xuyên, SunAura Packaging Machines cung cấp máy servo có điều khiển công thức và cấp liệu tích hợp trên toàn dải khổ màng và tốc độ. Liên hệ kỹ sư ứng dụng của chúng tôi và cung cấp sản phẩm, loại màng và số gói mục tiêu mỗi phút, hoặc xem các máy đóng gói trong danh mục sản phẩm, gồm máy đóng gói ngang kiểu tịnh tiến SZ-5800W và toàn bộ dải máy servo.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Xem tiểu sử đầy đủ ›