

إليك موقفاً يعرفه كل فني صيانة: عملت ماكينة التغليف الانسيابي بلا مشكلة في الوردية الصباحية، ثم بدّلت الوردية المسائية الفيلم، فصارت اللحامات تبدو ضعيفة، والقطع يهبط بعرض إصبع بعيداً عن موضعه، ولا أحد يتفق على ما إذا كان الخلل في الماكينة أم المادة أم المشغّل. ماكينات التغليف الانسيابي من أكثر ماكينات خط التغليف تسامحاً متى ضُبطت جيداً، لكنها تجمع ثلاثة أشياء يجب أن تبقى متزامنة: منتجاً متحركاً، وشبكة فيلم متحركة، ومجموعة فكوك لحام مضبوطة الحرارة؛ فإذا انحرف أحدها ظهر العطل في عبوة رديئة، ونادراً ما يكون السبب في الجزء الذي يحدّق فيه المشغّل. وتورّد SunAura Packaging Machines ماكينات تغليف انسيابي بالسيرفو في نطاق واسع، ويجمع هذا الدليل الأعطال التي يُستدعى مهندسونا إليها فعلاً، مع المنطق المتبع للعثور عليها وإصلاحها.
هذا ليس بديلاً عن كتيّب الماكينة؛ بل طريقة منظّمة للتفكير في المشكلات الشائعة، كي يُشخَّص العطل بالدليل لا بتقليب كل مقبض في اللوحة. سنغطي أعطال اللحام، وأعطال القطع والتوقيت، وأعطال مناولة الفيلم وشدّه، وأعطال تغذية المنتج، ثم الإعدادات الواجب تسجيلها لكل مهمة، والصيانة التي تمنع ظهور أغلب هذه المشكلات. وإن كنت تُشغّل ماكينة تغليف انسيابي — للمخبوزات أو الوجبات الخفيفة أو الأدوات المعدنية أو الصواني أو العبوات المتعددة — فإن الأقسام التالية تسير بالترتيب الذي يسلكه فني متمرس حين يعالج خطاً سيّئ التشغيل.
أولاً، افهم ما الذي يجب أن يبقى متزامناً
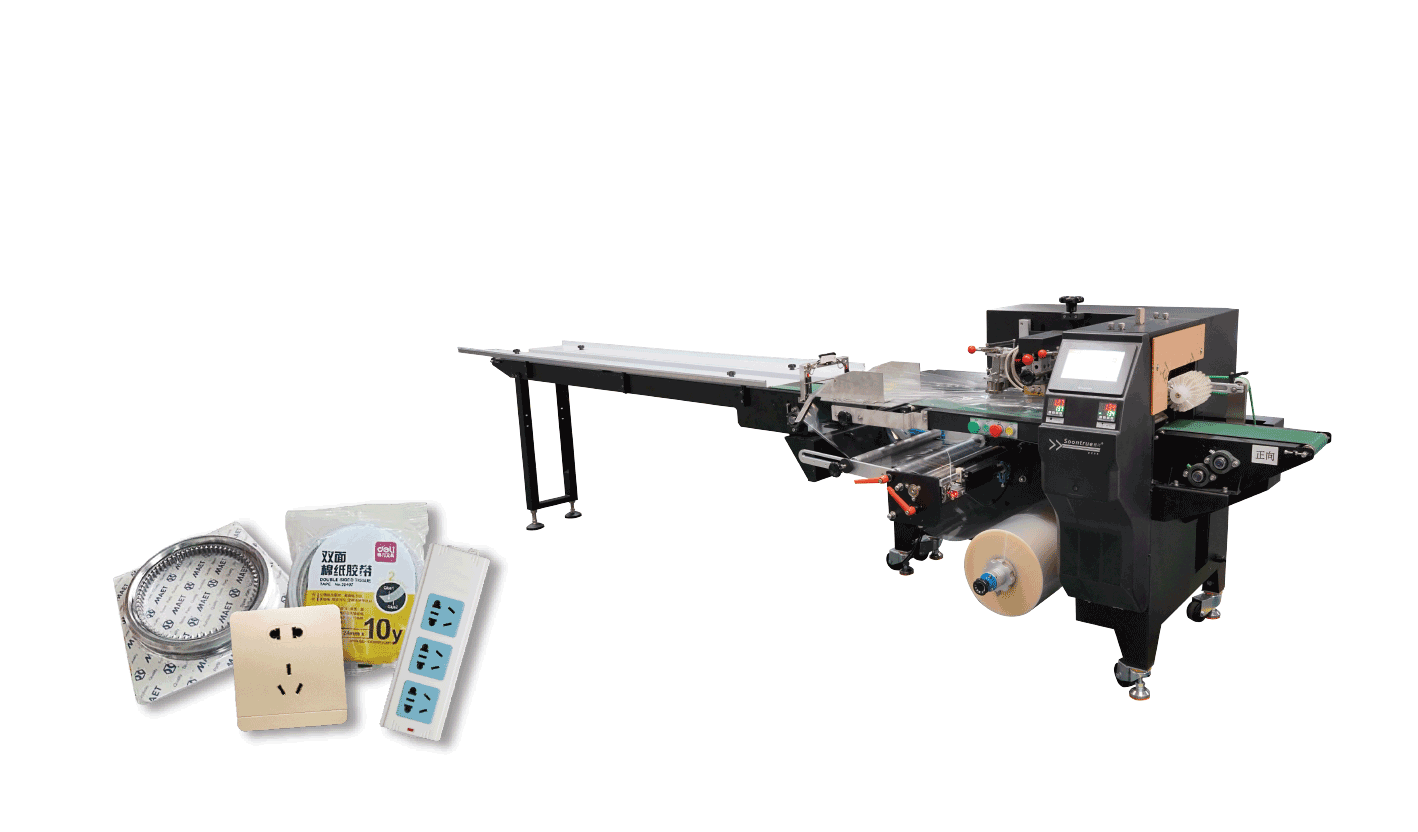
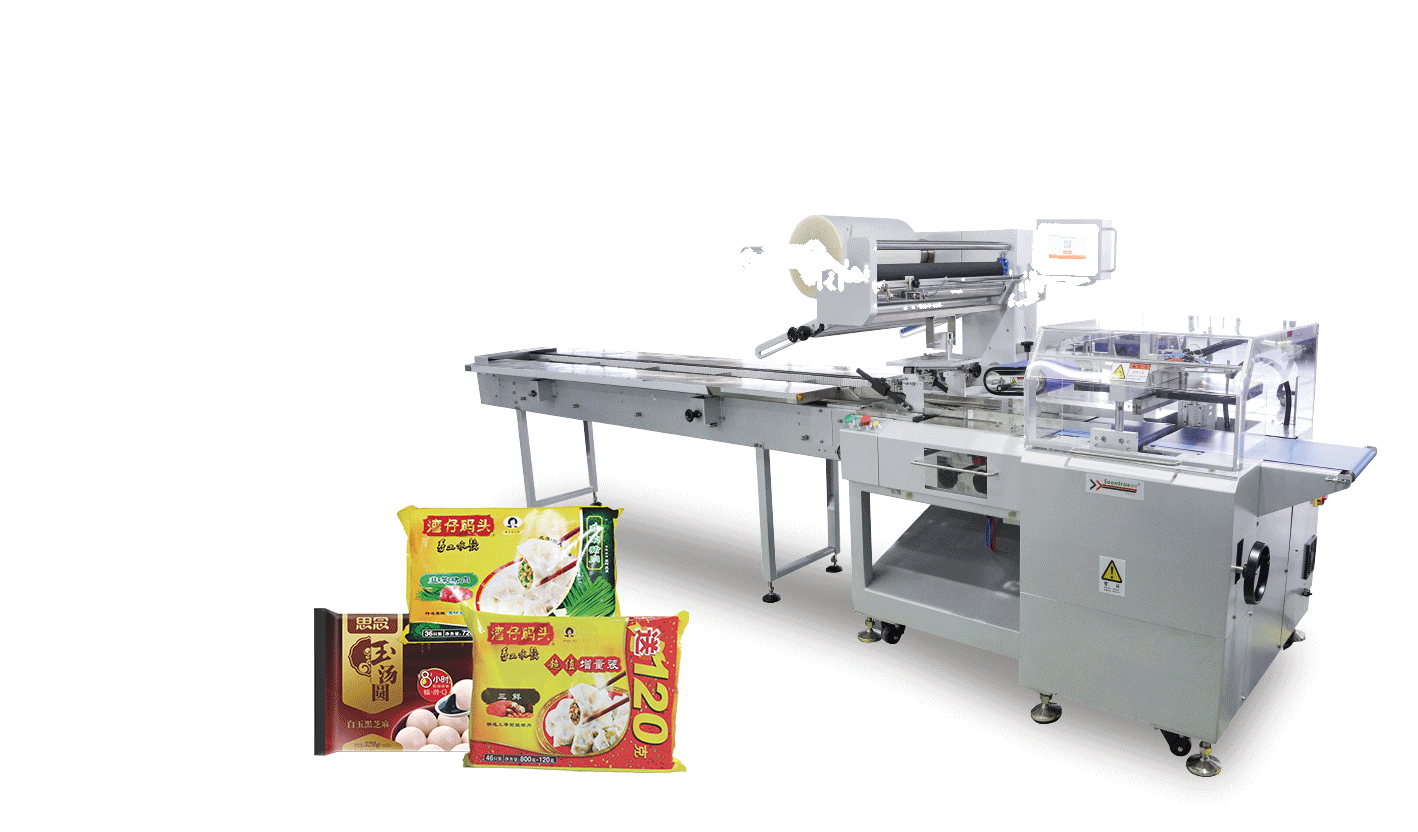
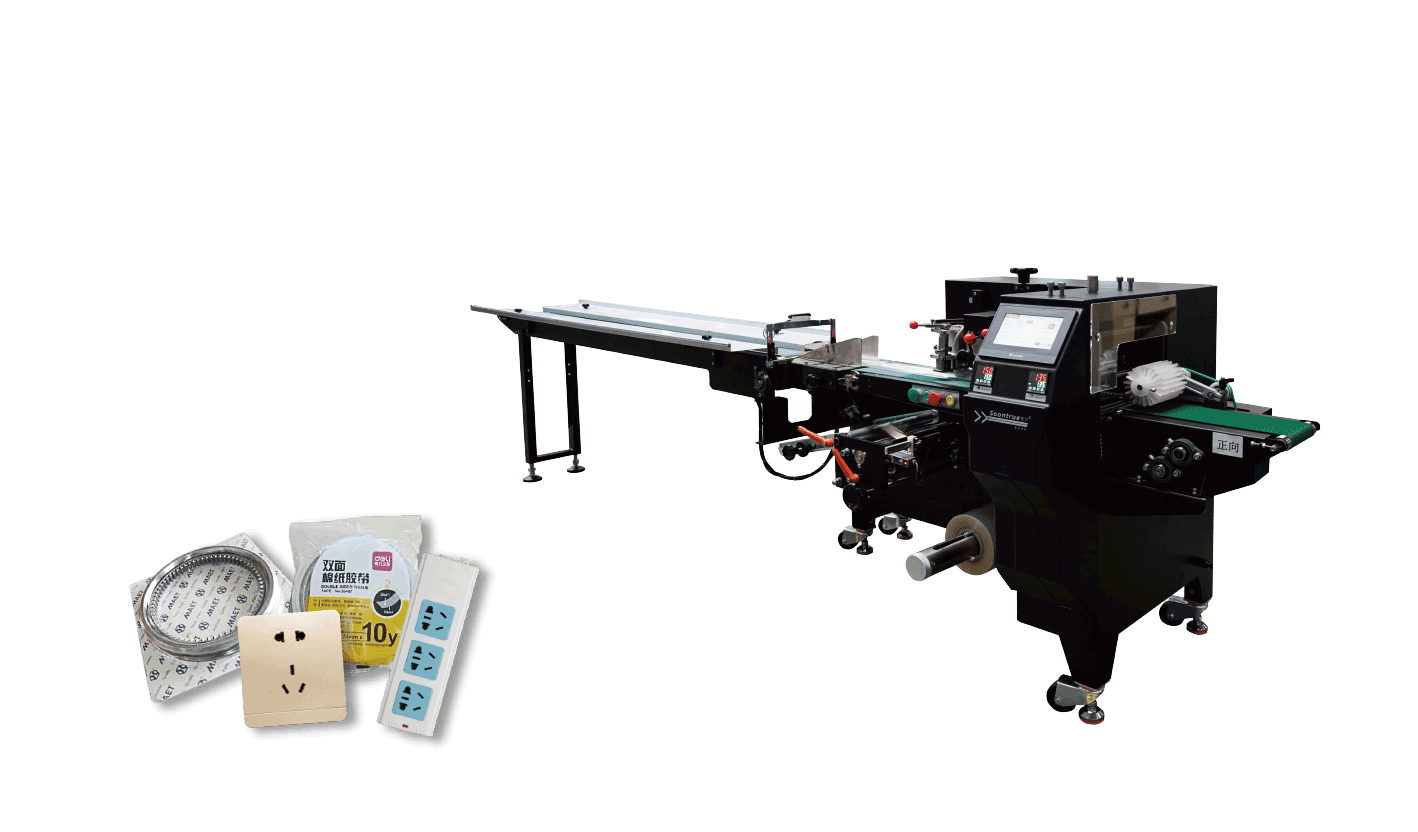
تحوّل ماكينة التغليف الانسيابي شبكة الفيلم المسطّحة إلى أنبوب حول المنتج، وتُجرِي لحاماً طولياً (الزعنفة) على امتداد التراكب، ثم يُكوّن زوج من الفكوك الدوّارة اللحامات العرضية بين المنتجات بينما يقطع سكين بينها. ويُغذّى المنتج بخطوة مطابقة لدورة الفكوك، وفي الفيلم المطبوع يصحّح حسّاس علامة التسجيل الضوئي مسار الشبكة ليقع القطع في موضعه الصحيح. لذلك يجب أن تتوافق الحرارة وسرعة الشبكة وسرعة الفكوك وخطوة المنتج وشدّ الفيلم: غيّر واحداً منها فتتغيّر العبوات. وتختزل أغلب الأعطال إلى خروج أحدها عن ضبطه، وأسرع تشخيص يبدأ بسؤال عمّا تبدّل حين بدأت المشكلة — لفافة فيلم جديدة، أو منتج جديد، أو تبديل وردية، أو فكّ نظيف — بدلاً من معاملة الخط كلغز.
أعطال اللحام
لحامات عرضية ضعيفة أو مفتوحة
اللحام الضعيف أكثر الأعطال شيوعاً وله ثلاثة أسباب معتادة تُفحص بالترتيب. الأول الحرارة: إن كانت الفكوك أبرد مما يتطلبه الفيلم لم يلتحم اللحام، ويظهر هذا بعد تبديل الفيلم أو عند بدء التشغيل قبل أن تبلغ الفكوك حرارتها. الثاني التلوّث: بقايا منتج أو فتات أو شحم أو فيلم محترق على وجوه الفكوك تمنع تلاقي السطوح، فيبدو اللحام مرقّعاً، ويجب تنظيف الفكوك بعد فصل الماكينة عن الطاقة. الثالث الضغط أو التآكل: تعشيق ناعم متآكل، أو نوابض ضعيفة، أو فكوك غير محاذاة تقلّل ضغط الإغلاق، وهذه أعطال ميكانيكية لا إعدادات. ويتبع الإصلاحُ السببَ — الحرارة الصحيحة للفيلم، أو تنظيف الوجوه، أو صيانة الفكوك — لا مجرد رفع الحرارة، وهو ردّ الفعل المعتاد للمشغّل وسبب العطل التالي.
فيلم محترق أو منكمش أو منصهر عند اللحام
الفيلم الذي يحترق أو يُثقَب أو ينكمش عند اللحام يعني أن الفكوك أسخن من اللازم، أو أن زمن المكث أطول، أو أن الفيلم أرقّ من الإعداد. ويظهر حين يرفع المشغّلون الحرارة لمعالجة لحام ضعيف سببه التلوّث، ولهذا يرتبط العطلان ولذلك تُغيَّر الحرارة عمْداً وعلى خطوات. تتبع حرارة اللحام مادة الفيلم وسرعته — فالتشغيل الأسرع يميل إلى إعدادات أعلى لأن زمن التلامس أقصر — والقيمة الصحيحة لكل فيلم جزء من الوصفة المحفوظة، لا رقم يُرتجل كل وردية.
لحامات مجعّدة أو مطويّة
تأتي التجاعيد في اللحام العرضي من عدم استواء الفيلم حين تُغلق الفكوك: شدّ منخفض أو غير منتظم، أو لحام زعنفة غير متمركز، أو منتج يدفع نحو منطقة اللحام، أو فكوك تُغلق بغير توازٍ. وكثيراً ما يرافقها عبوات تبدو ملتوية قليلاً. تحقّق من تمركز الفيلم عبر صندوق التشكيل، ومن استواء الزعنفة، ومن وصول المنتج إلى الفكوك بفراغ كافٍ للحام؛ فالعبوة المفرطة الامتلاء أو غير المحاذاة ستُحدِث تجعيداً في الفيلم كل دورة.
أعطال القطع والتوقيت
القطع لا يقع بين المنتجات
حين يقطع السكين عبر منتج أو بعيداً عن مركز اللحام تكون الماكينة خارجة عن التوقيت. في الفيلم غير المطبوع يعود السبب عادةً إلى العلاقة بين خطوة المنتج وسرعة الفكوك — أي تغذية المنتجات بتباعد خاطئ — أو إلى انحراف ضبط موضع القطع. أمّا في الفيلم المطبوع فيجب أن يقرأ حسّاس علامة التسجيل الضوئي العلامة بموثوقية؛ فحسّاس متسخ أو في غير موضعه أو مضبوط خطأً يلاحق العلامة فيُنتج قطعاً منحرفاً، وقد ينزلق الفيلم فتصل العلامات بصورة غير منتظمة. ويبدأ الإصلاح بالتأكد من تغذية المنتجات بالخطوة الصحيحة ومن قراءة الحسّاس كل علامة، ثم يُضبط موضع القطع ويُراقَب على مدى دورة تشغيل لا من عبوة واحدة.
طول العبوة يتفاوت أو ينحرف
إن خرجت العبوات طويلة وقصيرة بالتناوب، أو انحرف الطول ببطء، فالشبكة والفكوك غير متزامنتين: في ماكينة السيرفو يشير هذا إلى مشكلة توقيت أو ترميز، أمّا في الماكينات المدفوعة ميكانيكياً فقد يعني قابضاً بالياً أو تشغيلاً منزلقاً. والفيلم المطبوع الذي لا تصحّحه علامة التسجيل سينحرف أيضاً. ولأن أعطال الانحراف كثيراً ما تتبع التآكل لا الإعدادات، ينبغي فحص ماكينة تحتاج إعادة ضبط توقيت متكررة ميكانيكياً بدلاً من إعادة تهيئتها عند كل بدء تشغيل.
القطع ناقص أو مسنّن
القطع الذي لا يفصل العبوات، أو يمزّق بدلاً من أن يقطع، يعني أن السكين غير حاد أو غير محاذى أو لا يلتقي بسندانه كما ينبغي. هذا عطل في العِدّة: تُستبدل الشفرات أو تُجلَّخ ويُضبط الخلوص، وهو من عناصر التآكل التي تُفحص دورياً، إذ تُعلق العبوة نصف المقطوعة في الإخراج فتضاعف المشكلة.
أعطال مناولة الفيلم وشدّه
الفيلم يتمزّق أو تنقطع الشبكة
انقطاع الشبكة يعني غالباً أن الشدّ أعلى مما يحتمله الفيلم، أو أن الأدلة تعلق أو غير محاذاة، أو أن في اللحفة عيباً أو شرطاً من اللفافة. والأفلام الرقيقة تتمزّق عند صندوق التشكيل إن لم يتراخَ الشدّ مع تسارع الشبكة، وهو ما تتولّاه في ماكينات السيرفو وحدة الفكّ المدفوعة؛ تحقّق من أن الفكّ يتبع فعلاً ومن أن البكرات تدور بحرية. واللفافة التالفة أو رديئة اللفّ تُستبدل بدلاً من إجبارها، ويُفحص مسار الفيلم بحثاً عن أي حادث جديد أو جزء خارج موضعه.
الشبكة تنحرف جانبياً أو تخرج عن المركز
الفيلم الذي يميل يميناً ويساراً يُنتج لحامات زعنفة رديئة وتجاعيد، والسبب في قسم الفكّ والتشكيل: لفافة غير مركّبة باستواء، أو صندوق تشكيل غير محاذى، أو أدلة جانبية غير مضبوطة. وسّط الشبكة والماكينة تدور ببطء، وتأكد من موضع لحام الزعنفة، وافحص اللفافة نفسها: فاللفافة رديئة اللفّ تنحرف مهما كانت إعدادات الماكينة.
العبوات مرتخية أو ممتلئة هواءً محبوساً
العبوات التي تبدو فضفاضة أو منتفخة بالهواء هي غالباً مسألة منتج وتشكيل لا عطل لحام: المنتج لا يملأ الفيلم، أو الهواء لا يُطرد قبل اللحام العرضي. وتتيح الثقوب الدبوسية في الفيلم خروج الهواء للمنتجات الضخمة، ويمكن ضبط سرعة التغذية بحيث يُشدّ الفيلم حول المنتج. أمّا المنتجات التي تحتاج فعلاً إلى جوّ متحكَّم به فماكينة التغليف الانسيابي خيار خاطئ، وتناسبها أنظمة الحجرة أو التعبئة في جوّ معدّل (MAP).
أعطال تغذية المنتج
حصة كبيرة من الأعطال التي تبدو أعطالَ تغليف تبدأ فعلاً عند التغذية. فالمنتجات التي تصل بتباعد غير منتظم، أو متلامسة، أو باتجاه خاطئ، تُجبر الماكينة على اللحام في موضع خاطئ أو على دورات فارغة، ولا تستطيع الماكينة تصحيح تيار لم يُنظَّم أصلاً. وتعتمد التغذية اليدوية كلياً على إيقاع المشغّل؛ أمّا التغذية الآلية بمحطة محاذاة من طراز وحدة محاذاة المنتجات العشوائية WX160 فتُقدّم المنتجات بخطوة ثابتة وتُزيل التفاوت. وحين تكون الأعطال متقطعة وتشتدّ عند السرعة العالية، فالتغذية أول ما يُراقَب، ويفضَّل مع ترتيب حواجز يبقى يتيح معاينة التيار.

سجّل الوصفة كي لا تعود الأعطال مع الوردية التالية
العادة الوحيدة التي تُقلّل طلبات الاستدعاء المتكررة أكثر من غيرها هي تسجيل الإعدادات التي تُنتج عبوات سليمة لكل منتج وفيلم: حرارة الفكوك، وحرارة لحام الزعنفة، وشدّ الفيلم، وخطوة المنتج، وموضع القطع، وإعدادات علامة التسجيل. وتخزّن ماكينات السيرفو هذه القيم كوصفات وتستدعيها بحسب المنتج، فيُعيد تبديل المقاس حالةً معروفةً صالحة بدلاً من إعادة الضبط من الصفر كل مرة. وحين يدير المصنع مهام قصيرة كثيرة، يُبيّن هذا أيضاً ما إذا كان العطل الحالي تغيّراً حقيقياً عن خط الأساس — وبالتالي أمراً ميكانيكياً أو متعلّقاً بالمادة — أم إعداداً لم يكن صحيحاً يوماً.
الصيانة التي تمنع الأعطال المذكورة
- نظّف فكوك اللحام وافحص التعشيق؛ وأبقِ الوجوه خالية من الفيلم المحترق.
- افحص السكاكين واستبدلها قبل أن تمزّق بدلاً من أن تقطع.
- تحقّق من دوران بكرات مسار الفيلم بحرية ومن أن وحدة الفكّ تتبع الشبكة.
- تأكد من نظافة حسّاس علامة التسجيل وموضعه وقراءته الموثوقة.
- افحص السيور والقوابض ومجموعات التوقيت بحثاً عن التآكل في الماكينات غير العاملة بالسيرفو.
- أبقِ صندوق التشكيل والأدلة مثبّتة ومتمركزة.
- تحقّق من عمل الحواجز الواقية وأزرار الإيقاف الطارئ؛ ولا تُشغِّل الماكينة أبداً مع تجاوز التعشيق.
- احفظ الوصفات وتأكد من تبديلات المقاس مقابل خط الأساس المسجّل.
الأسئلة الشائعة
لماذا تفشل اللحامات بعد تبديل الفيلم فقط؟
المرجّح أن الفيلم الجديد يحتاج حرارة مختلفة، أو أن الفكوك التقطت تلوّثاً. تحقّق من مواصفات الفيلم، واضبط الوصفة المحفوظة، ونظّف وجوه الفكوك قبل رفع الحرارة عشوائياً.
لماذا يظل القطع ينحرف على الفيلم المطبوع؟
حسّاس علامة التسجيل الضوئي لا يقرأ العلامات بموثوقية، أو الشبكة تنزلق. نظّف الحسّاس واضبط موضعه، وتأكد من تغذية الفيلم بلا انزلاق، ثم اضبط موضع القطع على مدى دورة تشغيل.
الماكينة تعمل جيداً عند السرعة المنخفضة وتُخطئ عند العالية — لماذا؟
يعني هذا النمط عادةً أن التغذية لا تستطيع تقديم المنتجات بالخطوة المطلوبة، أو أن وحدة الفكّ لا تلاحق الفيلم، أو أن مجموعة تشغيل تآكلت. افحص تيار التغذية ومناولة الفيلم قبل تغيير إعدادات اللحام.
هل أرفع الحرارة حين تبدو اللحامات ضعيفة؟
فقط بعد فحص التلوّث والضغط. رفع الحرارة يُصلح لحاماً بارداً فعلاً، لكنه يحرق الفيلم حين يكون السبب الحقيقي فكوكاً متسخة أو أسطح ضغط بالية.
كيف أمنع تفاوت العبوات بين الورديات؟
احفظ الوصفات واستدعِها لكل منتج، فتبدأ كل وردية من الإعدادات الصالحة المعروفة ذاتها بدلاً من إعادة ضبط الماكينة باليد.
الخلاصة
أعطال ماكينة التغليف الانسيابي متكررة لأن متطلباتها متكررة: فكوك بالحرارة الصحيحة، نظيفة، بضغط جيد؛ وفيلم مُغذّى بالشدّ المناسب ومتمركز؛ ومنتجات مُقدَّمة بالخطوة الصحيحة؛ وفي الفيلم المطبوع، علامة تسجيل تُقرأ كل دورة. ومتى شُخّصت انطلاقاً ممّا تبدّل، وعُولجت بالترتيب أعلاه — اللحام، التوقيت، الفيلم، التغذية — تُصلَح الأعطال الشائعة سريعاً، ومع الوصفات المحفوظة والصيانة المجدولة يُمنع أغلبها. وحين تفقد الماكينة توقيتها مراراً أو تمزّق الفيلم مهما كانت الإعدادات، فعاملها كتآكل واصنع صيانة للآلية بدلاً من إعادة تهيئة اللوحة لوردية أخرى.
إن كنت بصدد تحديد مواصفات ماكينة تغليف انسيابي جديدة، أو تحتاج ماكينة تتعامل مع تبديل المقاسات المتكرر بموثوقية، تورّد SunAura Packaging Machines ماكينات بالسيرفو بتحكّم بالوصفات وتغذية مدمجة عبر كامل نطاق العروض والسرعات. تواصل مع مهندسي التطبيقات لدينا بمنتجك وفيلمك والعبوات المستهدفة في الدقيقة، أو تصفّح ماكينات التغليف في مركز المنتجات، بما في ذلك ماكينة التغليف الانسيابي الترددية SZ-5800W وكامل مجموعة السيرفو.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
السيرة الكاملة ›