

Hier ist eine Situation, die jeder Instandhaltungsmonteur kennt. Der Schlauchbeutelwickler lief perfekt in der Morgenschicht, der Nachmittag wechselte die Folie – und jetzt sehen die Siegel schwach aus, der Schnitt landet ständig eine Fingerbreite daneben, und niemand kann sich darauf einigen, ob das Problem die Maschine, das Material oder der Bediener ist. Schlauchbeutelwickler gehören zu den verzeihendsten Maschinen an einer Verpackungslinie, wenn sie richtig eingestellt sind – aber sie kombinieren drei Dinge, die im Schritt bleiben müssen: ein bewegtes Produkt, eine bewegte Folienbahn und einen Satz temperaturgesteuerter Siegelbacken – sodass, wenn eines davon driftet, der Fehler als schlechte Packung erscheint und die Ursache selten das Teil ist, auf das der Bediener starrt. SunAura Packaging Machines liefert Servo-Schlauchbeutelwickler über eine breite Palette – und dieser Leitfaden sammelt die Fehler, über die unsere Ingenieure tatsächlich gerufen werden – mit der Logik, die verwendet wird, sie zu finden und zu beheben.
Dies ist kein Ersatz für das Maschinenhandbuch; es ist eine strukturierte Art, über die häufigen Probleme nachzudenken – sodass ein Fehler aus der Evidenz diagnostiziert wird, statt jeden Drehknopf am Panel zu drehen. Wir behandeln Versiegelungsfehler, Schnitt- und Zeitfehler, Folienhandhabungs- und Spannungsfehler, und Produkteinspeisungsfehler – dann die Einstellungen, die pro Auftrag aufgezeichnet werden sollten – und die Instandhaltung, die die meisten dieser Probleme verhindert, bevor sie auftreten. Wenn Sie einen Schlauchbeutelwickler laufen lassen – auf Backwaren, Snacks, Hardware, Trays oder Multipacks – folgen die Abschnitte unten der Reihenfolge, in der ein erfahrener Techniker eine schlecht laufende Linie durchgeht.
Zuerst: verstehen, was im Schritt bleiben muss
Ein Schlauchbeutelwickler formt eine flache Bahn zu einem Schlauch um das Produkt, macht eine Längsnaht (Finnaht) entlang der Überlappung, und dann macht ein Paar rotierender Backen die Quernähte zwischen Produkten, während ein Messer zwischen ihnen schneidet. Produkt wird mit einem Teilungsabstand eingespeist, der dem Backenzyklus entspricht – und auf bedruckter Folie korrigiert eine Lichtmarken-Fotozelle die Bahn, sodass der Schnitt an der richtigen Stelle landet. Temperatur, Bahngeschwindigkeit, Backengeschwindigkeit, Produktabstand und Folienspannung müssen daher übereinstimmen: ändern Sie eines, und die Packungen ändern sich. Die meisten Fehler reduzieren sich auf eines davon, das verstellt ist – und die schnellste Diagnose beginnt damit zu fragen, was geändert wurde, als das Problem begann – eine neue Folienrolle, ein neues Produkt, ein Schichtwechsel, eine gereinigte Backe – statt die Linie als ein Mysterium zu behandeln.
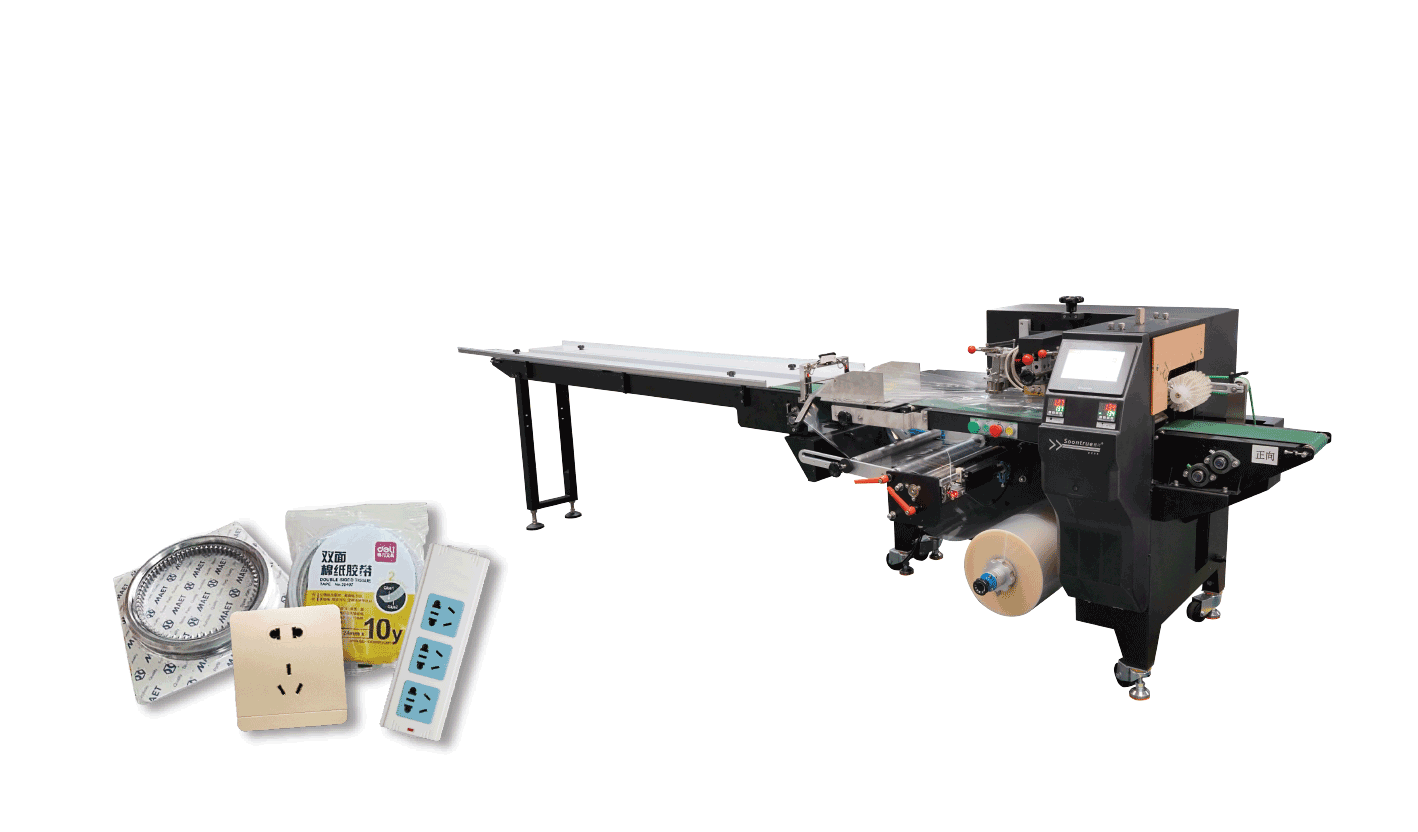
Versiegelungsfehler
Schwache oder offene Quernähte
Eine schwache Naht ist der häufigste Fehler und hat drei übliche Ursachen, die der Reihe nach geprüft werden sollten. Erstens die Temperatur: wenn die Backen zu kalt für die Folie sind, verschmilzt die Naht nicht – und dies erscheint nach einem Folienwechsel oder beim Start, bevor die Backen Temperatur erreichen. Zweitens die Kontamination – Produkt, Krümel, Fett oder verbrannte Folie auf den Backenflächen stoppt die Flächen, die aufeinandertreffen – wobei eine Naht entsteht, die fleckig aussieht – und die Backen müssen mit verriegelter Maschine gereinigt werden. Drittens der Druck oder Verschleiß: die Rändelung ist glatt verschlissen, Federn geschwächt oder Backen fehlausgerichtet – was den Schließdruck reduziert – und dies sind mechanische Fehler statt Einstellungen. Die Behebung folgt der Ursache – korrekte Temperatur für die Folie, gereinigte Flächen, oder Service der Backen – statt einfach die Temperatur zu erhöhen, was der gängige Bedienerreflex und die Ursache des nächsten Fehlers ist.
Verbrannte, geschrumpfte oder geschmolzene Folie an der Naht
Folie, die an der Naht verbrennt, Löcher bekommt oder zurückschrumpft, bedeutet, dass die Backen zu heiß sind, die Verweilzeit zu lang, oder die Folie zu dünn für die Einstellung ist. Es erscheint, wenn Bediener die Temperatur erhöhen, um eine schwache Naht zu beheben, die durch Kontamination verursacht wurde – weshalb die beiden Fehler verbunden sind und warum die Temperatur bewusst und in Schritten geändert wird. Die Versiegelungstemperatur folgt dem Folienmaterial und der Geschwindigkeit – schnelleres Laufen neigt dazu, höhere Einstellungen zu brauchen, weil die Kontaktzeit kürzer ist – und der korrekte Wert für jede Folie ist Teil des gespeicherten Rezepts, nicht eine Zahl, die pro Schicht improvisiert wird.
Faltige oder geknitterte Nähte
Falten in der Quernaht kommen daher, dass die Folie nicht flach liegt, wenn sich die Backen schließen – Spannung zu niedrig oder ungleichmäßig, die Finnaht nicht zentriert, Produkt, das gegen den Nahtbereich drückt, oder Backen, die nicht parallel schließen. Es wird oft von Packungen begleitet, die leicht verdreht aussehen. Prüfen Sie, ob die Folie durch den Formkasten zentriert ist, die Finnaht flach ist, und das Produkt mit klarem Raum für die Naht die Backen erreicht; eine Packung, die überfüllt oder fehlausgerichtet ist, wird die Folie jeden Zyklus falten.
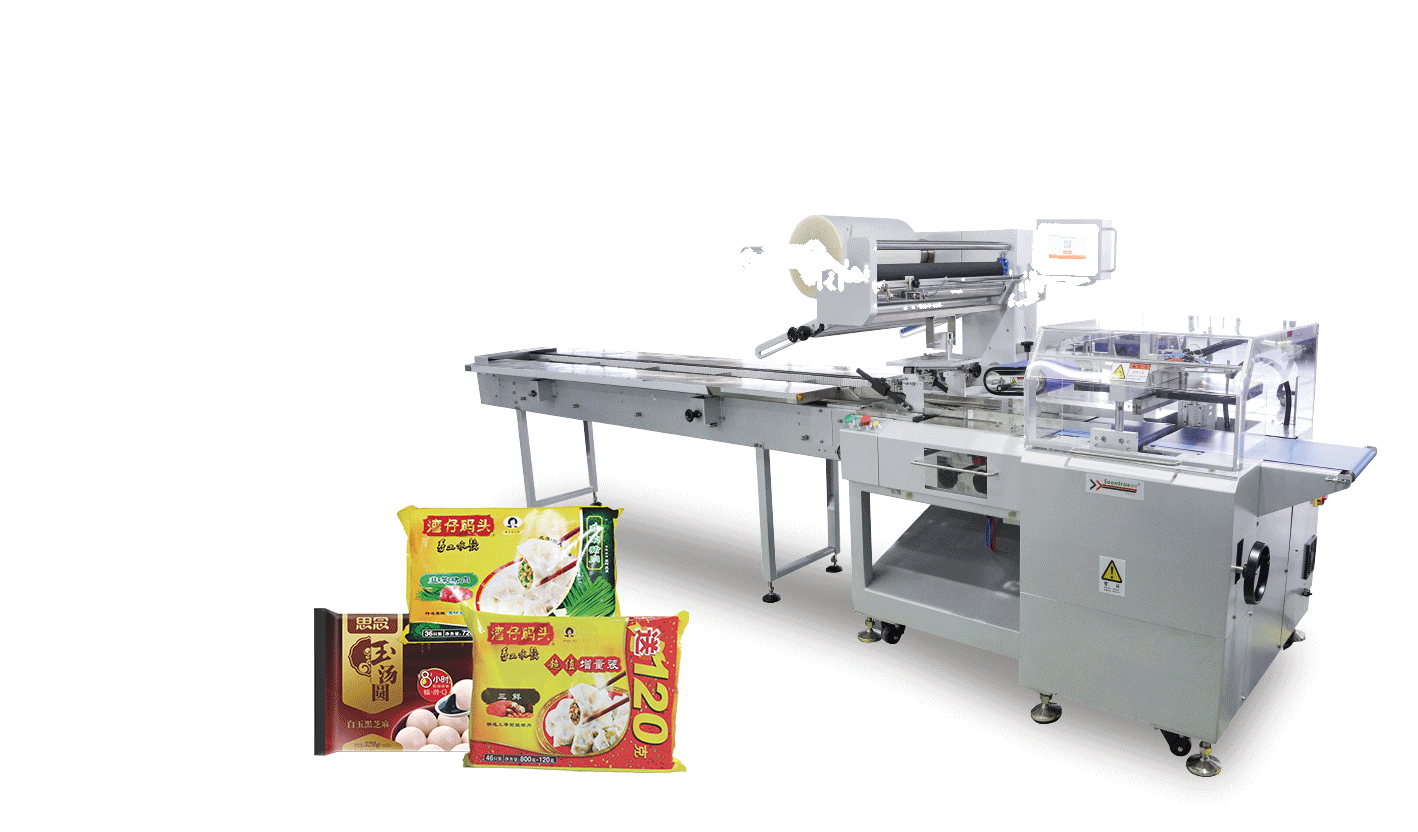
Schnitt- und Zeitfehler
Der Schnitt landet nicht zwischen Produkten
Wenn das Messer durch ein Produkt oder von der Mitte der Naht weg schneidet, ist der Wickler aus dem Timing. Auf einfacher Folie ist die Ursache typischerweise das Verhältnis zwischen Produktabstand und Backengeschwindigkeit – Produkte werden mit falschem Abstand eingespeist – oder die Schnittpositionseinstellung ist gedriftet. Auf bedruckter Folie muss die Lichtmarken-Fotozelle die Registriermarkierung zuverlässig lesen; ein verschmutzter, fehlpositionierter oder falsch eingestellter Sensor jagt der Marke hinterher und erzeugt driftende Schnitte – und die Folie kann rutschen, sodass die Marken inkonsistent ankommen. Die Behebung beginnt damit, zu bestätigen, dass Produkte mit dem korrekten Abstand eingespeist werden und die Fotozelle jede Marke liest – dann wird die Schnittposition angepasst und über einen Lauf beobachtet, statt von einer einzelnen Packung aus eingestellt.
Packungslänge variiert oder driftet
Wenn Packungen abwechselnd lang und kurz herauskommen, oder die Länge langsam driftet, sind die Bahn und die Backen nicht synchronisiert – auf einer Servomaschine weist dies auf ein Timing- oder Encoderproblem hin – während es auf mechanisch angetriebenen Maschinen einen verschlissenen Kupplung oder einen rutschenden Antrieb bedeuten kann. Bedruckte Folie, die nicht durch die Lichtmarke korrigiert wird, wandert auch. Weil driftende Fehler oft Verschleiß statt Einstellungen folgen, sollte eine Maschine, die häufiges Neutimen braucht, mechanisch geprüft werden – statt bei jedem Start zurückgesetzt zu werden.
Der Schnitt ist unvollständig oder zerfetzt
Ein Schnitt, der die Packungen nicht trennt, oder reißt statt schneidet, bedeutet, dass das Messer stumpf, fehlausgerichtet oder nicht richtig auf seinem Amboss aufsitzt. Dies ist ein Werkzeugfehler: Klingen werden ersetzt oder geläppt und das Spiel eingestellt – und es ist eines der Verschleißelemente, die nach Plan geprüft werden – weil ein halb durchgeschnittene Packung den Auslauf staut und das Problem multipliziert.
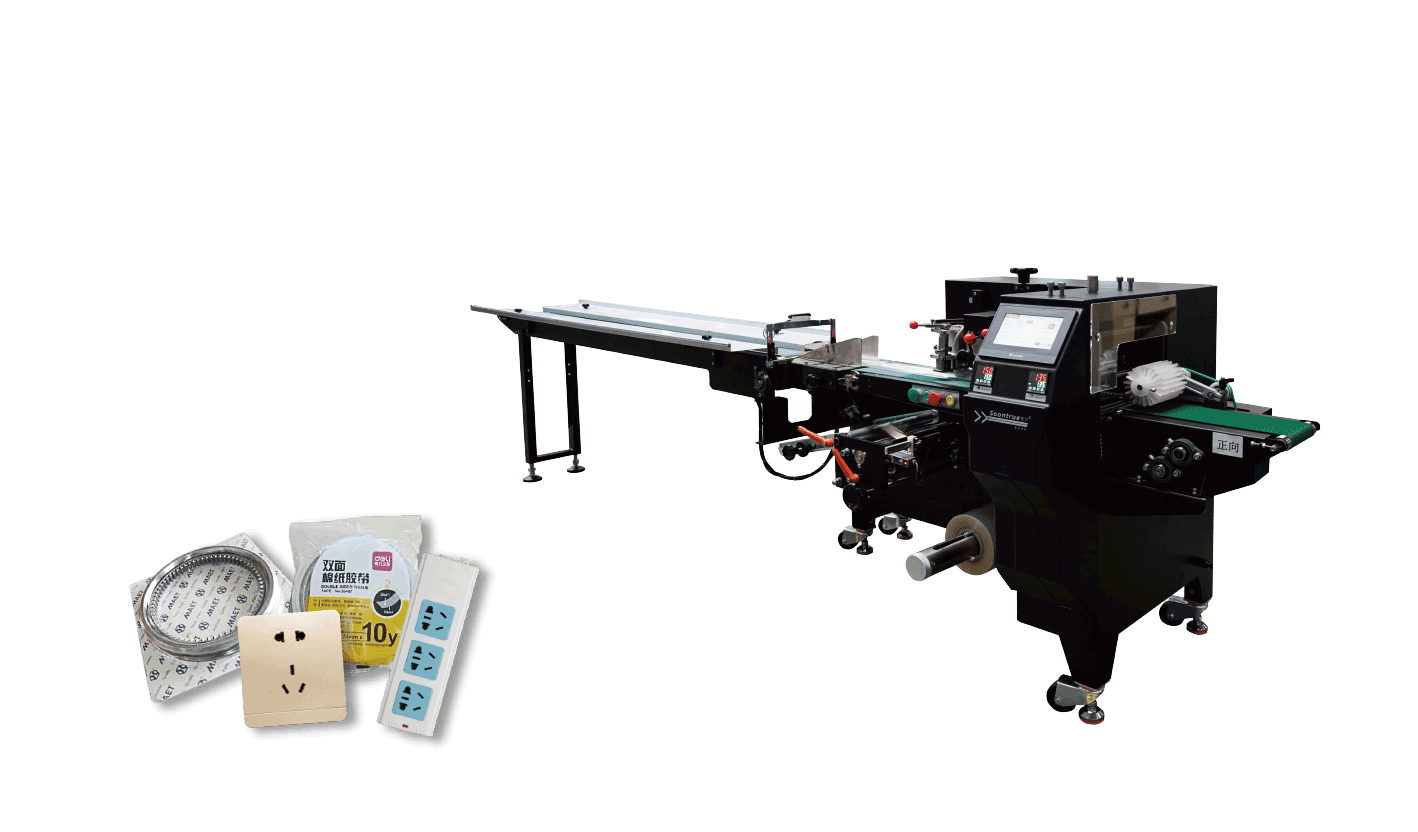
Folienhandhabungs- und Spannungsfehler
Folie reißt oder die Bahn bricht
Bahnbrüche bedeuten typischerweise, dass die Spannung für die Folie zu hoch ist, Führungen klemmen oder fehlausgerichtet sind, oder die Folie eine Kerbe oder einen Defekt von der Rolle hat. Dünne Folien reißen am Formkasten, wenn die Spannung nicht nachlässt, wenn die Bahn beschleunigt – was auf Servomaschinen durch die angetriebene Abwicklung gehandhabt wird; prüfen Sie, dass die Abwicklung tatsächlich folgt und dass die Rollen sich frei drehen. Eine Rolle, die beschädigt oder schlecht gewickelt ist, sollte ersetzt statt erzwungen werden – und der Folienpfad sollte auf alles neu Scharfe oder Fehlpositionierte geprüft werden.
Die Bahn wandert oder läuft außermittig
Folie, die seitlich driften, erzeugt schlechte Finnähte und Falten – und die Ursache liegt in der Abwicklung und dem Formabschnitt: die Rolle sitzt nicht quaderförmig, der Formkasten fehlausgerichtet, oder Seitenführungen nicht eingestellt. Zentrieren Sie die Bahn, wenn die Maschine langsam läuft, bestätigen Sie, dass die Finnaht sitzt wo sie sollte – und prüfen Sie, dass die Rolle selbst gerade gewickelt ist: eine schlecht gewickelte Rolle wandert unabhängig von den Maschineneinstellungen.
Packungen sind locker oder voller eingeschlossener Luft
Packungen, die prall oder ballonartig mit Luft aussehen, sind typischerweise ein Produkt-und-Formungsproblem statt ein Nahtfehler: das Produkt füllt die Folie nicht, oder Luft wird nicht vor der Quernaht ausgedrückt. Stifteperforationen in der Folie lassen Luft für voluminöse Produkte entweichen – und die Einlaufgeschwindigkeit kann so eingestellt werden, dass die Folie straff um das Produkt gezogen wird. Für Produkte, die wirklich eine kontrollierte Atmosphäre brauchen, ist ein Schlauchbeutelwickler die falsche Maschine – und es gilt ein CAM- oder MAP-System.
Produkteinspeisungsfehler
Ein großer Anteil scheinbarer Wicklerfehler beginnt tatsächlich am Einlauf. Produkte, die inkonsistent beabstandet, berührend oder fehlorientiert ankommen, zwingen die Maschine, Nähte an der falschen Stelle zu machen oder leere Zyklen zu laufen – und der Wickler kann einen Strom, der nie organisiert war, nicht korrigieren. Manuelle Einspeisung hängt vollständig vom Rhythmus des Bedieners ab; automatische Einspeisung mit einer Ausrichtstation wie dem WX160 Zufuhrierer für zufällige Produkte präsentiert Produkte mit festem Teilungsabstand und beseitigt die Variabilität. Wenn die Fehler intermittierend sind und bei hoher Geschwindigkeit schlimmer, ist der Einlauf der erste Ort zum Beobachten – idealerweise mit der Schutzeinrichtung, die dennoch den Strom beobachten lässt.

Zeichnen Sie das Rezept auf, damit Fehler nicht mit der nächsten Schicht zurückkehren
Die einzelnste Gewohnheit, die wiederkehrende Serviceeinsätze am meisten reduziert, ist die Aufzeichnung der Einstellungen, die für jedes Produkt und jede Folie gute Packungen erzeugen: Backentemperatur, Finnaht-Temperatur, Folienspannung, Produktabstand, Schnittposition und Lichtmarkeneinstellungen. Servo-Wickler speichern diese als Rezepte und rufen sie nach Produkt ab – sodass ein Wechsel einen bekannten guten Zustand reproduziert, statt jedes Mal neu abgestimmt zu werden. Wo ein Werk viele kurze Aufträge fährt, zeigt dies auch, ob ein aktueller Fehler eine echte Veränderung von der Baseline ist – und daher etwas mechanisch oder materialbezogenes – statt eine Einstellung, die nie richtig war.
Instandhaltung, die die obigen Fehler verhindert
- Reinigen Sie die Siegelbacken und prüfen Sie die Rändelung; halten Sie die Flächen frei von verbrannter Folie.
- Inspizieren und ersetzen Sie Messer, bevor sie reißen statt schneiden.
- Prüfen Sie, ob die Folienpfadrollen sich frei drehen und die Abwicklung der Bahn folgt.
- Verifizieren Sie, dass der Lichtmarkensensor sauber, positioniert und zuverlässig lesend ist.
- Inspectieren Sie Gurte, Kupplungen und Synchronantriebe auf Verschleiß an Nicht-Servo-Maschinen.
- Halten Sie den Formkasten und die Führungen sicher und zentriert.
- Prüfen Sie Schutzeinrichtungen und Not-Aus-Funktion; laufen Sie niemals mit überbrückten Verriegelungen.
- Speichern Sie Rezepte und bestätigen Sie Wechsel gegen die aufgezeichnete Baseline.
Häufig gestellte Fragen
Warum scheitern meine Nähte nur nach einem Folienwechsel?
Die neue Folie braucht wahrscheinlich eine andere Temperatur, oder die Backen haben Kontamination aufgenommen. Bestätigen Sie die Folienspezifikation, stellen Sie das gespeicherte Rezept ein und reinigen Sie die Backenflächen, bevor Sie blind die Temperatur erhöhen.
Warum driftet der Schnitt auf bedruckter Folie ständig?
Die Lichtmarken-Fotozelle liest die Marken nicht zuverlässig, oder die Bahn rutscht. Reinigen und positionieren Sie den Sensor, bestätigen Sie, dass die Folie ohne Rutschen einspeist – dann passen Sie die Schnittposition über einen Lauf an.
Die Maschine läuft gut bei niedriger Geschwindigkeit, aber Fehler bei hoher Geschwindigkeit – warum?
Dieses Muster bedeutet typischerweise, dass der Einlauf Produkte nicht mit dem erforderlichen Abstand präsentieren kann, die Abwicklung der Folie nicht folgen kann, oder ein Antrieb verschlissen ist. Prüfen Sie den Einlaufstrom und die Folienhandhabung, bevor Sie die Siegeleinstellungen ändern.
Soll ich die Temperatur erhöhen, wenn Nähte schwach aussehen?
Nur nachdem Sie auf Kontamination und Druck geprüft haben. Eine Temperaturerhöhung behebt eine wirklich kalte Naht – aber sie verbrennt die Folie, wenn die wahre Ursache schmutzige Backen oder abgenutzte Druckflächen sind.
Wie stoppe ich Packungen, die zwischen Schichten variieren?
Speichern und rufen Sie Rezepte pro Produkt ab – sodass jede Schicht von denselben bekannten guten Einstellungen startet, statt die Maschine von Hand neu abzustimmen.
Fazit
Schlauchbeutelwickler-Fehler sind repetitiv, weil die Anforderungen der Maschine repetitiv sind: Backen bei der korrekten Temperatur, sauber und mit gutem Druck; Folie eingespeist mit der richtigen Spannung und zentriert; Produkte präsentiert mit dem korrekten Abstand; und auf bedruckter Folie, die Lichtmarke bei jedem Zyklus gelesen. Diagnostiziert aus dem, was sich änderte, und durchgearbeitet in der obigen Reihenfolge – Nähte, Timing, Folie, Einspeisung – werden die häufigen Fehler schnell behoben und, mit gespeicherten Rezepten und geplanter Instandhaltung, weitgehend verhindert. Wenn eine Maschine wiederholt ihr Timing verliert oder Folie reißt, unabhängig von den Einstellungen, behandeln Sie es als Verschleiß und warten Sie den Mechanismus – statt das Panel für eine weitere Schicht zurückzusetzen.
Wenn Sie einen neuen Schlauchbeutelwickler spezifizieren oder eine Maschine brauchen, die häufige Formatwechsel zuverlässig handhabt, liefert SunAura Packaging Machines Servo-Wickler mit Rezeptsteuerung und integrierter Einspeisung über die volle Bandbreite von Breiten und Raten. Kontaktieren Sie unsere Anwendungstechniker mit Ihrem Produkt, der Folie und der Ziel-Packungen pro Minute – oder durchstöbern Sie die Wickler im Produkt-Hub – einschließlich des SZ-5800W Hubkolben-Schlauchbeutelwicklers und des vollen Servo-Sortiments.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vollständiges Profil ›