

Una scena che ogni manutentore conosce. La confezionatrice flow pack andava perfettamente nel turno del mattino, nel pomeriggio è stato cambiato il film e adesso le saldature sembrano deboli, il taglio finisce sempre a un dito dal punto giusto e nessuno concorda se il problema sia la macchina, il materiale o l’operatore. Se regolate correttamente, le flow pack sono tra le macchine più tolleranti di una linea di confezionamento, ma mettono insieme tre elementi che devono restare sincronizzati — un prodotto in movimento, un film in movimento e un gruppo di saldatori a temperatura controllata — per cui quando uno dei tre deriva il guasto si manifesta come confezione difettosa, e la causa è raramente il particolare che l’operatore ha sotto gli occhi. SunAura Packaging Machines fornisce flow pack servoassistite in un’ampia gamma: questa guida raccoglie i guasti per cui i nostri tecnici vengono davvero chiamati, con la logica usata per individuarli e risolverli.
Non sostituisce il manuale della macchina: è un metodo strutturato per ragionare sui problemi ricorrenti, così da diagnosticare un guasto sulla base delle evidenze invece di girare ogni manopola del quadro. Tratteremo guasti di saldatura, taglio e sincronizzazione, gestione e tensione del film e alimentazione del prodotto, per poi passare alle impostazioni da registrare per ogni lavoro e alla manutenzione che previene la maggior parte di questi problemi. Se gestite una flow pack — su prodotti da forno, snack, ferramenta, vaschette o multipack — le sezioni che seguono seguono l’ordine con cui un tecnico esperto affronta una linea che lavora male.
Prima di tutto: capire cosa deve restare sincronizzato
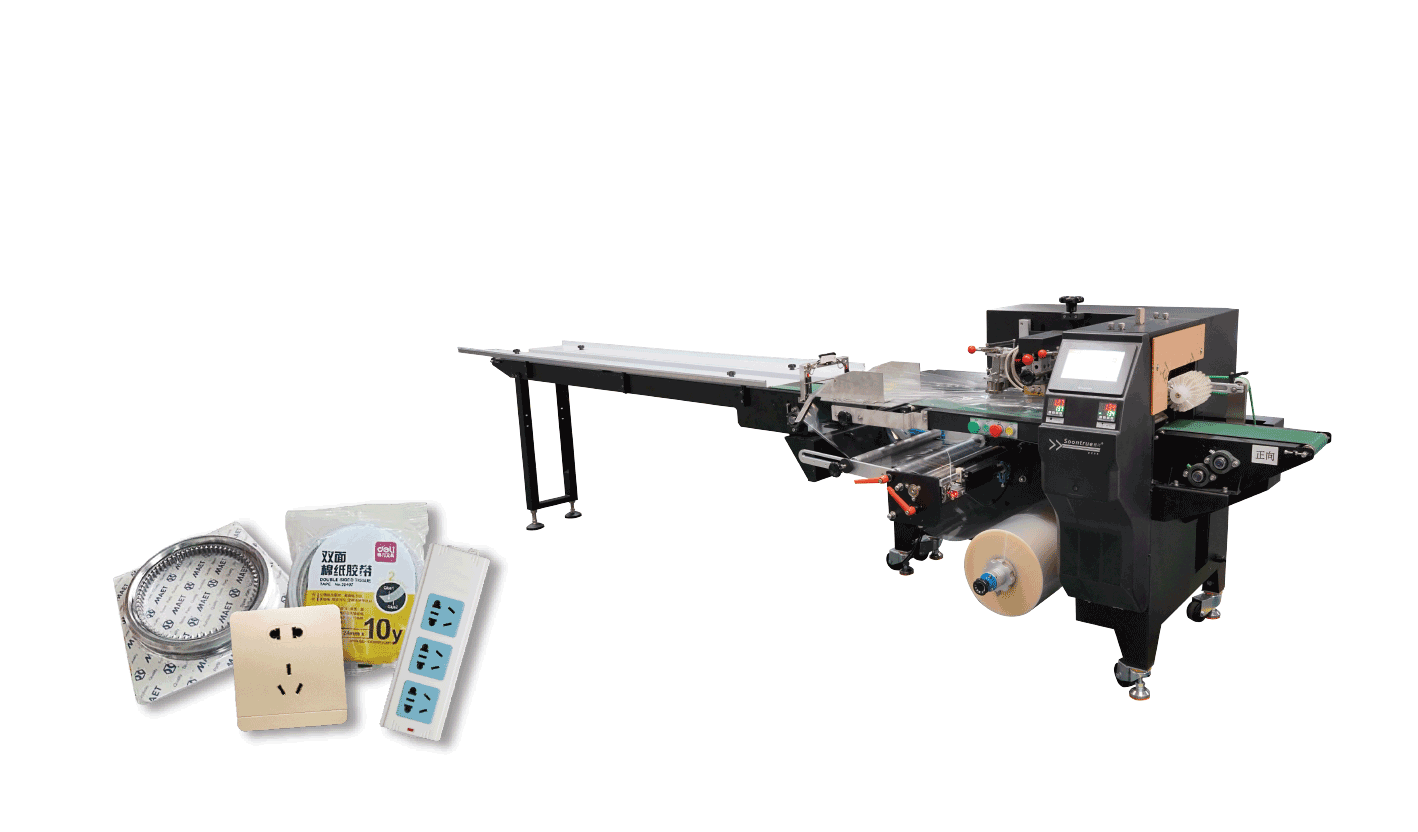
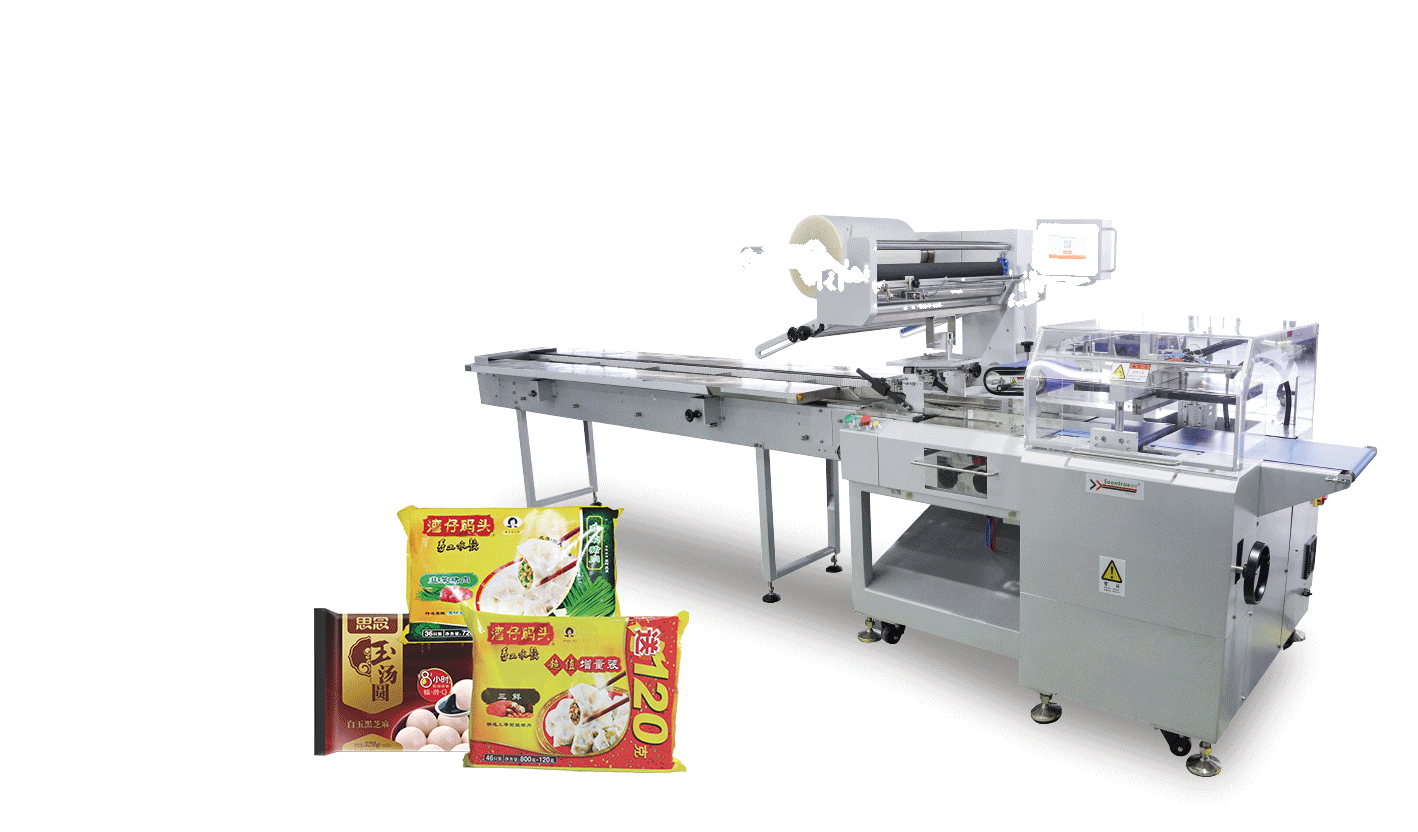
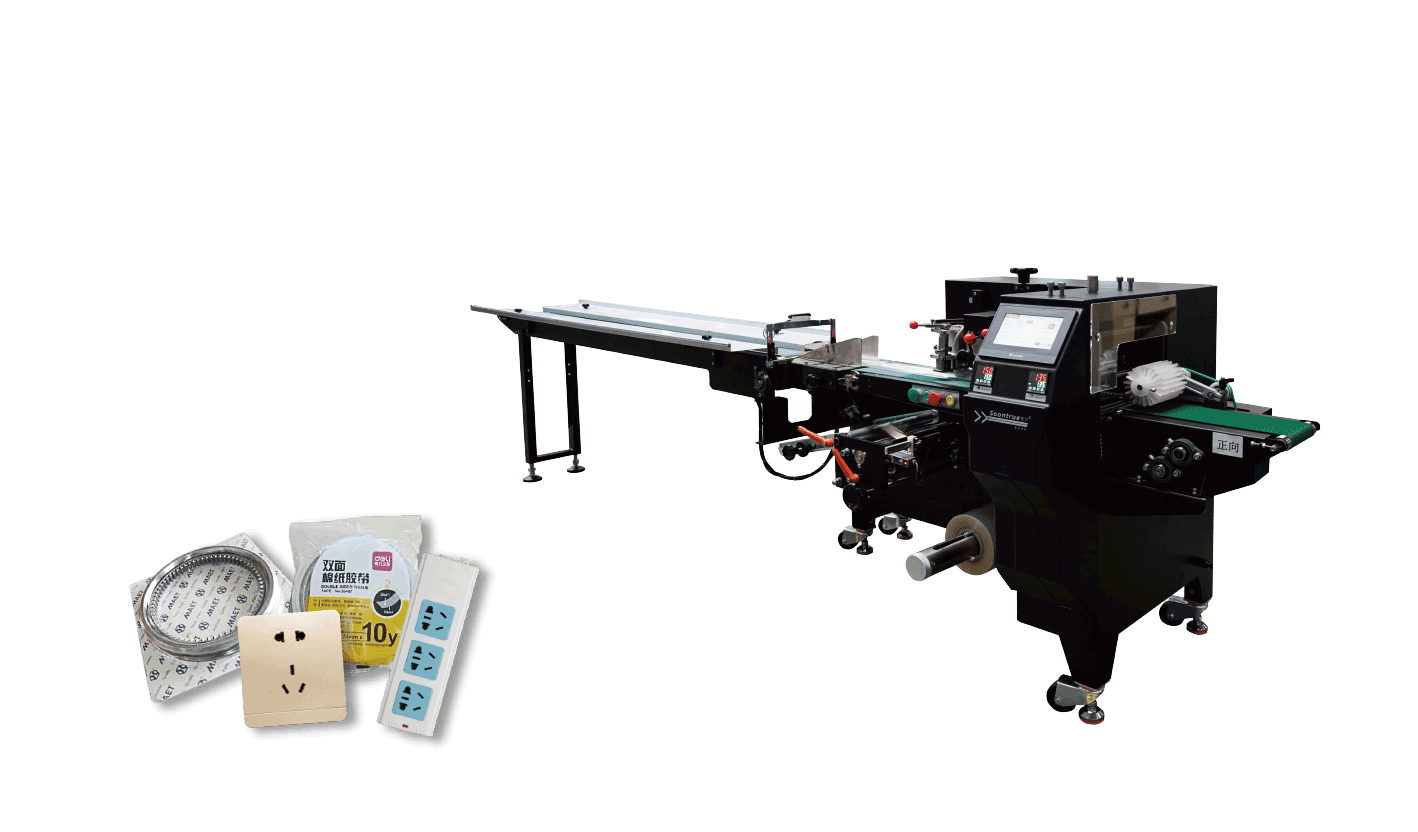
Una flow pack forma un film piano in una tubolare attorno al prodotto, esegue una saldatura longitudinale (a pinna) sulla sovrapposizione e poi una coppia di saldatori rotanti esegue le saldature trasversali tra i prodotti, mentre una lama taglia tra l’una e l’altra. Il prodotto arriva con un passo che corrisponde al ciclo dei saldatori e, sul film stampato, una fotocellula a marcatura ottica corregge il film perché il taglio cada nel punto giusto. Temperatura, velocità del film, velocità dei saldatori, passo del prodotto e tensione del film devono quindi accordarsi: se ne cambiate uno, cambiano le confezioni. La maggior parte dei guasti si riduce a uno di questi valori fuori registro, e la diagnosi più rapida parte dalla domanda su cosa è cambiato quando è iniziato il problema — un rotolo nuovo, un prodotto nuovo, un cambio turno, un saldatore pulito — invece di trattare la linea come un mistero.
Guasti di saldatura
Saldature trasversali deboli o aperte
Una saldatura debole è il guasto più frequente e ha tre cause abituali, da verificare in ordine. La prima è la temperatura: se i saldatori sono troppo freddi per il film, la saldatura non fonde, e il difetto compare dopo un cambio film o all’avvio, prima che i saldatori vadano in temperatura. La seconda è la contaminazione: prodotto, briciole, grasso o film bruciato sulle superfici dei saldatori impediscono il contatto e producono una saldatura irregolare; i saldatori vanno puliti con la macchina in blocco. La terza è pressione o usura: zigrinatura consumata, molle indebolite o saldatori disallineati riducono la pressione di chiusura, e si tratta di guasti meccanici, non di impostazioni. La soluzione segue la causa — temperatura corretta per il film, superfici pulite o revisione dei saldatori — invece di alzare semplicemente la temperatura, che è il riflesso abituale dell’operatore e la causa del guasto successivo.
Film bruciato, ritirato o fuso in corrispondenza della saldatura
Film che brucia, si buca o si ritira sulla saldatura indica saldatori troppo caldi, tempo di contatto troppo lungo o film troppo sottile per l’impostazione. Compare quando l’operatore alza la temperatura per correggere una saldatura debole dovuta a contaminazione: ecco perché i due guasti sono legati e perché la temperatura si cambia di proposito e a piccoli passi. La temperatura di saldatura dipende dal materiale del film e dalla velocità — andando più veloce serve di norma un valore più alto perché il contatto dura meno — e il valore corretto per ciascun film fa parte della ricetta memorizzata, non è un numero improvvisato turno per turno.
Saldature spiegazzate o con pieghe
Le pieghe nella saldatura trasversale derivano dal film che non resta piatto mentre i saldatori si chiudono: tensione troppo bassa o irregolare, saldatura a pinna non centrata, prodotto che spinge sull’area di saldatura oppure saldatori che si chiudono non paralleli. Spesso si accompagna a confezioni leggermente storte. Verificate che il film sia centrato nel formatore, che la pinna sia piatta e che il prodotto arrivi ai saldatori lasciando spazio libero per la saldatura: una confezione sovraccarica o disallineata spiegazza il film a ogni ciclo.
Guasti di taglio e sincronizzazione
Il taglio non cade tra i prodotti
Quando la lama taglia un prodotto o fuoriesce dal centro della saldatura, la confezionatrice è fuori fase. Sul film neutro la causa è di solito il rapporto tra passo del prodotto e velocità dei saldatori — i prodotti arrivano distanziati male — oppure la deriva della regolazione di posizione del taglio. Sul film stampato la fotocellula a marcatura ottica deve leggere in modo affidabile il riferimento: un sensore sporco, fuori posizione o mal regolato insegue il marchio e produce tagli che derivano, e il film può slittare, per cui i marchi arrivano in modo irregolare. La soluzione parte dal verificare che i prodotti arrivino con il passo corretto e che la fotocellula legga ogni marchio; poi si regola la posizione del taglio e la si osserva su una produzione continua, non su una singola confezione.
La lunghezza della confezione varia o deriva
Se le confezioni escono alternativamente lunghe e corte, o la lunghezza deriva lentamente, film e saldatori non sono sincronizzati: su una macchina servoassistita questo indica un problema di sincronizzazione o di encoder, mentre su macchine a comando meccanico può significare frizione usurata o trasmissione che slitta. Anche un film stampato non corretto dal marchio di riferimento tende a derivare. Poiché questi guasti seguono spesso l’usura più che le impostazioni, una macchina che richiede una nuova messa in fase frequente va controllata meccanicamente, non riazzerata a ogni avvio.
Il taglio è incompleto o frastagliato
Un taglio che non separa le confezioni, o strappa invece di tagliare, indica lama spuntata, disallineata o che non incontra correttamente la controlama. È un guasto dell’utensile: le lame si sostituiscono o si rettificano e si regola il gioco, ed è uno dei componenti d’usura controllati a programma, perché una confezione tagliata a metà blocca lo scarico e moltiplica il problema.
Guasti di gestione del film e tensione
Il film si strappa o il film si rompe
Le rotture di solito indicano tensione troppo alta per il film, guide che frenano o disallineate, oppure un taglio o un difetto nel film dal rotolo. I film sottili si strappano al formatore se la tensione non si alleggerisce mentre il film accelera: sulle macchine servoassistite se ne occupa lo svolgimento motorizzato, quindi verificate che lo svolgimento segua davvero e che i rulli girino liberi. Un rotolo danneggiato o avvolto male va sostituito, non forzato, e il percorso del film va controllato per individuare qualsiasi elemento nuovo tagliente o fuori posizione.
Il film si sposta lateralmente o esce dal centro
Un film che va da un lato all’altro produce pinne difettose e pieghe, e la causa è nello svolgimento e nella sezione di formatura: rotolo non appoggiato in squadra, formatore disallineato o guide laterali non regolate. Centrate il film con la macchina a bassa velocità, verificate che la pinna stia dove deve e controllate che il rotolo sia avvolto dritto: un rotolo mal avvolto si sposta comunque, quali che siano le impostazioni della macchina.
Le confezioni sono lasche o piene d’aria
Confezioni che sembrano sacche o si gonfiano d’aria indicano di solito un problema di prodotto e formatura più che di saldatura: il prodotto non riempie il film oppure l’aria non viene espulsa prima della saldatura trasversale. Le microperforazioni nel film lasciano uscire l’aria sui prodotti voluminosi, e la velocità di alimentazione si può regolare perché il film si tenda attorno al prodotto. Per i prodotti che richiedono davvero un’atmosfera controllata, la flow pack è la macchina sbagliata: serve un sistema a campana o MAP.
Guasti di alimentazione del prodotto
Buona parte dei presunti guasti della confezionatrice ha origine in realtà a monte. Prodotti che arrivano distanziati in modo irregolare, che si toccano o sono orientati male costringono la macchina a saldare nel punto sbagliato o a fare cicli a vuoto, e la flow pack non può correggere un flusso che non è mai stato organizzato. L’alimentazione manuale dipende interamente dal ritmo dell’operatore; l’alimentazione automatica con una stazione allineatrice come l’ allineatore di prodotto casuale WX160 presenta i prodotti con passo fisso ed elimina la variabilità. Quando i guasti sono intermittenti e peggiorano ad alta velocità, l’alimentazione è il primo punto da osservare, preferibilmente con una protezione che consenta comunque di vedere il flusso.

Registrate la ricetta, così i guasti non tornano al turno successivo
L’abitudine che più riduce le chiamate ripetute è registrare le impostazioni che producono buone confezioni per ogni prodotto e film: temperatura dei saldatori, temperatura della pinna, tensione del film, passo del prodotto, posizione del taglio e impostazioni del marchio ottico. Le flow pack servoassistite le memorizzano come ricette e le richiamano per prodotto, così un cambio formato riproduce uno stato già validato invece di essere regolato da zero ogni volta. Dove un impianto lavora molti lotti brevi, questo mostra anche se un guasto attuale è un vero scostamento dalla baseline — e quindi un problema meccanico o di materiale — oppure un’impostazione che non è mai stata corretta.
Manutenzione che previene i guasti descritti
- Pulite i saldatori e controllate la zigrinatura; mantenete le superfici libere da film bruciato.
- Ispezionate e sostituite le lame prima che strappino invece di tagliare.
- Controllate che i rulli del percorso film girino liberi e che lo svolgimento segua il film.
- Verificate che il sensore di marcatura ottica sia pulito, posizionato e legga in modo affidabile.
- Controllate l’usura di cinghie, frizioni e trasmissioni di sincronizzazione sulle macchine non servoassistite.
- Mantenete formatore e guide fissi e centrati.
- Controllate che protezioni e arresti di emergenza funzionino; non lavorate mai con gli interblocchi esclusi.
- Archiviate le ricette e confrontate i cambi formato con la baseline registrata.
Domande frequenti
Perché le mie saldature cedono solo dopo un cambio film?
Il nuovo film richiede probabilmente una temperatura diversa, oppure i saldatori si sono sporcati. Verificate la specifica del film, richiamate la ricetta memorizzata e pulite le superfici dei saldatori prima di alzare la temperatura alla cieca.
Perché il taglio continua a spostarsi sul film stampato?
La fotocellula a marcatura ottica non legge i marchi in modo affidabile, oppure il film slitta. Pulite e posizionate il sensore, verificate che il film avanzi senza slittare e poi regolate la posizione del taglio su una produzione continuativa.
La macchina va bene a bassa velocità ma va in errore ad alta velocità: perché?
Questo schema indica di solito che l’alimentazione non riesce a presentare i prodotti con il passo richiesto, che lo svolgimento non segue il film oppure che una trasmissione è usurata. Controllate il flusso in ingresso e la gestione del film prima di modificare le impostazioni di saldatura.
Devo alzare la temperatura quando le saldature sembrano deboli?
Solo dopo aver controllato contaminazione e pressione. Alzare la temperatura corregge una saldatura davvero fredda ma brucia il film quando la causa reale sono saldatori sporchi o superfici di pressione usurate.
Come evito che le confezioni varino da un turno all’altro?
Memorizzate e richiamate le ricette per prodotto, così ogni turno parte dalle stesse impostazioni validate invece di ritarare la macchina a mano.
I guasti delle flow pack sono ripetitivi perché ripetitivi sono i requisiti della macchina: saldatori alla temperatura giusta, puliti e con buona pressione; film alimentato alla tensione corretta e centrato; prodotti presentati con il passo giusto; e sul film stampato il marchio letto a ogni ciclo. Diagnosticati partendo da ciò che è cambiato e affrontati nell’ordine sopra indicato — saldature, sincronizzazione, film, alimentazione — i guasti comuni si risolvono rapidamente e, con ricette memorizzate e manutenzione programmata, in gran parte si prevengono. Quando una macchina perde ripetutamente la fase o strappa il film a prescindere dalle impostazioni, trattatela come usura e intervenite sul meccanismo invece di riazzerare il pannello per un altro turno.
Flow wrapper faults are repetitive because the machine’s requirements are repetitive: jaws at the correct temperature, clean and with good pressure; film fed at the right tension and centred; products presented at the correct pitch; and on printed film, the eye mark read every cycle. Diagnosed from what changed and worked through in the order above — seals, timing, film, feeding — the common faults are fixed quickly and, with stored recipes and scheduled maintenance, largely prevented. When a machine repeatedly loses its timing or tears film regardless of settings, treat it as wear and service the mechanism rather than resetting the panel for another shift.
Se state scegliendo una nuova flow pack o vi serve una macchina che gestisca affidabilmente frequenti cambi formato, SunAura Packaging Machines fornisce confezionatrici servoassistite con controllo a ricette e alimentazione integrata su tutta la gamma di larghezze e capacità. Contattate i nostri application engineer con prodotto, film e confezioni al minuto desiderate, oppure consultate le confezionatrici nella sezione prodotti, compresa la flow pack a movimento alternato SZ-5800W e l’intera gamma servoassistita.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vedi biografia completa ›