

Ситуация, знакомая каждому наладчику. Утром горизонтальная упаковочная машина шла идеально, днём сменили плёнку — и вот швы выглядят слабыми, отрезка всё время уходит на палец в сторону, а никто не может договориться, виновата ли машина, материал или оператор. При правильных настройках горизонтальные упаковочные машины — одни из самых терпимых на линии, но они сводят три вещи, которые обязаны идти в такт: движущийся продукт, движущееся полотно плёнки и набор запайных губок с регулируемой температурой. Стоит одному сбиться — дефект вылезает на упаковке, а причина редко лежит в узле, на который смотрит оператор. SunAura Packaging Machines поставляет сервоприводные горизонтальные упаковочные машины широкого ряда, и это руководство собрало неисправности, на которые наших инженеров реально вызывают, с логикой их поиска и устранения.
Это не замена руководству по эксплуатации, а структурированный способ думать о типовых проблемах: отказ диагностируют по фактам, а не крутя все ручки на панели. Мы разберём дефекты шва, дефекты отрезки и синхронизации, дефекты ведения и натяжения плёнки и дефекты подачи продукта, затем — настройки, которые стоит записывать под каждое задание, и обслуживание, предотвращающее большинство этих проблем. Если вы работаете на горизонтальной упаковочной машине — выпечка, снеки, метизы, лотки или групповые наборы, — разделы ниже идут в том порядке, в котором опытный техник разбирает плохо идущую линию.
Сначала поймите, что должно идти в такт
Горизонтальная упаковочная машина формирует из плоского полотна рукав вокруг продукта, делает продольный (плавниковый) шов по нахлёсту, затем пара вращающихся губок делает поперечные швы между продуктами, а нож разрезает между ними. Продукт подают с шагом, совпадающим с циклом губок, а на печатной плёнке фотоэлемент по метке корректирует полотно, чтобы разрез попал куда нужно. Температура, скорость полотна, скорость губок, шаг продукта и натяжение плёнки должны согласовываться: меняешь одно — меняются упаковки. Большинство отказов сводится к тому, что одно из них сбилось, а самый быстрый диагноз начинается с вопроса, что изменилось, когда проблема началась: новый рулон, новый продукт, смена смены, почищенные губки, — а не с отношения к линии как к тайне.
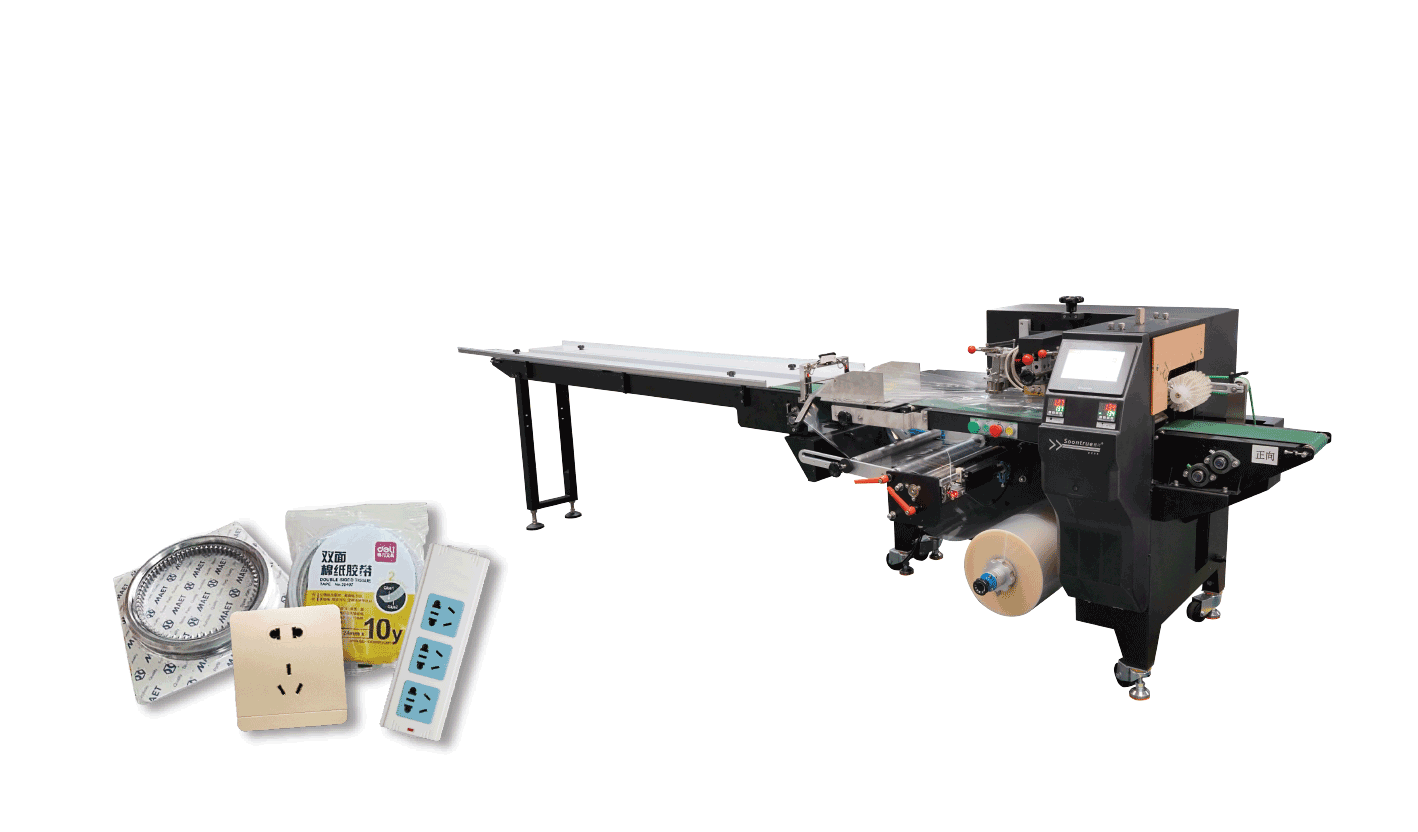
Дефекты шва
Слабые или незакрытые поперечные швы
Слабый шов — самый частый отказ, и у него три типовые причины, которые проверяют по порядку. Первая — температура: если губки холоднее, чем нужно плёнке, шов не сплавляется; это проявляется после смены плёнки или на пуске, пока губки не вышли на режим. Вторая — загрязнение: продукт, крошки, жир или подгоревшая плёнка на поверхностях губок не дают им сомкнуться, шов выглядит пятнистым, и губки чистят при заблокированной машине. Третья — усилие или износ: стёртая насечка, ослабшие пружины или перекос губок снижают усилие смыкания, и это уже механические дефекты, а не настройки. Устранение следует причине — верная температура под плёнку, чистые поверхности или обслуживание губок, — а не простое повышение температуры, которое и есть привычный рефлекс оператора и причина следующего отказа.
Подгоревшая, усевшая или оплавившаяся плёнка на шве
Плёнка, которая подгорает, дырявится или оттягивается от шва, значит: губки слишком горячие, выдержка слишком долгая либо плёнка тоньше настройки. Это приходит, когда оператор поднимает температуру, чтобы вылечить слабый шов от загрязнения, — поэтому два отказа связаны, а температуру меняют осознанно и ступенчато. Температура запайки следует за материалом плёнки и скоростью: на более быстром ходу обычно нужны более высокие уставки, потому что время контакта короче, — и верное значение для каждой плёнки лежит в сохранённом рецепте, а не придумывается за смену.
Складки и замины на шве
Складки на поперечном шве идут оттого, что плёнка не лежит ровно в момент смыкания губок: натяжение слишком мало или неравномерно, продольный шов не по центру, продукт давит на зону шва, губки смыкаются непараллельно. Часто это сопровождается слегка перекрученными упаковками. Проверьте, что плёнка отцентрована в формующей коробке, плавник лежит плоско и продукт приходит к губкам с чистым пространством под шов; переполненная или смещённая упаковка будет мять плёнку каждый цикл.
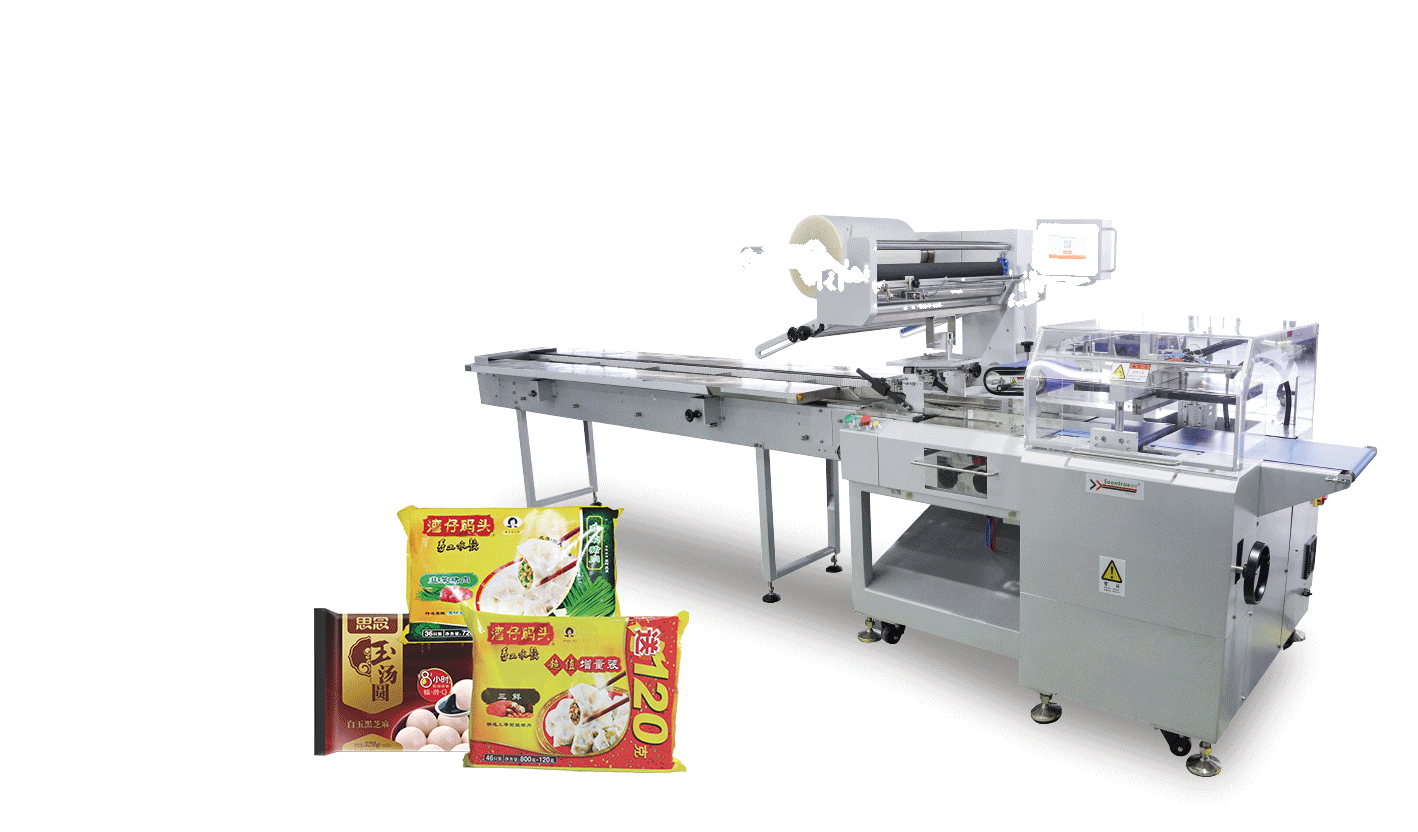
Дефекты отрезки и синхронизации
Разрез не попадает между продуктами
Когда нож режет по продукту или мимо центра шва, машина вышла из синхронизации. На гладкой плёнке причина обычно в соотношении шага продукта и скорости губок — продукт подают с неверным интервалом, — либо уползла регулировка положения реза. На печатной плёнке фотоэлемент должен надёжно читать метку привязки: грязный, смещённый или неверно настроенный датчик «охотится» за меткой и даёт дрейфующий рез, а плёнка может проскальзывать, и метки приходят неравномерно. Устранение начинают с подтверждения, что продукт идёт с верным шагом, а фотоэлемент читает каждую метку; затем положение реза регулируют и наблюдают на прогоне, а не выставляют по одной упаковке.
Длина упаковки скачет или дрейфует
Если упаковки выходят то длиннее, то короче либо длина медленно уползает, полотно и губки не синхронизированы: на сервомашине это указывает на проблему синхронизации или энкодера, а на машине с механическим приводом — на изношенную муфту или проскальзывающий привод. Печатная плёнка без коррекции по метке тоже будет «гулять». Поскольку дрейфующие отказы чаще следуют за износом, а не за настройками, машину, которой нужна частая пересинхронизация, стоит проверить механически, а не сбрасывать при каждом пуске.
Разрез неполный или рваный
Разрез, который не разделяет упаковки или рвёт, а не режет, означает тупой, перекошенный нож либо нож, не встречающийся с контрножом как надо. Это дефект оснастки: лезвия меняют или притирают и выставляют зазор; это одна из позиций износа, проверяемых по регламенту, ведь недорезанная упаковка забивает выдачу и умножает проблему.
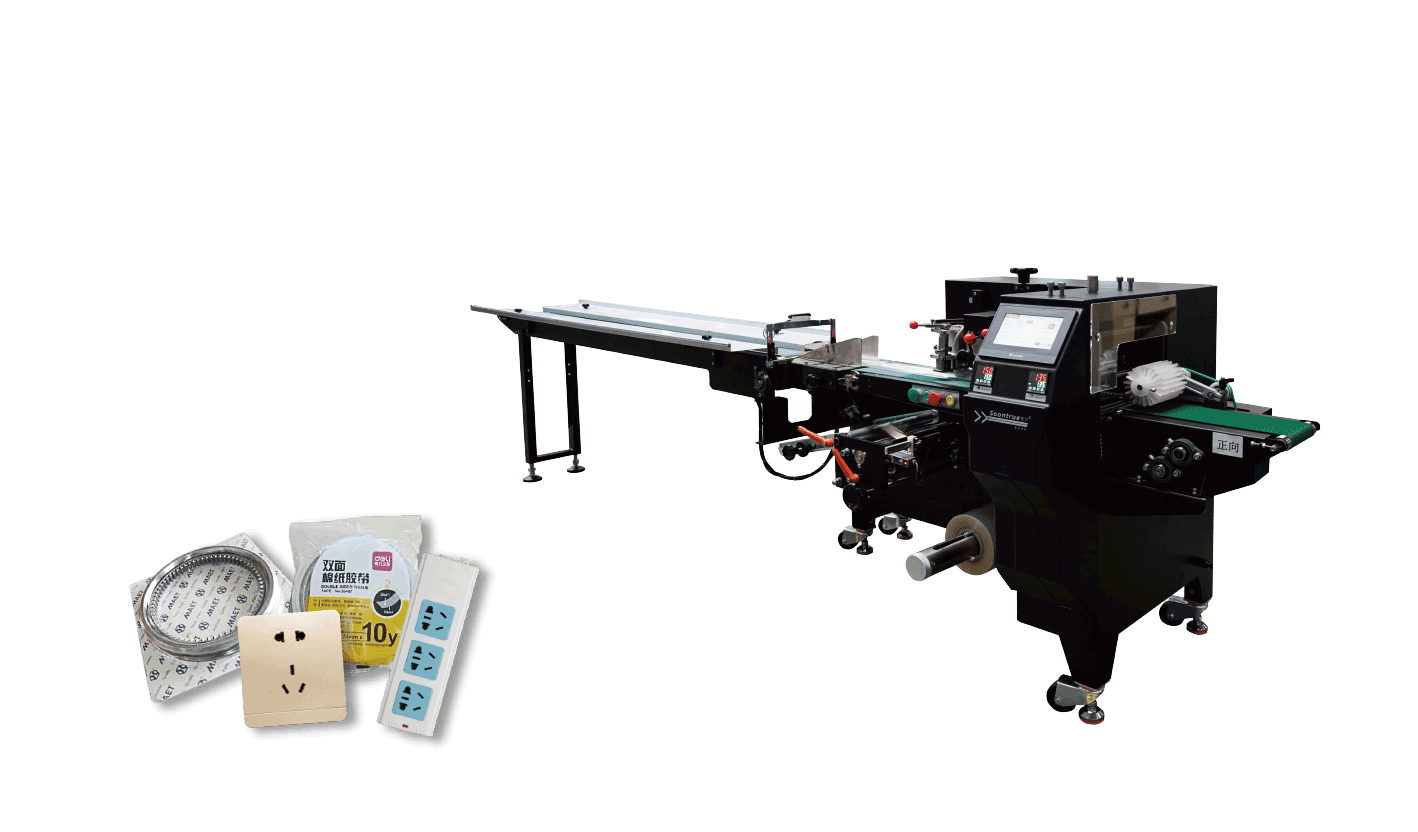
Дефекты ведения и натяжения плёнки
Плёнка рвётся или полотно обрывается
Обрыв полотна обычно значит: натяжение выше возможностей плёнки, направляющие заедают или смещены, либо на рулоне есть надрез или дефект. Тонкая плёнка рвётся в формующей коробке, если натяжение не спадает при разгоне полотна; на сервомашинах это берёт на себя приводная размотка — проверьте, что она действительно следует за полотном и ролики вращаются свободно. Повреждённый или плохо намотанный рулон заменяют, а не «продавливают», а тракт плёнки осматривают на предмет чего-то нового острого или сбившегося.
Полотно уходит в сторону или сбегает с центра
Плёнка, гуляющая из стороны в сторону, даёт плохой продольный шов и складки; причина — в размотке и формующем узле: рулон сел неровно, формующая коробка смещена, боковые направляющие не выставлены. Отцентруйте полотно на медленном ходу, убедитесь, что продольный шов там, где должен, и проверьте саму намотку рулона — криво намотанный рулон будет гулять при любых настройках машины.
Пакеты «мешковатые» или с запертым воздухом
Упаковки, выглядящие мешком или надутые воздухом, — обычно вопрос продукта и формовки, а не шва: продукт не заполняет плёнку либо воздух не вытеснен до поперечного шва. Для объёмных продуктов помогают игольные перфорации, через которые воздух уходит, а скорость подачи задают так, чтобы плёнка натягивалась вокруг продукта. Для продуктов, которым действительно нужна контролируемая атмосфера, горизонтальная упаковочная машина — не тот агрегат: нужна вакуумная камера или система MAP.
Дефекты подачи продукта
Значительная доля «отказов упаковочной машины» на деле начинается на входе. Продукт, приходящий с неровным шагом, впритык или развёрнутый, заставляет машину запаивать не там или гонять пустые циклы, и упаковочная машина не исправит поток, который никогда не был организован. Ручная подача целиком зависит от ритма оператора; автоматическая подача с выравнивающей станцией вроде выравнивающего питателя WX160 для произвольного продукта выдаёт продукт с фиксированным шагом и убирает вариативность. Когда отказы перемежающиеся и усиливаются на высокой скорости, первым делом смотрят подачу — желательно при ограждении, которое всё же позволяет наблюдать поток.

Записывайте рецепт, чтобы отказ не вернулся со следующей сменой
Привычка, сильнее всего снижающая повторные вызовы, — записывать настройки, на которых по каждому продукту и плёнке получаются годные упаковки: температура губок, температура продольного шва, натяжение плёнки, шаг продукта, положение реза и настройки фотоэлемента. Сервомашины хранят это рецептами и вызывают по продукту, поэтому переналадка воспроизводит проверенное состояние, а не настраивается заново каждый раз. Где на заводе идёт много коротких заданий, это же показывает, является ли текущий отказ реальным уходом от базы — а значит, чем-то механическим или связанным с материалом, — или настройкой, которая никогда не была верной.
Обслуживание, предотвращающее эти отказы
- Чистите запайные губки и проверяйте насечку; держите поверхности свободными от подгоревшей плёнки.
- Осматривайте и меняйте ножи до того, как они начнут рвать, а не резать.
- Проверяйте, что ролики тракта плёнки вращаются свободно, а размотка следует за полотном.
- Убедитесь, что фотоэлемент чист, выставлен и читает надёжно.
- На машинах без сервопривода осматривайте ремни, муфты и приводы синхронизации на износ.
- Держите формующую коробку и направляющие закреплёнными и отцентрованными.
- Проверяйте работу ограждений и аварийных стопов; никогда не работайте с обойденными блокировками.
- Храните рецепты и сверяйте переналадки с записанной базой.
Частые вопросы
Почему швы слабеют только после смены плёнки?
Новой плёнке, скорее всего, нужна другая температура, либо на губки попало загрязнение. Сверьте спецификацию плёнки, вызовите сохранённый рецепт и почистите поверхности губок, прежде чем вслепую поднимать температуру.
Почему рез всё время дрейфует на печатной плёнке?
Фотоэлемент не читает метки надёжно либо полотно проскальзывает. Почистите и выставьте датчик, убедитесь, что плёнка идёт без проскальзывания, затем поправьте положение реза на прогоне.
Машина идёт на низкой скорости, но отказывает на высокой — почему?
Такая картина обычно значит: подача не может выдать продукт с нужным шагом, размотка не поспевает за плёнкой либо изношен привод. Проверьте поток подачи и ведение плёнки, прежде чем трогать настройки шва.
Стоит ли поднимать температуру, когда швы выглядят слабыми?
Только после проверки на загрязнение и усилие. Повышение температуры лечит действительно холодный шов, но прожигает плёнку, когда настоящая причина — грязные губки или изношенные нажимные поверхности.
Как убрать разброс упаковок между сменами?
Храните и вызывайте рецепты по продукту, чтобы каждая смена стартовала с одних и тех же проверенных настроек, а не перенастраивала машину вручную.
Заключение
Отказы горизонтальных упаковочных машин повторяются, потому что повторяются их требования: губки при верной температуре, чистые и с хорошим усилием; плёнка с правильным натяжением и по центру; продукт с верным шагом; на печатной плёнке — метка, прочитанная каждый цикл. Если диагностировать от того, что изменилось, и идти в указанном порядке — шов, синхронизация, плёнка, подача, — типовые отказы закрываются быстро, а с сохранёнными рецептами и регламентным обслуживанием в основном и не возникают. Когда машина раз за разом теряет синхронизацию или рвёт плёнку при любых настройках, отнеситесь к этому как к износу и обслужите механизм, а не сбрасывайте панель ради очередной смены.
Если вы подбираете новую горизонтальную упаковочную машину или вам нужна машина, надёжно работающая при частой смене формата, SunAura Packaging Machines поставляет сервомашины с управлением рецептами и интегрированной подачей во всём диапазоне ширин и скоростей. Свяжитесь с нашими инженерами-прикладниками с вашим продуктом, плёнкой и целевым числом упаковок в минуту либо посмотрите машины в разделе продукции , включая горизонтальную упаковочную машину с возвратно-поступательными губками SZ-5800W и весь ряд полносервоприводных моделей.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Полная биография ›