

Một máy tạo thùng ở phía trước cuối dây chuyền và một máy dán thùng ở cuối trông giống hai chiếc máy đơn giản, nhưng cùng nhau chúng quyết định dây chuyền đóng gói của bạn chạy được hay phải chờ. Đặc tả thấp thông số bất kỳ chiếc nào và bạn sẽ tích lũy một hàng đợi thùng phẳng hoặc carton mở mỗi ca. Cẩm nang này đi qua cách các kỹ sư SunAura Packaging Machines thiết kế các tế bào tạo thùng và dán kín, cách phối hợp chúng với tốc độ dây chuyền thực tế, và những gì cần xác minh trước khi đặt hàng.
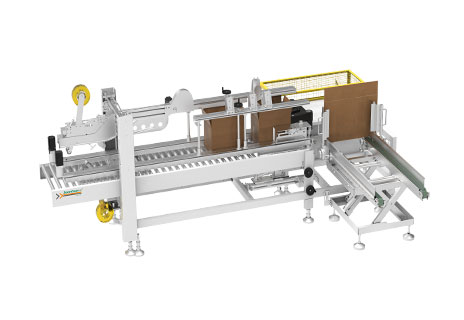
Vị trí của tạo thùng và dán kín trong dây chuyền
Một dây chuyền cuối điển hình đi theo một trình tự rõ ràng: một máy tạo thùng kéo một phboard sóng phẳng, mở nó thành hình vuông, gấp các nắp đáy và dán kín chúng bằng băng keo hoặc keo nóng; carton đã tạo sau đó được băng tải đến một trạm đóng gói nơi sản phẩm được nạp thủ công hoặc tự động; một máy dán thùng gấp và dán kín nắp trên; và carton đã đóng kín có thể đi qua dán nhãn, đai hoặc quấn màng stretch trước khi xếp pallet. Khi các trạm này được cân bằng, thùng và sản phẩm di chuyển liên tục. Khi chúng không cân bằng, trạm chậm nhất đặt nhịp độ cho toàn dây chuyền.
Các tìm kiếm mua hàng như “máy tạo thùng tự động bán”, “nhà cung cấp máy dán kín thùng carton” hoặc “nhà sản xuất dây chuyền đóng thùng” thường đến từ các nhà máy đã vượt qua việc tạo thùng thủ công — một điểm đến bất ngờ sớm khi sản lượng tăng lên hoặc lao động trở nên không đáng tin cậy.
Thủ công, bán tự động và tự động: các điểm ngắt nằm ở đâu
Tạo hình và dán kín thủ công
Ở sản lượng thấp, một người vận hành mở thùng và gấp nắp bằng tay, thường dùng một bộ cấp băng keo đơn giản. Điều này hầu như không cần vốn và dung thứ cho việc đổi cỡ thùng thường xuyên, nhưng nó chậm, không nhất quán và mệt mỏi về thể chất. Nó hợp lý cho sản lượng rất thấp hoặc các chu kỳ ngắn, biến thiên cao.
Dán kín bán tự động
Một máy dán thùng cố định gấp và dán băng keo nắp trên trong khi người vận hành đẩy carton qua; người vận hành vẫn tạo hình thùng và nạp nó. Đây là nâng cấp đầu tiên phổ biến nhất bởi nó ngay lập tức loại bỏ bước chậm nhất, ít công thái học nhất — dán băng keo — với chi phí khiêm tốn. Các nhà máy làm vài trăm thùng một ca thường bắt đầu từ đây.
Tạo thùng và dán kín tự động
Một khi sản lượng liên tục, các máy tự động hoàn vốn nhanh. Một máy tạo thùng có thể tạo hình và dán đáy 10–25 carton trở lên mỗi phút mà không cần người vận hành, và một máy dán kín tự động bắt kịp nhịp độ đó ở phía dưới. Đối với sự linh hoạt robot qua các cỡ thùng, máy tạo thùng robot AIS400 sử dụng một cánh tay pick-and-place robot để mở phboard thay vì một magazine cơ khí cố định, rút ngắn đổi format giữa các kích thước thùng.
Băng keo so với dán kín bằng keo nóng
Cả máy tạo thùng và máy dán kín đều cung cấp hai phương pháp đóng kín. Băng keo áp lực là đơn giản, sạch sẽ, dễ đổi và phù hợp tốt với carton xuất hàng nói chung; nó là mặc định cho hầu hết người mua. Keo nóng loại bỏ băng keo tiêu hao, cho một dấu niêm phong chống giả mạo và có thể rẻ hơn trên mỗi carton ở sản lượng cao, nhưng nó cộng thêm một hệ thống keo, bảo trì và thời gian làm nóng, và nó kém khoan dung trên board bụi bặm hoặc tái chế. Nếu bạn xuất hàng qua khí hậu ẩm hoặc cần dấu niêm phong an ninh, hãy thảo luận keo với nhà cung cấp; còn không, băng keo là điểm khởi đầu ít rủi ro hơn.
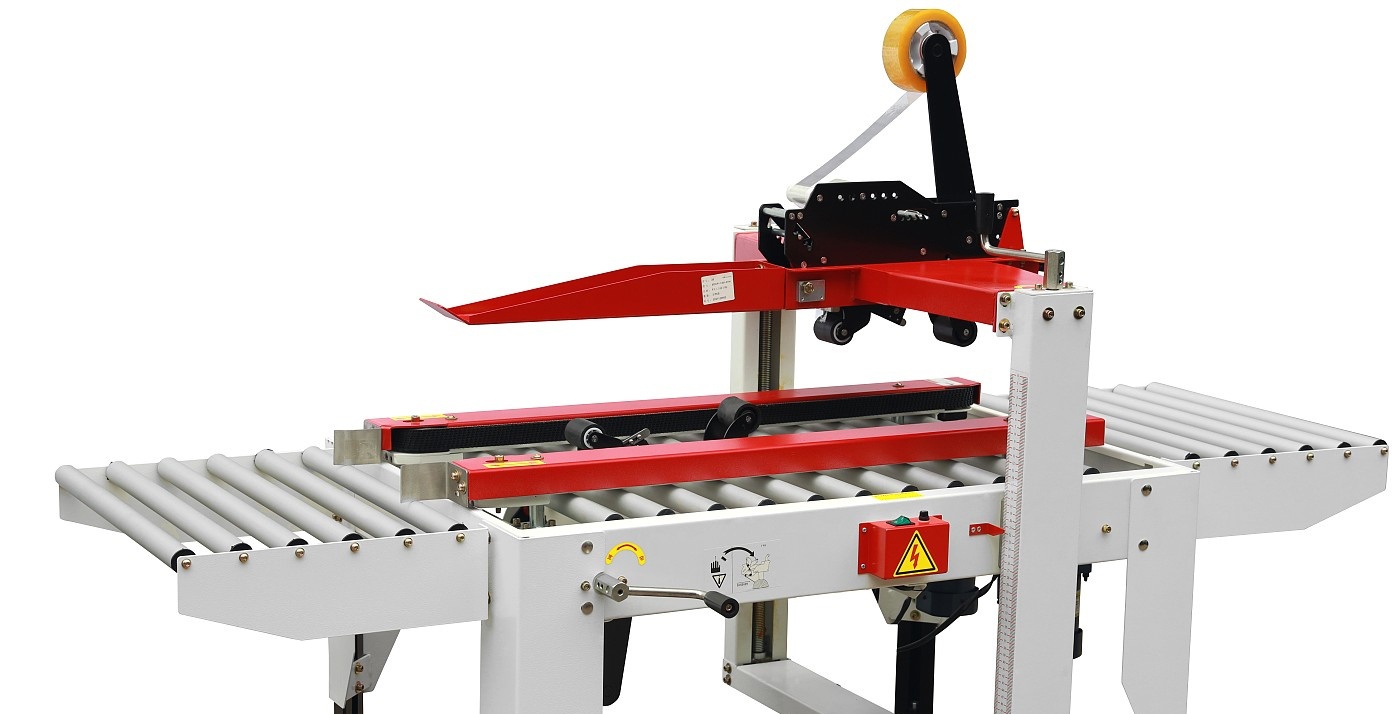
Các thông số quan trọng cần tính cỡ đúng
- Dải thùng và kích thước tối thiểu/tối đa. Cung cấp chiều dài, rộng và cao của mọi thùng sóng bạn chạy, bao gồm trọng lượng nạp nặng nhất. Magazine và hình học gấp nắp được tính cỡ theo phạm vi này.
- Thùng mỗi phút, đo tại điểm ràng buộc. Máy tạo thùng, trạm đóng gói và máy dán kín đều phải đạt đỉnh của bạn. Một máy tạo thùng tự động nạp vào một tế bào đóng gói thủ công chỉ hữu ích nếu việc đóng gói không phải là nút thắt.
- Chất lượng phboard và loại board. Các phboard tái chế nặng hoặc cong vênh làm kẹt magazine. Các máy tạo thùng tự động hoạt động tốt nhất với board nhất quán, khô ráo; hãy đặc tả cấp board của bạn.
- Phương pháp đóng kín và vật tư tiêu hao. Nêu chiều rộng băng keo hoặc loại keo và xác nhận sự sẵn có của phụ tùng.
- Thời gian đổi format giữa các cỡ thùng. Nếu bạn chạy nhiều SKU, ưu tiên điều chỉnh không dụng cụ, lặp lại được; các máy tạo thùng robot vượt trội ở đây.
- Che chắn an toàn và liên khóa. Các máy tự động nên bao gồm magazine có che chắn, nút dừng khẩn cấp và truy cập có liên khóa.
Cân bằng tế bào: bước bị bỏ qua nhiều nhất
Đa số các dây chuyền thùng hoạt động kém không phải bị hỏng — chúng bị mất cân bằng. Một mẫu hình phổ biến là một máy tạo thùng nhanh, một người đóng gói thủ công duy nhất và một máy dán kín vừa đủ: người đóng gói là ràng buộc thực sự và thùng xếp hàng bất kể xếp hạng máy nào. Cách khắc phục là thêm lao động đóng gói hoặc chuyển sang nạp tự động. Các kỹ sư nên lập bản đồ thời gian chu trình của mỗi trạm bằng giây, xác định cái chậm nhất, và cân bằng theo nó. Khi cần nạp sản phẩm tự động, dây chuyền nâng cấp lên một hệ thống tạo thùng–đóng gói–dán kín–xếp pallet, loại bỏ hoàn toàn trạm thủ công.

Các bước phía dưới đóng kín vòng lặp
Sau khi dán kín, hầu hết carton xuất khẩu cần một hoặc nhiều bước hoàn thiện. Một máy dán nhãn áp nhãn vận chuyển hoặc truy xuất nguồn gốc; một máy đai buộc dải carton hoặc bó; và một máy quấn pallet thống nhất tải. Đối với bó đai không người vận hành, các nhà máy thường thêm một máy đai tự động không người vận hành, và các tải pallet sau đó được quấn màng stretch để ổn định trong vận chuyển. Đặc tả những thứ này cùng nhau đảm bảo chiều cao băng tải, tín hiệu và tốc độ khớp ngay từ ngày đầu tiên.
Các lỗi thường gặp và cách tránh
- Mua máy tạo thùng và máy dán kín từ các nhà cung cấp khác nhau mà không xác nhận giao tiếp và tương thích băng tải, để nhà tích hợp sửa các điểm không khớp.
- Tính cỡ theo sản lượng hôm nay không headroom, để một mức tăng doanh số khiêm tốn làm bão hòa dây chuyền trong vòng một năm.
- Bỏ qua chất lượng phboard, rồi đổ lỗi cho máy về kẹt do board cong vênh.
- Quên ràng buộc đóng gói thủ công khi chỉ tự động hóa khâu tạo thùng.
- Bỏ qua truy cập để nạp magazine và bảo trì — một máy nhanh mà khó nạp lại sẽ mất đi lợi thế của nó.
Cần gửi gì trong yêu cầu của bạn
Cung cấp kích thước thùng cho mọi SKU kèm trọng lượng nạp; thùng mỗi phút yêu cầu ở đỉnh; sở thích băng keo so với keo; cấp board và nhà cung cấp; việc nạp sản phẩm là thủ công hay tự động; các bước phía dưới như dán nhãn và xếp pallet; điện, khí và diện tích sàn khả dụng; và điểm đến giao hàng. Yêu cầu càng đầy đủ, càng ít bất ngờ. Gửi các chi tiết này qua trang liên hệ SunAura Packaging Machines, và khám phá thiết bị liên quan trên tổng quan sản phẩm.
Câu hỏi thường gặp
Bao nhiêu thùng mỗi phút thì biện minh cho một máy tạo thùng tự động?
Không có một con số phổ quát, nhưng các nhà máy liên tục tạo hình hơn khoảng 5–8 thùng mỗi phút qua một ca thường thu hồi chi phí thông qua tiết kiệm lao động và sự nhất quán; tỷ lệ lao động của chính bạn quyết định điều đó.
Một máy tạo thùng có thể xử lý nhiều cỡ thùng khác nhau không?
Có, trong một dải được đặc tả. Các máy tạo thùng robot và thiết kế đổi format không dụng cụ xử lý các cỡ hỗn hợp tốt nhất; các máy cơ khí cố định nhanh hơn nhưng kém linh hoạt hơn.
Máy dán kín có cần khớp tốc độ chính xác của máy tạo thùng không?
Nó nên đáp ứng hoặc vượt đỉnh cân bằng của dây chuyền, bao gồm cả trạm đóng gói. Khớp các xếp hạng đỉnh hoàn toàn mới ít quan trọng hơn việc khớp thời gian chu trình thực tế.
Keo nóng có tốt hơn cho carton xuất khẩu không?
Băng keo vẫn là mặc định an toàn hơn cho xuất hàng nói chung; keo phù hợp với các ứng dụng sản lượng cao, chống giả mạo hoặc môi trường ẩm sau một đánh giá đúng cách.
Thiết bị được đề xuất
- Máy tạo thùng robot AIS400 — tạo thùng linh hoạt, đổi format nhanh.
- Máy dán thùng tự động FA500F — dán kín nắp trên nhất quán ở tốc độ dây chuyền.
- Dây chuyền tạo thùng–đóng gói–dán kín–xếp pallet tích hợp — cuối dây chuyền không cần tay.
- Máy đai không người vận hành — bó đai chắc chắn trước khi xếp pallet.
Một ví dụ thực hành về cân bằng dây chuyền
Hãy xem xét một nhà máy nhắm mục tiêu 12 carton đã dán kín mỗi phút. Máy tạo thùng được xếp hạng 15, máy dán kín 18, nhưng một người vận hành duy nhất nạp sản phẩm trong khoảng bảy giây mỗi carton — khoảng 8,5 carton mỗi phút. Bất kể xếp hạng máy nào, dây chuyền sản xuất khoảng 8,5 carton mỗi phút và thùng mở xếp hàng tại trạm đóng gói. Thêm một người nạp thứ hai nâng năng lực thủ công lên khoảng 17, tại thời điểm đó mục tiêu 12 có thể đạt được và máy tạo thùng trở thành ràng buộc gần nhất. Cùng phép tính đó, thể hiện bằng giây trên mỗi trạm, tiết lộ nút thắt thực sự mà không tốn bất kỳ khoản nào. Đây là bài tập SunAura Packaging Machines chạy với mọi yêu cầu: liệt kê thời gian chu trình của mỗi trạm, cân bằng theo cái chậm nhất, và chỉ sau đó quyết định nơi tự động hóa đáng giá.
Nơi ngay cả hai người nạp cũng không thể bắt kịp — phổ biến trên các dây chuyền ba ca, sản lượng cao — giải pháp là nạp sản phẩm tự động, gấp bước đóng gói vào trong máy và để toàn bộ tế bào chạy ở một tốc độ đồng bộ duy nhất. Đó chính xác là cấu hình được giao như một hệ thống cuối dây chuyền tích hợp.
Thiết kế carton và cách nó ảnh hưởng đến máy
Thiết kế thùng sóng bị coi là việc suy nghĩ sau trong nhiều dự án, nhưng nó chi phối cả hai máy. Đường ghép của nhà sản xuất, hình học nắp, độ sâu điểm rãnh và sóng board đều ảnh hưởng đến việc một phboard mở sạch thế nào trong máy tạo thùng và nắp trên gấp đáng tin cậy ra sao trong máy dán kín. Các thùng bị rãnh quá sâu thì sụp trong quá trình tạo hình; các thùng rãnh quá nông thì chống gấp và kẹt. Một phboard nhất quán từ một nhà chuyển đổi chất lượng do đó không phải là một điều xa xỉ trên thiết bị tự động — nó là một điều kiện tiên quyết. Người mua nên chốt đặc tả thùng, bao gồm cấp board và kích thước, với nhà cung cấp thùng của họ và cung cấp phboard mẫu để kiểm thử máy.
Trọng lượng nạp quan trọng ngang bằng kích thước. Các thùng nặng đòi hỏi con lăn băng tải chắc chắn và gấp nắp tích cực, trong khi các thùng rất nhẹ có thể di chuyển bất ngờ và cần dẫn hướng chứ không phải lực. Truyền thông dải trọng lượng đầy đủ ngăn một máy được đặc tả cho tải trung bình xử lý sai các SKU nhẹ nhất và nặng nhất ở hai đầu dải.
Kỷ luật đổi format cho SKU hỗn hợp
Các nhà máy chạy nhiều cỡ thùng mất sản lượng thực tế vào việc đổi format ngay cả khi mỗi máy đều nhanh. Câu trả lời thực tế là sự kết hợp giữa đúng máy và đúng kỷ luật: điều chỉnh không dụng cụ, cài đặt được đánh dấu hoặc đánh số, và công thức đã lưu loại bỏ thử-và-sai kéo dài mỗi lần đổi cỡ. Các máy tạo thùng robot đặc biệt có giá trị ở đây bởi chuyển động của cánh tay được lập trình lại thay vì đặt lại cơ khí, và một máy dán kín servo có thể lưu cài đặt nắp và băng tải theo từng SKU. Lập hồ sơ một quy trình đổi format lặp lại được và đào tạo người vận hành về nó bảo vệ các lợi ích thông lượng mà tự động hóa mang lại.
Bảo trì, phụ tùng và thời gian hoạt động
Các máy cuối dây chuyền về cơ khí đơn giản hơn một máy bọc tốc độ cao nhưng chúng vẫn cần chú ý định kỳ. Lưỡi dao cắt băng keo mòn, bộ lọc keo tắc, cảm biến ảnh tích tụ bụi, và ổ bi băng tải cần bôi trơn. Một thói quen bảo trì định kỳ ngắn và một bộ phụ tùng nhỏ — lưỡi dao, cảm biến, đai và cầu chì — ngăn một bộ phận hao mòn nhỏ làm dừng cả dây chuyền. Đối với các dây chuyền chạy qua nhiều ca, việc nhận diện vật tư tiêu hao và bộ phận hao mòn tại bàn giao và thỏa thuận về sự sẵn có là một phần của quyết định mua hàng đúng đắn. Phía dưới, một máy đai tự động và quấn pallet nên chia sẻ cùng logic bảo trì để đoạn hoàn thiện chạy đáng tin cậy ngang bằng các tế bào tạo hình và dán kín.
Vận hành thử và đào tạo người vận hành
Một dây chuyền được đặc tả tốt vẫn phụ thuộc vào người chạy nó. Trong quá trình vận hành thử, trình tự nên chạy từ kiểm tra từng trạm đến một lần chạy khô không sản phẩm, sau đó một lần chạy có tải ở tốc độ tăng dần, với cảm biến, bộ gấp nắp và cài đặt dán kín được xác nhận ở mỗi giai đoạn. Đào tạo người vận hành cách nạp magazine, làm sạch kẹt nhỏ có thể đoán trước, đổi băng keo hoặc màng, và nhận biết khi nào một lỗi cần kỹ sư bảo vệ thông lượng của dây chuyền sau khi nhà cung cấp rời đi. Việc ghi lại các quy trình này trong một checklist ngắn, đặc thù tại chỗ — thay vì dựa vào sổ tay chung — làm cho tri thức sống sót qua những thay đổi nhân sự. SunAura Packaging Machines vận hành thử các dây chuyền tích hợp của mình theo cách này và xác minh chu trình cân bằng trong điều kiện thực tế trước khi bàn giao, để thông lượng đã thỏa thuận trong bố cục là thông lượng mà khách hàng thực sự đạt được.
Xác minh thông lượng sau bàn giao
Kỷ luật cuối cùng là xác minh hiệu suất so với dữ liệu đã khởi động dự án. Một khi tế bào được vận hành thử và người vận hành đã được đào tạo, hãy chạy một thời kỳ sản xuất đại diện — một ca đầy đủ qua cơ cấu SKU bình thường — và ghi lại các thùng thực sự đã dán kín, các lần dừng và lý do của chúng, và thời gian đổi format giữa các cỡ. So sánh những con số đó với chu trình cân bằng từ bố cục xác nhận liệu dây chuyền có đang mang lại thông lượng dự định hay không và chỉ ra bất kỳ điều chỉnh nào còn lại. Đối xử với thông lượng như một thứ cần đo sau lắp đặt, thay vì giả định từ một xếp hạng catalogue, là điều biến một dây chuyền đã mua thành một dây chuyền đáng tin cậy về năng suất. Đối với các nhà máy đang lên kế hoạch xác minh đó, SunAura Packaging Machines hỗ trợ các lần chạy sản xuất đầu tiên của thiết bị cuối dây chuyền tích hợp và xem xét dữ liệu chu trình đã ghi với đội ngũ của khách hàng.
Kết luận
Tạo thùng và dán kín được đối xử tốt nhất như một tế bào cân bằng duy nhất thay vì hai mua sắm độc lập. Định nghĩa phạm vi thùng của bạn, đo thời gian chu trình mỗi trạm, và tính cỡ theo ràng buộc thực sự — vốn thường là nạp thủ công chứ không phải các máy. SunAura Packaging Machines cung cấp các máy tạo thùng, máy dán kín, băng tải và dây chuyền tích hợp như một phạm vi duy nhất, để tế bào được đặc tả, đồng bộ và vận hành thử cùng nhau. Gửi kích thước thùng và thùng đỉnh mỗi phút của bạn và chúng tôi sẽ trả về một bố cục cân bằng với thời gian chu trình thực tế.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Xem tiểu sử đầy đủ ›