

مُشكِّل كراتين في مقدمة نهاية الخط ومُحكم كراتين في نهايته يبدوان كآلتين بسيطتين، ولكنهما معاً يقرران ما إذا كان خط تعبئتك يعمل أم ينتظر. خصّص أياً منهما بمواصفات أدنى فتتراكم لديك طابور من الصناديق المسطحة أو الكراتين المفتوحة كل مناوبة. يأخذك هذا الدليل عبر كيفية هندسة SunAura Packaging Machines لخلايا تشكيل وإحكام الكراتين، وكيفية مطابقتها لسرعة الخط الحقيقية، وما الذي ينبغي التحقق منه قبل الطلب.
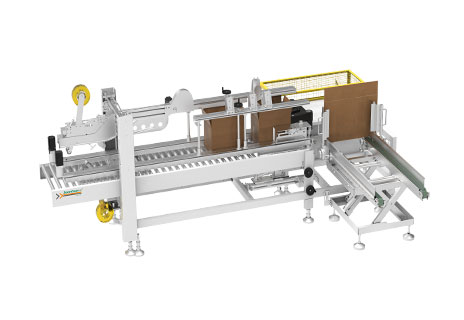
أين يقع تشكيل وإحكام الكراتين في الخط
تتبع نهاية خط نمطية تسلسلاً واضحاً: يسحب مُشكِّل الكراتين شغلة كرتون مضلع مسطحة، ويفتحها إلى مربع، ويطوي ألسنة القاع ويُحكمها بالشريط أو لاصق الصهر الساخن؛ ثم يُنقل الكرتون المشكَّل بالسيور إلى محطة تعبئة حيث يُحمَّل المنتج يدوياً أو آلياً؛ ويطوي مُحكم الكراتين الغطاء العلوي ويُحكمه؛ وقد يمر الكرتون المغلق بالوسم أو ربط الأحزمة أو التغليف الاسترتشي قبل التخزين الآلي على باليتات. وعندما تتوازن هذه المحطات، تتحرك الصناديق والمنتج باستمرار. وعندما لا تتوازن، تحدد المحطة الأبطأ إيقاع الخط كله.
عمليات البحث مثل «مُشكِّل كراتين أوتوماتيكي للبيع» أو «مورّد ماكينة إحكام صناديق كرتون» أو «مُصنّع خط تعبئة كراتين» عادة ما تأتي من مصانع تجاوزت مرحلة التشكيل اليدوي للصناديق — نقطة تصل بشكل مدهش مبكراً بمجرد ارتفاع الإنتاج أو عدم موثوقية العمالة.
اليدوي، نصف الأوتوماتيكي، والأوتوماتيكي: أين تقع نقاط التحول
التشكيل والإحكام اليدوي
في الأحجام المنخفضة، يفتح مشغّل الصناديق ويطوي الألسنة يدوياً، غالباً باستخدام موزع شريط بسيط. هذا لا يحتاج رأس مال تقريباً ويتحمل التغييرات المتكررة في مقاس الصندوق، ولكنه بطيء، غير متسق، ومُرهق بدنياً. وهو منطقي للإنتاج المنخفض جداً أو التشغيلات القصيرة المتغيرة بشدة.
الإحكام نصف الأوتوماتيكي
مُحكم كراتين ثابت يطوي ويلصق الغطاء العلوي بينما يدفع المشغّل الكرتون عبره؛ ولا يزال المشغّل يشكل الصندوق ويحمّله. وهذه هي الترقية الأولى الأكثر شيوعاً لأنها تزيل فوراً الخطوة الأبطأ والأقل راحة — اللصق — بتكلفة متواضعة. والمصانع التي تُنتج بضع مئات من الكراتين في المناوبة غالباً ما تبدأ هنا.
التشكيل والإحكام الأوتوماتيكي
بمجرد أن يصبح الإنتاج مستمراً، تسترد الماكينات الأوتوماتيكية تكلفتها بسرعة. فمُشكِّل الكراتين يستطيع تشكيل وإحكام قاع 10–25 كرتوناً أو أكثر في الدقيقة بدون مشغّل، ومُحكم أوتوماتيكي يطابق ذلك الإيقاع في المجرى النزولي. وللمرونة الروبوتية عبر مقاسات الصناديق، فإن مُشكِّل الكراتين الروبوتي AIS400 يستخدم ذراع التقاط ووضع روبوتي لفتح الشغلات بدلاً من مجلة ميكانيكية ثابتة، مما يقصّر التبديل بين أبعاد الكراتين.
الشريط مقابل لاصق الصهر الساخن
يقدم كل من المُشكِّلات والمُحكمين طريقتين للإغلاق. الشريط الحساس للضغط بسيط، نظيف، سهل التغيير، وملائم لكراتين التصدير العامة؛ وهو الافتراضي لمعظم المشترين. أما لاصق الصهر الساخن فيزيل الشريط الاستهلاكي، ويمنح إغلاقاً واضح العبث، ويمكن أن يكون أرخص لكل كرتون عند الإنتاج العالي، ولكنه يضيف نظام لاصق وصيانة وزمن تسخين، وهو أقل تسامحاً مع الورق المليء بالغبار أو المعاد تدويره. إذا كنت تُصدّر عبر مناخات رطبة أو تحتاج أختام أمان، ناقش اللاصق مع المورد؛ وإلا فالشريط هو نقطة البداية الأقل مخاطرة.
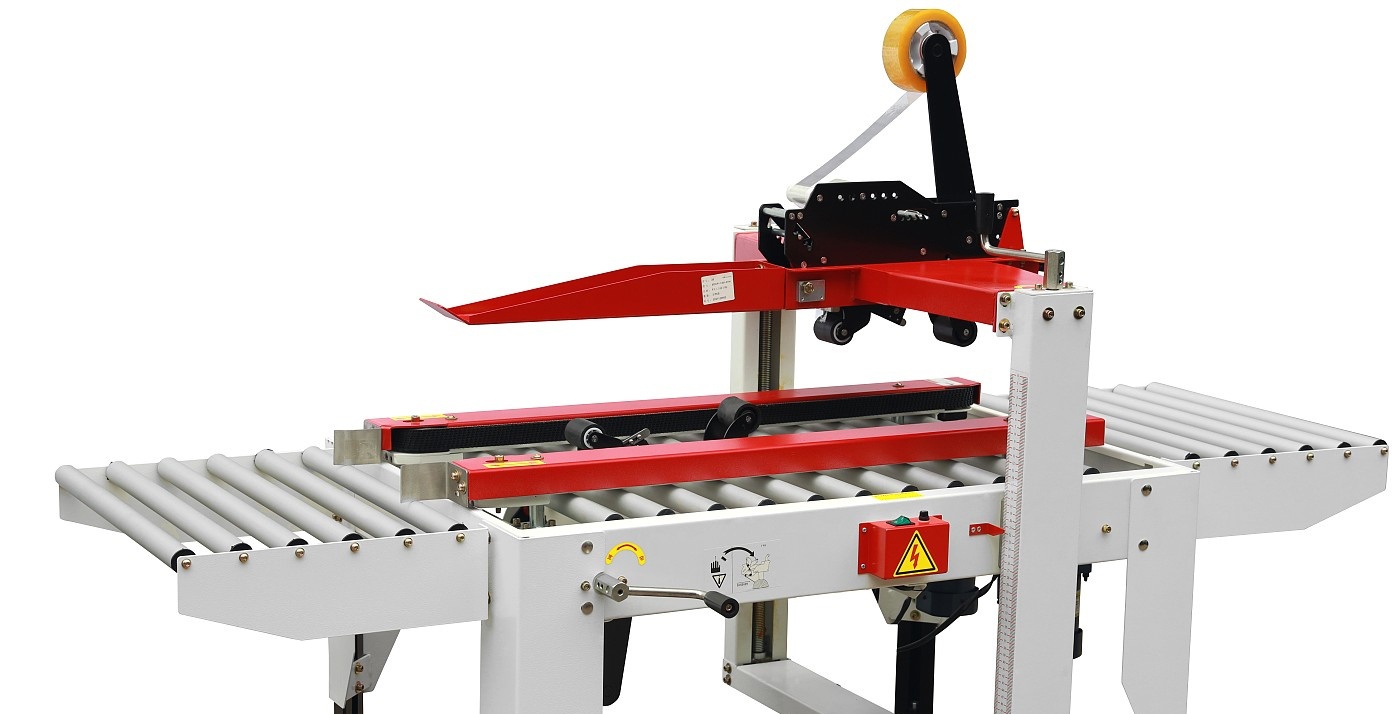
المواصفات الرئيسية التي ينبغي تحجيمها بشكل صحيح
- نطاق الكراتين والأبعاد الأدنى/القصوى. زوّد الطول والعرض والارتفاع لكل كرتون مضلع تُشغّله، بما في ذلك أثقل وزن محمّل. تُحجَّم هندسة المجلة وطي الألسنة على هذا الغلاف.
- كراتين في الدقيقة، مقاسة عند القيد. يجب أن يلبي كل من المُشكِّل ومحطة التعبئة والمُحكم ذروتك. المُشكِّل الأوتوماتيكي الذي يُغذي خلية تعبئة يدوية لا يساعد إلا إذا لم تكن التعبئة هي الاختناق.
- جودة الشغلة ونوع الورق. الشغلات المعاد تدويرها بشدة أو الملتوية تحشر المجلات. تُؤدي المُشكِّلات الأوتوماتيكية أفضل ما تؤدي بورق جاف متسق؛ حدّد درجة ورقك.
- طريقة الإغلاق والمواد الاستهلاكية. اذكر عرض الشريط أو نوع اللاصق وأكد توفر قطع الغيار.
- زمن التبديل بين مقاسات الكراتين. إذا كنت تُشغّل وحدات SKU كثيرة، فأعطِ الأولوية للتعديلات المتكررة التي لا تحتاج أدوات؛ والمُشكِّلات الروبوتية تتفوق هنا.
- الحراسات الأمنية والتداخلات. ينبغي أن تتضمن الماكينات الأوتوماتيكية مجلات محروسة، وأزرار توقف طارئ، ومداخل متداخلة.
موازنة الخلية: الخطوة الأكثر تجاهلاً
غالبية خطوط الكراتين ضعيفة الأداء ليست معطلة — بل غير متوازنة. النمط الشائع هو مُشكِّل سريع، ومُعبئ يدوي واحد، ومُحكم كافٍ: المُعبئ هو القيد الحقيقي والصناديق تصطف بغض النظر عن تصنيفات الماكينات. والحل هو إضافة عمالة تعبئة أو الانتقال إلى التحميل الأوتوماتيكي. ينبغي للمهندسين رسم زمن دورة كل محطة بالثواني، وتحديد الأبطأ، والموازنة إليه. وعندما يلزم التحميل الأوتوماتيكي للمنتج، يتخرج الخط إلى نظام تشكيل–تعبئة–إحكام–تخزين آلي باليتات، الذي يزيل المحطة اليدوية كلياً.

الخطوات النزولية التي تُغلق الحلقة
بعد الإحكام، تتطلب معظم كراتين التصدير خطوة إنهاء واحدة أو أكثر. واضع ملصقات يضع علامات الشحن أو التتبع؛ وآلة ربط بالأحزمة تربط الكراتين أو الرزم؛ ووحدة تغليف باليتات تُوّحد الحمولة. وللتجميع بدون مشغّل، غالباً ما تضيف المصانع ماكينة ربط أوتوماتيكية بدون مشغّل، ثم تُغلَّف أحمال الباليتات بالاسترتش للاستقرار في النقل. تخصيص هذه معاً يضمن تطابق ارتفاعات السيور والإشارات والسرعات من اليوم الأول.
أخطاء شائعة وكيفية تجنبها
- شراء المُشكِّل والمُحكم من موردين مختلفين دون تأكيد التوافق والتواصل بينهما، تاركاً للمُتكامل إصلاح عدم التطابق.
- التحجيم على إنتاج اليوم بدون هامش، بحيث تُشبع زيادة مبيعات متواضعة الخط في غضون عام.
- تجاهل جودة الشغلة، ثم لوم الماكينة على الانحشارات التي يسببها الورق الملتوي.
- نسيان قيد التعبئة اليدوية عند أتمتة تشكيل الصناديق فقط.
- التغاضي عن سهولة الوصول لتحميل المجلة والصيانة — الماكينة السريعة الصعبة إعادة التعبئة تفقد ميزتها.
ما الذي ترسله في استفسارك
زوّد أبعاد الكراتين لكل وحدات SKU مع الأوزان المحمّلة؛ والكراتين المطلوبة في الدقيقة عند الذروة؛ وتفضيل الشريط مقابل اللاصق؛ ودرجة الورق ومورّده؛ وما إذا كان تحميل المنتج يدوياً أم آلياً؛ والخطوات النزولية مثل الوسم والتخزين الآلي باليتات؛ والقدرة والهواء ومساحة الأرض المتاحة؛ ووجهة التسليم. كلما كان الاستفسار أكمل، قلت المفاجآت. قدّم هذه التفاصيل عبر صفحة اتصال SunAura Packaging Machines، واستكشف المعدات ذات الصلة في نظرة عامة على المنتجات.
الأسئلة المتكررة
كم كرتوناً في الدقيقة يبرر مُشكِّلاً أوتوماتيكياً؟
لا يوجد رقم عالمي، ولكن المصانع التي تشكل باستمرار أكثر من نحو 5–8 كراتين في الدقيقة عبر المناوبة عادة ما تسترد التكلفة عبر توفير العمالة والاتساق؛ ومعدل عمالتك هو ما يقرر.
هل يستطيع مُشكِّل واحد التعامل مع مقالات صناديق مختلفة كثيرة؟
نعم، ضمن نطاق مُحدد. والمُشكِّلات الروبوتية وتصاميم التبديل بدون أدوات تتعامل مع المقاسات المختلطة بشكل أفضل؛ أما الماكينات الميكانيكية الثابتة فأسرع ولكنها أقل مرونة.
هل ينبغي أن يطابق المُحكم سرعة المُشكِّل الدقيقة؟
ينبغي أن يلبي أو يتجاوز ذروة الخط المتوازنة، بما في ذلك محطة التعبئة. مطابقة التصنيفات الذروية الجديدة العلامة التجارية أقل أهمية من مطابقة أزمنة الدورة الحقيقية.
هل لاصق الصهر الساخن أفضل لكراتين التصدير؟
يظل الشريط هو الافتراضي الأكثر أماناً للتصدير العام؛ أما اللاصق فيناسب تطبيقات الإنتاج العالي، أو واضحة العبث، أو البيئات الرطبة بعد تقييم مناسب.
المعدات الموصى بها
- مُشكِّل الكراتين الروبوتي AIS400 — تشكيل صناديق مرن وسريع التبديل.
- مُحكم الكراتين الأوتوماتيكي FA500F — إحكام علوي متسق بإيقاع الخط.
- خط تشكيل–تعبئة–إحكام–تخزين آلي باليتات متكامل — نهاية خط بدون يد.
- ماكينة ربط بدون مشغّل — تجميع آمن قبل التخزين الآلي باليتات.
مثال عملي على موازنة الخط
تأمل مصنعاً يستهدف 12 كرتوناً مُحكماً في الدقيقة. المُشكِّل مُصنّف عند 15، والمُحكم عند 18، ولكن مشغلاً واحداً يحمّل المنتج في نحو سبع ثوانٍ لكل كرتون — أي نحو 8.5 كرتون في الدقيقة. وبغض النظر عن تصنيفات الماكينات، ينتج الخط نحو 8.5 كرتون في الدقيقة، وتصطف الصناديق المفتوحة عند محطة التعبئة. إضافة مُحمّل ثانٍ ترفع السعة اليدوية إلى نحو 17، وعندها يصبح هدف 12 قابلاً للتحقيق، ويصبح المُشكِّل أقرب قيد. الحساب نفسه، معبَّر عنه بالثواني لكل محطة، يكشف الاختناق الحقيقي دون إنفاق أي شيء. هذا هو التمرين الذي تجريه SunAura Packaging Machines مع كل استفسار: اذكر زمن دورة كل محطة، واوازن إلى الأبطأ، وعندها فقط قرر أين تدفع الأتمتة.
وحيثما لا يستطيع حتى مُحمّلان مجاراة الإيقاع — وهو شائع في الخطوط عالية الإنتاج ذات الثلاث مناوبات — فالحل هو التحميل الأوتوماتيكي للمنتج، الذي يدمج خطوة التعبئة في الماكينة ويدع الخلية كلها تعمل بسرعة واحدة مُزامنة. وهذا بالضبط هو التهيئة المُسلَّمة كـ نظام نهاية خط متكامل.
تصميم الكرتون وكيف يؤثر في الماكينات
يُعامَل تصميم الكرتون المضلع كفكرة لاحقة في كثير من المشاريع، ومع ذلك فهو يقود الماكينتين معاً. إن وصلة المُصنّع، وهندسة الألسنة، وعمق التخريم، وموجة الورق، كلها تؤثر في نظافة فتح الشغلة في المُشكِّل وموثوقية طي الغطاء في المُحكم. فالكراتين المُخرمة بإفراط تنهار أثناء التشكيل؛ والكراتين غير المخرمة كفاية تقاوم الطي وتنحشر. لذا فإن الشغلة المتسقة من مُحوّل جيد ليست رفاهية على المعدات الأوتوماتيكية — بل هي شرط مسبق. وينبغي للمشترين قفل مواصفة الكرتون، بما في ذلك درجة الورق والأبعاد، مع مورّد صناديقهم وتقديم شغلات عينة لاختبار الماكينة.
الوزن المحمّل يهم بقدر الأبعاد. فالكراتين الثقيلة تتطلب أسطوانات سيور متينة وطياً إيجابياً للألسنة، بينما الكراتين الخفيفة جداً يمكن أن تتحرك بشكل غير متوقع وتحتاج توجيهاً لا قوة. وإبلاغ نطاق الوزن الكامل يمنع ماكينة مُخصصة لحمولة متوسطة من إساءة مناولة أخف وأثقل وحدات SKU عند طرفي النطاق.
انضباط التبديل لوحدات SKU المختلطة
المصانع التي تُشغّل مقاسات كراتين كثيرة تفقد إنتاجاً حقيقياً بسبب التبديل حتى لو كانت كل ماكينة سريعة. والإجابة العملية هي مزيج من الماكينة الصحيحة والانضباط الصحيح: التعديلات بدون أدوات، والإعدادات المعلّمة أو المرقمة، والوصفات المحفوظة تزيل التجربة والخطأ التي تُطيل كل تغيير مقاس. والمُشكِّلات الروبوتية ذات قيمة خاصة هنا لأن حركة الذراع يُعاد برمجتها بدلاً من إعادة ضبطها ميكانيكياً، ويستطيع المُحكم المؤازر تخزين إعدادات الألسنة والسيور لكل وحدة SKU. توثيق إجراء تبديل متكرر وتدريب المشغلين عليه يحمي مكاسب الرشيف التي تهدف الأتمتة إلى تحقيقها.
الصيانة وقطع الغيار ووقت التشغيل
ماكينات نهاية الخط أبسط ميكانيكياً من مغلف عالي السرعة ولكنها لا تزال تحتاج عناية روتينية. شفرات سكاكين الشريط تتآكل، مرشحات اللاصق تنسد، الحساسات الضوئية تجمع الغبار، ومحامل السيور تحتاج تزييتاً. إن روتيناً قصيراً للصيانة المجدولة وعدداً صغيراً من قطع الغيار — شفرات، حساسات، أحزمة، فيوزات — يمنع بند تآكل صغير من إيقاف الخط كله. وبالنسبة للخطوط التي تعمل عبر مناوبات متعددة، فإن تحديد المواد الاستهلاكية وقطع التآكل عند التسليم والاتفاق على توفرها هو جزء من قرار شراء سليم. وفي المجرى النزولي، ينبغي أن تتشارك ماكينة الربط الأوتوماتيكية وتغليف الباليتات منطق الصيانة نفسه بحيث يعمل قسم الإنهاء بموثوقية خلايا التشكيل والإحكام.
التشغيل وتدريب المشغلين
الخط المُخصَّص جيداً لا يزال يعتمد على الأشخاص الذين يشغلونه. أثناء التشغيل، ينبغي أن يسلسل التسلسل من فحوصات المحطة المفردة إلى تشغيل جاف بدون منتج، ثم تشغيل محمّل بسرعة متزايدة، مع تأكيد الحساسات وطيات الألسنة وإعدادات الإحكام في كل مرحلة. تدريب المشغلين على تحميل المجلة، وإزالة الانحشار الصغير المتوقع، وتغيير الشريط أو الفيلم، والتعرف على متى يتطلب العطل مهندساً، يحمي رشيف الخط بعد مغادرة المورد. إن التقاط هذه الإجراءات في قائمة مراجعة قصيرة خاصة بالموقع — بدلاً من الاعتماد على الدليل العام — يجعل المعرفة تنجو من تغيّر الموظفين. وتشغّل SunAura Packaging Machines خطوطها المتكاملة بهذه الطريقة وتتحقق من الدورة المتوازنة في ظروف حقيقية قبل التسليم، بحيث يكون الرشيف المتفق عليه في التخطيط هو الرشيف الذي يحققه العميل فعلاً.
التحقق من الرشيف بعد التسليم
الانضباط الأخير هو التحقق من الأداء مقابل البيانات التي بدأ بها المشروع. بمجرد تشغيل الخلية وتدريب المشغلين، شغّل فترة إنتاج تمثيلية — مناوبة كاملة عبر مزيج SKU المعتاد — وسجل الكراتين المُحكَمة فعلياً، والتوقفات وأسبابها، وزمن التبديل بين المقاسات. مقارنة تلك الأرقام بالدورة المتوازنة من التخطيط تؤكد ما إذا كان الخط يسلّم رشيفه المقصود وتشير إلى أي تعديل متبقٍ. إن معاملة الرشيف كشيء يُقاس بعد التركيب، بدلاً من افتراضه من تصنيف فهرس، هي ما يحوّل خطاً مشترى إلى خط منتج بشكل موثوق. وللمصانع التي تخطط لذلك التحقق، تدعم SunAura Packaging Machines أولى دورات الإنتاج لمعداتها المتكاملة في نهاية الخط وتراجع بيانات الدورة المسجلة مع فريق العميل.
خلاصة
من الأفضل معاملة تشكيل وإحكام الكراتين كخلية واحدة متوازنة لا كصفقتين مستقلتين. حدّد غلاف كراتينك، وقِس زمن دورة كل محطة، وحجّم حسب القيد الحقيقي — وهو غالباً التحميل اليدوي لا الماكينات. وتورّد SunAura Packaging Machines المُشكِّلات والمُحكمين والسيور والخطوط المتكاملة كنطاق عمل واحد، بحيث تُخصَّص الخلية وتُزامن وتُشغَّل معاً. أرسل أبعاد كراتينك والكراتين المستهدفة في الدقيقة عند الذروة، وسنعيد لك تخطيطاً متوازناً بأزمنة دورة واقعية.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
السيرة الكاملة ›