

Bước vào một dây chuyền đóng gói chạy cả chục SKU và quan sát suốt một ca, quy luật hiện ra rất rõ. Bản thân cỗ máy hiếm khi là điểm nghẽn. Điểm nghẽn là thời gian giữa các sản phẩm — hai mươi phút loay hoay tìm đúng bộ khuôn, mười phút chỉnh lại thanh dẫn hướng, những thùng chạy thử bị bỏ đi chỉ để đầu dán băng keo thẳng hàng. Trên dây chuyền cuối nguồn đa SKU, thời gian đổi khuôn âm thầm chiếm phần lớn thời gian sản xuất hơn mức hầu hết quản lý nhận ra, và gần như không ai đo được nó.
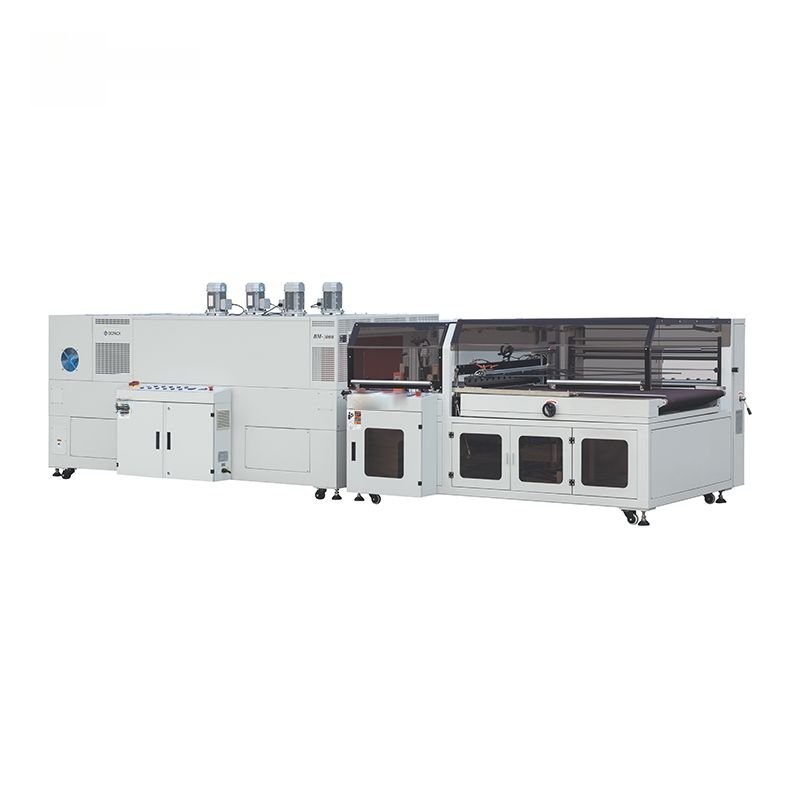
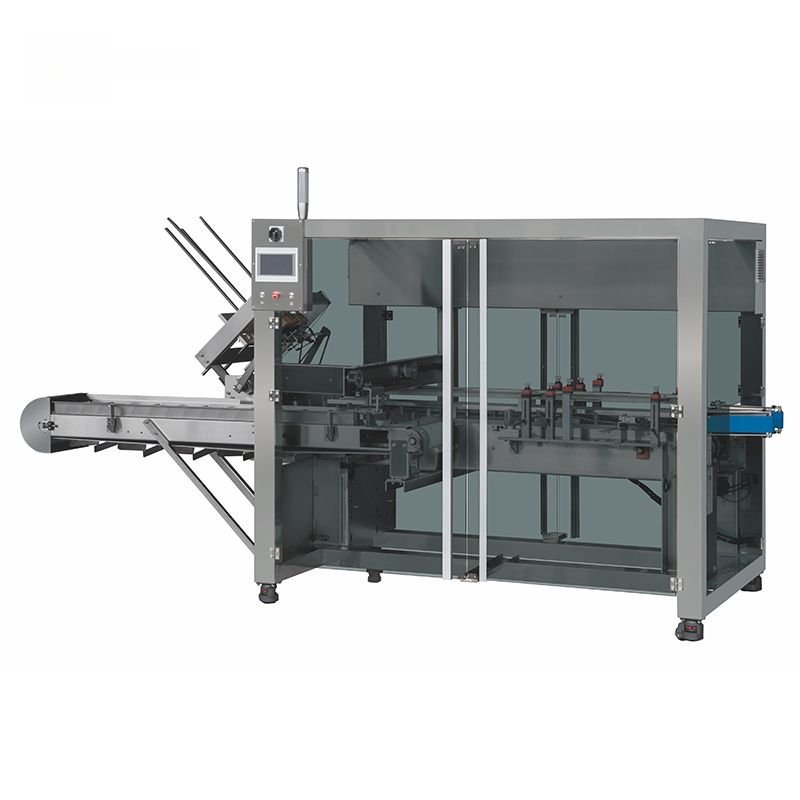
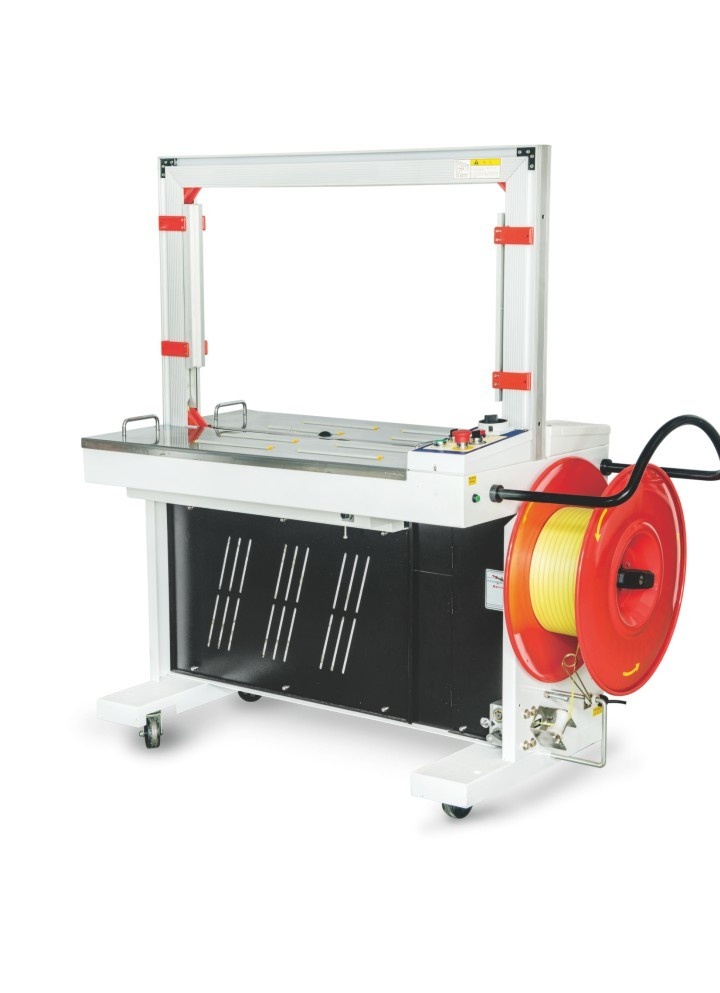
Bài viết này là một cẩm nang thực hành để cắt giảm thời gian đó. Nó áp dụng phương pháp SMED — trao đổi khuôn trong vòng một phút, cách tiếp cận hệ thống để chuyển việc đổi khuôn từ những công đoạn nội tuyến dài thành những công đoạn ngắn, phần lớn làm ngoài tuyến — cho các máy ở cuối dây chuyền: máy dán thùng carton, máy tạo thùng carton, máy co màng nhiệt hàn cạnh liên tục, máy đóng hộp carton và máy đóng đai. Mục tiêu không phải lý thuyết. Mục tiêu là đưa mọi lần đổi khuôn xuống dưới mười phút, và với dây chuyền được chuẩn bị tốt, dưới năm phút.
Vì sao thời gian đổi khuôn là năng lực bị che khuất
Đổi khuôn gây thiệt hại hai lần. Thứ nhất, dây chuyền đơn giản là dừng lại, không sản xuất được gì. Thứ hai, giai đoạn khởi động sau đổi khuôn — những thùng đầu tiên chạy trong lúc người vận hành mò chỉnh thông số — thường chậm và sinh phế phẩm. Nhân lên cho từng SKU, từng ca, thời gian mất sẽ cộng dồn. Một dây chuyền đổi khuôn sáu lần mỗi ca, mỗi lần hai mươi phút, mất hai giờ sản xuất mỗi ca trước khi tính đến một sản phẩm lỗi nào.
Phép tính này đáng làm trên chính dây chuyền của Quý công ty, vì kết quả thường khiến người ta bất ngờ. Hãy liệt kê số lần đổi khuôn mỗi ca, bấm giờ trung thực vài lần tiêu biểu rồi nhân lên theo tuần. Ở phần lớn nhà máy đa SKU, con số rơi vào 15–25% thời gian sản xuất danh nghĩa. Đó là năng lực Quý công ty đã trả tiền cho máy và nhân công nhưng không bao giờ nhận được. Lấy lại phần năng lực này thường rẻ hơn mua một cỗ máy nhanh hơn — luận điểm chúng tôi triển khai trong bài về năng suất thực tế, không phải năng suất trên catalogue.
Ý tưởng SMED trong một đoạn
SMED chia mọi việc phải làm khi đổi khuôn thành hai loại. Nội tuyến là những việc chỉ làm được khi máy dừng — ví dụ tháo lắp một chi tiết. Ngoại tuyến là những việc làm được khi máy vẫn đang chạy sản phẩm trước — gom dụng cụ, chuẩn bị sẵn khuôn, tra cứu thông số. Phương pháp gồm bốn bước: tách việc ngoại tuyến khỏi nội tuyến, chuyển càng nhiều việc nội tuyến sang ngoại tuyến càng tốt, tinh giản phần nội tuyến còn lại, và tinh giản cả phần ngoại tuyến. Làm nghiêm túc, những lần đổi khuôn mất nửa giờ thường rút xuống còn vài phút. Nguyên tắc giống nhau dù máy là máy co màng nhiệt hay máy đóng hộp carton; chỉ khác ở các thao tác chỉnh cụ thể.
Bước 1: Quan sát và tách ngoại tuyến khỏi nội tuyến
Không thể cải thiện một lần đổi khuôn mà mình chưa từng quan sát. Hãy chọn một lần đổi sản phẩm tiêu biểu, đứng cạnh người vận hành với cuốn sổ, ghi lại từng động tác kèm thời gian — kể cả những lúc đi lại và chờ đợi, vốn là những chỗ gây bất ngờ nhất. Sau đó đánh dấu mỗi động tác là nội tuyến hay ngoại tuyến. Ở phần lớn lần đổi khuôn chưa được cải thiện, người vận hành chỉ gom dụng cụ và khuôn sau khi máy dừng, biến công việc lẽ ra làm ngoài tuyến thành thời gian nội tuyến chết.
Thắng lợi đầu tiên gần như miễn phí: lập một bộ dụng cụ đổi khuôn và một khu vực chuẩn bị. Mọi thứ sản phẩm kế tiếp cần — khuôn, màng hoặc băng keo, đúng cỡ khoang chứa — được gom và bày sẵn trong khi sản phẩm hiện tại vẫn đang chạy. Một xe đẩy đơn giản, mỗi dây chuyền một chiếc, được nạp theo danh mục đổi khuôn, sẽ cắt bớt phần lớn việc đi lại và tìm kiếm. Chỉ với bước này, thời gian đổi khuôn thường giảm một phần ba mà không cần động đến máy.
Bước 2: Chuyển việc nội tuyến thành ngoại tuyến
Đây là nguồn lợi lớn hơn, và thường liên quan đến thiết kế máy. Mục tiêu là biến những thao tác từng phải làm khi máy dừng và mở ra thành những việc được chuẩn bị trước.
- Dùng khuôn định vị sẵn, lắp lẫn được, thay vì chỉnh lại thanh dẫn. Một thanh dẫn phải quay tay chỉnh cho từng sản phẩm thì chậm và khó lặp lại đúng. Một bộ khuôn chuyên dụng, mã hóa màu, định vị vào cữ chặn cứng chỉ mất vài giây để thay và lần nào cũng giống hệt. Đây là khoản đầu tư đổi khuôn hiệu quả nhất cho phần xử lý thùng và hộp carton.
- Chuẩn bị sẵn màng, băng keo và phôi carton ngay tại máy, đúng khổ mà sản phẩm kế tiếp cần, để việc nạp chỉ là một thao tác thay nhanh chứ không phải đi tìm.
- Đưa thông số ra khỏi cỗ máy. Máy dùng servo lưu được công thức; chọn lại công thức đã lưu là thay được cho việc vặn núm bằng tay. Với máy không dùng servo, thước chia độ đã hiệu chuẩn và cữ chặn cứng cho phép người vận hành đặt đúng vị trí mà không phải mò thử.
- Chuẩn hóa ốc vít và bỏ hẳn dụng cụ. Kẹp tháo nhanh và chốt định vị thay cho bu lông và cờ lê; chỗ nào vẫn phải dùng ốc vít thì dùng một cỡ duy nhất cho cả dây chuyền để chỉ cần một dụng cụ.
Khi đặt mua máy mới cho dây chuyền đa SKU, năng lực đổi khuôn phải là yêu cầu bằng văn bản, không phải chuyện nghĩ sau — hãy hỏi nhà chế tạo thời gian đổi khuôn giữa hai sản phẩm chạy nhiều nhất và danh mục khuôn cần cho từng sản phẩm. Những máy được thiết kế để đổi nhanh, như máy đóng hộp carton servo và máy bao gói chuyển động liên tục, hoàn vốn phần chênh lệch không lớn rất nhanh trên dây chuyền nhiều chủng loại.
Bước 3: Tinh giản phần việc nội tuyến còn lại
Sau khi chuyển đổi, vẫn còn một phần lõi thực sự nội tuyến. Hãy tinh giản theo hướng công năng đặt trên hình thức: cữ chặn cứng và chốt định vị thay cho việc chỉnh có đo đạc, kẹp một động tác, và trình tự thao tác rõ ràng, chống nhầm. Hai nguyên tắc làm được phần lớn việc này.
Poka-yoke, tức chống thao tác nhầm. Hãy thiết kế khuôn sao cho chỉ lắp được đúng hướng và đúng vị trí — chốt bất đối xứng, cỡ khác nhau cho bên trái và bên phải. Nếu một chi tiết không thể lắp sai, người vận hành không bao giờ mất thời gian sửa lại và không bao giờ chạy với thiết lập sai. Không chỉnh gì mà không có mốc chuẩn. Mọi thanh dẫn di động nên có thước chia độ, kim chỉ hoặc cữ chặn gắn với công thức, để vị trí được đặt bằng cách đọc một con số chứ không phải chạy thử thùng. Mục tiêu là loại bỏ cái “cảm giác” khiến việc đổi khuôn phụ thuộc vào một người vận hành có kinh nghiệm.
Bước 4: Tinh giản phần việc ngoại tuyến
Việc ngoại tuyến miễn phí theo nghĩa nó chạy song song, nhưng vẫn phải đáng tin. Hãy chuẩn hóa nó bằng một phiếu đổi khuôn riêng cho từng SKU, để ngay tại dây chuyền: khuôn, vật tư tiêu hao, số công thức và một dòng ghi chú thiết lập. Cất khuôn ngay nơi sử dụng, có nhãn và bảng bóng hình để thấy ngay chi tiết nào thiếu. Một bảng điều độ trực quan hiển thị hai sản phẩm kế tiếp giúp người vận hành chuẩn bị trước mà không cần ai nhắc. Mục tiêu là mọi lần đổi khuôn đều theo cùng một trình tự ngắn, bất kể ai đang vận hành dây chuyền.
Thực tế mỗi máy phải thay đổi những gì
Các bước SMED thì không đổi; các thao tác chỉnh thì rất cụ thể. Biết rõ biến số của từng máy sẽ giúp ích khi đặt khuôn và công thức.
| Máy | Biến số chính cần đặt | Đòn bẩy SMED hiệu quả nhất |
|---|---|---|
| Máy tạo thùng carton | Cỡ thùng, khổ khoang chứa phôi, vị trí hàn đáy | Khuôn định vị sẵn, cữ chặn cứng |
| Máy dán thùng carton | Chiều cao và chiều rộng thùng, đầu dán băng keo, cơ cấu gấp nắp | Vít chỉnh khổ nhanh, gọi lại thông số đã lưu |
| Máy co màng nhiệt hàn cạnh | Khổ màng, chiều cao hàn, nhiệt độ/tốc độ hầm co màng | Công thức servo, màng chuẩn bị sẵn |
| Máy đóng hộp carton | Bước gàu chứa, khoang chứa hộp, cơ cấu đưa sản phẩm | Khuôn chuyên dụng, gọi lại công thức |
| Máy đóng đai | Khổ đai, khẩu độ vòng đai, lực căng | Lực căng đã lưu, thanh dẫn định vị sẵn |
Ví dụ, trên máy dán thùng gấp nắp tốc độ cao chiều cao và chiều rộng phải khớp theo từng cỡ hộp là những thông số chỉnh thường xuyên nhất; lắp bánh vặn tay có vạch chia chuẩn, kim chỉ và cữ chặn riêng cho mỗi cỡ thùng sẽ biến một lần căn đo thử thành một thao tác đặt nhanh. Trên một máy hàn chữ L tự độngchiều cao thanh hàn và bước cấp màng là những biến số lặp lại, và một profile servo đã lưu loại bỏ phần lớn phế phẩm khi khởi động.
Công thức, thông số và bài toán “thùng đầu tiên đạt”
Lần đổi khuôn cơ khí nhanh đến đâu cũng hỏng nếu mười thùng đầu bị bỏ đi để mò nhiệt độ và vị trí. Hai việc khắc phục được. Thứ nhất, ghi lại một công thức đã chứng minh cho từng SKU — mọi vị trí servo, nhiệt độ hầm, thời gian hàn và lực căng — rồi gọi lại thay vì tính lại từ đầu. Thứ hai, với các quá trình nhiệt như hầm co màng, phải biết nhiệt độ không thể đổi tức thì; nếu sản phẩm kế tiếp cần thiết lập khác, hãy bắt đầu chỉnh sớm hoặc chuẩn bị trước để hầm sẵn sàng ngay khi bắt đầu đổi khuôn. Thiết lập hầm và hàn là lý do phổ biến nhất khiến một lần đổi khuôn “nhanh” vẫn khởi động chậm.
Ví dụ thực tế: từ 22 phút xuống 6 phút
Những con số dưới đây đại diện cho các lần đổi khuôn chúng tôi thường thấy trên dây chuyền thùng và co màng đa SKU, và cho thấy thời gian thực sự trôi đi đâu. Tổng thời gian giảm từ khoảng 22 phút xuống còn khoảng 6 phút mà không tăng tốc độ máy — hoàn toàn nhờ sắp xếp lại công việc và thêm khuôn định vị sẵn.
| Động tác | Trước | Sau | Đã thay đổi gì |
|---|---|---|---|
| Tìm khuôn, màng và dụng cụ | 6 | 0 (external) | Bày sẵn trên xe đẩy trong khi máy đang chạy |
| Chỉnh thanh dẫn bằng tay | 7 | 1.5 | Khuôn định vị sẵn trên cữ chặn cứng |
| Đặt nhiệt độ/lực căng | 4 | 1 | Công thức đã lưu, sấy hầm sớm |
| Chạy thùng thử | 5 | 2 | Thước chia độ đã hiệu chuẩn, khuôn chống lắp nhầm |
| Tổng thời gian nội tuyến | 22 | ~6 |
Hãy để ý khối thời gian lớn nhất là việc tìm khuôn — công việc lẽ ra không bao giờ phải làm trên một cỗ máy đang dừng. Phần lớn lần đổi khuôn chưa cải thiện đều như vậy: thao tác cơ khí không phải vấn đề; khâu chuẩn bị và mò thử mới là vấn đề. Cũng đáng ghi lại rằng sau khi thay đổi, người vận hành cho biết độ dao động giữa các lần chạy giảm hẳn — một khi vị trí được đặt theo cữ chặn cứng và công thức, thùng đạt đầu tiên xuất hiện gần như ngay lập tức, và kết quả không còn phụ thuộc vào người thực hiện. Khả năng lặp lại đó quý giá ngang với số phút tiết kiệm, vì nó làm sản lượng hằng ngày dự đoán được và cho phép đào tạo nhân viên mới nhanh chóng thay vì phụ thuộc một người thợ lành nghề.
Những lỗi đổi khuôn thường gặp
- Mua máy vì tốc độ mà quên chuyện đổi khuôn. Một cỗ máy nhanh nhưng mất nửa giờ để đổi khuôn sẽ cho sản lượng thấp hơn trên dây chuyền đa SKU so với máy chậm hơn một chút mà chỉ mất năm phút đổi khuôn.
- Để thông số chỉ nằm trong đầu một người vận hành. Cái “cảm giác” không được ghi lại tạo rủi ro đúng vào ngày người đó vắng mặt, và không thể lặp lại hay đào tạo được.
- Thêm SKU mà không có khuôn riêng. Mỗi sản phẩm mới được làm ứng biến tại dây chuyền sẽ bào mòn trình tự chuẩn và kéo dài mọi lần đổi khuôn.
- Bỏ qua thời gian gia nhiệt. Phần cơ khí xong nhanh, rồi dây chuyền phải chờ hầm nguội hoặc hầm nóng — một sự chậm trễ bị hiểu nhầm là lỗi cơ khí.
- Đặt mục tiêu đổi khuôn quá gắt mà không có khuôn. Yêu cầu người vận hành làm nhanh hơn mà không có dụng cụ định vị sẵn chỉ tạo ra những lần thiết lập vội vàng, không đáng tin.
Duy trì thành quả
Thời gian đổi khuôn thường tăng trở lại khi khuôn mòn, SKU mới được thêm vào và kỷ luật lơi lỏng. Giữ thành quả bằng ba thói quen: để thời gian đổi khuôn hiển thị ngay tại dây chuyền và bấm giờ lại định kỳ; coi mỗi SKU mới là một tín hiệu để làm khuôn và công thức cho nó trước lần chạy đầu, thay vì ứng biến; và bảo dưỡng khuôn cùng các bề mặt định vị, vì cữ chặn mòn sẽ phá khả năng lặp lại một cách âm thầm. Điều này gắn chặt với bảo dưỡng phòng ngừa — chính những thanh dẫn mòn làm mất khả năng lặp lại cũng là nguyên nhân gây lỗi sản phẩm.
Trình tự cải thiện đổi khuôn
- Bấm giờ một lần đổi khuôn thực tế và liệt kê mọi động tác, kể cả đi lại và chờ đợi.
- Tách động tác thành nội tuyến và ngoại tuyến; chuẩn bị sẵn khuôn và vật tư tiêu hao.
- Chuyển việc nội tuyến sang ngoại tuyến bằng khuôn định vị sẵn, cữ chặn cứng và công thức.
- Chống nhầm cho phần việc nội tuyến còn lại để không thể thiết lập sai.
- Chuẩn hóa việc ngoại tuyến bằng phiếu riêng cho từng SKU và xe đẩy chuẩn bị.
- Đo lại, ghi nhận công thức và bấm giờ lại định kỳ để giữ thành quả.
Khoản đầu tư này hoàn vốn nhanh bất thường vì nó lấy lại năng lực Quý công ty đã sở hữu. Trên những dây chuyền chúng tôi chạy thử nghiệm thu tại SunAura Packaging Machines, chính những nhà máy coi đổi khuôn là một quy trình được thiết kế và đo lường — chứ không phải một kỹ năng của người vận hành — là những nơi chạy nhiều SKU nhất với hiệu suất thực tế cao nhất. Nếu Quý công ty đang đặt dây chuyền đa SKU mới, hãy cho chúng tôi biết dải sản phẩm và tần suất đổi khuôn hiện tại; chúng tôi có thể cấu hình hệ khuôn thay nhanh và hệ công thức ngay từ đầu thay vì cải tạo về sau.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Xem tiểu sử đầy đủ ›