

十数 SKU を流す包装ラインに立ち、1 シフト眺めてみれば、傾向は明白です。律速しているのは機械そのものではまずありません。律速しているのは製品と製品の間、つまり適切な段取り替え部品を探す 20 分、ガイドレールを教え直す 10 分、テープヘッドの位置を合わせるために無駄にする試し箱です。マルチ SKU の後段包装ラインでは、段取り替え時間が、多くの管理者が思う以上に稼働可能時間を静かに食いつぶしています。しかもそのほとんどが計測されていません。
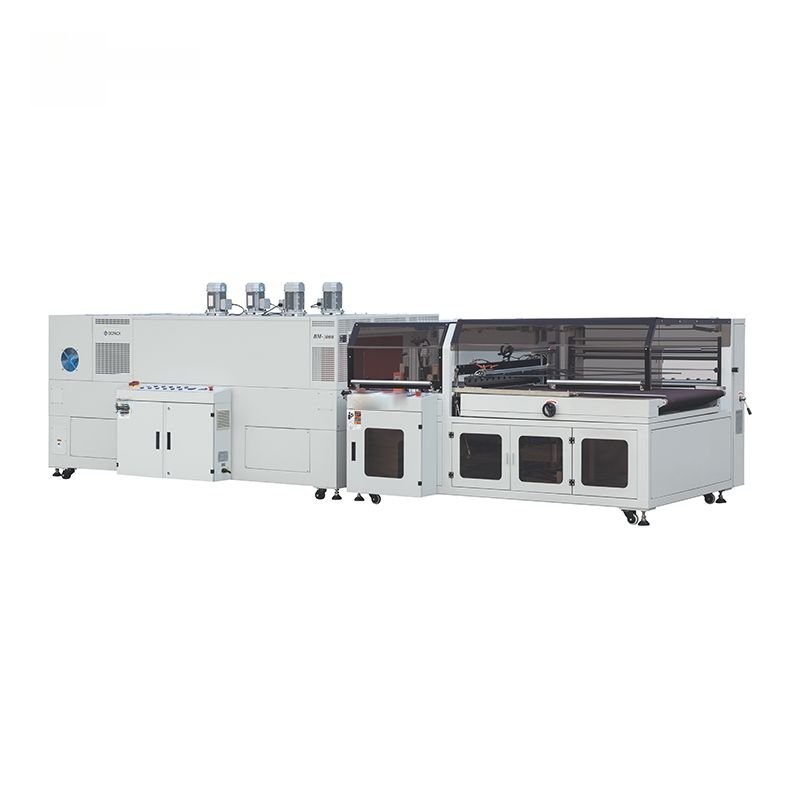
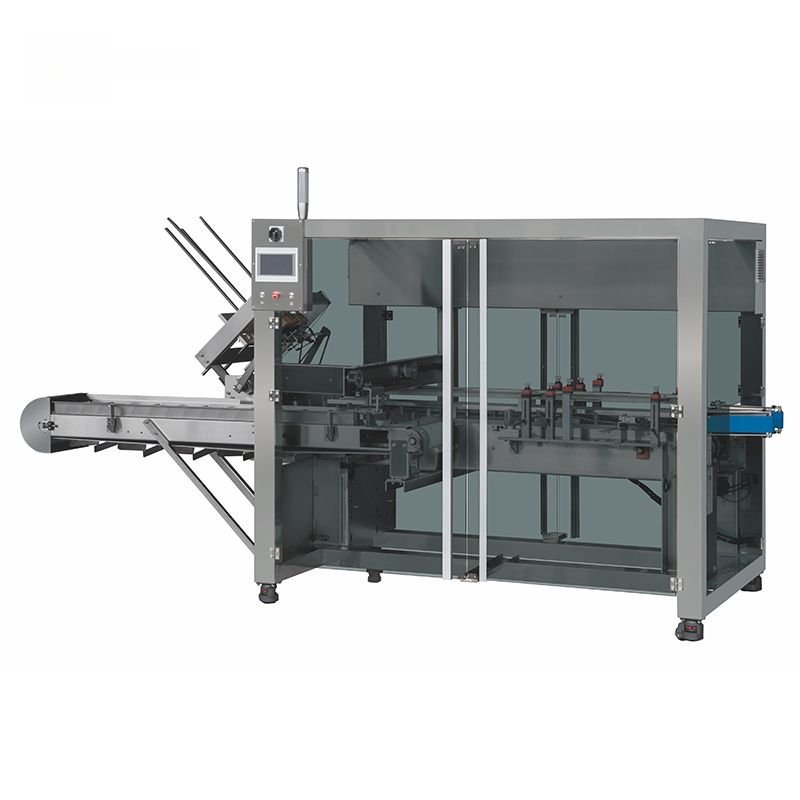
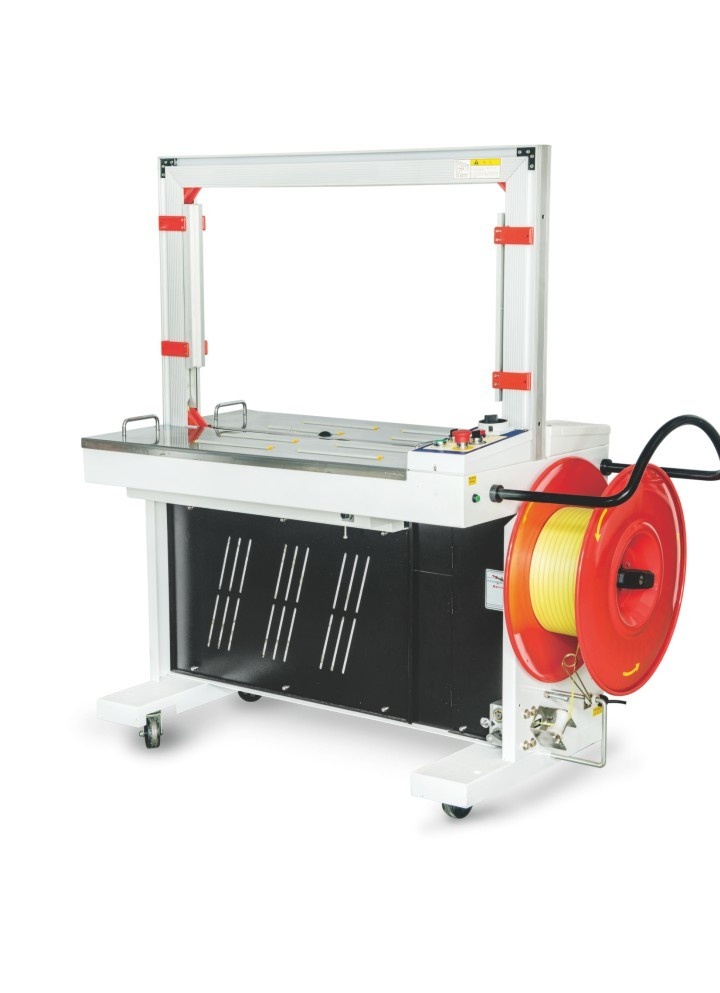
これは、その時間を削るための実践手引です。SMED(シングル段取り替え)という、長い内段取りを短く、おもに外段取りへ転換する体系的な手法を、ライン後段の機械、すなわちケースシーラー、製函機、 連続式サイドシール・シュリンク包装機、カートナー、結束機に適用します。目的は理論ではありません。すべての段取り替えを 10 分未満に、準備の整ったラインでは 5 分未満にすることです。
段取り替え時間が隠れた能力である理由
段取り替えは二重に痛みます。第一に、ラインが止まり、何も生産しません。第二に、段取り替え後の立ち上がり、つまりオペレーターが設定を追い込みながら流す最初の箱は遅く、廃棄を生みます。これを全 SKU、全シフトで掛け合わせると、失う時間は複利のように膨らみます。1 シフトに 6 回、各 20 分かけるラインは、不良 1 個も数えないうちに、シフトあたり 2 時間の生産を失います。
この計算は自社ラインでやってみる価値があります。たいてい驚かれるからです。シフトあたりの段取り替え回数を書き出し、代表的な数回を正直に計測し、1 週間へ引き延ばします。マルチ SKU の工場の多くでは、公称生産時間の 15~25 % に達します。機械と人員にすでに支払いながら、実際には受け取れていない能力です。これを取り戻す方が、速い機械を買うより安上がりなことが多く、その詳細は当社の カタログ値ではない実処理能力のガイドをご覧ください。.
SMED の考え方を一文で
SMED は、段取り替え中の作業をすべて二つに分けます。 内段取り は、機械を止めている間だけ行える作業です。例えば部品を物理的に付け替えることなどが該当します。 外段取り は、前の製品を運転したまま進められる作業です。工具を揃える、部品を先に段取る、設定を呼び出す、といった内容です。手法は四つの手順で進みます。外段取りと内段取りを分ける、内段取りをできる限り外段取りへ転換する、残った内段取りを効率化する、そして外段取りも効率化する、の四つです。正直に取り組めば、半時間かかっていた段取り替えが、当たり前のように数分に収まります。シュリンク包装機でもカートナーでも筋道は同じで、変わるのは具体的な調整箇所だけです。
ステップ 1:観察して外段取りと内段取りを分ける
見ていない段取り替えは改善できません。代表的な品目変更を取り上げ、メモを持ってオペレーターの傍に立ち、歩行・待ちも含め全動作を時間とともに記録します。たいてい最も驚かされるのはこの二つです。続いて各動作を内段取りか外段取りかに印を付けます。改善前の段取り替えでは、工具や部品を機械が止まってから集める例が多く、外段取りにできたはずの作業が、死んだ内段取り時間に変わっています。
最初の成果はほぼタダで手に入ります。段取り替えキットと段取り場所を作るのです。次の製品に要るもの、すなわち段取り部品、フィルムかテープ、適切なマガジンサイズを、現品がまだ動いている間に集めて並べます。段取りリストに沿って補充した、ライン 1 本に 1 台の簡易な台車があれば、歩行と探索の大半が消えます。この段階だけで、機械に一切触らずに段取り替えが 3 分の 1 ほど縮む例が多くあります。
ステップ 2:内段取りを外段取りへ転換する
大きな効果が出るのはここで、多くは機械の設計が関係します。狙いは、止めて開かなければできなかった調整を、あらかじめ準備しておける作業に変えることです。
- ガイドを動かし直すのではなく、プリセットの交換式段取り部品を使う。 製品ごとにガイドレールを手で回し込む方法は遅く、再現も困難です。ハードストップに突き当てる専用の色分け段取り部品なら、数秒で交換でき、毎回同じ位置に決まります。ケース・カートン搬送における段取り替え投資として、これが最も効果的です。
- フィルム、テープ、カートンブランクを先に段取る 次の製品に必要な幅で機械の傍に置き、探すのではなく素早く差し替えられるようにします。
- 設定を機械の外へ出す。 サーボ駆動機はレシピを登録できるため、呼び出したレシピを選べば手動のダイヤル合わせが要りません。サーボでない機械でも、目盛付きスケールとハードストップがあれば、試行錯誤なしに位置を決められます。
- 締結具を統一し、工具をなくす。 ボルトとスパナを、クイックリリースのクランプと位置決めピンに置き換えます。締結具が残る箇所はサイズをライン内で統一し、工具 1 本ですべて賄えるようにします。
マルチ SKU ラインに新機種を指定する際は、段取り替え性能を後付けの考慮事項ではなく、文書化した要件にしてください。最も頻度の高い 2 製品の間の段取り替え時間と、それぞれに必要な段取り部品の一覧をメーカーへ求めます。サーボカートナーや連続動作の包装機など、迅速な切り替えを前提に設計された機械は、多品種ラインではわずかな価格差を短期間で回収します。
ステップ 3:残った内段取りを効率化する
転換を終えても、本当に内段取りで残る中核があります。見た目より機能で効率化します。計測して合わせる代わりにハードストップと位置決めピン、ワンモーションのクランプ、そして分かりやすくポカヨケされた手順を用います。効果の大半は二つの原則が生みます。
ポカヨケ(誤り防止)。 段取り部品は、正しい向き・位置にしか嵌まらないように設計します。非対称のピン、左右で異なるサイズなどを用います。誤って取り付けられなければ、オペレーターは直す時間を使わず、誤った段取りで運転することもありません。 基準のない調整をしない。 可動ガイドにはすべて、レシピに紐づく目盛、指針、またはストップを付け、試し箱を流すのではなく数値を読んで位置を決められるようにします。狙いは、段取り替えを一人の熟練者に依存させる「勘」を取り除くことです。
ステップ 4:外段取りを効率化する
外段取りは並行して進む意味で「ただ」ですが、それでも確実でなければなりません。現場に置く SKU 別の段取り替えシートで標準化します。部品、消耗材、レシピ番号、そして一行の段取りメモを載せます。段取り部品は使う場所に、ラベルと影絵ボードで保管し、欠品が一目で分かるようにします。次の 2 製品を示す視覚的な段取りボードがあれば、オペレーターは指示を待たずに先読みして段取れます。目指すのは、誰が回しても毎回同じ短い手順で済む段取り替えです。
機械ごとに実際に変わる箇所
SMED の手順は共通ですが、調整箇所は機械ごとに異なります。各機械の変数を知っておくと、段取り部品とレシピを指定するときに役立ちます。
| 機械 | 主な設定項目 | 最も効く SMED の手立て |
|---|---|---|
| 製函機 | ケース寸法、マガジン幅、底面シール位置 | プリセット段取り部品、ハードストップ |
| ケースシーラー | 箱の高さ・幅、テープヘッド、フラップ折り装置 | 早送り幅調整ねじ、設定の呼び出し |
| サイドシール包装機 | フィルム幅、シール高さ、トンネル温度・速度 | サーボレシピ、フィルムの事前段取り |
| カートナー | バケットピッチ、カートンマガジン、挿入機 | 専用段取り部品、レシピ呼び出し |
| 結束機 | バンド幅、アーチ開口、張力 | 張力の登録、プリセットガイド |
例えば 高速折り込み式ケースシーラー では、箱に合わせる高さと幅が頻繁な調整です。目盛・指針付きのハンドホイールと、ケースサイズごとのストップを付ければ、測って試す作業が素早い位置決めに変わります。一方 自動 L 型シーラーでは、シールバー高さとフィルム送りが繰り返しの変数で、サーボプロファイルを登録しておけば立ち上がりの廃棄の大半を除けます。
レシピ、設定、そして最初の良品箱の問題
機械側の段取り替えがどれだけ速くても、最初の 10 箱を温度・位置の追い込みで無駄にしては台無しです。これを防ぐのが二つあります。第一に、SKU ごとに実証済みのレシピ、すなわちサーボ位置、トンネル温度、シール時間、張力のすべてを記録し、毎回作り直すのではなく呼び出すことです。第二に、シュリンクトンネルのような加熱工程では温度が瞬時に変わらないと認め、次の製品で別設定が必要なら、その調整を早めに始めるか先に段取り、段取り替えの開始時にトンネルが整っているようにします。「速い」段取り替えなのに立ち上がりが遅い原因は、たいていトンネルとシールの設定にあります。
実例:22 分を 6 分へ
以下の数値は、マルチ SKU のケース・シュリンクラインで当社が目にする段取り替えの代表例で、時間が実際にどこへ消えるかを示します。合計は機械速度を一切上げずに、約 22 分から約 6 分へ縮みました。作業の組み替えとプリセット部品の追加だけで得た結果です。
| 作業 | 改善前 | 改善後 | 変更点 |
|---|---|---|---|
| 部品・フィルム・工具を探す | 6 | 0 (external) | 運転中に台車へ段取り |
| ガイドレールを手で調整 | 7 | 1.5 | ハードストップ式のプリセット部品 |
| 温度・張力の設定 | 4 | 1 | レシピ登録、トンネルの事前昇温 |
| 試し箱を流す | 5 | 2 | 目盛付きスケール、ポカヨケ部品 |
| 内段取り合計 | 22 | ~6 |
最大の塊が部品探しだった点に注目してください。止めた機械でやる必要など最初からなかった作業です。改善前の段取り替えは、たいていこの姿をしています。問題は機械調整ではなく、準備と試行錯誤なのです。もう一つ記録しておきたいのは、改善後にオペレーターから「ロット間のばらつきが大きく減った」との報告があったことです。位置をハードストップとレシピで決めるようにしてから、最初の良品箱がほぼ即座に出るようになり、結果が担当者に左右されなくなりました。この再現性は、削れた分と同じほど価値があります。日々の出数を予測できるようになり、一人の熟練者に頼らず新しい要員を短期間で育てられるからです。
段取り替えでよくある失敗
- 速度だけで選び、段取り替えを考えない。 段取り替えに半時間かかる高速機は、5 分で替わるやや遅い機械より、マルチ SKU ラインでの出数が少なくなります。
- 設定を一人のオペレーターの頭の中に置く。 文書化されていない「勘」は、その担当者が休んだ日にリスクになり、再現も教育もできません。
- 段取り部品を用意せずに SKU を増やす。 現場で新品目をその場しのぎで扱うたびに標準手順が崩れ、段取り替えが長くなっていきます。
- 温度の立ち上がり時間を無視する。 機械側の変更はすぐ終わるのに、冷たい・熱いトンネルを待たされます。機械不良と見間違えられる遅れです。
- 部品がないのに目標時間だけ厳しくする。 プリセット治具なしに速さだけ求めると、慌ただしく信頼性の低い段取りを生むだけです。
効果を維持する
部品の摩耗、SKU の追加、規律の緩みとともに、段取り替え時間はじわりと戻ります。効果を保つには三つの習慣があります。段取り替え時間を現場で見える化して定期に計り直す、新しい SKU をその場しのぎにせず初回運転前に段取り部品とレシピを作る契機と捉える、そして段取り部品と位置決め面を整備する(摩耗したストップは音もなく再現性を壊します)ことです。これは適切な 予防保全 と密接に関係します。再現性を損なう摩耗ガイドは、不良の原因にもなるからです。
段取り替え改善の手順
- 実際の段取り替えを計測し、歩行・待ちを含め全動作を書き出す。
- 動作を内段取り・外段取りに分け、部品と消耗材を先に段取る。
- プリセット段取り部品、ハードストップ、レシピで内段取りを外段取りへ転換する。
- 残った内段取りにポカヨケを施し、誤設定できないようにする。
- SKU 別シートと段取り台車で外段取りを標準化する。
- 再度計測し、レシピを記録し、効果を保つため定期に計り直す。
この取り組みの回収が際立って速いのは、すでに持っている能力を取り戻すからです。当社が試運転を手掛けるラインでは、段取り替えをオペレーターの技能ではなく、設計・計測されたプロセスとして扱う工場ほど、最も多い SKU を最も高い実効出数で回しています。新しいマルチ SKU ラインをご指定の際は、製品範囲と現在の段取り替え頻度をお知らせください。後付けではなく、最初から早替え部品とレシピの仕組みを組み込めます。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›