

Gehen Sie auf eine Verpackungslinie, die ein Dutzend SKUs läuft, und beobachten Sie sie eine Schicht lang, und das Muster ist unverkennbar. Die Maschine selbst ist selten der Engpass. Der Engpass ist die Zeit zwischen Produkten – die zwanzig Minuten, die nach dem richtigen Wechselteil gesucht wird, die zehn Minuten, die eine Fuehrungsschiene neu gelehrt wird, die Testkartons, die verschwendet werden, um den Klebekopf auszurichten. Auf Multi-SKU-End-of-Line-Linien frisst die Wechselzeit stillschweigend einen groesseren Anteil der verfuegbaren Produktion, als die meisten Manager realisieren, und fast nichts davon wird gemessen.
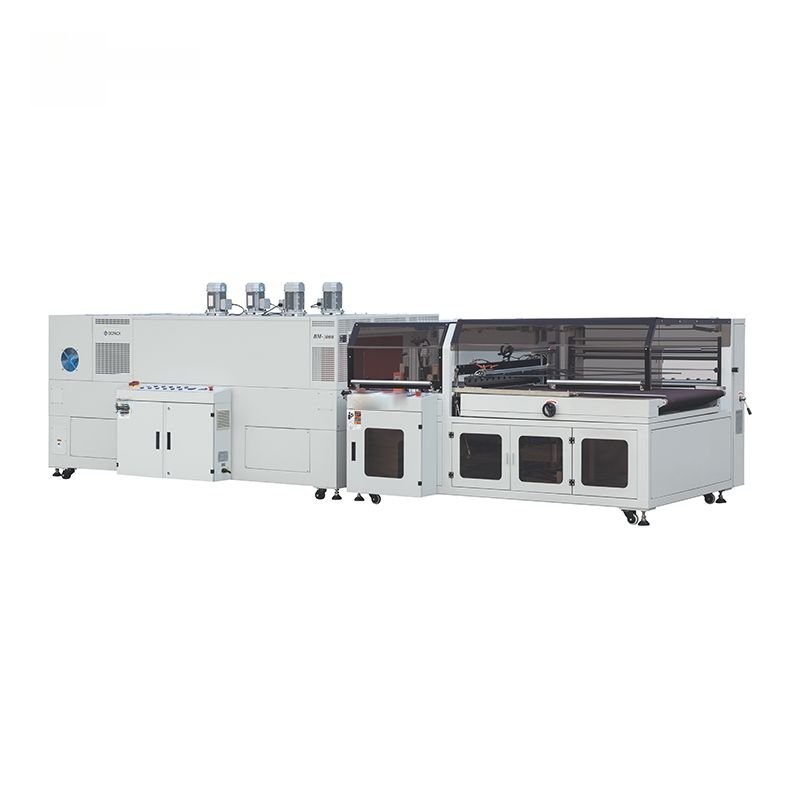
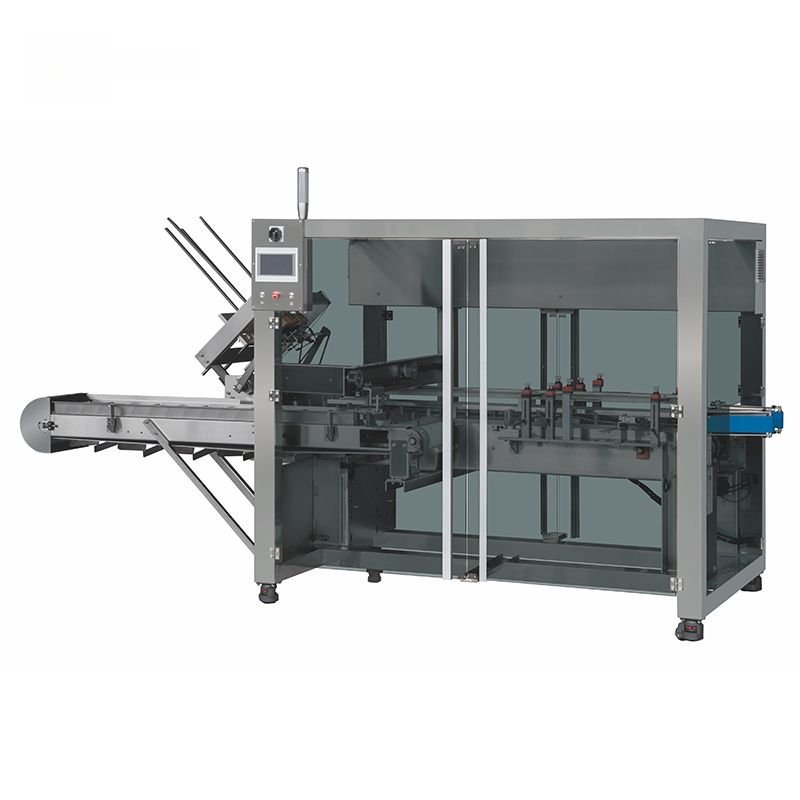
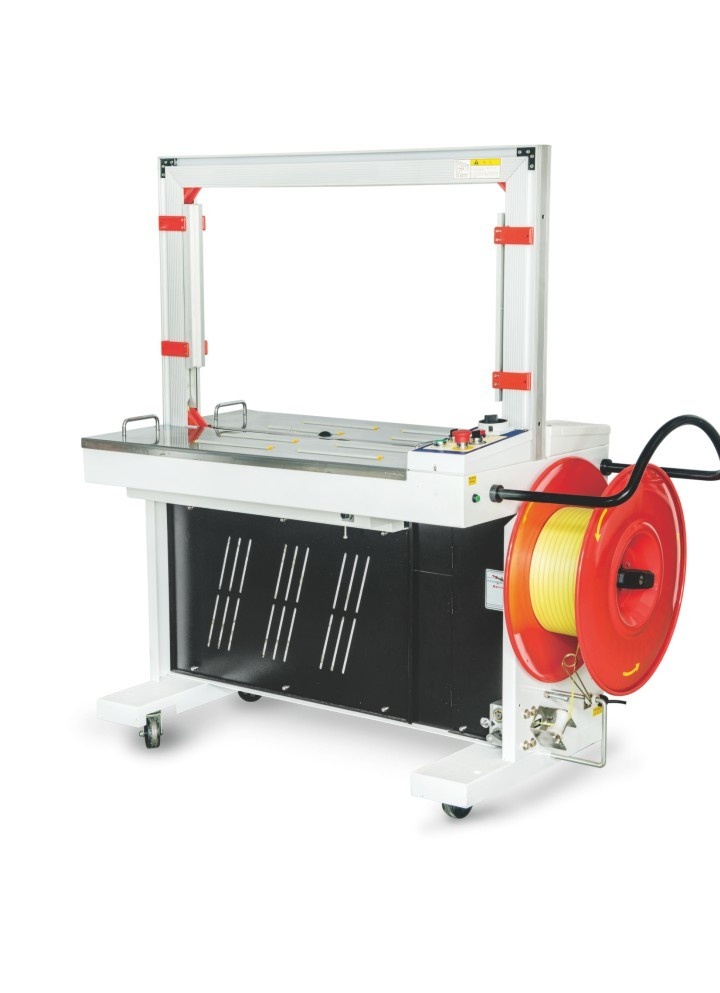
Dies ist ein praktisches Playbook, um diese Zeit zu kuerzen. Es wendet die SMED-Methode an – Single-Minute Exchange of Die, der systematische Ansatz, Wechsel von langen internen Arbeiten in kurze, meist externe umzuwandeln – auf die Maschinen am Ende der Linie: Kartonverschliesser, Kartonaufrichter, kontinuierliche Seitensiegel-Schrumpfverpackungsmaschinen, Kartoniermaschinen und Umreifungsmaschinen. Das Ziel ist nicht Theorie. Es ist, jeden Wechsel unter zehn Minuten zu bringen, und auf gut vorbereiteten Linien unter fuenf.
Warum Wechselzeit versteckte Kapazitaet ist
Wechsel tut doppelt weh. Erstens, die Linie ist einfach gestoppt und produziert nichts. Zweitens, die Rampe nach dem Wechsel – die ersten Kartons laufen, während der Bediener die Einstellungen einstellt – ist meist langsam und erzeugt Abfall. Multiplizieren Sie das über jede SKU, jede Schicht, und die verlorene Zeit summiert sich. Eine Linie, die sechsmal pro Schicht wechselt, jeweils zwanzig Minuten, verliert zwei Stunden Produktion pro Schicht, bevor ein einziger Ausschuss gezaehlt wird.
Die Rechnung lohnt sich auf Ihrer eigenen Linie, weil sie die Leute meist ueberrascht. Listen Sie die Anzahl der Wechsel pro Schicht, timen Sie einen repraesentativen handful ehrlich, und multiplizieren Sie auf eine Woche. In den meisten Multi-SKU-Anlagen ist das Ergebnis 15–25% der nominellen Produktionszeit. Das ist Kapazitaet, die Sie bereits in Maschinen und Personal bezahlt haben, aber nie erhalten. Sie zurueckzugewinnen ist oft billiger als eine schnellere Maschine zu kaufen – ein Punkt, den wir in unserem Leitfaden zum echten, nicht katalog-maessigen Durchsatz ausfuehren.
Die SMED-Idee in einem Absatz
SMED teilt alles, was während eines Wechsels getan wird, in zwei Kategorien. Interne Aufgaben können nur passieren, während die Maschine gestoppt ist – zum Beispiel physisch ein Teil zu tauschen. Externe Aufgaben können getan werden, während die Maschine noch das vorherige Produkt läuft laesst – Werkzeuge sammeln, Teile vorstagen, Einstellungen abrufen. Die Methode arbeitet dann in vier Schritten: externe von interner Arbeit trennen, so viel interne Arbeit wie möglich in externe umwandeln, was intern bleibt, stromlinienfoermig gestalten, und auch die externe Arbeit stromlinienfoermig gestalten. Ehrlich angewendet, faellt Wechsel, die routinehalbe eine halbe Stunde dauerten, in einzelne Minuten. Die Disziplin ist identisch, ob die Maschine ein Schrumpfverpacker oder ein Kartonierer ist; nur die spezifischen Anpassungen ändern sich.
Schritt 1: Beobachten und extern von intern trennen
Sie können einen Wechsel nicht verbessern, den Sie nicht beobachtet haben. Nehmen Sie einen repraesentativen Produktwechsel, stehen Sie neben dem Bediener mit einem Notizblock, und protokollieren Sie jede Aktion mit ihrer Zeit – einschliesslich des Gehens und Wartens, die meist die groessten Ueberraschungen sind. Markieren Sie dann jede Aktion intern oder extern. Bei den meisten unverbesserten Wechseln sammeln Bediener Werkzeuge und Teile erst, nachdem die Maschine gestoppt ist, was Arbeit, die extern sein könnte, in tote interne Zeit umwandelt.
Der erste Gewinn ist fast kostenlos: bauen Sie ein Wechselkit und eine Staging-Flaeche. Alles, was das nächste Produkt braucht – Wechselteile, Folie oder Klebeband, die richtige Magazingroesse – wird gesammelt und ausgelegt, während das aktuelle Produkt noch läuft. Ein einfacher gerollter Trolley, einer pro Linie, bestueckt aus einer Wechselliste, entfernt das meiste Gehen und Suchen. Allein in dieser Stufe faellt der Wechsel oft um ein Drittel, ohne die Maschine anzufassen.
Schritt 2: Interne Arbeit in externe umwandeln
Hierher kommen die groesseren Gewinne, und es involviert meist das Maschinendesign. Das Ziel ist, Anpassungen, die frueher eine gestoppte, offene Maschine erforderten, in Dinge umzuwandeln, die im Voraus vorbereitet werden.
- Verwenden Sie voreingestellte, austauschbare Wechselteile statt neu positionierte Schienen. Eine Fuehrungsschiene, die von Hand für jedes Produkt eingewickelt wird, ist langsam und schwer zu wiederholen. Ein dediziertes, farbcodiertes Wechselteil, das gegen einen harten Anschlag positioniert, ist in Sekunden getauscht und ist jedes Mal identisch. Dies ist die einzeln effektivste Wechsel-Investition für Karton- und Kartonhandhabung.
- Stagen Sie Folie, Klebeband und Kartonzuschnitte an der Maschine in den Breiten, die das nächste Produkt braucht, so dass Beladung ein schneller Tausch statt eine Suche ist.
- Bewegen Sie Einstellungen aus der Maschine heraus. Servoangetriebene Maschinen speichern Rezepte; die Auswahl eines abgerufenen Rezepts ersetzt das manuelle Einstellen. Wo Maschinen nicht servo sind, lassen kalibrierte Skalen und harte Ansschlaege einen Bediener eine Position ohne Trial-and-Error setzen.
- Standardisieren Sie Befestiger und beseitigen Sie Werkzeuge. Schnellspanner und Positionierstifte ersetzen Schrauben und Schluesseln; wo Befestiger bleiben, verwenden Sie eine Größe über die Linie, so dass ein einzelnes Werkzeug alles erledigt.
Wenn Sie eine neue Maschine für eine Multi-SKU-Linie spezifizieren, sollte die Wechselleistung eine schriftliche Anforderung sein, kein Nachtrag – fragen Sie den Hersteller nach der Wechselzeit zwischen Ihren beiden haeufigsten Produkten und nach der Liste der Wechselteile, die jedes braucht. Maschinen, die für schnellen Wechsel entworfen sind, wie servoangetriebene Kartonierer und kontinuierlich laufende Wickler, amortisieren ihren bescheidenen Aufpreis schnell auf hochvariantenreichen Linien.
Schritt 3: Die interne Arbeit, die bleibt, stromlinienfoermig gestalten
Nach der Umwandlung bleibt ein Kern von wirklich interner Arbeit. Stromlinienfoermig gestalten Sie ihn mit Funktion über Form: harte Anschlaege und Positionierstifte statt gemessener Anpassung, Ein-Bewegungs-Klemmung, und klare, fehler-vermeidende Sequenz. Zwei Prinzipien erledigen den Großteil der Arbeit.
Poka-yoke, oder Fehlervermeidung. Entwerfen Sie Wechselteile so, dass sie nur in der richtigen Ausrichtung und Position passen – asymmetrische Stifte, unterschiedliche Groessen für links und rechts. Wenn ein Teil nicht falsch installiert werden kann, verbringt der Bediener nie Zeit damit, es zu korrigieren, und läuft nie eine schlechte Einstellung. Keine Anpassung ohne Referenz. Jede bewegliche Führung sollte eine Skala, einen Zeiger oder einen Anschlag haben, der an das Rezept gebunden ist, so dass eine Position durch Ablesen einer Zahl gesetzt wird, nicht durch das Laufenlassen von Testkartons. Das Ziel ist, das Gefuehl zu entfernen, das Wechsel von einem erfahrenen Bediener abhaengig macht.
Schritt 4: Die externe Arbeit stromlinienfoermig gestalten
Externe Arbeit ist kostenlos in dem Sinne, dass sie parallel läuft, aber sie muss trotzdem zuverlaessig sein. Standardisieren Sie sie mit einem pro-SKU-Wechselblatt, das an der Linie aufbewahrt wird: die Teile, Verbrauchsmaterialien, Rezeptnummer und eine einzeilige Einstellungsnotiz. Speichern Sie Wechselteile, wo sie verwendet werden, etikettiert und auf Schattenbrett, so dass ein fehlendes Teil offensichtlich ist. Ein visuelles Planungsbrett, das die naechsten zwei Produkte zeigt, laesst den Bediener vorstagen ohne angewiesen zu werden. Das Ziel ist ein Wechsel, der derselben kurzen Sequenz jedes Mal folgt, unabhaengig davon, wer die Linie bedient.
Was sich tatsächlich an jeder Maschine ändert
Die SMED-Schritte sind konstant; die Anpassungen sind spezifisch. Die Variablen für jede Maschine zu kennen hilft, wenn Sie Wechselteile und Rezepte spezifizieren.
| Maschine | Hauptvariablen zum Einstellen | Bester SMED-Hebel |
|---|---|---|
| Kartonaufrichter | Kartongröße, Magazinbreite, Bodenverschluss-Position | Voreingestellte Wechselteile, harte Anschlaege |
| Kartonverschliesser | Kartonhoehe und -breite, Klebekopf, Klappenfalter | Schnell-Breiten-Schrauben, abgerufene Einstellungen |
| Seitensiegel-Wickler | Folienbreite, Siegelhoehe, Tunneltemperatur/-geschwindigkeit | Servo-Rezept, vorgestagte Folie |
| Kartonierer | Behaelter-Teilung, Kartonmagazin, Einleger | Dedizierte Wechselteile, Rezeptabruf |
| Umreifungsmaschine | Bandbreite, Buegeloeffnung, Spannung | Gespeicherte Spannung, voreingestellte Fuehrungen |
Zum Beispiel, auf einem Hochgeschwindigkeits-Falz-Kartonverschliesser sind die Höhe und Breite, die sich an jeden Karton anpassen, die haeufigen Anpassungen; die Montage kalibrierter Handraedchen mit Zeigern und einem Anschlag für jede Kartongröße verwandelt eine gemessene Probe in ein schnelles Set. Auf einem automatischen L-Versiegeler sind die Siegleistenhoehe und der Folienvorschub die Wiederholvariablen, und ein gespeichertes Servoprofil entfernt den Großteil des Ramp-up-Abfalls.
Rezepte, Einstellungen und das Erste-Gute-Karton-Problem
Der schnellste mechanische Wechsel ist immer noch verdorben, wenn die ersten zehn Kartons verschwendet werden, um Temperaturen und Positionen einzustellen. Zwei Dinge fixieren dies. Erstens, erfassen Sie ein bewaehrtes Rezept pro SKU – jede Servoposition, Tunneltemperatur, Siegelzeit und Spannung – und rufen Sie es ab statt es neu abzuleiten. Zweitens, bei Waermeprozessen wie dem Schrumpftunnel, erkennen Sie, dass die Temperatur sich nicht sofort ändern kann; wo das nächste Produkt eine andere Einstellung braucht, starten Sie diese Anpassung frueh oder staggen Sie sie so, dass der Tunnel bereit ist, wenn der Wechsel beginnt. Tunnel- und Siegeleinstellungen sind der haeufigste Grund, warum ein schneller Wechsel immer noch eine langsame Rampe hat.
Ein durchgearbeitetes Beispiel: 22 Minuten auf 6
Die Zahlen unten sind repraesentativ für die Wechsel, die wir auf Multi-SKU-Karton- und Schrumpflinien sehen, und sie zeigen, wo die Zeit tatsächlich hingeht. Die Gesamtzahl fiel von grob 22 Minuten auf etwa 6, ohne die Maschinengeschwindigkeit zu erhoehen – rein durch Reorganisieren der Arbeit und Hinzufuegen voreingestellter Teile.
| Aktivitaet | Vorher | Nachher | Was sich aenderte |
|---|---|---|---|
| Teile, Folie und Werkzeuge finden | 6 | 0 (extern) | Auf einem Trolley gestagen während des Laufs |
| Fuehrungsschienen von Hand anpassen | 7 | 1.5 | Voreingestellte Wechselteile auf harten Anschlaegen |
| Temperaturen/Spannung setzen | 4 | 1 | Gespeichertes Rezept, fruehes Tunn Vorheizen |
| Testkartons laufen lassen | 5 | 2 | Kalibrierte Skalen, fehlervermeidende Teile |
| Gesamte interne Zeit | 22 | ~6 |
Beachten Sie, dass der größte einzelne Block die Suche nach Teilen war – Arbeit, die nie notwendig war, auf einer gestoppten Maschine zu tun. Die meisten unverbesserten Wechsel sehen so aus: die mechanische Anpassung ist nicht das Problem; die Vorbereitung und Trial-and-Error sind. Es ist auch wert, zu vermerken, dass nach dem Wechsel der Bediener weit weniger Variation zwischen den Laeufen meldete – sobald Positionen gegen harte Anschlaege und Rezepte gesetzt waren, erschien der erste gute Karton fast sofort, und das Ergebnis hing nicht mehr davon ab, wer den Wechsel durchfuehrte. Diese Wiederholbarkeit ist so wertvoll wie die gesparten Minuten, weil sie die taegliche Ausgabe vorhersehbar macht und es ermoeglicht, neues Personal schnell zu trainieren, statt sich auf eine einzelne erfahrene Hand zu verlassen.
Haeufige Wechsel-Fehler
- Fuers Tempo kaufen, aber nicht fuers Wechseln. Eine schnelle Maschine, die eine halbe Stunde zum Wechseln braucht, produziert weniger auf einer Multi-SKU-Linie als eine etwas langsamere mit fuenfminuetigen Wechseln.
- Einstellungen im Kopf eines Bedieners leben lassen. Undokumentiertes Gefuehl erzeugt Risiko an dem Tag, an dem dieser Bediener abwesend ist, und es kann nicht wiederholt oder trainiert werden.
- SKUs ergaenzen ohne Wechselteile. Jedes neue Produkt, das an der Linie improvisiert wird, erodiert die Standardsequenz und verlaengert jeden Wechsel.
- Waermerampe ignorieren. Mechanische Änderungen enden schnell, dann wartet die Linie auf einen kalten oder heissen Tunnel – eine Verzoegerung, die für ein mechanisches Problem gehalten wird.
- Wechsel-Ziele ueberziehen ohne die Teile. Bediener zu bitten, schneller zu gehen, ohne voreingestellte Werkzeuge, erzeugt nur eilige, unzuverlaessige Einstellungen.
Die Gewinne erhalten
Wechselzeiten kriechen zurück, wenn Teile sich abnutzen, neue SKUs ergaenzt werden und die Disziplin nachlaesst. Halten Sie die Gewinne mit drei Gewohnheiten: halten Sie die Wechselzeit auf der Linie sichtbar und timen Sie sie periodisch neu; behandeln Sie jede neue SKU als Ausloeser, um ihr Wechselteil und Rezept zu machen, bevor sie erstmals läuft, statt zu improvisieren; und warten Sie Wechselteile und Positionierflaechen, da abgenutzte Anschlaege die Wiederholbarkeit stillschweigend zerstoeren. Dies ist eng verbunden mit guter vorbeugender Instandhaltung – dieselben abgenutzten Fuehrungen, die die Wiederholbarkeit verletzen, verursachen auch Defekte.
Eine Wechsel-Verbesserungssequenz
- Timen Sie einen echten Wechsel und listen Sie jede Aktion, einschliesslich Gehen und Warten.
- Teilen Sie Aktionen in interne und externe auf; stagen Sie Teile und Verbrauchsmaterialien vor.
- Wandeln Sie interne Arbeit in externe um mit voreingestellten Wechselteilen, harten Anschlaegen und Rezepten.
- Fehlervermeidend die verbleibende interne Arbeit, so dass sie nicht falsch eingestellt werden kann.
- Standardisieren Sie externe Arbeit mit pro-SKU-Blaettern und einem Staging-Trolley.
- Messen Sie erneut, erfassen Sie das Rezept, und timen Sie periodisch neu, um den Gewinn zu halten.
Die Amortisation auf diese Arbeit ist ungewoehnlich schnell, weil sie Kapazitaet zurueckgewinnt, die Sie bereits besitzen. Auf den Linien, die wir bei SunAura Packaging Machines in Betrieb nehmen, sind die Anlagen, die den Wechsel als entworfenen, gemessenen Prozess behandeln – statt als Bedienerfaehigkeit – diejenigen, die die meisten SKUs mit der hoechsten effektiven Ausgabe laufen lassen. Wenn Sie eine neue Multi-SKU-Linie spezifizieren, teilen Sie uns Ihr Produktspektrum und Ihre aktuelle Wechselhaeufigkeit mit; wir können die Schnellwechselteile und das Rezeptsystem von Anfang an konfigurieren, statt sie spaeter nachzuruesten.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vollständiges Profil ›