

Entre numa linha de embalagem que produz uma dúzia de SKU e observe-a durante um turno: o padrão é inequívoco. Raramente o estrangulamento é a máquina; é o tempo entre produtos — os vinte minutos à procura da peça de mudança certa, os dez minutos a reensinar uma guia, as caixas de ensaio desperdiçadas até acertar a cabeça de fita. Nas linhas de fim de linha multi-SKU, o tempo de mudança consome em silêncio uma fatia da produção disponível maior do que a maioria dos responsáveis imagina, e quase ninguém o mede.
Este é um guia prático para reduzir esse tempo. Aplica o método SMED — a abordagem sistemática para transformar mudanças longas e internas em operações curtas, maioritariamente externas — às máquinas do fim da linha: seladoras de caixas, formadoras de caixas, embaladoras de retração com selagem lateral contínua, encartuchadoras e enfardadeiras. O objetivo não é a teoria: é colocar todas as mudanças de formato abaixo de dez minutos e, nas linhas bem preparadas, abaixo de cinco.
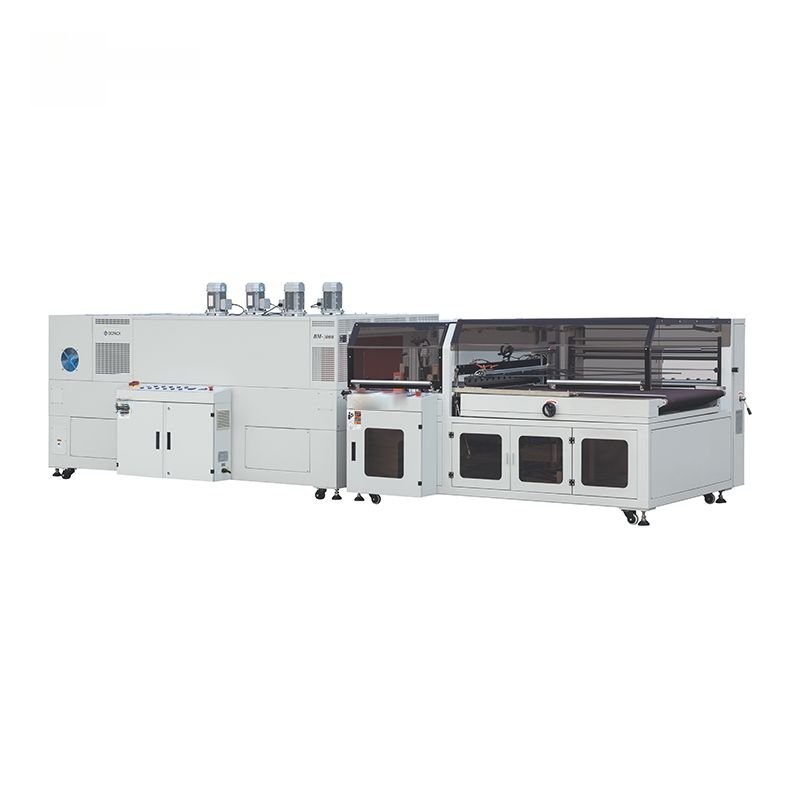
Porque o tempo de mudança de formato é capacidade escondida
A mudança de formato penaliza duas vezes. Primeiro, a linha está simplesmente parada e não produz. Segundo, o arranque depois da mudança — as primeiras caixas enquanto o operador acerta os parâmetros — costuma ser lento e gerar desperdício. Multiplique por cada SKU e por cada turno e o tempo perdido acumula-se. Uma linha que muda seis vezes por turno, vinte minutos de cada vez, perde duas horas de produção por turno antes de contar um único refugo.
Vale a pena fazer as contas na sua própria linha: o resultado costuma surpreender. Liste o número de mudanças por turno, cronometre algumas com honestidade e multiplique por uma semana. Na maioria das fábricas multi-SKU chega-se a 15–25% do tempo nominal de produção. É capacidade que já pagou em máquinas e pessoal, mas que nunca recebe. Recuperá-la sai muitas vezes mais barato do que comprar uma máquina mais rápida — tema que desenvolvemos no nosso guia sobre produtividade real, não de catálogo.
O método SMED num parágrafo
O SMED divide todas as tarefas de uma mudança de formato em duas categorias. As tarefas internas só podem ocorrer com a máquina parada — por exemplo, substituir fisicamente uma peça. As tarefas externas podem ser executadas com a máquina ainda a produzir o artigo anterior — reunir ferramentas, preparar peças, ir buscar parâmetros. O método funciona depois em quatro movimentos: separar o trabalho externo do interno, converter o máximo de trabalho interno em externo, simplificar o que resta de interno e simplificar também o externo. Aplicado com rigor, mudanças de meia hora passam rotineiramente para poucos minutos. A disciplina é idêntica quer a máquina seja uma embaladora de retração ou uma encartuchadora; só os ajustes específicos mudam.
Passo 1: observar e separar o trabalho externo do interno
Não se melhora uma mudança que não se viu. Escolha uma troca de produto representativa, coloque-se ao lado do operador com um bloco e registe cada ação com o respetivo tempo — incluindo deslocações e esperas, que costumam ser a maior surpresa. Depois, classifique cada ação como interna ou externa. Na maioria das mudanças por melhorar, os operadores só vão buscar ferramentas e peças depois de a máquina parar, transformando trabalho que poderia ser externo em tempo interno morto.
A primeira vitória é quase gratuita: monte um kit de mudança e uma zona de preparação. Tudo o que o produto seguinte exige — peças de mudança, filme ou fita, o magazine certo — reúne-se e dispõe-se enquanto o produto atual ainda corre. Um simples carrinho com rodas, um por linha, abastecido a partir de uma lista de mudança, elimina quase todas as deslocações e procuras. Só com esta etapa, as mudanças caem frequentemente um terço sem tocar na máquina.
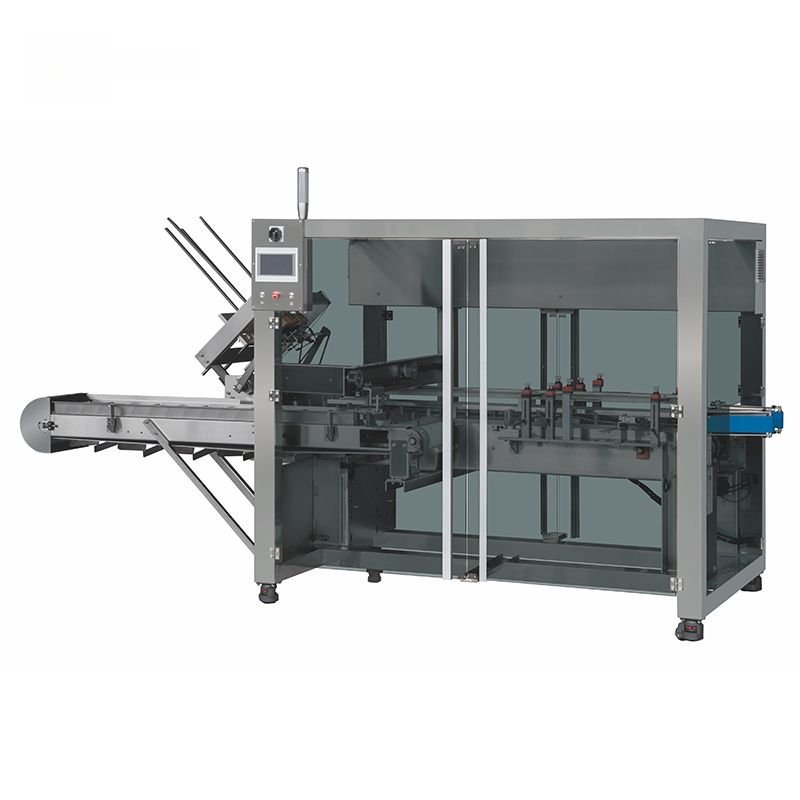
Passo 2: converter trabalho interno em externo
É aqui que surgem os ganhos maiores, e passa quase sempre pela conceção da máquina. O objetivo é transformar ajustes que exigiam a máquina parada e aberta em operações preparadas com antecedência.
- Use peças de mudança pré-reguladas e intermutáveis em vez de guias reposicionadas. Uma guia que se ajusta à mão para cada produto é lenta e difícil de repetir. Uma peça de mudança dedicada, codificada por cores e apoiada num batente fixo troca-se em segundos e fica sempre igual. É o investimento mais eficaz na mudança de formato de caixas e cartões.
- Prepare com antecedência filme, fita e caixas planas junto da máquina, nas larguras exigidas pelo produto seguinte, para que carregar seja uma troca rápida e não uma procura.
- Retire os parâmetros da máquina. As máquinas com servo memorizam receitas; selecionar uma receita substitui a regulação manual. Sem servo, escalas calibradas e batentes fixos permitem acertar uma posição sem tentativa e erro.
- Padronize os fixadores e elimine as ferramentas. Grampos de libertação rápida e pinos de posicionamento substituem parafusos e chaves; onde ainda houver fixadores, use uma só medida em toda a linha para bastar uma ferramenta.
Ao especificar uma máquina nova para uma linha multi-SKU, o desempenho na mudança de formato deve constar por escrito nos requisitos, e não ficar para depois: peça ao fabricante o tempo de mudança entre os seus dois produtos mais frequentes e a lista de peças de mudança de cada um. As máquinas concebidas para trocas rápidas, como as encartuchadoras com servo e as embaladoras de movimento contínuo, amortizam depressa o pequeno acréscimo de preço em linhas de grande variedade.
Passo 3: simplificar o trabalho interno restante
Após a conversão, resta um núcleo de trabalho verdadeiramente interno. Simplifique-o pela função e não pela forma: batentes fixos e pinos de posicionamento em vez de ajustes medidos, fixação num só gesto e uma sequência clara e à prova de erro. Dois princípios fazem quase todo o trabalho.
Poka-yoke, ou sistema à prova de erro. Projete as peças de mudança para encaixarem apenas na orientação e posição corretas — pinos assimétricos, tamanhos diferentes para esquerda e direita. Se uma peça não puder ser montada ao contrário, o operador não perde tempo a corrigi-la nem arranca com uma regulação errada. Nenhum ajuste sem referência. Cada guia móvel deve ter uma escala, um ponteiro ou um batente ligado à receita, para que a posição se acerte lendo um número em vez de correr caixas de ensaio. O objetivo é eliminar o «jeito» que faz depender a mudança de formato de um único operador experiente.
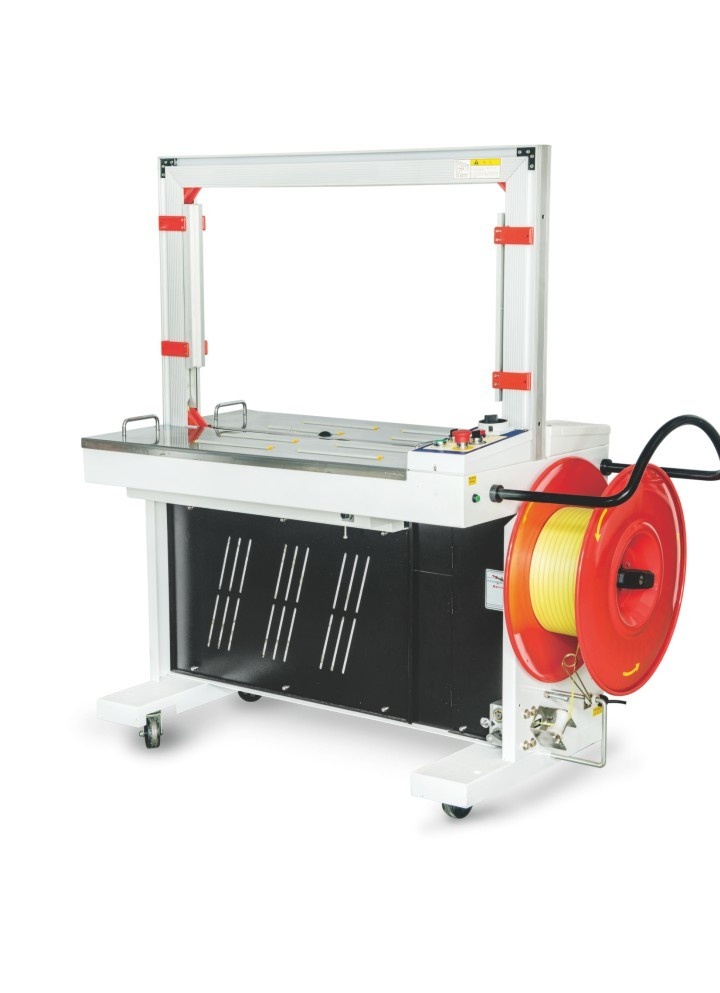
Passo 4: simplificar o trabalho externo
O trabalho externo é gratuito no sentido de que decorre em paralelo, mas ainda assim tem de ser fiável. Padronize-o com uma ficha de mudança por SKU, guardada na linha: peças, consumíveis, número da receita e uma nota de preparação numa linha. Guarde as peças de mudança onde são usadas, etiquetadas e em painel com o contorno marcado, para que uma peça em falta salte à vista. Um quadro visual com os dois produtos seguintes permite ao operador preparar-se com antecedência sem ninguém lho dizer. O objetivo é uma mudança que siga sempre a mesma sequência curta, independentemente de quem esteja a comandar a linha.
O que muda realmente em cada máquina
Os passos do SMED são constantes; os ajustes são específicos. Conhecer as variáveis de cada máquina ajuda a especificar peças de mudança e receitas.
| Máquina | Principais variáveis a regular | Melhor alavanca SMED |
|---|---|---|
| Formadora de caixas | Formato da caixa, largura do magazine, posição de selagem do fundo | Peças pré-reguladas, batentes fixos |
| Seladora de caixas | Altura e largura da caixa, cabeça de fita, dobradores de abas | Parafusos de regulação rápida da largura, parâmetros memorizados |
| Embaladora de selagem lateral | Largura do filme, altura de selagem, temperatura/velocidade do túnel | Receita de servo, filme preparado com antecedência |
| Encartuchadora | Passo do alvéolo, magazine de cartões, inseridor | Peças de mudança dedicadas, chamada de receitas |
| Enfardadeira | Largura da cinta, abertura do arco, tensão | Tensão memorizada, guias pré-reguladas |
Por exemplo, numa seladora de caixas com dobragem de alta velocidade a altura e a largura que se adaptam a cada caixa são as regulações mais frequentes; instalar volantes graduados, com ponteiro e um batente para cada formato de caixa, transforma um acerto por tentativas e medições num ajuste rápido. Numa seladora automática em L, a altura da barra de selagem e o avanço do filme são as variáveis que se repetem, e um perfil de servo memorizado elimina grande parte do desperdício no arranque.
Receitas, parâmetros e o problema da primeira caixa boa
A mudança mecânica mais rápida de nada serve se as primeiras dez caixas se perderem a acertar temperaturas e posições. Duas medidas resolvem isto. Primeiro, grave uma receita validada por SKU — cada posição de servo, temperatura do túnel, tempo de selagem e tensão — e chame-a em vez de a reconstruir. Segundo, nos processos térmicos como o túnel de retração, reconheça que a temperatura não muda instantaneamente: se o produto seguinte exigir outro valor, inicie o ajuste cedo ou antecipe-o, para o túnel estar pronto quando a mudança começar. Os parâmetros do túnel e da selagem são a razão mais frequente para uma mudança «rápida» continuar a ter um arranque lento.
Um exemplo prático: de 22 para 6 minutos
Os números abaixo são representativos das mudanças que vemos em linhas multi-SKU de caixas e retração e mostram onde o tempo se perde de facto. O total caiu de cerca de 22 minutos para cerca de 6 sem aumentar a velocidade da máquina — apenas reorganizando o trabalho e acrescentando peças pré-reguladas.
| Atividade | Antes | Depois | O que mudou |
|---|---|---|---|
| Procura de peças, filme e ferramentas | 6 | 0 (external) | Preparadas num carrinho com a linha em marcha |
| Ajuste manual das guias | 7 | 1.5 | Peças de mudança pré-reguladas em batentes fixos |
| Regulação de temperaturas/tensão | 4 | 1 | Receita memorizada, pré-aquecimento antecipado do túnel |
| Caixas de ensaio | 5 | 2 | Escalas calibradas, peças à prova de erro |
| Tempo interno total | 22 | ~6 |
Repare que o maior bloco era a procura de peças — trabalho que nunca precisou de ser feito com a máquina parada. A maioria das mudanças por melhorar tem este aspeto: o ajuste mecânico não é o problema; a preparação e a tentativa e erro são. Vale também registar que, depois da mudança, o operador notou muito menos variação entre lotes: com as posições fixadas em batentes e receitas, a primeira caixa boa apareceu quase de imediato e o resultado deixou de depender de quem fazia a mudança. Essa repetibilidade vale tanto como os minutos poupados, porque torna a produção diária previsível e permite formar novos operadores depressa, em vez de depender de uma única pessoa experiente.
Erros frequentes na mudança de formato
- Comprar pela velocidade e não pela mudança de formato. Uma máquina rápida que demora meia hora a mudar de formato produz menos numa linha multi-SKU do que uma ligeiramente mais lenta com mudanças de cinco minutos.
- Deixar os parâmetros apenas na cabeça de um operador. O «jeito» não documentado cria risco no dia em que esse operador falta, não se repete nem se ensina.
- Adicionar SKU sem peças de mudança. Cada produto novo improvisado na linha corrói a sequência padrão e alonga todas as mudanças de formato.
- Ignorar o tempo de subida de temperatura. As alterações mecânicas terminam depressa, mas a linha fica à espera de um túnel frio ou quente — um atraso que se confunde com uma avaria mecânica.
- Apertar demasiado as metas de mudança de formato sem dispor das peças. Pedir aos operadores que trabalhem mais depressa sem ferramentas pré-reguladas só gera preparações apressadas e pouco fiáveis.
Consolidar os ganhos
Os tempos de mudança de formato voltam a subir à medida que as peças se desgastam, surgem novos SKU e a disciplina afrouxa. Mantenha os ganhos com três hábitos: mantenha o tempo de mudança visível na linha e cronometre-o periodicamente; trate cada SKU novo como gatilho para criar a respetiva peça e receita antes da primeira produção, em vez de improvisar; e conserve as peças de mudança e as superfícies de posicionamento, porque batentes gastos destroem a repetibilidade em silêncio. Isto está intimamente ligado a uma boa manutenção preventiva — as mesmas guias gastas que prejudicam a repetibilidade também causam defeitos.
Sequência para melhorar a mudança de formato
- Cronometre uma mudança real e liste todas as ações, incluindo deslocações e esperas.
- Separe as ações internas das externas; prepare peças e consumíveis com antecedência.
- Converta trabalho interno em externo com peças pré-reguladas, batentes fixos e receitas.
- Torne o trabalho interno restante à prova de erro, para não poder ser mal regulado.
- Padronize o trabalho externo com fichas por SKU e um carrinho de preparação.
- Volte a medir, registe a receita e cronometre periodicamente para manter o ganho.
O retorno deste trabalho é invulgarmente rápido porque recupera capacidade que já possui. Nas linhas que colocamos em funcionamento na SunAura Packaging Machines, as fábricas que tratam a mudança de formato como um processo projetado e medido — e não como uma perícia do operador — são as que correm mais SKU com maior produção efetiva. Se está a especificar uma linha multi-SKU nova, indique-nos a sua gama de produtos e a frequência atual de mudanças: configuramos as peças de troca rápida e o sistema de receitas desde o início, em vez de as adaptarmos mais tarde.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografia completa ›