

“Lên tới 200 gói mỗi phút.” Mọi catalogue máy bao gói flow pack, máy đóng hộp carton và máy đóng thùng đều có một con số tốc độ đứng đầu, và mọi nhà quản lý mua hàng đều đã thấy con số đó tan biến trên sàn xưởng. Khoảng cách giữa tốc độ danh định trong catalogue và năng suất thực của thiết bị đóng gói tự động mà Quý công ty đạt được không phải là sự đánh lừa của nhà cung cấp — đó là quy ước đo lường. Con số trong catalogue là mức đỉnh lý thuyết trong điều kiện tốt nhất; dây chuyền của Quý công ty thì phải chạy đổi khuôn, nối màng, dừng nhỏ, giảm tốc và loại phế phẩm. Cẩm nang này giải thích chính xác cách tính năng suất thực, vì sao hai con số chênh nhau, và cách dùng con số thực khi chọn máy để Quý công ty mua đúng công suất có thật ngay ngày máy xuất xưởng.
Tốc độ danh định trong catalogue thực chất đo cái gì
Nhà sản xuất công bố thông số máy trong một tập điều kiện lý tưởng rất hẹp: chỉ một loại sản phẩm duy nhất, cứng, hình dạng đơn giản; màng hoặc phôi carton mới, đồng nhất; căn khớp điểm in hoàn hảo; bộ cấp liệu hoàn toàn tự động đưa sản phẩm vào đúng nhịp máy yêu cầu; không có lần đổi khuôn nào; và phép thử loại trừ mọi điểm dừng dù rất ngắn. Con số Quý khách đọc được là đỉnh cơ khí tức thời mà hệ truyền động duy trì được trong một lần chạy ngắn. Nó hữu ích để so sánh năng lực cơ khí giữa máy này với máy kia, nhưng lại không phải một dự báo sản lượng. Coi nó là dự báo sản lượng chính là sai lầm tốn kém nhất trong mua sắm thiết bị đóng gói.
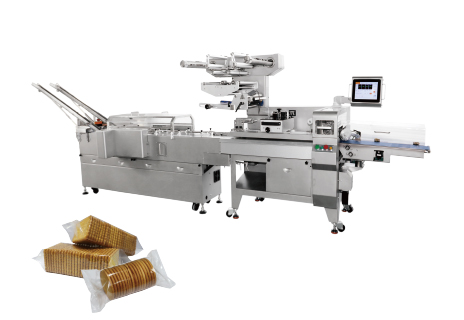
Khung tính: năng suất thực là OEE áp cho ngành đóng gói
Cách trung thực để quy đổi tốc độ danh định thành năng suất thực là quan hệ Hiệu suất thiết bị tổng thể (OEE), áp dụng riêng cho dây chuyền đóng gói:
Sản lượng thực = Tốc độ danh định × Độ sẵn sàng × Hiệu suất vận hành × Chất lượng
Mỗi hệ số là một số thập phân từ 0 đến 1 và chúng nhân với nhau. Đó là lý do hao hụt cộng dồn dữ dội đến vậy: độ sẵn sàng 90%, hiệu suất 85% và chất lượng 97% không cộng lại thành khoảng 90% — chúng nhân thành 0,90 × 0,85 × 0,97 = 0,74, nghĩa là Quý công ty chạy ở khoảng ba phần tư tốc độ danh định. Thêm vào đó, nhiều dây chuyền còn không đạt nổi các hệ số thành phần ấy, nên một chiếc máy “200 gói mỗi phút” thường chỉ giao được 120 đến 140. Hãy xem từng hệ số theo ngôn ngữ đóng gói.
Độ sẵn sàng: những lần dừng bào mòn cả ngày
Độ sẵn sàng (Availability) là tỷ lệ thời gian dây chuyền thực sự có hàng chạy so với tổng thời gian sản xuất đã lên kế hoạch. Ở thiết bị đóng gói, tỷ lệ này bị bào mòn bởi: đổi khuôn giữa các SKU; nối màng hay nối cuộn; thay cuộn màng; gián đoạn cấp thùng hoặc phôi carton; bảo trì theo kế hoạch lẫn ngoài kế hoạch; giờ nghỉ của công nhân; và kẹt hàng ở thượng nguồn, hạ nguồn làm máy dừng. Một dây chuyền đổi khuôn ba lần mỗi ngày mất đi một phần không nhỏ của mọi ca, dù mỗi lần chỉ vỏn vẹn hai mươi phút. Độ sẵn sàng là yếu tố bị bỏ qua thường xuyên nhất, vì nó tích lũy trên lịch sản xuất chứ không hiện ra trên đồng hồ bấm giờ. Muốn đo được, hãy ghi lại từng lần dừng dây chuyền trong hai tuần mang tính đại diện, rồi lấy thời gian chạy thực tế chia cho thời gian sản xuất theo kế hoạch.
Hiệu suất vận hành: những hao hụt nhỏ không ai bấm giờ
Hiệu suất vận hành là tỷ số giữa tốc độ chạy thực và tốc độ danh định khi máy đang chạy. Đây là nơi khoảng cách thực tế mở rộng nhất. Dây chuyền đóng gói hiếm khi chạy ở mức đỉnh catalogue, kể cả khi về danh nghĩa vẫn “đang chạy”. Máy chậm lại vì sản phẩm khó, vì màng co giãn, vì những món hàng mong manh không thể chạy nhanh, và để bù nhịp thao tác của bộ cấp liệu bán tự động. Những lần dừng nhỏ — sót một thùng, chỉnh một đường chạy màng, một sản phẩm cần cấp lại — mỗi lần chỉ vài giây nhưng cộng dồn. Một chiếc máy dừng năm giây mỗi phút chỉ giao được chưa tới một nửa tốc độ danh định trong khoảng thời gian đó. Hao hụt hiệu suất vô hình trong nhật ký dừng máy chính vì nó ngắn; muốn nắm được, phải lấy mẫu tốc độ chạy theo thời gian, chứ không chỉ bấm giờ những lần dừng dài.
Chất lượng: sản lượng phải làm lại hoặc bỏ
Chất lượng (Quality) là tỷ lệ sản phẩm đầu ra đạt chuẩn bán được ngay từ lượt chạy đầu. Trên dây chuyền đóng gói, nhóm hư lỗi gồm: gói hàn lệch hoặc lệch tâm; thùng carton dựng chưa hoàn chỉnh; sản phẩm rơi khỏi bộ cấp liệu; và đầy quá định lượng hoặc hao hụt do dây chuyền chưa được hiệu chuẩn lại. Những gói này có thể đem xử lý lại — tốn nhân công — hoặc loại bỏ — tốn vật liệu. Dù theo cách nào, chúng cũng không phải thành phẩm bán được. Tổn thất chất lượng được đo bằng cách đếm số gói loại và số gói phải xử lý lại trong cùng khung hai tuần đó. Chỉ số này đặc biệt quan trọng khi Quý khách so sánh hai máy cùng công bố một tốc độ định mức: máy có căn khớp điểm in chặt hơn và đường hàn ổn định hơn thường cho ra nhiều gói đạt chuẩn hơn hẳn mỗi giờ, dù thông số catalog y hệt. Đó cũng là lý do điều khiển servo và căn khớp điểm in đáng giá, như chúng tôi đã phân tích trong bài đánh giá về tỷ suất hoàn vốn của máy đóng gói dẫn động servo.
Một ví dụ tính toán
Hãy hình dung một máy bao gói flow pack ngang danh định 180 gói mỗi phút. Qua hai tuần chạy đại diện, Quý công ty đo được: độ sẵn sàng 88% (đổi khuôn, thay cuộn, nghỉ giải lao), hiệu suất 80% (dừng nhỏ và giảm tốc trên sản phẩm thực), chất lượng 96% (phế phẩm và làm lại). Năng suất thực là 180 × 0,88 × 0,80 × 0,96 = khoảng 122 gói mỗi phút — tức khoảng hai phần ba con số catalogue. Giờ hãy chọn máy cho đúng: nếu mục tiêu là 120 gói bán được mỗi phút, mua máy 180 gói mỗi phút là vừa đủ và không có biên dư, vì sản lượng thực của nó rơi đúng vào mục tiêu. Lựa chọn hợp lý là máy danh định 220 đến 240 gói mỗi phút, có năng suất thực vượt thoải mái nhu cầu và để lại dư địa tăng trưởng. Đó là thông điệp cốt lõi: luôn mua cao hơn mục tiêu một hệ số OEE trọn vẹn, chứ không mua đúng bằng mục tiêu.
Vì sao các hao hụt không phân bổ đều
Một nhận định quan trọng cho công tác hoạch định: ba hệ số hao hụt hành xử khác nhau theo thời gian. Độ sẵn sàng chủ yếu là bài toán lập lịch và giữ gìn nề nếp — nó tăng khi giảm những lần đổi khuôn không cần thiết, chuẩn bị sẵn màng và phôi thùng, và bố trí bảo trì quanh các khung sản xuất. Hiệu suất vận hành chủ yếu là bài toán khớp máy với sản phẩm — nó tăng khi bộ cấp liệu trình sản phẩm đúng nhịp, hình học sản phẩm hợp với chuyển động và các lần dừng nhỏ được giảm nhờ cảm biến, căn chỉnh tốt hơn. Chất lượng chủ yếu là bài toán chỉnh máy và nguyên liệu — nó tăng nhờ nhiệt độ hàn ổn định, dập dấu chính xác và màng đồng đều. Khi đo một dây chuyền và thấy nó chạy kém, việc xác định yếu tố nào đang thấp sẽ cho biết nên chi tiền vào đâu: không chiếc máy bao gói mới nào sửa được một dây chuyền mất sản lượng vì đổi khuôn xếp lịch tồi, và không mức lập lịch nào sửa được một chiếc máy có bộ cấp liệu không trình đưa sản phẩm đáng tin cậy. Đó là giá trị thực tiễn của việc tách riêng ba hệ số thay vì gộp thành một chỉ số hiệu quả mơ hồ.
Tạo biên dư và tính cho tăng trưởng
Năng suất thực không phải con số cố định. Nó trôi xuống khi máy mòn, mối hàn suy giảm và người vận hành thay đổi, và trôi lên khi đội ngũ quen dây chuyền và loại bỏ các lần dừng nhỏ. Vì vậy mua đúng bằng sản lượng đo được hôm nay là sai lầm: trong vòng một năm Quý công ty sẽ có ít công suất dùng được hơn mình tưởng, bởi hao mòn và biến thiên bào mòn khoản biên dư mà mình không để lại. Một nguyên tắc thực dụng là chọn tốc độ danh định sao cho năng suất thực tế sau ba năm vẫn vượt mục tiêu bán được, nghĩa là thường phải chọn máy có tốc độ danh định cao hơn khoảng 30 đến 45% so với cách tính ngây thơ theo catalogue. Khoản dư này cũng là thứ cho phép hấp thụ một sản phẩm mới chạy nhanh hơn hay một đợt cao điểm thời vụ mà không cần đầu tư lần hai. Trong suốt vòng đời dây chuyền, phần tốc độ danh định dư khiêm tốn ấy là bảo hiểm rẻ so với chi phí lớn hơn nhiều của một điểm nghẽn không thể vượt qua.
Cách đo năng suất thực trên dây chuyền của Quý công ty
Quý khách không cần một hệ MES tối tân mới có được con số đáng tin. Hãy làm một đợt khảo sát hai tuần: ghi lại số giờ sản xuất theo kế hoạch; lưu lại từng lần dừng dây chuyền kèm nguyên nhân (đổi khuôn, nối màng, kẹt hàng, bảo trì, nghỉ giải lao); lấy mẫu tốc độ chạy định kỳ và ghi nhận những lúc thấp hơn định mức; rồi đếm gói loại và gói xử lý lại theo từng nguyên nhân. Cuối cùng, hãy tính riêng độ sẵn sàng, hiệu suất và chất lượng thay vì lấy trung bình cộng, vì chỉ các con số tách biệt mới chỉ ra được chỗ cần cải thiện. Nếu năng suất thực đo thấp xa so với nhu cầu, chẩn đoán sẽ tự lộ ra: độ sẵn sàng thấp trỏ vào bài toán đổi khuôn và xếp lịch, hiệu suất thấp trỏ vào các điểm dừng nhỏ và lỗi cấp liệu, còn chất lượng thấp trỏ vào đường hàn, căn khớp điểm in hoặc khâu thao tác sản phẩm. Phép đo này còn cho biết liệu mua máy mới có thực sự là khoản đầu tư đúng hay không — thường thì cải thiện rẻ nhất lại nằm ở việc chỉnh bộ cấp liệu hoặc quy trình đổi khuôn trên chính chiếc máy Quý khách đang có, đúng như khuyến nghị của chúng tôi về tích hợp máy đóng gói với dây chuyền sản xuất hiện có.
Dùng con số đó khi mua máy
Khi yêu cầu báo giá, hãy nêu mục tiêu thực tế bán được — không phải đỉnh catalogue — và đề nghị mỗi nhà cung cấp xác nhận tốc độ danh định cần thiết để đạt mục tiêu đó sau khi áp các hệ số sẵn sàng, hiệu suất và chất lượng thực tế. Một nhà cung cấp cùng Quý công ty mô hình hoá hao hụt là nhà cung cấp đáng tin. Bản thân máy cũng quan trọng: những model như máy bao gói flow pack năm servo SZ-580 hay máy bao gói flow pack kiểu tịnh tiến toàn servo SW-60E giữ được nhiều tốc độ danh định hơn trong điều kiện thực nhờ dập dấu điện tử và hàn ổn định giảm hao hụt hiệu suất và chất lượng, dù tốc độ catalogue của chúng trùng với những máy đơn giản hơn. Ở cuối dây chuyền, nguyên tắc tương tự áp cho khâu đóng thùng; một trạm đóng thùng kiểu nhện WS-1200 nên được chọn theo năng suất thực của máy bao gói, không theo đỉnh catalogue, để hai máy chạy cùng nhịp. Đây cũng là logic chúng tôi khuyên dùng khi đánh giá tổng chi phí sở hữu của dây chuyền đóng gói tự động: con số trung thực là số gói bán được mỗi giờ trong suốt vòng đời máy, không phải tốc độ ngày đầu.
Những câu hỏi nên đặt cho nhà cung cấp
Hãy cắt qua lớp tiếp thị catalogue bằng cách yêu cầu các con số thực tế. Khách hàng tương tự đạt tỷ lệ đạt ngay lần đầu bao nhiêu với sản phẩm này? Thời gian đổi khuôn điển hình là bao lâu, và ứng dụng cần bao nhiêu lần mỗi ngày? Tỷ lệ dừng nhỏ điển hình là bao nhiêu? Tỷ lệ phế phẩm và làm lại là bao nhiêu? Cần tốc độ danh định nào để đạt mục tiêu bán được thực của khách hàng sau khi trừ hao hụt? Những nhà cung cấp trả lời bằng đơn vị thực — số gói hàng bán được mỗi giờ — thay vì đỉnh lý thuyết chính là những người sẽ bán cho Quý công ty chiếc máy đúng như lời hứa. Cũng nên cảnh giác với nhà cung cấp chỉ đọc tốc độ catalogue mà không mô hình hoá được hao hụt của Quý công ty; khoảng cách đó chính là nơi sinh ra những công trình gây thất vọng, vì chiếc máy chưa bao giờ được chọn theo điều kiện mà nó sẽ thực sự vận hành.
SunAura Packaging Machines xác định năng suất thực như thế nào
Tại SunAura Packaging Machines, chúng tôi báo giá theo mục tiêu sản lượng bán được thực của khách hàng và chọn tốc độ danh định để chừa biên OEE thoải mái, thay vì chào chiếc máy có tốc độ thấp nhất trông hợp lý trên giấy. Chúng tôi chạy từng máy với sản phẩm của khách hàng trong nghiệm thu tại nhà máy và báo cáo tỷ lệ đạt ngay lần đầu thực tế, để con số Quý công ty thấy trước khi xuất hàng sát với con số sẽ có tại nhà máy. Chúng tôi cũng xem xét toàn dây chuyền — cấp liệu, máy bao gói, đóng hộp, đóng thùng và xếp pallet — và chọn từng công đoạn theo công đoạn trước đó, vì đó là cách duy nhất tránh lỗi phổ biến khi một đầu dây chuyền quá cỡ còn đầu kia thiếu hàng.
Nếu Quý công ty cần hỗ trợ tính năng suất thực và tốc độ danh định thực sự cần thiết, hãy liên hệ đội ngũ kỹ thuật SunAura Packaging Machines với sản phẩm, sản lượng mỗi giờ hiện tại và các hao hụt đã đo, chúng tôi sẽ mô hình hoá chiếc máy và bố trí dây chuyền phù hợp.
Kết luận
Tốc độ danh định trong catalogue là một mức đỉnh cơ khí, không phải lời cam kết sản xuất. Năng suất thực là tốc độ danh định nhân với độ sẵn sàng, hiệu suất vận hành và chất lượng — và các hệ số này nhân dồn, nên con số thực tế thường thấp hơn hẳn con số đứng đầu. Hãy đo hao hụt của chính mình trong hai tuần, mua cao hơn mục tiêu bán được một hệ số hao hụt trọn vẹn, và chọn toàn dây chuyền theo năng suất thực thay vì đỉnh catalogue. Làm được vậy, chiếc máy Quý công ty đưa vào chạy sẽ thực sự sản xuất đúng sản lượng đã được hứa — chứ không phải sản lượng mình hy vọng. Con số catalogue chưa bao giờ là lời nói dối; nó chỉ đơn giản là phép đo thực hiện trong điều kiện mà nhà máy của Quý công ty sẽ không bao giờ tái lập. Đo trung thực, mua theo con số thực, và khoảng cách giữa lời hứa và sản xuất sẽ biến mất.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Xem tiểu sử đầy đủ ›