

Basta con entrar en una línea de embalaje que fabrica una docena de SKU y observarla durante un turno para que el patrón resulte inconfundible. La máquina en sí rara vez es la limitación. La limitación es el tiempo entre productos: los veinte minutos buscando la pieza de cambio correcta, los diez minutos reajustando un carril guía, las cajas de prueba que se tiran hasta que el cabezal de cinta queda alineado. En las líneas de fin de línea multi-SKU, el tiempo de cambio de formato se come en silencio una parte de la producción disponible mayor de la que la mayoría de los responsables cree, y casi nada de ese tiempo se mide.
Este es un manual práctico para recortar ese tiempo. Aplica el método SMED —Single-Minute Exchange of Die, el enfoque sistemático para convertir los cambios de formato de tareas internas largas en tareas cortas y mayoritariamente externas— a las máquinas del final de la línea: selladoras de cajas, formadoras de cajas, retractiladoras continuas de sellado lateral, cartoneras y flejadoras. El objetivo no es teórico: es conseguir que cada cambio de formato baje de diez minutos y, en líneas bien preparadas, de cinco.
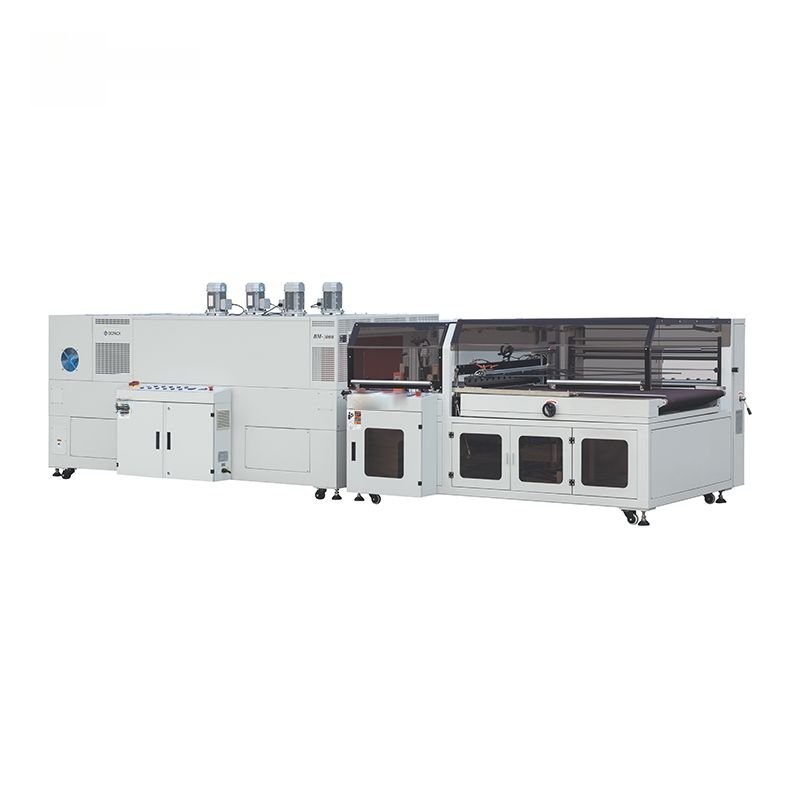
Por qué el tiempo de cambio es capacidad oculta
El cambio de formato duele dos veces. Primero, la línea simplemente se detiene y no produce nada. Segundo, la rampa posterior al cambio —las primeras cajas que se hacen mientras el operario ajusta los parámetros— suele ser lenta y genera desperdicio. Multiplique eso por cada SKU, cada turno, y el tiempo perdido se acumula. Una línea que cambia seis veces por turno a veinte minutos por cambio pierde dos horas de producción por turno antes de contar un solo rechazo.
Merece la pena hacer la aritmética en su propia línea, porque normalmente sorprende. Anote el número de cambios por turno, cronometre con honestidad unos cuantos representativos y extráigalo a una semana. En la mayoría de las plantas multi-SKU el resultado es del 15 al 25 % del tiempo nominal de producción. Es capacidad que ya ha pagado en máquinas y en personal y que nunca recibe. Recuperarla suele ser más barato que comprar una máquina más rápida, una idea que desarrollamos en nuestra guía sobre la cadencia real y no la del catálogo..
La idea de SMED en un párrafo
SMED divide todo lo que se hace durante un cambio de formato en dos categorías: las tareas internas y las externas.InternalLas tareas internas solo pueden realizarse con la máquina parada —cambiar una pieza físicamente, por ejemplo—.ExternalLas tareas externas pueden hacerse mientras la máquina sigue produciendo el producto anterior: reunir herramientas, preparar piezas de antemano, recuperar ajustes. El método se aplica después en cuatro movimientos: separar el trabajo externo del interno, convertir en externo todo el trabajo interno que sea posible, simplificar lo que sigue siendo interno y simplificar también el trabajo externo. Aplicado con honestidad, los cambios que duraban media hora caen habitualmente a pocos minutos. La disciplina es idéntica tanto si la máquina es una retractiladora como una cartonera; solo cambian los ajustes concretos.
Paso 1: observar y separar lo externo de lo interno
No se puede mejorar un cambio de formato que no se ha observado. Tome un cambio de producto representativo, sitúese junto al operario con una libreta y registre cada acción con su tiempo, incluidos los desplazamientos y las esperas, que suelen ser la mayor sorpresa. Después marque cada acción como interna o externa. En la mayoría de los cambios sin mejorar, los operarios reúnen herramientas y piezas solo cuando la máquina ya está parada, lo que convierte trabajo que podría ser externo en tiempo interno muerto.
La primera victoria es casi gratuita: prepare un kit de cambio y una zona de preparación. Todo lo que necesita el producto siguiente —piezas de cambio, film o cinta, el tamaño de magazine correcto— se reúne y se coloca mientras el producto actual sigue en marcha. Un carro con ruedas, uno por línea, abastecido a partir de una lista de cambio, elimina la mayor parte de los desplazamientos y las búsquedas. Solo con este paso, los cambios suelen bajar un tercio sin tocar la máquina.
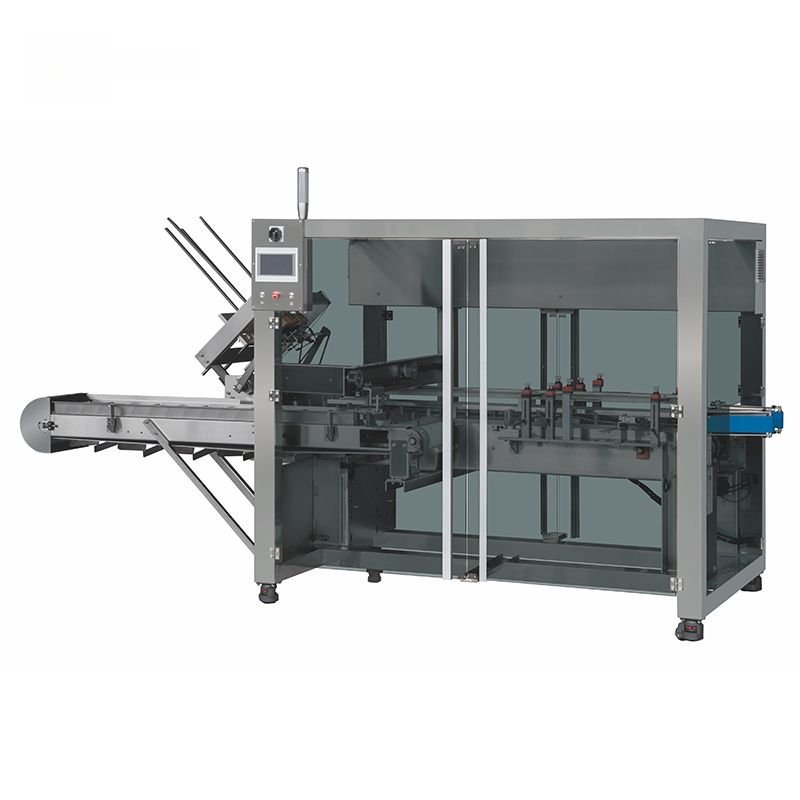
Paso 2: convertir trabajo interno en externo
Aquí es donde llegan las ganancias mayores, y normalmente implica el diseño de la máquina. Se trata de convertir ajustes que antes exigían una máquina parada y abierta en algo que se prepara por adelantado.
- Utilice piezas de cambio intercambiables y preajustadas en lugar de carriles reposicionables. Un carril guía que se regula a mano para cada producto es lento y difícil de repetir. Una pieza de cambio dedicada y codificada por colores que se apoya en un tope fijo se cambia en segundos y queda idéntica siempre. Es la inversión en cambio de formato más eficaz en la manipulación de cajas y estuches.
- Prepare film, cinta y cajas planas de antemano en la máquina, en los anchos que necesita el producto siguiente, para que la carga sea un intercambio rápido y no una búsqueda.
- Saque los ajustes de la máquina. Las máquinas con servomotores memorizan recetas; seleccionar una receta recuperada sustituye el ajuste manual. Cuando las máquinas no son servo, las escalas calibradas y los topes fijos permiten al operario fijar una posición sin prueba y error.
- Estandarice los cierres y elimine las herramientas. Las abrazaderas de liberación rápida y los pasadores de posicionamiento sustituyen a los tornillos y las llaves; donde queden tornillos, use una sola medida en toda la línea para que una única herramienta lo resuelva todo.
Al especificar una máquina nueva para una línea multi-SKU, el rendimiento del cambio de formato debería ser un requisito escrito y no una consideración posterior: pida al fabricante el tiempo de cambio entre sus dos productos más frecuentes y la lista de piezas de cambio que necesita cada uno. Las máquinas concebidas para el cambio rápido, como las cartoneras servo y las envolvedoras de movimiento continuo, amortizan enseguida su modesto sobreprecio en líneas de alta variedad.
Paso 3: simplificar el trabajo interno que queda
Tras la conversión queda un núcleo de trabajo genuinamente interno. Simplifíquelo anteponiendo la función a la forma: topes fijos y pasadores de posicionamiento en lugar de ajustes medidos, fijación en un solo movimiento y secuencias claras a prueba de errores. Dos principios hacen casi todo el trabajo.
Poka-yoke, o diseño a prueba de errores. Diseñe las piezas de cambio para que solo encajen en la orientación y la posición correctas: pasadores asimétricos, tamaños distintos para izquierda y derecha. Si una pieza no puede montarse mal, el operario nunca pierde tiempo corrigiéndola y nunca hace un ajuste defectuoso.Ningún ajuste sin referencia. Toda guía móvil debería tener una escala, un indicador o un tope vinculado a la receta, de modo que la posición se fije leyendo un número y no probando cajas. El objetivo es eliminar el «tacto» que hace que los cambios dependan de un operario experimentado.
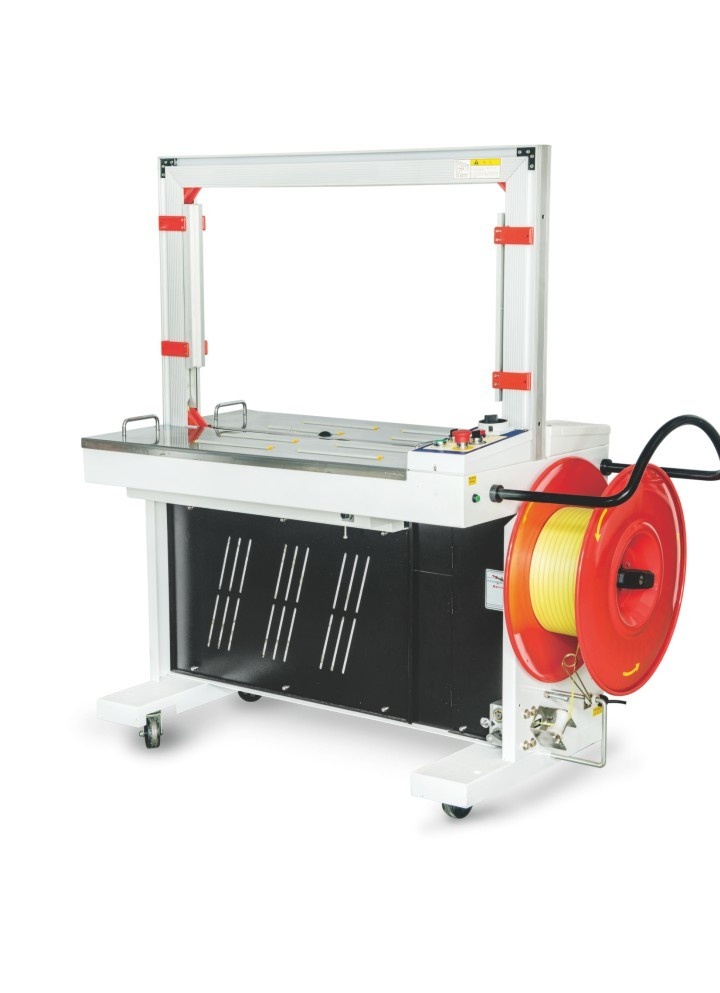
Paso 4: simplificar el trabajo externo
El trabajo externo es gratis en el sentido de que se ejecuta en paralelo, pero aun así tiene que ser fiable. Estandarícelo con una hoja de cambio por SKU guardada en la línea: las piezas, los consumibles, el número de receta y una nota de ajuste de una línea. Guarde las piezas de cambio donde se usan, etiquetadas y con panel de sombras, para que la que falte se vea a simple vista. Un panel de programación visual con los dos productos siguientes permite al operario preparar el trabajo sin que nadie se lo indique. El objetivo es un cambio que siga siempre la misma secuencia breve, lo ejecute quien lo ejecute.
Qué cambia realmente en cada máquina
Los pasos de SMED son constantes; los ajustes son específicos. Conocer las variables de cada máquina ayuda a la hora de especificar piezas de cambio y recetas.
| Machine | Principales variables a ajustar | Palanca SMED más eficaz |
|---|---|---|
| Formadora de cajas | Tamaño de caja, ancho del magazine, posición del sellado inferior | Piezas de cambio preajustadas, topes fijos |
| Selladora de cajas | Altura y ancho de caja, cabezal de cinta, plegadores de solapas | Tornillos de ancho rápidos, ajustes memorizados |
| Retractiladora de sellado lateral | Ancho de film, altura de sellado, temperatura y velocidad del túnel | Receta servo, film preparado de antemano |
| Cartoner | Paso del bolsillo, magazine de estuches, insertador | Piezas de cambio dedicadas, recuperación de recetas |
| Flejadora | Ancho de fleje, apertura del arco, tensión | Tensión memorizada, guías preajustadas |
Por ejemplo, en una selladora de cajas plegadora de alta velocidad la altura y el ancho que se adaptan a cada caja son los ajustes frecuentes; montar volantes calibrados con indicador y tope para cada tamaño de caja convierte un ajuste por prueba en una puesta a punto rápida. En una selladora automática en L, la altura de la barra de sellado y el avance del film son las variables repetitivas, y un perfil servo memorizado elimina la mayor parte del desperdicio de arranque.
Recetas, ajustes y el problema de la primera caja buena
El cambio mecánico más rápido se echa a perder si las diez primeras cajas se tiran ajustando temperaturas y posiciones. Dos cosas lo resuelven. La primera, capturar una receta validada por SKU —cada posición servo, temperatura de túnel, tiempo de sellado y tensión— y recuperarla en lugar de deducirla de nuevo. La segunda, en procesos térmicos como el túnel de retractilado, reconocer que la temperatura no cambia al instante; cuando el producto siguiente necesita otro ajuste, empiece ese ajuste antes o prepárelo de modo que el túnel esté listo al iniciar el cambio. Los ajustes de túnel y de sellado son la razón más habitual de que un cambio «rápido» siga teniendo una rampa lenta.
Un ejemplo real: de 22 minutos a 6
Las cifras siguientes son representativas de los cambios que vemos en líneas multi-SKU de cajas y retractilado, y muestran dónde se va realmente el tiempo. El total pasó de unos 22 minutos a unos 6 sin aumentar la velocidad de la máquina: solo reorganizando el trabajo y añadiendo piezas preajustadas.
| Activity | Before | After | Qué cambió |
|---|---|---|---|
| Buscar piezas, film y herramientas | 6 | 0 (externo) | Preparado en un carro mientras la línea funciona |
| Ajustar los carriles guía a mano | 7 | 1.5 | Piezas de cambio preajustadas sobre topes fijos |
| Ajustar temperaturas y tensión | 4 | 1 | Receta memorizada, precalentamiento temprano del túnel |
| Hacer cajas de prueba | 5 | 2 | Escalas calibradas, piezas a prueba de errores |
| Tiempo interno total | 22 | ~6 |
Observe que el bloque individual más grande era la búsqueda de piezas, un trabajo que nunca fue necesario hacer con la máquina parada. La mayoría de los cambios sin mejorar se parecen a esto: el problema no es el ajuste mecánico, sino la preparación y el prueba y error. También merece la pena anotar que, tras el cambio, el operario informó de mucha menos variación entre series: una vez que las posiciones se fijaron con topes y recetas, la primera caja buena apareció casi de inmediato y el resultado dejó de depender de quién hiciera el cambio. Esa repetibilidad vale tanto como los minutos ahorrados, porque hace previsible la producción diaria y permite formar a personal nuevo con rapidez en lugar de depender de una sola persona experta.
Errores habituales en el cambio de formato
- Comprar por velocidad y no por cambio de formato. Una máquina rápida que tarda media hora en cambiar produce menos en una línea multi-SKU que otra algo más lenta con cambios de cinco minutos.
- Dejar los ajustes en la cabeza de un solo operario. El «tacto» no documentado crea riesgo el día que ese operario falta, y no se puede repetir ni enseñar.
- Añadir SKU sin piezas de cambio. Cada producto nuevo improvisado en la línea erosiona la secuencia estándar y alarga todos los cambios.
- Ignorar el tiempo de rampa térmica. Los cambios mecánicos terminan rápido y luego la línea espera a un túnel frío o caliente: un retraso que se confunde con un problema mecánico.
- Exigir objetivos de cambio más ajustados sin las piezas. Pedir a los operarios que vayan más rápido sin utillaje preajustado solo genera ajustes precipitados y poco fiables.
Sostener las mejoras en el tiempo
Los tiempos de cambio vuelven a subir a medida que se desgastan las piezas, se añaden SKU y se relaja la disciplina. Mantenga las ganancias con tres hábitos: tener el tiempo de cambio visible en la línea y volver a cronometrarlo periódicamente; tratar cada SKU nuevo como un disparador para fabricar su pieza de cambio y su receta antes de la primera producción, en lugar de improvisar; y mantener las piezas de cambio y las superficies de posicionamiento, porque los topes desgastados destruyen la repetibilidad sin avisar. Esto está muy relacionado con un buen mantenimiento preventivo: las mismas guías desgastadas que perjudican la repetibilidad también provocan defectos.
Una secuencia de mejora del cambio de formato
- Cronometre un cambio real y anote cada acción, incluidos desplazamientos y esperas.
- Separe las acciones en internas y externas; prepare piezas y consumibles por adelantado.
- Convierta trabajo interno en externo con piezas preajustadas, topes fijos y recetas.
- Aplique poka-yoke al trabajo interno restante para que no pueda ajustarse mal.
- Estandarice el trabajo externo con hojas por SKU y un carro de preparación.
- Vuelva a medir, capture la receta y recronometre periódicamente para sostener la mejora.
El retorno de este trabajo es inusualmente rápido porque recupera capacidad que ya posee. En las líneas que ponemos en marcha en SunAura Packaging Machines, las plantas que tratan el cambio de formato como un proceso diseñado y medido —y no como una habilidad del operario— son las que fabrican más SKU con la mayor producción efectiva. Si está especificando una nueva línea multi-SKU, cuéntenos su gama de productos y la frecuencia actual de cambios; podemos configurar las piezas de cambio rápido y el sistema de recetas desde el principio en lugar de adaptarlos después.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Ver biografía completa ›