

Thiết bị đóng gói tốc độ cao không hỏng mà không báo trước. Máy hỏng sau nhiều tháng tích tụ những sơ suất nhỏ: một vòng bi không được bôi trơn, một dây đai chưa từng được căng lại, một cảm biến chưa từng được vệ sinh, một thanh dán có lớp Teflon nứt mà vẫn để chạy. Nhiệm vụ của một lịch bảo trì phòng ngừa cho thiết bị đóng gói tốc độ cao là phát hiện những suy giảm đó trong một lần dừng có kế hoạch, từ rất lâu trước khi chúng trở thành sự cố ngoài kế hoạch và tốn kém. Với kỹ sư nhà máy và quản lý bảo trì đang vận hành dây chuyền nhiều ca, một quy trình bảo trì được viết ra và được tuân thủ là đòn bẩy đáng tin cậy nhất để giữ thời gian hoạt động.
SunAura Packaging Machines chạy thử và nghiệm thu dây chuyền đóng gói cho khách hàng ngành thực phẩm, mỹ phẩm và dược phẩm; những dây chuyền giữ được hiệu suất suốt mười năm gần như luôn là những dây chuyền có chương trình bảo dưỡng kỷ luật. Bài viết này đưa ra một lịch trình thực tế để Quý công ty điều chỉnh cho thiết bị của mình, sắp xếp theo chu kỳ.
Vì sao bảo trì phòng ngừa sinh lời
Bảo trì khắc phục — sửa sau khi hỏng — tốn kém ở ba điểm: vận chuyển phụ tùng khẩn cấp, nhân công ngoài giờ và sản lượng mất đi trong khoảng thời gian không nằm trong kế hoạch. Một dây chuyền dừng tối thứ Sáu tốn kém hơn nhiều so với dây chuyền được bảo dưỡng vào sáng thứ Ba đã lên lịch. Bảo trì phòng ngừa đánh đổi những khối nhân công nhỏ, có lịch, lấy những tổn thất lớn, không có lịch. Trên dây chuyền tốc độ cao, một lần dừng ngoài kế hoạch tám giờ có thể tốn hơn cả một năm bảo trì theo lịch. Bài toán chênh lệch không hề nhỏ.
Bảo trì phòng ngừa còn bảo vệ chất lượng. Một thanh dán mòn bắt đầu rò, một cảm biến trôi bắt đầu đọc sai, hay một dây đai bị chai bắt đầu trượt đều tạo ra lỗi sản phẩm trước khi tạo ra sự cố. Một dây chuyền trông vẫn “ổn” với quản lý sản xuất có thể đang âm thầm xuất xưởng với tỷ lệ loại tăng dần. Các vòng kiểm tra dưới đây bắt được độ trôi đó trước khi nó tới tay khách hàng.
An toàn là nguyên tắc bảo trì đầu tiên
Không nhiệm vụ bảo trì nào đáng để đổi bằng một ca chấn thương. Trước mọi lần kiểm tra vượt quá mức đi vòng quan sát, phải khóa và gắn thẻ (lockout/tagout) và xác nhận máy đã cắt điện. Thanh dán và hầm co màng giữ nhiệt rất lâu sau khi cắt điện; trục servo có thể trôi khi chịu tải; đường khí nén có thể tự hoạt động. Phải xác nhận năng lượng tồn dư bằng không trước khi thò tay vào. Đưa bước khóa điện vào danh mục kiểm tra bằng văn bản để không bao giờ bị bỏ qua nhằm tiết kiệm hai phút. Kiểm toán viên và đơn vị bảo hiểm ngày càng yêu cầu sự kỷ luật này, và đây đơn giản là cách đúng để đối xử với một chiếc máy chạy tốc độ cao hàng giờ mỗi ngày.
Nguyên tắc: kiểm tra, vệ sinh, bôi trơn, điều chỉnh, thay thế theo lịch
Mọi nhiệm vụ bảo trì đều thuộc một trong năm hành động. Kiểm tra nghĩa là nhìn và đo. Vệ sinh nghĩa là loại bỏ bụi, bụi màng, cặn sản phẩm. Bôi trơn nghĩa là tra đúng mỡ hoặc dầu, đúng điểm, đúng chu kỳ. Điều chỉnh nghĩa là căng lại, căn lại, hiệu chuẩn lại. Thay thế nghĩa là đổi một chi tiết hao mòn trước khi nó hỏng. Một lịch trình tốt gán mỗi hành động cho đúng chu kỳ: vệ sinh và quan sát hằng ngày, bôi trơn và điều chỉnh hằng tuần, kiểm tra sâu hằng tháng, hiệu chuẩn hằng quý và rà soát cụm chi tiết chính hằng năm.
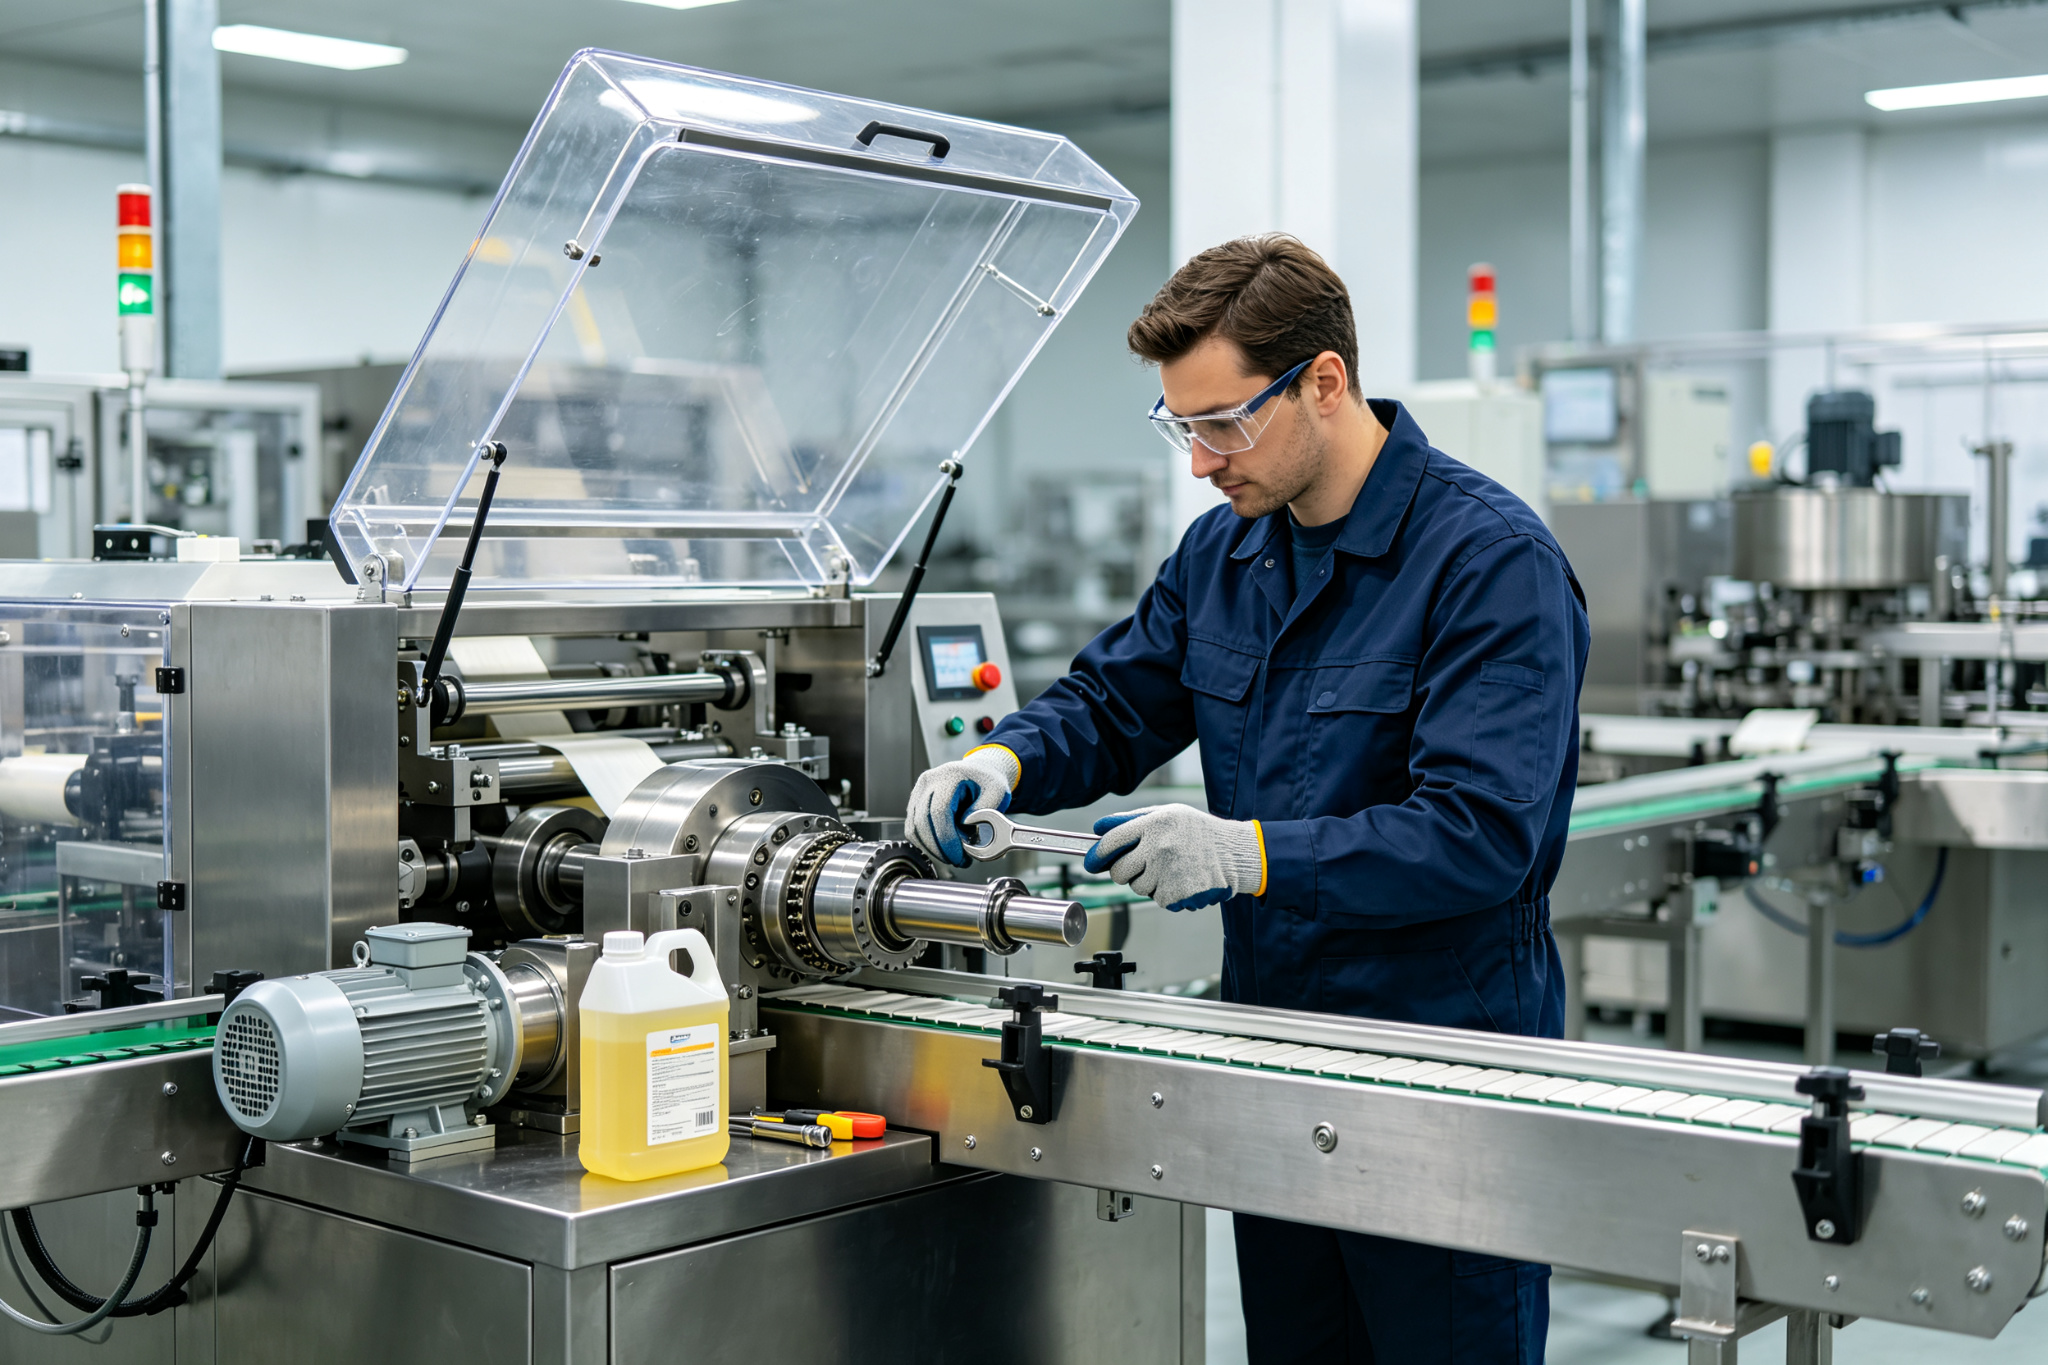
Bảo trì hằng ngày (đầu và cuối mỗi ca)
Các việc hằng ngày làm nhanh nhưng không thể bỏ. Chúng ngăn những suy giảm chậm nhất và bắt được lỗi rõ ràng trước khi vào ca sản xuất.
- Đi vòng quan sát. Tìm tấm chắn lỏng, khí rò, dầu nhỏ giọt, bụi màng tích tụ và mọi dấu vết kẹt sản phẩm. Nghe tiếng ồn bất thường khi khởi động.
- Vệ sinh khu vực dán và tạo hình. Bụi màng, cặn keo và cặn sản phẩm tích rất nhanh và gây lỗi. Dùng bàn chải hoặc máy hút để làm sạch thanh dán, khuôn tạo hình và vùng gấp.
- Kiểm tra thiết bị an toàn. Thử nút dừng khẩn và các tấm chắn có khóa liên động. Một tấm chắn bị vô hiệu khóa liên động là lỗi an toàn đang chờ ngày bị kiểm toán.
- Ghi lại số đếm đầu ca và các cảnh báo. Ghi lại mọi mã lỗi hiển thị trên HMI khi bàn giao ca để các lỗi lặp lại không bị mất giữa các ca.
- Kiểm tra áp suất khí và xả bộ lọc. Khí nén yếu hoặc ẩm làm hệ khí nén chạy thất thường. Xả bộ lọc máy nén và xác nhận áp suất đường ống tại máy.
Bảo trì hằng tuần
Việc hằng tuần liên quan đến hao mòn và điều chỉnh, những thứ thay đổi theo ngày chứ không theo giờ.
- Bôi trơn theo bảng mỡ. Mỗi máy đều có các điểm bôi trơn được dán nhãn. Dùng đúng loại mỡ quy định; tuyệt đối không thay bằng sản phẩm không an toàn thực phẩm ở những vị trí bắt buộc. Bôi trơn quá nhiều cũng gây hại như bôi thiếu.
- Kiểm tra và điều chỉnh độ căng dây đai. Dây đai truyền động giãn và trượt. Kiểm tra dây chạy ở lực căng quy định và thay mọi dây đai bị chai, nứt hoặc sờn.
- Kiểm tra đường đi của màng và bộ căng màng. Xác nhận phanh xả màng êm, bộ căng dao động tự do, không có con lăn hay vòng bi mòn.
- Kiểm tra hàm dán và lớp Teflon. Trên máy dán, tìm vải Teflon bị xước hoặc phồng rộp; bề mặt hỏng làm mối dán yếu hoặc không đều. Thay ngay khi thấy dấu hiệu hỏng đầu tiên, không chờ đến khi xuất hiện lỗi.
- Vệ sinh và xác nhận cảm biến. Cảm biến quang và cảm biến tiệm cận bám bụi sẽ mất độ nhạy. Lau sạch và xác nhận chúng kích hoạt đúng.
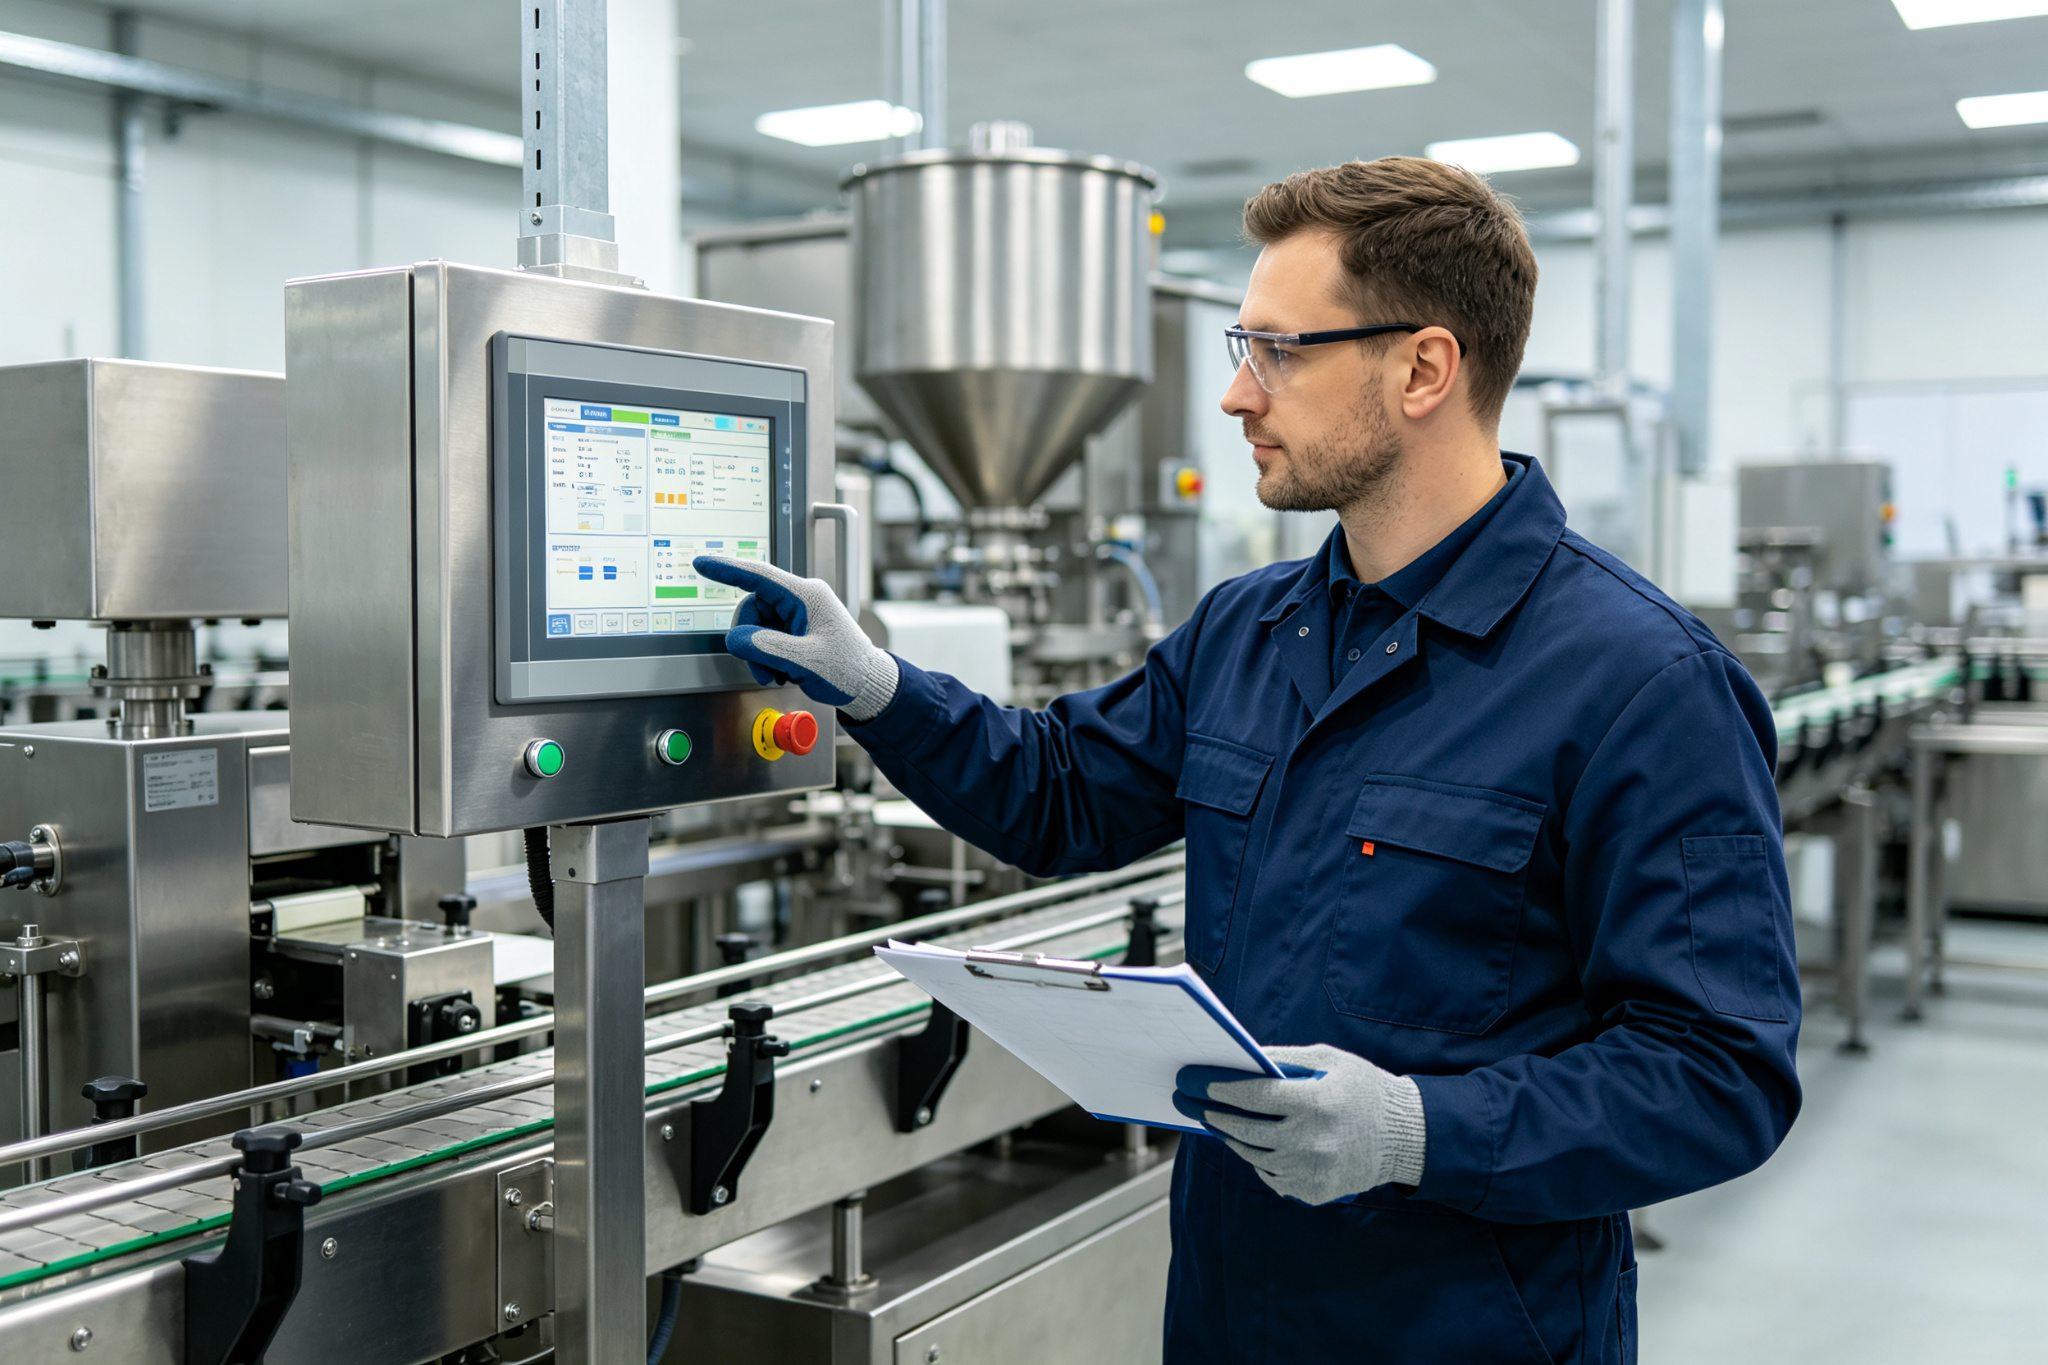
Bảo trì hằng tháng
Việc hằng tháng cần dừng máy và thường phải che chắn.
- Kiểm tra vòng bi và ray trượt. Cảm nhận độ rơ, nghe tiếng ồn khi chịu tải. Một vòng bi trượt bị rơ gây sai số vị trí mà vệ sinh bao nhiêu cũng không khắc phục được.
- Kiểm tra tình trạng tủ điện. Xác nhận quạt và bộ lọc sạch, cửa tủ kín, không quá nhiệt. Tủ nóng làm linh kiện điện tử lão hóa nhanh.
- Kiểm tra xích, đĩa xích và thanh băng tải. Tìm dấu hiệu xích giãn và đĩa xích mòn; xích mòn sẽ nhảy răng và gây sai bước sản phẩm.
- Xác nhận các chi tiết chuyển sản phẩm. Kiểm tra thanh đẩy, gạt, giác hút và thanh dẫn gom lô xem có mòn không; đây là những chi tiết thực sự tiếp xúc với sản phẩm.
- Rà soát nhật ký cảnh báo. Lấy lịch sử cảnh báo trên HMI và tìm quy luật. Một lỗi xuất hiện hai lần mỗi tuần là một cuộc hẹn bảo trì đang chờ được lên lịch.
Bảo trì và hiệu chuẩn hằng quý
Công việc hằng quý là lúc bắt đầu có đo lường và hiệu chuẩn.
- Hiệu chuẩn cảm biến nhiệt độ và bộ điều khiển. Trên máy dán và hầm co màng, so sánh số đọc của cặp nhiệt điện với một đầu dò chuẩn. Cảm biến trôi đọc cao làm bộ điều khiển quá nhiệt màng. Hiệu chuẩn lại hoặc thay cảm biến ngoài dung sai.
- Xác nhận mạch an toàn. Thử xem mọi nút dừng khẩn và khóa liên động tấm chắn có thực sự cắt điện đúng thiết kế không. Đây cũng là yêu cầu kiểm toán ở phần lớn nhà máy có quy định.
- Kiểm tra tình trạng servo và hộp giảm tốc. Nghe tiếng ồn, tìm vết rò dầu và theo dõi nhiệt độ động cơ trong một khoảng chạy. Bộ điều khiển servo hiếm khi hỏng đột ngột; chúng thường phát ra tiếng bất thường hàng tháng trước đó.
- Siết lại ốc vít và kiểm tra nối đất. Rung động làm ốc lỏng dần qua nhiều tháng; kiểm tra lực siết hằng quý ở các chân đế quan trọng giúp tránh lệch căn chỉnh.
Bảo trì lớn hằng năm
Việc hằng năm là những lần rà soát sâu, nên khớp với kỳ nghỉ đã lên kế hoạch.
- Chủ động thay chi tiết hao mòn. Thay dây đai, ống mềm và bộ dây dán theo tuổi thọ khuyến nghị, không chờ đến khi hỏng, và tranh thủ lúc dây chuyền đã dừng.
- Kiểm tra và vệ sinh bên trong tủ điều khiển. Bụi và dung môi làm mát lọt vào tủ trong một năm; vệ sinh tiếp điểm và xác nhận mọi đầu nối cắm chắc.
- Rà soát và cập nhật tồn kho phụ tùng. Đối chiếu số hỏng thực tế năm trước với danh mục tồn kho. Chi tiết chưa từng phải dùng có thể giảm bớt; chi tiết từng phải đặt khẩn nên bổ sung.
- Hiệu chuẩn lại toàn dây chuyền. Căn lại băng tải, kiểm tra lại bước sản phẩm và xác nhận công thức đổi cỡ vẫn nạp đúng sau một năm chỉnh sửa.
- Đề nghị nhà cung cấp kiểm tra hằng năm nếu hợp đồng có quy định. Một góc nhìn mới trên chiếc máy sẽ tìm ra những gì tổ đội của Quý công ty đã quen bỏ qua.
Các dạng hỏng thường gặp và việc bảo trì ngăn chúng
Biết mình đang phòng điều gì sẽ rất hữu ích. Mối dán yếu hoặc rò đều bắt nguồn từ Teflon mòn, hàm dán lệch hoặc nhiệt độ dán trôi — tất cả đều bắt được ở các lần kiểm tra tuần và quý. Kẹt và lệch sản phẩm bắt nguồn từ dây đai chai, gạt mòn hoặc cảm biến bẩn — bắt được ở khâu vệ sinh hằng tuần. Servo hỏng sớm bắt nguồn từ tủ quá nhiệt, đầu nối lỏng hoặc bỏ qua lực cản của vòng bi — bắt được ở khâu kiểm tra tủ và vòng bi hằng tháng. Lỗi màng và đường màng bắt nguồn từ bộ căng mòn, con lăn mỏi hoặc xả màng căng sai — bắt được ở khâu kiểm tra đường màng hằng tuần. Gần như trong mọi trường hợp, sự cố đều đã báo trước bằng một độ trôi chậm mà đúng chu kỳ kiểm tra sẽ bắt được trước khi nó tới khâu sản xuất.
Nên giữ một nhật ký hỏng hóc đơn giản song song với nhật ký bảo trì. Khi sửa chữa, ghi lại hỏng cái gì, máy đã chạy bao nhiêu giờ và triệu chứng nào xuất hiện trước tiên. Sau một năm, nhật ký này cho biết chi tiết hao mòn nào nên rút ngắn chu kỳ và chi tiết nào đang được bảo dưỡng quá mức. Lịch bảo trì phải là tài liệu sống, được điều chỉnh bằng dữ liệu của chính Quý công ty chứ không sao chép máy móc từ sách hướng dẫn.
Đào tạo tổ đội trực tiếp làm việc
Một lịch trình trên giấy là vô ích nếu người vận hành và kỹ thuật viên chưa từng được hướng dẫn cách làm. Hãy bố trí một buổi thực hành ngắn khi dây chuyền mới được chạy thử và nghiệm thu: chỉ từng điểm bôi trơn, hướng dẫn cách đọc lịch sử cảnh báo trên HMI và đi qua toàn bộ quy trình khóa điện. Đào tạo chéo hai người cho mỗi máy để ốm đau hay thay người không làm lịch trình bị bỏ trống. Khi bảo trì được coi là trách nhiệm của mọi người chứ không phải việc phụ của riêng một chuyên gia, dây chuyền sẽ khỏe; khi chỉ giao cho một kỹ thuật viên quá tải, lịch trình sẽ lặng lẽ không còn được tuân thủ.
Xây dựng lịch trình: theo giờ chạy, không chỉ theo lịch
Máy tốc độ cao hao mòn khác nhau tùy chế độ làm việc. Dây chuyền ba ca mòn nhanh hơn nhiều so với một ca. Nên lên lịch theo số giờ chạy thực tế nếu HMI của máy theo dõi được — bôi trơn sau X giờ, kiểm tra sau Y giờ — vì chu kỳ theo lịch bỏ qua mức độ làm việc thực của máy. Một hệ thống CMMS, hoặc chỉ một bảng tính đơn giản ghi giờ chạy theo chu kỳ công việc, sẽ tự động hóa việc này. Lịch trình phải hiển thị cho mọi người vận hành thấy, không nên nằm im trong ngăn kéo bàn của kỹ sư.
Phụ tùng: yếu tố then chốt của bảo trì
Một lịch trình không có phụ tùng chỉ là kế hoạch chờ hàng về. Hãy để sẵn trên kệ những chi tiết hao mòn thực sự hay hỏng: dây dán, thanh Teflon, dây đai, giác hút, cảm biến, cặp nhiệt điện, cầu chì. Dự trữ đúng phụ tùng biến một lần sửa khẩn sáu giờ thành một lần thay ba mươi phút. Để xem chương trình bảo trì bảo vệ dây chuyền thế nào, cùng một kỷ luật đó cũng nuôi dưỡng bài tính tổng chi phí sở hữu cho dây chuyền đóng gói tự động, vì thời gian dừng và chi phí phụ tùng là hai khoản lớn nhất trong suốt vòng đời. Riêng về mảng co màng, hướng dẫn xử lý sự cố máy co màng nhiệt của chúng tôi liệt kê những chi tiết hao mòn cần theo dõi trên máy dán và hầm co.
Áp dụng cho thiết bị SunAura Packaging Machines của Quý công ty
Mỗi máy của SunAura Packaging Machines được giao kèm sách hướng dẫn vận hành và bảo trì, bảng bôi trơn có dán nhãn và danh mục phụ tùng khuyến nghị. Lịch trình trên đây là khung chung; sách hướng dẫn của máy cung cấp chu kỳ và mã phụ tùng chính xác. Trên thiết bị servo như máy đóng hộp carton servo, HMI có thể báo cáo giờ chạy và lịch sử cảnh báo để lịch trình bám theo mức sử dụng thực. Trên máy bao gói flow pack như máy bao gói flow pack năm servo, đường màng và cụm dán là trọng tâm hằng tuần. Với công đoạn xếp pallet cuối nguồn dùng robot xếp pallet cộng tác, trọng tâm chuyển sang đi dây cáp, dụng cụ gắp và cảm biến an toàn. Dù máy nằm ở đâu trong dây chuyền, nguyên tắc vẫn vậy: kiểm tra, vệ sinh, bôi trơn, điều chỉnh và thay thế theo một lịch trình bằng văn bản.
Khi mở rộng hoặc cải tạo dây chuyền, hãy đưa thiết bị mới vào chương trình bảo trì ngay từ ngày đầu; bài viết của chúng tôi về tích hợp thiết bị đóng gói mới vào dây chuyền sản xuất hiện hữu giải thích vì sao khâu bàn giao đó quan trọng. Và khi chọn máy mới, gánh nặng bảo trì là một tiêu chí mua hàng chứ không phải chuyện nghĩ sau — hướng dẫn chọn máy đóng hộp carton cho nhà sản xuất dược phẩm và mỹ phẩm nêu rõ yêu cầu về khả năng tiếp cận để bảo trì và hỗ trợ phụ tùng.
Một trang lịch bảo trì để bắt đầu ngay hôm nay
- Hằng ngày: đi vòng quan sát, vệ sinh khu vực dán, thử nút dừng khẩn, xả bộ lọc khí, ghi lại cảnh báo.
- Hằng tuần: bôi trơn, kiểm tra dây đai, kiểm tra Teflon và cảm biến, kiểm tra bộ căng màng.
- Hằng tháng: kiểm tra vòng bi và ray dẫn, vệ sinh quạt tủ điện, rà soát nhật ký cảnh báo.
- Hằng quý: hiệu chuẩn cặp nhiệt điện, thử mạch an toàn, kiểm tra tình trạng servo.
- Hằng năm: thay chi tiết hao mòn, vệ sinh sâu tủ điện, bổ sung phụ tùng, căn lại dây chuyền.
Bảo trì phòng ngừa biến dây chuyền đóng gói từ nguồn bất ngờ thành một tài sản dự báo được. Công việc này không hào nhoáng, nhưng trên dây chuyền tốc độ cao nó là khác biệt giữa việc hoàn thành kế hoạch giao hàng và việc phải giải thích vì sao trễ đơn. SunAura Packaging Machines hỗ trợ khách hàng bằng sách hướng dẫn, phụ tùng và dịch vụ sau bán hàng; để nhận bản lịch trình khuyến nghị cho máy cụ thể của mình hoặc trao đổi về hợp đồng dịch vụ, hãy liên hệ đội ngũ của chúng tôi qua trang liên hệ.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Xem tiểu sử đầy đủ ›