

Когда автоматический эректор коробов то и дело встаёт или заклейщик к середине смены начинает выдавать «раскрытые углы», винят обычно машину. По нашему опыту пусконаладки оборудования финальной упаковки в SunAura Packaging Machines примерно половина таких остановок вовсе не неисправность машины. Это проблемы гофрокороба: картон слишком слаб, чтобы держать линию сгиба, короба приходят вне допуска или заклейщик изначально не был рассчитан на такой тип короба. Короб — самая нестабильная составляющая на линии и при этом та, которую покупатели задают последней.
В этом руководстве рассказано, как задать гофрокороба, чтобы они чисто проходили через автоматический эректор коробов и автоматический заклейщик коробов: какую марку картона выбрать, какие типы коробов встречаются, насколько жёсткими реально должны быть допуски по размерам и как меняют эти требования лента и термоклей. Мы держались практики — цифры здесь те же, что используют наши инженеры по пусконаладке прямо в цеху в Циндао.
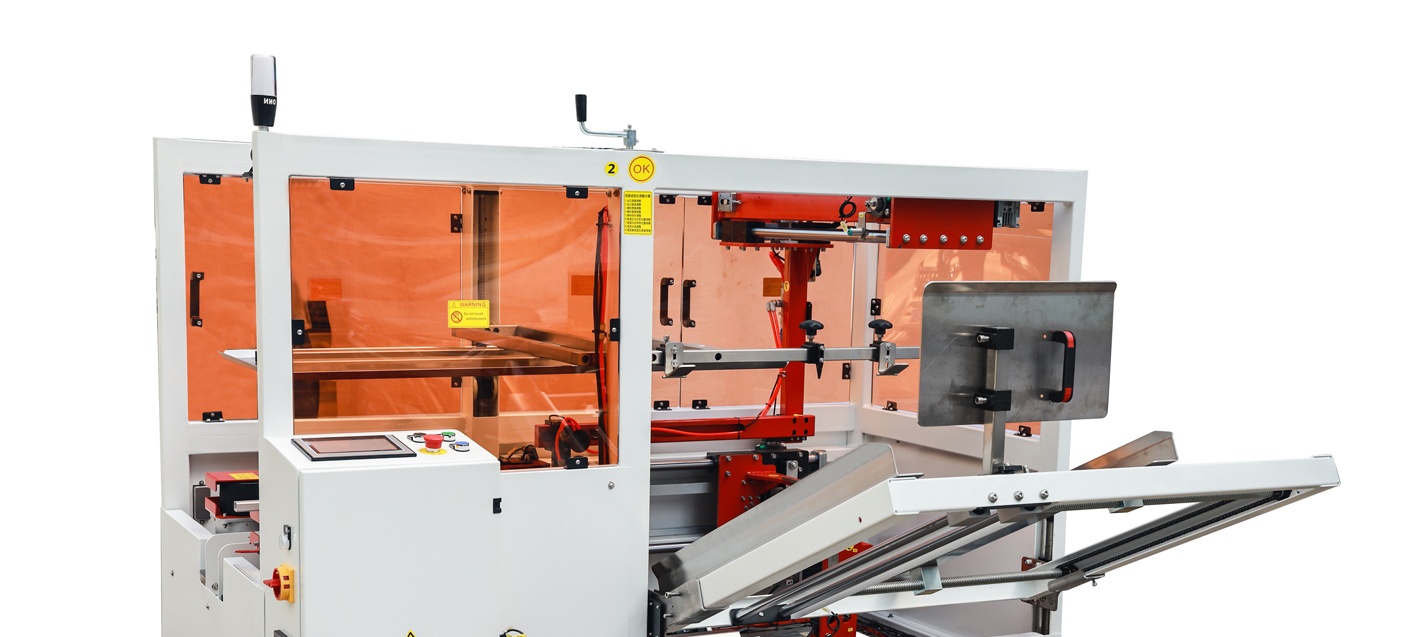
Почему короб задаёт работу машины
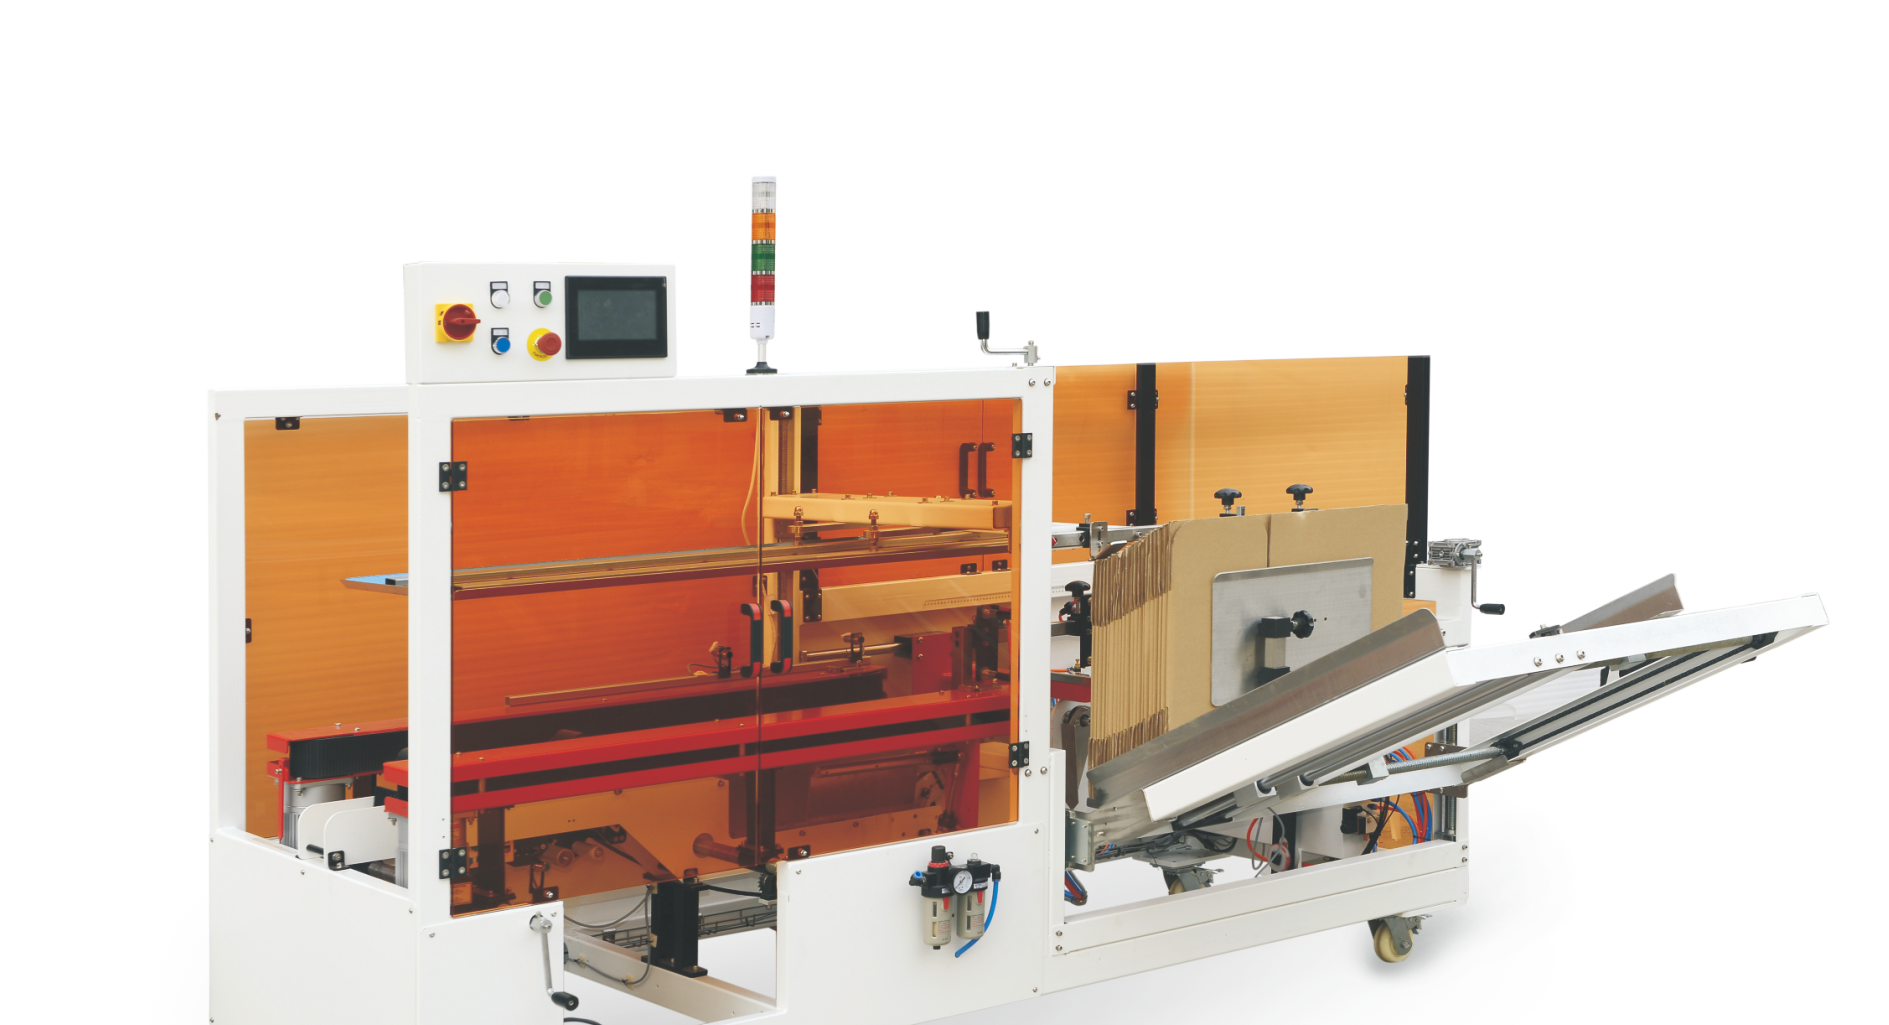
Эректор делает три вещи: вытягивает из магазина плоскую сложенную заготовку, раскрывает её в прямоугольник и подгибает с заклейкой нижние створки. Заклейщик затем закрывает верхние створки и накладывает ленту или клей. Каждое из этих действий предполагает, что короб ведёт себя предсказуемо. Картон должен быть достаточно жёстким, чтобы его брали вакуумные присоски, линии сгиба (биговка) должны складываться строго по месту, а створки — сходиться без нажима.
Гофрокартон — живой материал. Он вбирает и отдаёт влагу, мнётся под усилием зажима и помнит, как его хранили. Два короба с одной высечки могут вести себя по-разному, если один неделю простоял на влажной рампе. Машина не способна всё это скомпенсировать. Верно задать короб и контролировать хранение — значит убрать большую часть изменчивости ещё до подачи на линию.
Распространённые типы коробов и какие из них хорошо автоматизируются
Тип короба — как нарезаны и расположены створки — важнее, чем думают покупатели. На автоматизированных линиях господствуют несколько конструкций.
- Стандартный створчатый короб (RSC, FEFCO 0201). Все створки одной длины; две наружные сходятся посередине при закрытии. Это рабочая лошадка автоматизированной финальной упаковки и конструкция, под которую строят любой эректор и заклейщик. Если автоматизируете впервые, везде, где можно, унифицируйтесь на RSC.
- Короб с полным перекрытием створок (HSC/FO, FEFCO 0203). Наружные створки перекрываются полностью, добавляя прочность при штабелировании тяжёлых или сыпучих продуктов. Заклеивается хорошо, но требует машины под больший ход створок, а перекрытие должно быть стабильным.
- Короб с неполным набором створок (HSC, FEFCO 0202). Тот же RSC без одного комплекта створок, часто в паре «крышка — дно». Типичен для продукции, которую загружают сверху, а затем накрывают.
- Высечные лотки и специальные конструкции (FEFCO 03xx, 04xx). Лотки, телескопические короба и дно с замковым соединением поддаются автоматизации, но требуют собственной оснастки и машины, настроенной под конкретную заготовку. Со стандартным эректором RSC они напрямую несовместимы.
Практическое правило простое: чем больше типов коробов, тем больше переналадок и выше риск. Многие наши заказчики сводят десятки SKU к небольшому семейству коробов RSC именно для того, чтобы весь диапазон тянули один эректор и один заклейщик.
Как выбрать марку картона
Гофрокартон описывают профилем гофра и суммарной массой бумажных слоёв. Гофр — это волнистый слой: гофр B тоньше и даёт ровную поверхность под печать; гофр C толще, лучше амортизирует и держит штабель; двухстенный BC объединяет оба для самых тяжёлых грузов. Марку затем задают либо показателем торцевого сжатия (ECT), либо суммарной массой картона (например, запись 125/112/125 перечисляет массу внутреннего слоя, гофра и наружного слоя в граммах на квадратный метр).
Для автоматизации марка картона напрямую влияет на две вещи: прочность штабеля и поведение в магазине. Слишком лёгкий картон мнётся и сминается в эректоре; слишком тяжёлый — жёсткий, сопротивляется биговке и может не раскрыться в прямоугольник. Практическая отправная точка для обычных экспортных коробов массой 10–25 кг — одностенный гофр C с ECT около 32 (примерно картон 140/110/140). Более тяжёлая продукция или высокие паллетные штабели переходят на двухстенный BC с ECT около 48. Это отправные точки, а не замена расчёту штабеля под ваш продукт.
| Масса гружёного короба | Типичный гофрокартон | Типичный ECT (сопротивление торцевому сжатию) | Примечания |
|---|---|---|---|
| До ~10 кг | Однослойный, профиль B или C | ECT 24–28 | Лёгкие грузы; следите за смятием в магазине |
| 10–25 kg | Однослойный, профиль C | ECT 32 | Стандарт для экспортных коробов |
| 25–40 kg | Двухслойный, профиль BC | ECT 44–48 | Нужны усиленные эректор и кейс-силер |
| Свыше 40 кг | Двухслойный, профиль BC/AC | ECT 56+ | Согласуйте с поставщиком жёсткость рамы и усилие на клапанах |
Не выбирайте только по цене за короб. Более лёгкий картон экономит копейки на каждом ящике, но оборачивается куда большими потерями из-за замятий на линии и отбракованных паллет. Полную картину затрат мы разбираем в нашем анализе совокупной стоимости владения.
Допуски на размеры: насколько жёсткими они должны быть?
Именно здесь начинается большая часть простоев, связанных с коробами. Автоматы работают в узком диапазоне, и отклонение в пару миллиметров оборачивается сбоями подачи, непроклеенными углами и замятыми клапанами. Заказывая короба, передайте поставщику внутренние размеры в стандартном порядке — длина, ширина, высота — и требуйте соблюдения следующих практических допусков.
- Размеры раскроя и биговки: порядка ±2 мм для однослойного и ±3 мм для двухслойного картона при типовых размерах коробов. Стабильность линий биговки важнее абсолютного значения.
- Прямоугольность: диагонали раскрытого короба должны совпадать в пределах примерно 3–5 мм. Короб-параллелограмм никогда не заклеится ровно.
- Совпадение линий биговки (сгиба): линия сгиба должна идти по одной прямой через весь клапан. Смещённая биговка — главная причина гнутых и заломанных углов.
- Длина клапанов: у короба RSC наружные клапаны должны смыкаться ровно, без видимого зазора и натяга внахлёст. Зазор оставляет продукт открытым, слишком длинные клапаны при складывании вспучиваются.
Закупщики иной раз занижают требования к допускам ради дешёвого короба, а потом удивляются, почему эректор не подаёт. На высоких скоростях точность высечки стоит своих денег. Меняя поставщика коробов, прогоните пробную партию через машину до полноценного заказа: даже при одинаковых размерах в спецификации картон и штамп у разных поставщиков почти всегда различаются.
Скотч или термоклей: сравнение способов заклейки
Нижние и верхние клапаны заклеивают либо самоклеящейся лентой, либо термоклеем — и от этого выбора зависят требования и к машине, и к коробу.
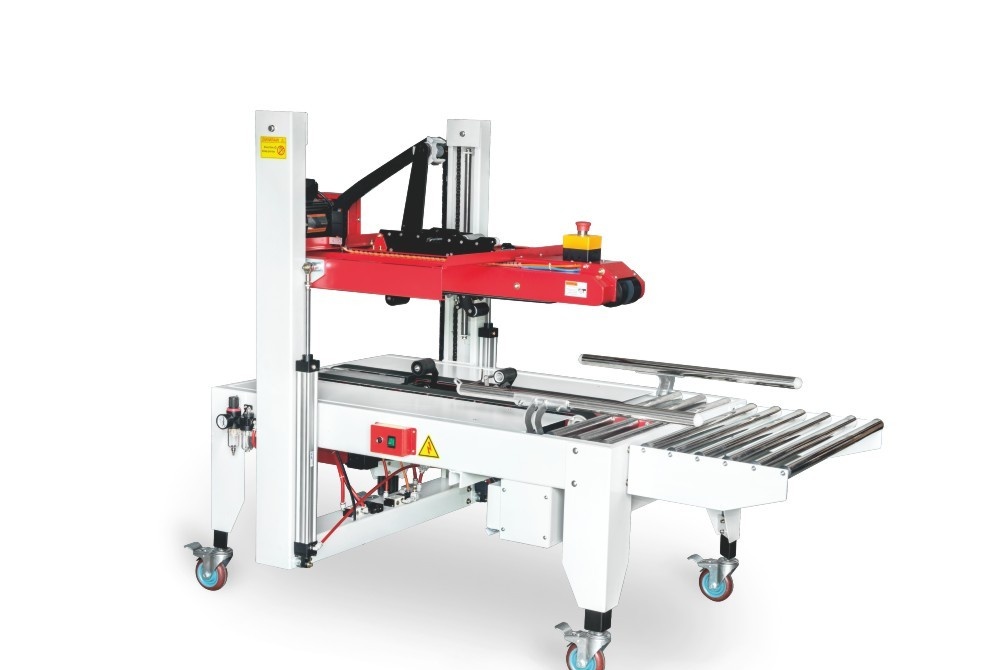
Лента (скотч) — стандартный вариант: он некапризен, легко меняется и работает в широком диапазоне влажности. Но ему нужна чистая сухая поверхность картона для сцепления; пыль и большой процент вторичного сырья в лайнере снижают адгезию. Типичная ширина ленты — 48 мм для стандартных коробов и 72 мм для тяжёлых грузов. Полуавтоматическая машина для заклейки коробов — недорогой способ начать со скотча, прежде чем переходить на полностью автоматическую линию.
Термоклей наносит на клапаны валики расплавленного клея и быстрее работает на скоростных линиях, без язычка ленты, который надо отрывать. Но требований больше: поверхность картона должна быть однородной, положение клеевого валика и температура — под контролем, а короб — удерживаться, пока клей остывает. Выбрав термоклей, обязательно предупредите производителя коробов: обработка поверхности и доля вторички меняют смачивание клея. Наш эректор коробов с термоклеем спроектирован именно под эти требования. Подробнее оба способа мы сравниваем в статье о дефектах заклейки коробов.
Влажность, хранение и условия, которые никто не контролирует
Гофрокартон лучше всего работает при влажности 6–8 %. Во влажном складе или морском контейнере он впитывает воду, теряет жёсткость и может покоробиться; при пересушенном воздухе становится хрупким. В итоге короба, которые осенью шли идеально, в сезон дождей начинают заедать при подаче. Погоду вы не измените, но можете контролировать выдержку: держите короба в упаковке и не на полу, расходуйте в порядке поставки и не вскрывайте пачки раньше времени. Для экспортных грузов, которые сами идут морем, помните: короб должен пережить тот же влажный путь, что и ваш продукт.
Входной контроль поступающих коробов
Двухминутная проверка каждой пришедшей паллеты коробов экономит часы простоя линии. Лаборатория не нужна: рулетка, угольник и беглый визуальный осмотр выявляют дефекты, которые реально останавливают машину. В таблице ниже — неисправности, с которыми наши инженеры сталкиваются чаще всего, как их заметить и чем они оборачиваются на линии.
| Дефект | Как проверить | Влияние на эректор / кейс-силер |
|---|---|---|
| Покоробленные или «банановые» заготовки | Посмотреть вдоль стопки сложенных коробов | Присоски промахиваются; двойной захват из магазина |
| Смятые гофры по кромкам | Ищите сплющенные, мягкие кромки | Плохое раскрытие; мягкие углы не проклеиваются |
| Смещённые или неглубокие линии биговки | Сложите образец; проверьте линию сгиба | Гнутые углы, заломы, клапаны складываются не туда |
| Неодинаковая длина клапанов | Замерьте клапаны на нескольких образцах | Зазоры либо вспученные, натянутые внахлёст клапаны на силере |
| Пыльные, осыпающиеся лайнеры | Проведите пальцем по поверхности | Скотч и термоклей не схватываются |
| Разный картон в одной партии | Сравните жёсткость и печать по всей паллете | Плавающие сбои, которые трудно диагностировать |
Берите не только верхние короба: доставайте образцы из середины и низа паллеты. Ведите краткий журнал находок — если поставщик постепенно уходит от параметров, такой журнал куда полезнее одной претензии. Если партия не прошла проверку, изолируйте её до подачи на линию: один бракованный короб в магазине способен вызвать замятие, на устранение которого уйдёт больше времени, чем на всю проверку.
Практический чек-лист спецификации
Прежде чем утвердить короб для автоматической линии, согласуйте следующее с поставщиком коробов и с изготовителем оборудования:
- Тип короба зафиксирован (желательно RSC/0201), перечислен весь ряд типоразмеров.
- Внутренние размеры в формате длина × ширина × высота с допусками ±2 мм (однослойный картон).
- Указаны профиль гофра и марка картона с учётом массы груза и высоты штабеля на паллете.
- Линии биговки совпадают, клапаны смыкаются ровно, диагонали расходятся не более чем на 3–5 мм.
- Выбран способ заклейки — ширина ленты или схема нанесения термоклея — и подтверждена совместимость поверхности картона.
- Согласованы влажность и условия хранения, пробная партия прогнана через реальную машину.
Самый ценный пункт — последний: прогоните настоящие короба через настоящую машину на реальной скорости. В SunAura Packaging Machines мы по возможности испытываем каждую линию на коробах самого заказчика перед отгрузкой: так огрехи спецификации всплывают в нашем цехе, а не на вашей площадке.
Когда привлекать изготовителя оборудования
Если вы проектируете новый ряд коробов одновременно с новой линией, подключайте изготовителя оборудования заранее — в идеале до утверждения коробов, а не после. Небольшие правки на этапе проекта почти ничего не стоят, но обходятся дорого, когда отпечатаны тысячи экземпляров. Наши инженеры подтвердят диапазон размеров, который принимают выбранные эректор и силер, подскажут, что лучше — лента или клей, и подберут линию под марку картона, необходимую вашему продукту. Ассортимент оборудования смотрите на странице «Продукция» либо ознакомьтесь с нашим более широким руководством по выбору эректора и кейс-силера прежде чем что-либо утверждать.
Составление спецификации на гофрокороба — не самое увлекательное занятие, но одно из самых окупаемых для надёжности финальной упаковки. Верно задайте тип, марку и допуски — и эректор с силером будут делать ровно то, для чего созданы: работать смену за сменой без присмотра оператора.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Полная биография ›