

Термоусадочные упаковочные машины — одни из самых производительных — и одни из самых капризных — единиц оборудования на упаковочной линии. Когда L-запайщик, боковой запайщик или рукавный обмотчик перестаёт производить чистую, безморщинную, герметичную упаковку, вся нижестоящая линия связывания замедляется или останавливается. Для менеджеров по закупкам, заводских инженеров и производственных менеджеров, ведущих пищевые, напитковые, косметические или бытовых товаров линии, диагностика термоусадочной упаковочной машины — навык, который отделяет двухминутный перезапуск от четырёхчасовой паники.
Это руководство проводит через самые частые полевые неполадки на термоусадочном оборудовании, логику первопричины за каждой и пошаговую последовательность ремонта или регулировки, которую ваша сервисная бригада может выполнить до эскалации в сервис SunAura Packaging Machines. Оно написано для операторов и техников, которым нужно диагностировать на полу, а не для инженера по управлению на видеозвонке.
Почему термоусадочные отказы доминируют в простое упаковочной линии
Термоусадочная система имеет три тесно связанных подсистемы, которые должны работать в идеальном ритме: запайочная головка (которая режет и сваривает плёнку), конвейер (который движет пакет) и тепловой туннель (который усаживает плёнку). Дефект в любой из них проявляется как визуальный упаковочный дефект. В отличие от flow wrapper, где рассогласование регистрации показывается как смещённая печать, отказы термоусадочной машины обычно очевидны глазу: морщины, свободные упаковки, обожжённая плёнка или пакет, который вообще не усаживается. Это делает машину похожей на «сломанную», когда на самом деле она обычно вышла из регулировки.
Большинство вызовов по диагностике термоусадки, которые получает SunAura Packaging Machines, — не катастрофические поломки. Это дрейфовые состояния: туннель потерял несколько градусов, выдержка запайки уползла, или поставщик плёнки сменил толщину без соответствующей смены параметра. Трактовка их как задач калибровки, а не отказов компонентов, — самый быстрый путь назад к производительности.
До того как коснуться машины: безопасность и диагностический цикл
Термоусадочное оборудование несёт три независимые опасности: высокотемпературные нагревательные элементы (часто 120–180 °C в туннеле), высоковольтные запайочные трансформаторы и движущиеся плёнкоприводные цепи. Блокировка/маркировка, термостойкие перчатки и время остывания не менее десяти минут до открытия туннеля — не обсуждаются. Никогда не просовывайте руку в туннель, пока он под напряжением.
Как только безопасно, следуйте дисциплинированному диагностическому циклу до смены деталей:
- Зафиксируйте дефект как образец. Сохраните последние десять плохих упаковок в пакете. Симптом — морщины против дыр против слабого шва — ваша самая надёжная улика.
- Запишите живые параметры. Температуры зон туннеля, скорость конвейера (м/мин), время запайки, температура запайки и натяжение плёнки на танцоре. Запишите их; не доверяйте памяти.
- Изолируйте подсистему. Прогоните пустой туннель пять минут. Если сама плёнка запечатывается плохо, проблема в запайщике, а не в туннеле. Если шов выглядит идеально, но усадка плохая, проблема тепловая.
- Меняйте одну переменную за раз. Самый быстрый способ потерять смену — поднять температуру, скорость и время запайки одновременно, а затем не суметь сказать, что именно починило.
Неполадка 1: Морщинистая, «апельсиновая корка» или свободная термоусадочная плёнка
Это единственная самая частая жалоба. Упаковка запечатывается правильно, но после туннеля плёнка свободная, морщинистая или имеет текстуру апельсиновой корки вместо плотного, глянцевого финиша.
Первопричины и шаги ремонта
Температура туннеля слишком низкая. Проверьте фактическую температуру ручным инфракрасным пистолетом на выходе продукта, а не только дисплей контроллера. Термопара, читающая на 10 °C выше, будет говорить вам, что всё в порядке, пока плёнка никогда полностью не размягчается. Если измеренная температура низкая, перекалибруйте или замените термопару до того, как предполагать, что нагревательный банк слаб. Для плёнок PVdC или PET-G, используемых в косметической обмотке, узкое технологическое окно означает, что даже падение на 15 °C губит финиш.
Время выдержки слишком короткое. Поднимите выдержку замедлением конвейера или удлинением времени пребывания в туннеле. Пакету нужно достаточно времени выше температуры усадки плёнки, чтобы расслабиться, а затем закалиться о продукт. Если замедление конвейера устраняет морщины, ваша исходная скорость была за тепловым огибанием.
Поток горячего воздуха неравномерный. Забитые воздушные сопла или проскользнувший ремень вентилятора создаёт холодную сторону туннеля. Осмотрите камеры туннеля на накопление плёночной пыли и очистите сопла. Боковое изменение температуры более примерно 8 °C поперёк ширины продукта всегда даёт морщины.
Натяжение плёнки слишком тугое на входе. Если плёнка натянута до усадки, она не может расслабиться вокруг геометрии продукта. Ослабьте тормоз танцора и дайте плёнке сформироваться естественно вокруг пакета.
Неполадка 2: Слабый или открытый шов; плёнка расходится на шве
Слабый продольный или торцевой шов означает, что упаковка не проходит тест на утечку, падение или пыль. Плёнка может выглядеть сваренной, но легко отслаивается.
Первопричины и шаги ремонта
Время запайки слишком короткое. Запайочные губки варят, плавя внутренний слой под давлением. Слишком короткая выдержка оставляет неплавленный центр. Увеличьте выдержку шагами по 0,1 секунды и повторно протестируйте прочность отслаивания.
Дрейф температуры запайочных губок. Запайочные губки изнашиваются, и PTFE-покрытие на тефлоновых планках трескается за миллионы циклов. Осмотрите тефлоновую ткань; если она зацарапана или покрыта пузырями, теплоотдача к плёнке нестабильна. Замените тефлоновую полосу и выровняйте губки, чтобы давление было равномерным по всей ширине. Губка, закрывающаяся с зазором на одном конце, запечатывает только половину шва.
Повреждённая запайочная проволока или трансформатор. На импульсных запайщиках треснувная нихромовая проволока или отказующее реле даёт прерывистые холодные швы. Измерьте ток, потребляемый каждой губкой; мёртвый канал читается около нуля. Замените проволоку правильного калибра и никогда не заменяйте более тяжёлым элементом, который перегревает плёнку.
Загрязнение плёнки. Если продукт протекает маслом или влагой на зону шва, плёнка не может свариться. Проверьте, что входной продукт сухой и запайочная дорожка чистая. Для пищевых линий это часто упаковочная проблема, маскирующаяся под машинную.
Неполадка 3: Плёнка горит, дырятся или рвётся на шве
Следы горения и точечные отверстия — противоположная неполадка: слишком много тепла, а не слишком мало.
Первопричины и шаги ремонта
Температура запайки слишком высокая или выдержка слишком длинная. Обожжённые кромки, которые обугливаются и пахнут, сигналят о перегретой губке. Понизьте температуру запайки и укоротите выдержку. Помните, что остаточное тепло в губке продолжает сваривать после цикла, поэтому состарившаяся, медленно остывающая губка может гореть даже на уставке, которая раньше была нормальной.
Горячие точки туннеля. Отказавшая термопара, читающая низко, позволяет PID-контроллеру продолжать нагрев, производя разбегающуюся зону. Если один угол каждой упаковки обуглен, подозревайте датчик этой зоны, а не весь туннель. Открывайте туннель только после того, как он полностью остыл.
Плёнка слишком тонкая для энергии запайки. Переход с плёнки 45 gauge на 60 gauge меняет требуемую энергию запайки. Переохарактеризуйте параметры запайки всякий раз, когда меняется поставщик или толщина; не переносите старый рецепт вслепую.
Неполадка 4: Заклинивания, перекошенные пакеты и неправильная подача продукта
Механические заклинивания — не тепловая неполадка, но они останавливают линию так же верно. Входная раскладка, толкатель и каретка плёнки — обычные виновники.
Первопричины и шаги ремонта
Раскладка пакета не по квадрату. Если продукты входят в туннель перекошенными, рез запайки идёт по диагонали и плёнка собирается в складку. Выровняйте дорожковые направляющие и подтвердите, что упор пакета параллелен запайщику. Изношенный ремень на раскладочном конвейере также может подавать продукты под небольшим углом.
Рулон плёнки не по центру или неправильно заправлен. Рулон плёнки, сидящий не по центру размоточного шпинделя, тянет больше на одной кромке, производя полумесяцевидный шов. Перецентрируйте рулон на расширяемой втулке, заправьте полотно через танцор и ролики в правильном порядке и проверьте, что нет бокового дрейфа.
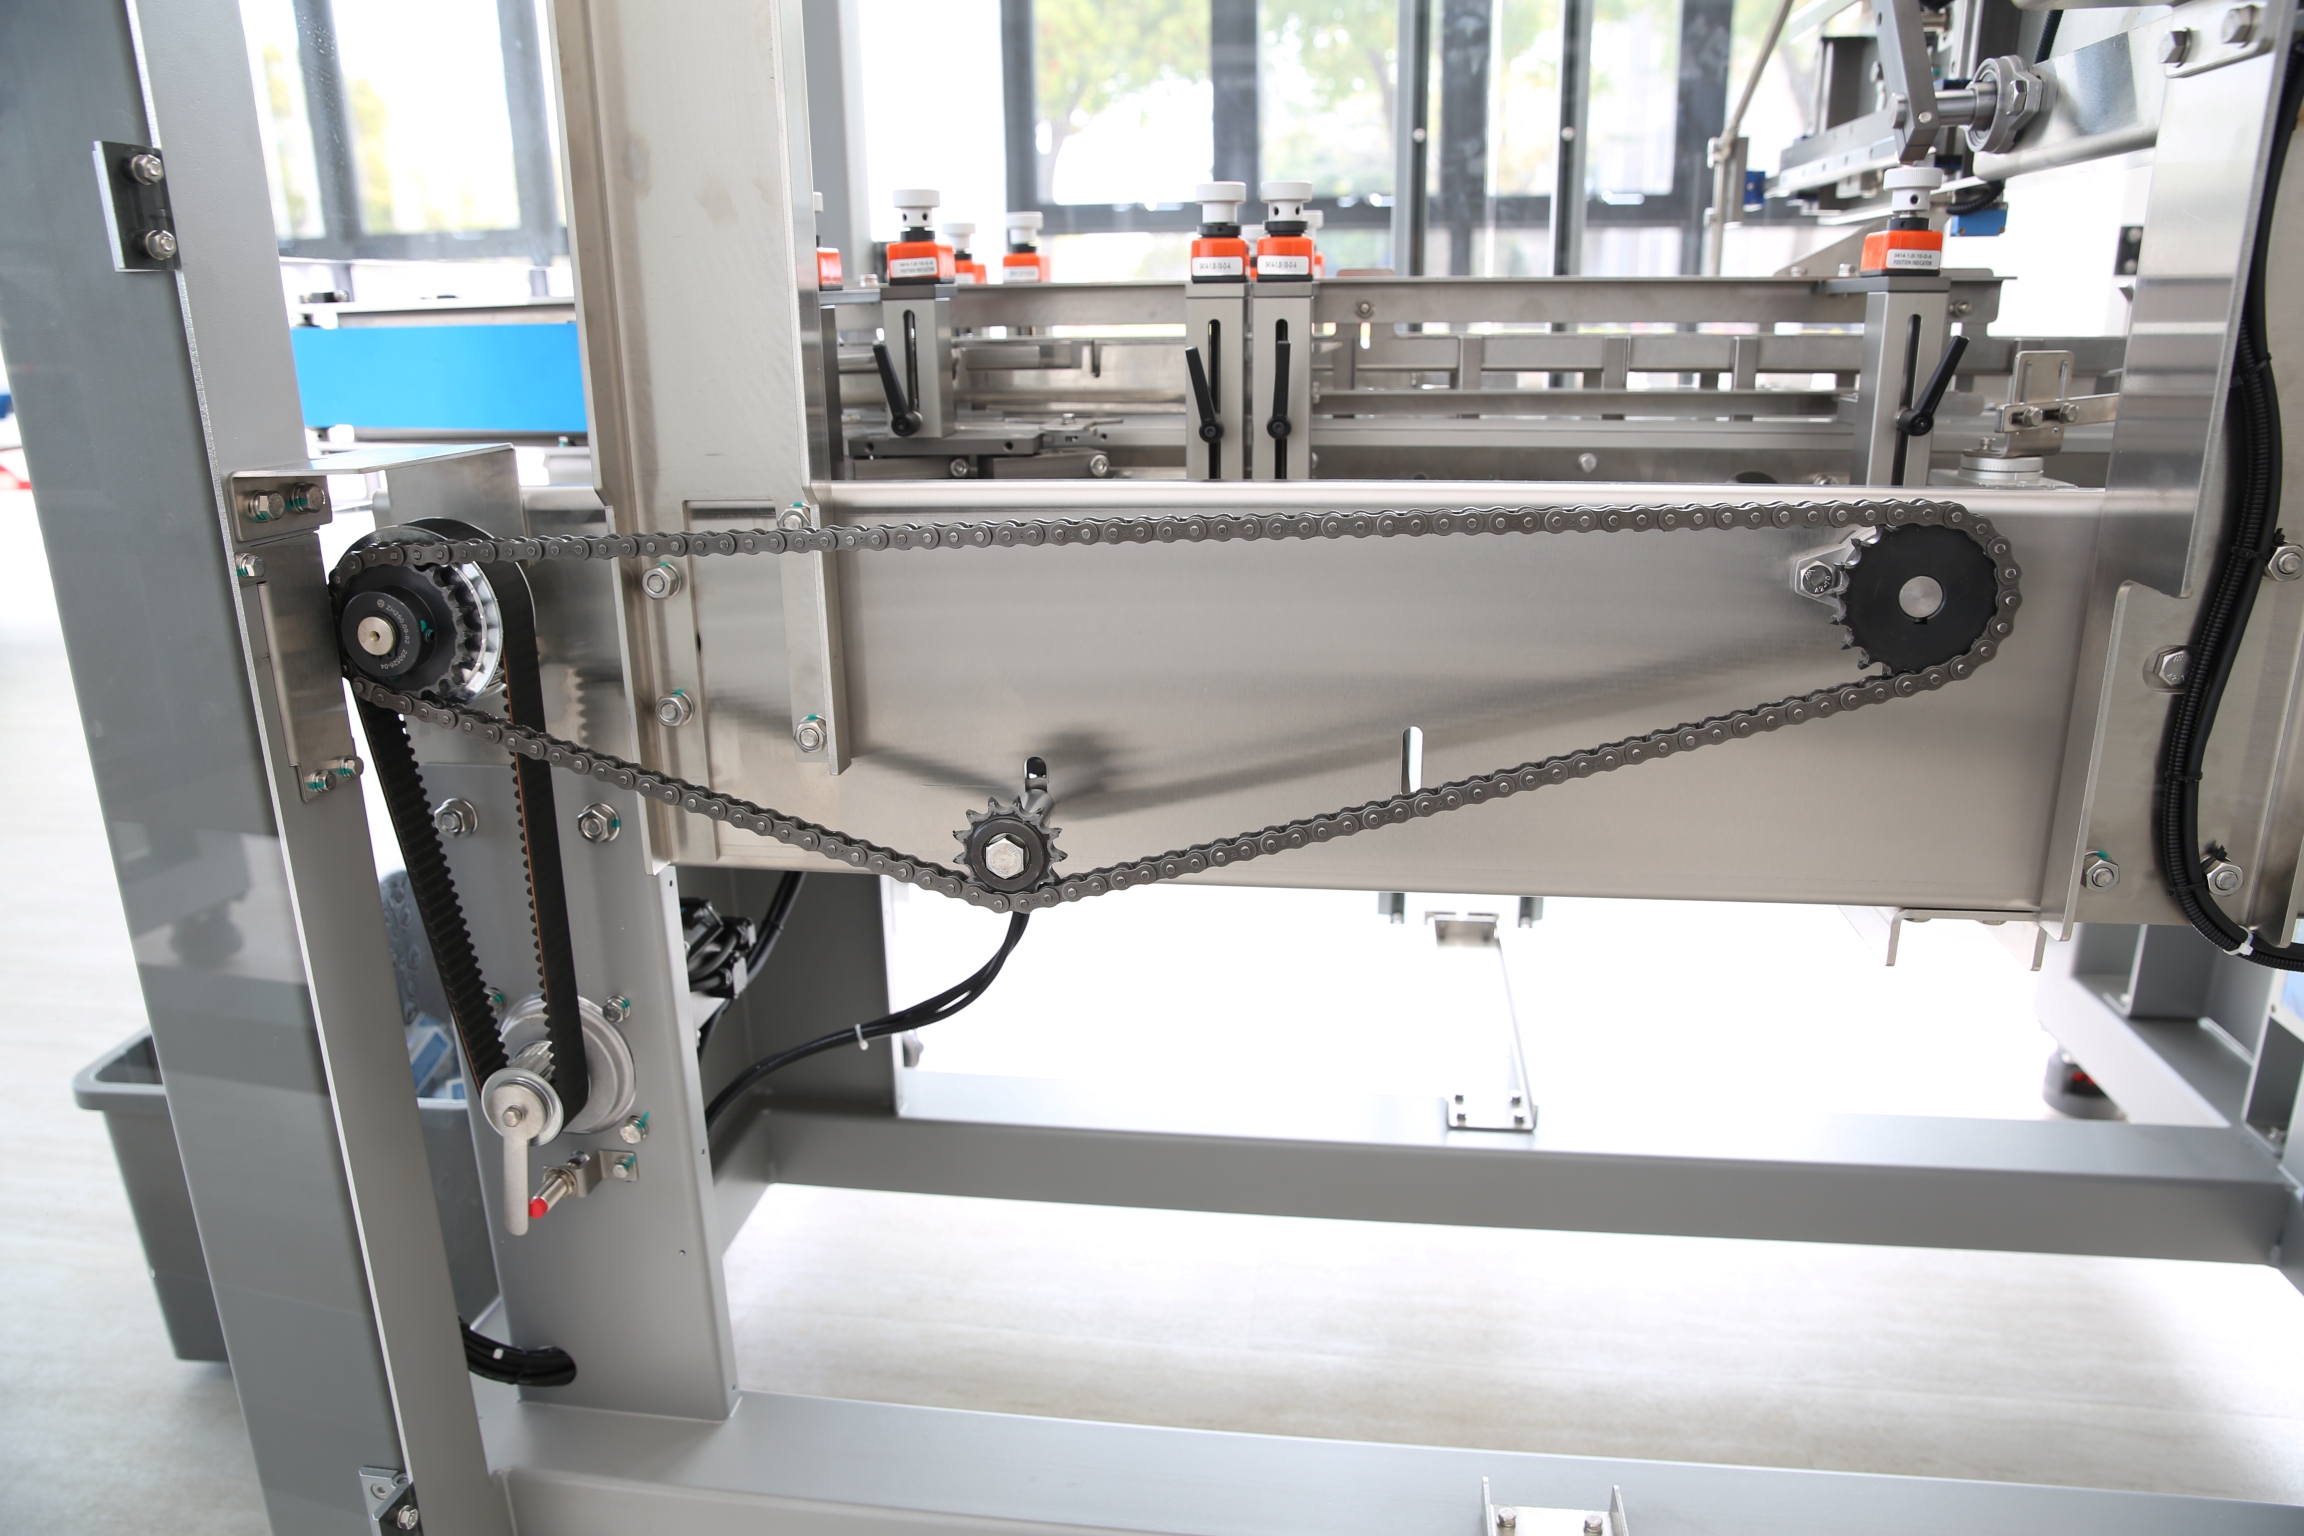
Изношенные подшипники на каретке плёнки. На возвратно-поступательных L-запайщиках каретка ездит на линейных подшипниках. Когда они изнашиваются, запайочная головка шатается и режет непоследовательно. Смазывайте с интервалом производителя и заменяйте подшипники с заметным люфтом.
Тайминг толкателя сбит. Толкатель продукта должен срабатывать ровно, когда губки открыты. Если тайминг энкодера дрейфует, толкатель бьёт в закрытую губку. Пересинхронизируйте кулачок толкателя в HMI и проверьте слабую муфту.
Неполадка 5: Рассогласование скорости конвейера и потеря производительности
Линия, которая хорошо работает на одном размере пакета, но замедляется до ползущего темпа на другом, почти всегда рассогласование скорости и тепла. Более крупные пакеты несут больше тепловой массы; та же скорость туннеля, которая работает для упаковки из шести штук, оставляет упаковку из двенадцати недосжатой.
Ведите рецепт переналадки по размеру в HMI: записывайте температуры зон туннеля, скорость конвейера, время запайки и ширину плёнки для каждого SKU. Когда вы переналаживаете, загружайте рецепт, а не начинайте с памяти. На термоусадочных системах SunAura Packaging Machines вызов рецепта по SKU стандартен, и операторы, которые его используют, сообщают о резко меньшем числе пост-переналадочных дефектов. Если вы специфицируете новый связыватель, сравните полностью автоматический L-запайщик, такой как полностью автоматическая L-запайщико-термоусадочная машина, с ручной моделью по возможности управления рецептами; эта одна функция окупается за первый год мульти-SKU производства.
Неполадка 6: Неисправности регулятора температуры и термопары
Контур управления — нервная система туннеля. Когда он отказывает, каждый тепловой симптом выше становится непредсказуемым.
Первопричины и шаги ремонта
Дрейф или отказ термопары. Термопара K-типа деградирует со временем и читает прогрессивно ниже, что обманывает контроллер на перегрев. Калибруйте ежеквартально по эталонному щупу; замените термопару, если показание расходится более чем на 5 °C.
Настройка PID после смены плёнки. Переход на продукт большей массы или более тяжёлую плёнку меняет тепловой отклик зоны. Если температура колеблется дико, перенастройте PID-контур, а не просто поднимите уставку.
Твердотельное реле залипло включенным. Отказавшее SSR, остающееся закрытым, подаёт непрерывную мощность на нагревательный банк. Это подлинная проблема безопасности. Проверьте, что каждое SSR переключается измерителем во время цикла, и замените любое, которое не открывается. Никогда не обходите верхний предел термостата.
Неполадка 7: Размотка плёнки, натяжение танцора и обработка полотна
Неполадки обработки плёнки появляются как мешковатая плёнка, скручивающиеся кромки или шов, идущий не по центру.
Сначала проверьте натяжение тормоза размотки: слишком туго — и плёнка растягивается и сжимается после запайки, вызывая морщины; слишком свободно — и полотно трепещет. Танцор должен плавно плавать в середине своего хода. Осмотрите резиновые прижимные ролики на глазурованные поверхности — проскальзывающие прижимные ролики не могут подавать постоянную длину плёнки. Очистите или заменяйте их как часть рутинного ухода. Датчики слежения за кромкой должны быть чисты и откалиброваны, чтобы плёнка оставалась по центру поперёк запайочных губок.
От реактивного ремонта к предупреждающему контролю
Большинство вышеперечисленных отказов разделяют общую первопричину: отсутствие расписанного режима обслуживания. Машина, которая очищается, смазывается и инспектируется по фиксированной каденции, не развивает тихий дрейф термопары, глазурованные ролики или треснувший тефлон за ночь. Построение формального графика планово-предупредительного обслуживания высокоскоростного упаковочного оборудования — покрывающего инспекцию запайочных губок, калибровку термопар, натяжение ремней и состояние ремня вентилятора — превращает аварийные поломки в запланированную работу на выходных.
Не менее важна готовность запчастей. Самые дорогие два часа любой смены — часы, потраченные в ожидании запайочной проволоки, тефлоновой полосы или термопары. Структурированный, расписанный подход к уходу держит изнашиваемые детали, которые реально отказывают, на полке, а не в бэк-ордере; SunAura Packaging Machines отгружает частые расходники для своего термоусадочного ряда как часть поддержки послепродажного сервиса. Если ваша линия ведёт несколько режимов смен, моделируйте запас запчастей против фактических частот отказов, а не рекомендации поставщика.
Выбор оборудования, которое диагностирует себя само
Некоторые полевые отказы избегаются на момент покупки. Серводрайвные, рецепт-управляемые термоусадочные машины с реальной диагностикой в реальном времени и сообщениями о неполадках выводят вероятную причину на HMI до того, как оператору придётся гадать. При оценке опций смотрите, логирует ли машина коды неполадок, трендит ли температуру туннеля и оповещает ли об износе запайочных губок. Полуавтоматический термоусадочный обмотчик, такой как запайочно-термоусадочная машина, вполне достаточен для линий меньшего объёма, но высокосортные, многосменные заводы ощутимо выигрывают от автоматизированной системы со встроенной диагностикой. Для рукавной упаковки многопачковых бутылок сравните автоматическую рукавную термоусадочную машину с L-запайщиком по точности раскладки и времени переналадки до того, как вы примете решение.
Заводские инженеры, интегрирующие новый связыватель в существующую линию, также должны прочитать наше руководство по интеграции нового упаковочного оборудования в существующие производственные линии завода, потому что многие «термоусадочные» дефекты на самом деле проблемы передачи с выше- или нижестоящим оборудованием.
Когда эскалировать в сервис SunAura Packaging Machines
Некоторые неполадки за пределами внутренней бригады. Если вы следовали циклу изоляции, а дефект сохраняется — особенно если замешано отказавшее твердотельное реле, неисправность платы управления или ошибка серводрайва — остановитесь и вызовите сервис. Попытки обойти блокировку безопасности или перемонтировать шкаф управления аннулируют гарантии и создают подлинную опасность. Послепродажная команда SunAura Packaging Machines поддерживает полевую диагностику по видеозвонку, отгружает запасные изнашиваемые детали на международном уровне и может ввести мониторинг удалённого доступа там, где сетевая политика заказчика позволяет. Детали покрытия — на странице послепродажного сервиса.
Для более широкого взгляда на то, что должна включать полностью специфицированная термоусадочная или концевая система, обзор упаковочных решений и полный каталог продукции показывают семейства машин, покрытые этим руководством по диагностике. Если вы готовите капитальную покупку, наш отдельный анализ совокупной стоимости владения для автоматических упаковочных линий показывает, как бремя обслуживания и частота дефектов входят в пожизненную цену, а не только в инвойс.
Быстрая справка по диагностике
- Морщинистая / свободная усадка → поднимите измеренную температуру туннеля, удлините выдержку, очистите сопла горячего воздуха, ослабьте танцор плёнки.
- Слабый / открытый шов → увеличьте время запайки, осмотрите тефлон и плоскость губок, проверьте ток запайочной проволоки, высушите продукт.
- Обожжённая / в дырах плёнка → понизьте температуру запайки, укоротите выдержку, подозревайте отказавшую термопару или залипшее SSR.
- Заклинивания и перекошенные пакеты → выровняйте раскладочные направляющие, перецентрируйте рулон плёнки, проверьте подшипники каретки и тайминг толкателя.
- Потери при переналадке по размеру → загрузите сохранённый рецепт; переохарактеризуйте при любой смене плёнки или толщины.
- Непредсказуемая температура → калибруйте термопары ежеквартально; проверяйте, что каждое SSR открывается; перенастройте PID.
Диагностика термоусадочной упаковочной машины вознаграждает метод над догадкой. Изолируйте подсистему, меняйте одну переменную за раз, и стройте рецепты и режимы обслуживания, чтобы те же неполадки не повторялись. С дисциплинированным напольным процессом и правильной поддержкой от SunAura Packaging Machines то, что было многочасовой остановкой, становится размеренной, запланированной регулировкой.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Полная биография ›