

Máquinas de embalagem estão cheias de movimento que pode machucar pessoas: uma montadora de caixas dobra abas com um braço de fechamento afiado, um empacotador de caixas pega e coloca em alta velocidade, um robô de paletização varre um arco através de um grande envelope, e uma enfestadeira rotaciona uma carga pesando uma tonelada. As máquinas são seguras quando proteções, intertravamentos, lógica de parada e procedimentos operacionais são projetados juntos, e perigosas quando não são. Este guia percorre o quadro de segurança que uma célula de embalagem de fim de linha propriamente construída deve seguir — os padrões, a avaliação de risco, o hardware e a documentação — seja o destino a UE, o Reino Unido, os EUA ou o Médio Oriente.
A SunAura Packaging Machines constrói equipamento de fim de linha para exportação, e tratamos segurança como uma disciplina de engenharia, não um adesivo. Os pontos abaixo refletem o que é realmente especificado em nossas linhas de embalagem integradas, da montadora de caixas no início da linha à enfestadeira de paletes no final.

Os padrões que governam a segurança de máquinas de embalagem
Segurança de máquina não é governada por um único documento. É uma pilha de padrões, e cada um responde a uma pergunta diferente.
- ISO 12100 é o padrão de avaliação e redução de risco. Ele define como identificar perigos, estimar risco e reduzi-lo por projeto, proteção e informação.
- ISO 13849-1 cobre as partes relacionadas à segurança do sistema de controle. Ela atribui um Nível de Desempenho (PL) de a a e uma Categoria (B, 1, 2, 3 ou 4) a cada função de segurança. Uma cortina de luz em um paletizador geralmente é um PL diferente de uma simples fechadura de porta em um enclausuramento.
- ISO 13855 define a distância mínima de segurança entre um dispositivo de detecção (como uma cortina de luz ou tapete de segurança) e o perigo mais próximo, baseado no tempo de parada da máquina e na velocidade de aproximação do operador.
- ISO 14120 cobre proteções fixas e móveis, e a ISO 14119 cobre dispositivos de intertravamento associados a proteções.
- ISO 10218-1 e -2 cobrem robôs industriais, e a ISO/TS 15066 fornece orientação para robôs colaborativos — as máquinas que compartilham um espaço de trabalho com pessoas.
- IEC 60204-1 é o padrão de equipamento elétrico, cobrindo circuitos de controle, paradas de emergência, codificação de cores e proteção contra choque elétrico.
- A família EN 415 é específica para máquinas de embalagem, com partes cobrindo máquinas form-fill-seal, arqueamento, enfestagem e máquinas de fixação de carga de palete.
Marcação CE e as regras de máquinas em mudança
Para o mercado europeu, máquinas têm sido colocadas no mercado sob a Diretriz de Máquinas, que exige que o fabricante realize uma avaliação de conformidade, construa um arquivo técnico e emita uma Declaração de Conformidade. A UE está migrando para um novo Regulamento de Máquinas, que aperta alguns requisitos e muda o processo de conformidade; o período de transição roda até meados dos anos 2020, e compradores especificando equipamento agora devem perguntar ao fornecedor a qual regulamento a máquina está sendo declarada e quando a declaração é datada.
Para a América do Norte, o padrão equivalente de máquina de embalagem é ANSI/PMMI B155.1, e os Estados Unidos adicionam requisitos OSHA incluindo a regra de proteção do ponto de operação e o padrão lockout-tagout (LOTO) para manutenção. Células robóticas seguem os padrões ANSI/RIA, que são alinhados com a ISO 10218. Uma máquina que satisfaz EN 415 e ISO 13849 geralmente estará próxima dos requisitos dos EUA, mas as distâncias de proteção e o procedimento LOTO devem ser verificados contra o padrão local.
A avaliação de risco é o ponto de partida
Cada decisão de segurança deve rastrear de volta a uma avaliação de risco documentada. O método é direto, mas deve ser feito máquina por máquina e então novamente para a linha integrada, porque perigos aparecem nas interfaces entre máquinas que nenhum OEM único possui.
- Identifique os perigos. Esmagamento, cisalhamento, corte, emaranhamento, tracionamento, impacto, perfuração, fricção, pressão (pneumática e hidráulica), eletricidade e escorregões de filme ou detritos de embalagem.
- Estime o risco. Considere a gravidade da lesão, a frequência de exposição, e a possibilidade de evitar o perigo. Um braço de enfestadeira rotativo que um operador se aproxima a cada turno é uma exposição de maior frequência que uma caixa de engrenagens protegida que é aberta uma vez por ano.
- Reduza o risco em ordem. Primeiro remova o perigo por projeto (diminua o movimento, mude a geometria), então proteja, então adicione dispositivos de detecção, e finalmente confie em avisos e procedimentos.
- Documente o risco residual. Alguns perigos não podem ser totalmente eliminados por engenharia — um atolamento que exige que um operador abra uma máquina é o exemplo clássico — e esses se tornam parte do procedimento operacional e treinamento.
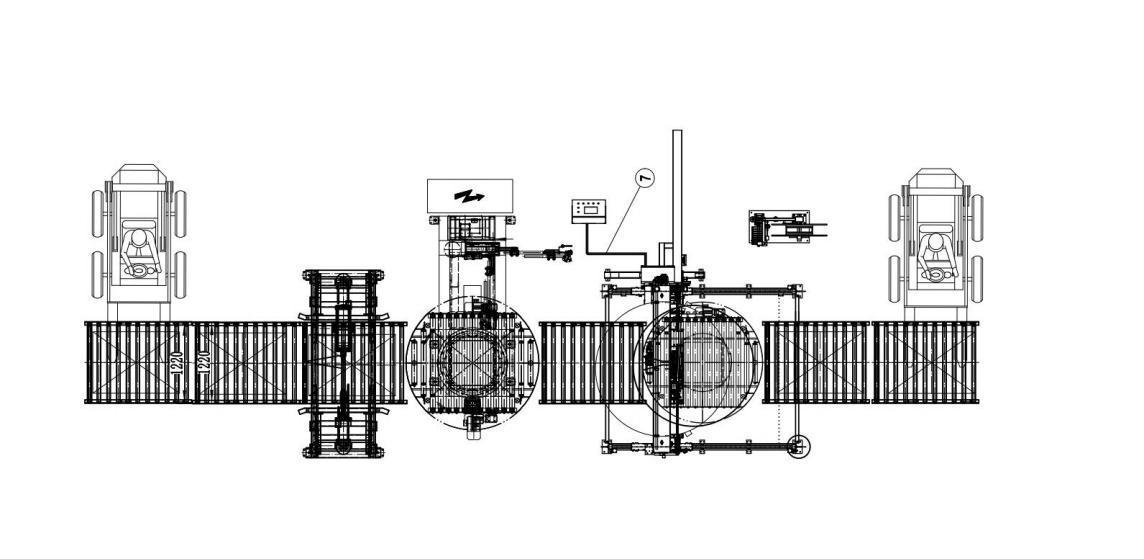
A avaliação integrada importa porque os perigos no nível da linha são frequentemente os que machucam pessoas. A lacuna entre a seladora de caixas e o empacotador de caixas, o ponto de aperto onde uma caixa transfere entre dois transportadores, e a alimentação do paletizador cada um é de propriedade de uma máquina diferente mas encontrado pelo mesmo operador. A SunAura Packaging Machines trata esses pontos de interface no projeto de nível da linha e os mostra no layout da linha.
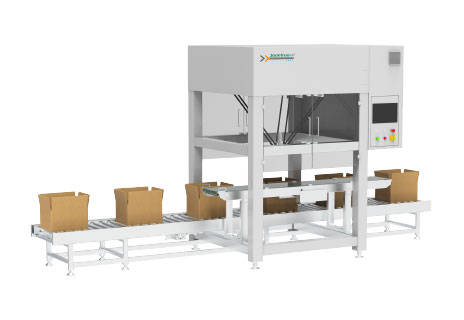
Proteções, intertravamentos e a hierarquia de acesso
A maioria dos perigos fixos em uma montadora ou seladora de caixas é coberta por proteções fixas parafusadas no lugar; essas são as proteções mais confiáveis porque não podem ser desviadas. Proteções móveis — as portas que devem abrir para carregamento, troca ou limpeza — usam dispositivos de intertravamento. Sob ISO 14119, uma porta intertravada para o perigo antes que um operador possa alcançá-lo, e o projetista deve contabilizar quão facilmente o intertravamento pode ser derrotado.
Intertravamentos são escolhidos para corresponder ao risco. Uma porta de menor risco pode usar um switch acionado por lingueta; uma porta de alto risco em um paletizador tipicamente usa um intertravamento codificado (RFID) resistente a violação com uma função de travamento de proteção que mantém a porta travada até que o robô realmente tenha parado. Esta distinção — intertravamento sozinho versus intertravamento com travamento de proteção — é importante. Intertravamento remove energia quando a porta abre; travamento de proteção fisicamente previne a porta de abrir enquanto a máquina está em um estado perigoso. Para máquinas com um longo tempo de inércia, o travamento é necessário.
Tempo de parada e distância de segurança
Uma cortina de luz ou tapete de segurança só protege o operador se for montado longe o suficiente do perigo que a máquina tenha parado antes que a pessoa possa alcançar a parte móvel. ISO 13855 calcula isso a partir do tempo de resposta de cada componente na cadeia — a cortina de luz, o relé de segurança ou controlador, o tempo de frenagem do acionamento — mais uma velocidade de aproximação padrão. Um erro comum é instalar uma cortina de luz a uma distância conveniente e assumir que é segura; a distância correta é um valor medido, e ela deve ser re-verificada se a velocidade da máquina ou o acionamento for alguma vez mudado.
Paradas de emergência e controles de segurança
Botões de parada de emergência devem ser vermelhos com fundo amarelo, localizados em cada estação de operador e em pontos-chave ao longo de uma linha longa, e devem ser com retenção para que a máquina não possa reiniciar até que o botão seja resetado. Em uma linha de embalagem, o e-stop deve ser religado para que parar uma máquina traga a linha conectada a uma parada controlada na ordem correta — um empacotador de caixas que para enquanto a montadora continua alimentando simplesmente atolará toda a célula.
Sob ISO 13849, a função de segurança é construída a partir de componentes cuja confiabilidade é entendida: um relé de segurança ou PLC de segurança, entradas de dois canais nos dispositivos críticos, e monitoramento que detecta falhas. Cat.3 / PL d é o alvo mais comum para as funções perigosas em uma célula de paletização ou empacotamento de caixas. Isso não significa que cada dispositivo seja PL d; a avaliação define o nível requerido por função, e superespecificar tudo é tanto desperdício quanto um sinal de que nenhuma avaliação real foi feita.
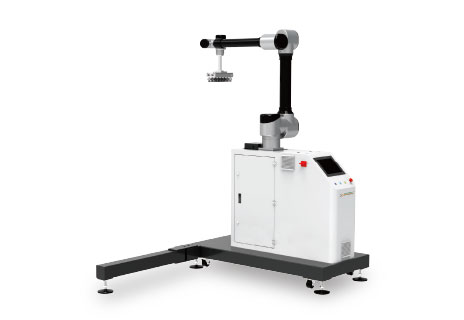
Robôs colaborativos não são sem cerca por padrão
Um mal-entendido frequente é que um paletizador colaborativo é automaticamente seguro sem proteção. Não é. Operação colaborativa descreve um de quatro modos — a maioria dos paletizadores cobot usa limitação de potência e força, onde o robô é projetado para parar no contato. Esse modo é válido apenas dentro de um envelope definido, com a carga útil, o ferramental end-of-arm, o peso da caixa e a velocidade todos dentro dos limites, e com uma avaliação de risco que mostra que a energia de contato está abaixo do limiar para a região do corpo que poderia ser atingida.
Adicione uma caixa mais pesada, um ciclo mais rápido ou uma pegada afiada, e o mesmo robô não é mais colaborativo e deve ser protegido como um robô industrial convencional. É por isso que nosso guia de paletização colaborativa insiste em verificar o peso da caixa e o layout primeiro. Um robô que é genuinamente colaborativo para caixas de 10 kg a seis caixas por minuto pode exigir uma cortina de luz ou cerca a 15 kg e um padrão mais rápido. A linha no catálogo não é a fronteira de segurança; a aplicação avaliada é.
Máquinas de alto risco dentro do fim de linha
Algumas máquinas merecem atenção específica porque seus perigos são menos óbvios que o varrido de um robô.
- Viradores e inclinadores rotacionam ou inclinam cargas pesadas (bobinas, moldes, tambores) e criam uma grande massa móvel mais uma ação de fixação. Eles exigem proteção do envelope de rotação, acesso intertravado durante a inclinação e fixação positiva que segura a carga na perda de energia. Nosso guia de engenharia de virador e inclinador cobre os acionamentos e a fixação em detalhe.
- Enfestadeiras stretch têm uma mesa giratória ou braço rotativo, um carro de filme móvel e um mastro alto. Enfestadeiras inline automáticas devem parar a rotação se um operador entrar no envelope, geralmente com um scanner de segurança e lógica de aproximação de baixa velocidade.
- Máquinas arqueadeiras combinam um cabeçote de selagem aquecido, um mecanismo de alimentação que puxa a fita e, em unidades horizontais ou através-do-olho, um quadro que viaja sobre um palete. O caminho da fita e o cabeçote de selagem são ambos protegidos, com acesso intertravado.
- Túneis de encolhimento adicionam calor e transportador móvel; a proteção aqui também deve contabilizar as superfícies quentes e exaustão.
Segurança durante troca, manutenção e limpeza de atolamentos
Uma grande parte das lesões em máquinas de embalagem acontece não durante operação normal mas durante os momentos em que a máquina “não deveria estar se movendo” — limpando um atolamento, trocando um rolo de filme, limpando um cabeçote de selagem ou trocando um cabeçote de fita. Essas tarefas devem ser cobertas por um procedimento escrito.
- Lockout-tagout. Isolamento de energia (elétrica, pneumática, hidráulica e energia de mola armazenada) com um cadeado pessoal, para que a máquina não possa ser reiniciada por um colega enquanto alguém está dentro dela.
- Modo lento ou jog. Tarefas que genuinamente precisam de movimento, como temporizar um empacotador de caixas, usam um controle hold-to-run em velocidade reduzida para que a máquina se mova apenas enquanto o operador a está comandando ativamente.
- Procedimentos de limpeza definidos. Uma caixa atolada é removida com as proteções abertas e o intertravamento em modo de parada — nunca alcançando através de uma folga enquanto a máquina está em operação.
- Troca por receita. Máquinas que armazenam receitas de tamanho como configurações HMI reduzem o número de ajustes físicos e o tempo que as portas de proteção ficam abertas.
A própria manutenção preventiva previne problemas de segurança: uma dobradiça de proteção desgastada, um intertravamento solto ou um freio falhando todos degradam o sistema de segurança silenciosamente. O checklist de manutenção preventiva inclui dispositivos de segurança exatamente por esta razão.
O que perguntar a um fornecedor de máquina antes de comprar
Documentação é a maneira mais rápida de distinguir uma máquina que foi realmente projetada para segurança de uma que simplesmente chegou com um adesivo CE. Solicite o seguinte:
- A Declaração de Conformidade e a lista de padrões que ela referencia.
- A avaliação de risco para a máquina e, para uma linha, a avaliação de risco integrada.
- As funções de segurança ISO 13849 e seu Nível de Desempenho e Categoria requeridos.
- Desenhos de layout mostrando dimensões de proteção, posições de e-stop e distâncias de segurança de cortina de luz.
- O esquema elétrico mostrando o circuito de segurança e lista de dispositivos.
- O procedimento lockout-tagout e os procedimentos de troca e limpeza.
- Confirmação de que a proteção e as interfaces entre máquinas estão incluídas, não deixadas para o integrador no local.
Quando esses documentos são fornecidos antecipadamente e correspondem à máquina como construída, o FAT e o SAT se tornam diretos. Quando estão faltando, vagos ou produzidos apenas após o pedido, o trabalho de segurança será deixado para o instalador, e é aí que as lacunas mais caras e perigosas aparecem.
Os empacotadores de caixas da SunAura Packaging Machines, paletizadores e linhas de embalagem completas são construídos para este quadro, com o dossiê de segurança fornecido como parte do pacote padrão de exportação. Se você está avaliando uma célula, envie o layout e seus requisitos locais de segurança com o RFQ; o projeto de proteção e controle é mais custo-efetivo quando é considerado no estágio de layout em vez de retrofitting uma vez que a máquina está no chão.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografia completa ›