

Virar uma carga que pesa mais do que uma empilhadeira consegue balançar com segurança é um evento diário em usinas de metalurgia, e geralmente é feito mal. Bobinas chegam deitadas e precisam ficar em pé para o desbobinador; moldes são usinados em uma orientação e armazenados ou montados em outra; paletes sob produtos acabados precisam ser trocados sem baixar a carga; conjuntos soldados na horizontal são instalados na vertical. Onde as plantas dependem de correntes, eslingas e uma manobra improvisada de empilhadeira, a operação é lenta, descontrolada e um risco constante de esmagamento, e depende totalmente de quem estiver dirigindo. Um upender ou tilter construído para esse fim elimina a improvisação, e este guia explica como dimensionar um, escolher o acionamento e a fixação, calcular o ciclo e integrá-lo com segurança.
A SunAura Packaging Machines fornece uma linha padronizada de upenders de 90 graus e tilters de 180 graus de três a cinquenta toneladas; o anúncio de lançamento cobriu as máquinas em si, enquanto este artigo percorre as decisões de engenharia que um comprador toma ao especificá-las para bobinas, moldes, matrizes e paletes pesados.
Primeiro, defina a carga corretamente
Cada upender é dimensionado a partir da carga, e o primeiro erro é descrever uma média em vez do pior caso. Os insumos da especificação são a carga única mais pesada a ser virada incluindo seu palete ou dispositivo de fixação, o maior envelope em cada dimensão, se a carga é cilíndrica ou plana, como seu centro de gravidade se posiciona em relação ao eixo de rotação, e como ela será colocada e removida — empilhadeira, ponte rolante ou transportador. Uma especificação de bobina precisa do diâmetro externo, diâmetro interno, largura e peso; um molde precisa de suas dimensões fechadas e peso; uma carga em palete precisa da área de contato, altura e se ela é estável quando inclinada.
O centro de gravidade importa porque muda o torque que o acionamento deve produzir: uma carga alta e deslocada exerce muito mais momento de giro na metade da rotação do que um cubo compacto do mesmo peso, e a estrutura e o acionamento são dimensionados para esse momento, não para o peso estático. A SunAura Packaging Machines trabalha a partir de fotografias ou desenhos das cargas reais e dimensiona conservadoramente para o caso mais pesado, razão pela qual a RFQ pede a carga máxima em vez de uma carga típica.
A linha de máquinas verificada, em números
| Máquina | Ângulo | Capacidade | Ciclo (um sentido) | Acionamento / fixação |
|---|---|---|---|---|
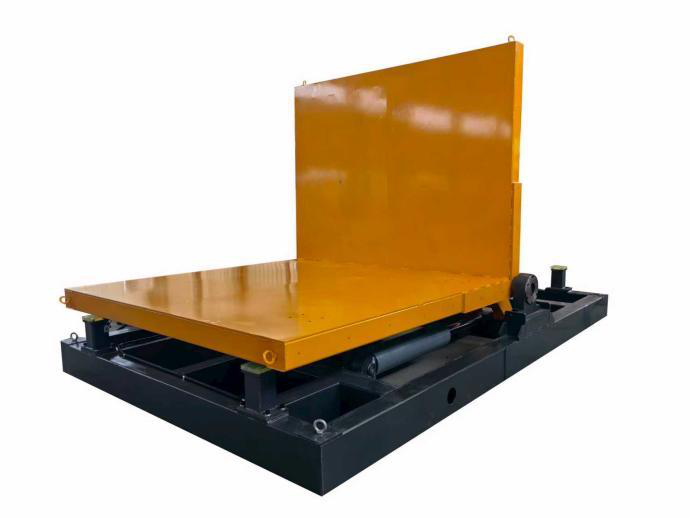
| Upender mecânico 90° | 0–90°, para em qualquer ângulo | até 50 t | 30–50 s | Mecânico, partida/parada suave por inversor |
| Upender hidráulico 90° | 0–90°, para em qualquer ângulo | até 50 t | 30–50 s | Hidráulico, rotação suave |
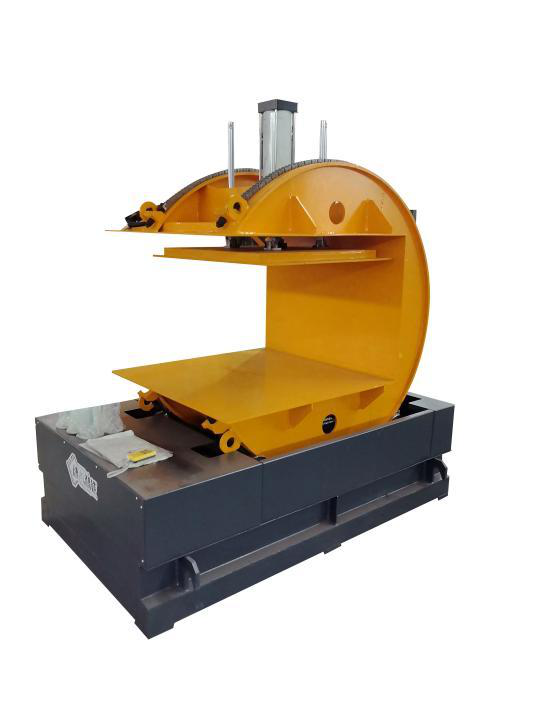
| Tilter mecânico 180° | 0–180°, para em qualquer ângulo | até 10 t | 60–120 s | Mecânico, fixação pneumática/hidráulica |
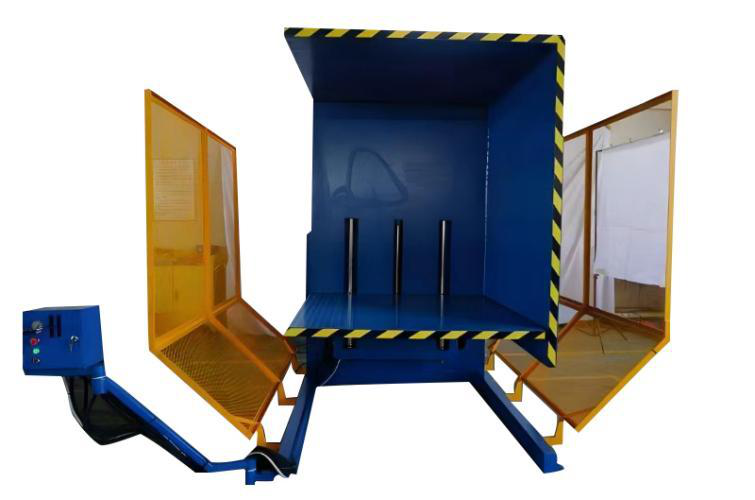
| Tilter 180° enclausurado | 0–180° | até 3 t | 60–120 s | Totalmente protegido, portas com intertravamento |
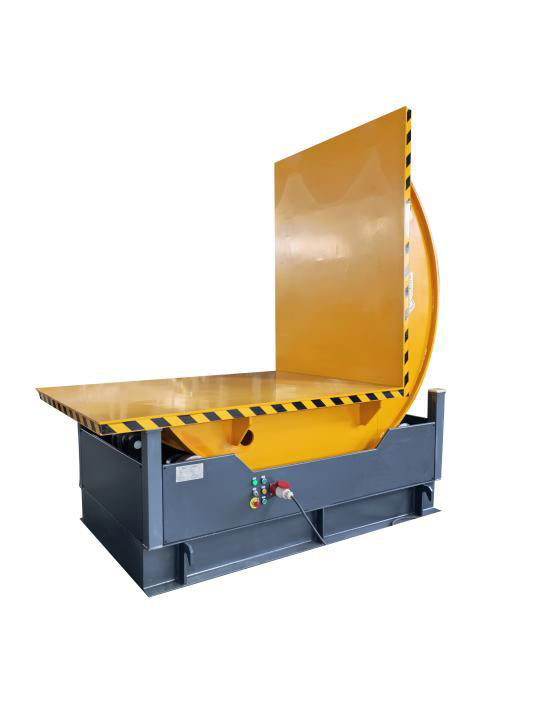
Máquinas padrão de 90° aceitam envelopes de inclinação de 500–2000 mm de cada lado e cargas cilíndricas de 500–2000 mm de diâmetro com largura de massa interna até 2000 mm, com potência instalada de 1 a 22 kW dependendo da carga; envelopes não padrão são projetados conforme os desenhos do cliente.
Acionamento mecânico versus hidráulico
Ambos os acionamentos chegam a cinquenta toneladas e ambos param em qualquer ângulo, então a escolha não é sobre capacidade. Upenders mecânicos usam um sistema de transmissão acionado por inversor com partida e parada suaves, que protege a carga e as engrenagens contra choques, e atendem a ciclos definidos e repetitivos em ambientes de produção onde a manutenção já trabalha com acionamentos elétricos. Upenders hidráulicos giram suavemente sob alto torque e amortecem a virada, e atendem às cargas mais pesadas e plantas que já operam unidades de potência hidráulica e manutenção hidráulica. A decisão recai sobre o perfil do ciclo e a capacidade existente do departamento de manutenção: uma máquina hidráulica em uma planta sem experiência hidráulica é atendida com relutância, enquanto uma máquina mecânica em uma oficina hidráulica perde a suavidade que motivou a escolha.
Fixação: a parte que não pode ser adivinhada
A rotação só é segura se a carga não pode se mover, e a fixação é o componente mais frequentemente customizado. Bobinas ficam em selas e são retidas contra o prato; cargas planas são fixadas entre mesas ou seguradas por braços pneumáticos ou hidráulicos; cargas em palete podem ser viradas com o palete, com a fixação agarrando o conjunto positivamente antes de a plataforma se mover. Os tilters de 180° usam fixação pneumática ou hidráulica exatamente porque uma carga invertida no topo do ciclo não é segurada por mais nada, e a força e a sequência de fixação são intertravadas com a rotação para que um ciclo não possa começar até que a carga esteja segura. Plantas que viram cargas mistas especificam fixação ajustável e posições armazenadas em receita, enquanto linhas dedicadas usam dispositivos fixos que são mais rápidos de carregar.
Calculando o ciclo real e a vazão
O ciclo publicado — 30–50 segundos em um sentido para máquinas de 90°, 60–120 segundos para 180° — cobre apenas a rotação, e a vazão prática inclui carregamento, fixação, a virada, liberação e remoção. Uma bobina virada em quarenta segundos, mas carregada e removida por empilhadeira ao longo de mais dois minutos, dá um ciclo próximo de três minutos por carga, e o planejamento deve usar esse número completo em vez do tempo de rotação. A máquina raramente é o gargalo: a empilhadeira ou ponte rolante que coloca a carga é, e plantas de alto volume portanto integram o upender em um fluxo com transportadores onde as cargas avançam índice a índice sem um caminhão dedicado. Como em todos os equipamentos de embalagem e manuseio, a linha deve ser planejada em ciclos alcançáveis em vez de números do melhor caso, o método do guia da SunAura Packaging Machines sobre vazão real.
Segurança: por que o operador deve ficar afastado
Toda a justificativa de um upender construído para o fim é a diferença de segurança em relação à amarração por cabos, e o projeto segue um conjunto curto de princípios. A carga é fixada positivamente antes da rotação; o operador executa o ciclo sem fio de fora da área de trabalho, o que elimina o hábito de guiar uma carga balançando à mão; botoeiras de emergência são instaladas na estrutura e nos controles; a partida e a parada suaves evitam que a carga balance nas extremidades da virada; e a máquina de 180° totalmente enclausurada adiciona portas com intertravamento para que um ciclo não possa rodar com uma porta aberta. Esses dispositivos são verificados no comissionamento e testados em um cronograma de manutenção, porque um intertravamento bypassado devolve a operação à condição que a máquina foi comprada para eliminar. A lógica de proteção corresponde à orientação de lavagem e serviço pesado na seleção de final de linha mais ampla da SunAura Packaging Machines.
Independente versus integração em linha
Upenders são instalados em dois arranjos, e a escolha segue o volume. Células independentes em armazéns e oficinas de matrizes atendem a uma única máquina, com cargas trazidas por empilhadeira e a estrutura ocupando uma pequena área dedicada; isso atende a plantas de trabalho por empreitada e produção mista. Máquinas em linha em centros de serviço de metal e plantas de estamparia ficam dentro de transportadores de roletes ou carros-bobina, virando cargas como uma estação em um fluxo contínuo e alimentando o desbobinador ou cortadeira automaticamente. A SunAura Packaging Machines integra ambos com os transportadores, o manuseio de bobinas e os equipamentos de final de linha que fornece, seguindo os princípios de layout de seu guia sobre transportadores e manuseio de produtos, e o PLC e o HMI trocam sinais com a linha ao redor para que a rotação só aconteça quando as estações upstream e downstream estiverem prontas.
Um exemplo prático: um centro de serviço de aço
O dimensionamento fica mais claro com um caso concreto. Um centro de serviço que corta aço laminado a quente recebe bobinas de até vinte e cinco toneladas, diâmetro externo de 1900 mm, largura de até 1600 mm, chegando com o olho na horizontal e alimentando um desbobinador com o olho na vertical. A bobina do pior caso fica ligeiramente deslocada na sela, movendo seu centro de gravidade para longe do eixo de rotação na metade da virada, e o acionamento é dimensionado para esse momento em vez de a bobina simplesmente pousada. Um upender hidráulico de 90° é escolhido para rotação suave de alto torque, o prato e a sela são construídos para os diâmetros reais da bobina, e o ciclo roda cerca de quarenta segundos de rotação — mas o ciclo completo, incluindo o carro-bobina colocando a carga, fixando, virando e liberando no desbobinador, é planejado em vários minutos porque o carro-bobina atende a outras estações. A máquina é integrada em linha com transportadores de roletes e carros-bobina em vez de como uma estrutura independente, e o PLC intertrava a rotação com a posição do carro.
Uma oficina de matrizes com o mesmo orçamento especificaria de forma diferente: uma máquina mecânica independente de 90° ou 180°, fixação ajustável para tamanhos mistos de molde, controle sem fio e carregamento por empilhadeira, porque suas cargas variam diariamente e nunca chegam em um transportador. Mesma classe de peso, configuração completamente diferente.
Erros comuns de especificação
As falhas que a SunAura Packaging Machines vê nas consultas seguem um padrão curto. Compradores dimensionam para a carga média e então viram uma mais pesada, sobrecarregando a estrutura e o sistema de transmissão; ignoram o centro de gravidade e especificam apenas pelo peso estático, subdimensionando o torque na metade da rotação; assumem que uma fixação de uma máquina anterior serve a um novo formato de carga, que é como as cargas se deslocam durante a inversão; planejam a vazão pelo tempo de rotação em vez do ciclo completo de carregamento e remoção; e pedem uma máquina sem confirmar como ela será carregada, não deixando espaço para a empilhadeira ou ponte rolante. Cada um é corrigido na etapa de especificação e fica caro após a fabricação, razão pela qual a SunAura Packaging Machines pede desenhos e elabora o layout antes de orçar uma estrutura.
Fundações, local e manutenção
Uma máquina de cinquenta toneladas virando uma carga de cinquenta toneladas precisa de um piso que a suporte, e o carregamento da fundação é verificado contra a laje do prédio em vez de assumido a partir da área da máquina. A estrutura é ancorada em uma laje plana e nivelada, com espaço ao redor para o equipamento de carregamento e, em máquinas em linha, os transportadores e carros-bobina. A manutenção é direta: os sistemas de transmissão mecânicos são inspecionados e lubrificados em um cronograma, os gabinetes do inversor e do PLC mantidos limpos e ventilados, os sistemas hidráulicos verificados quanto a condição e vazamentos onde instalados, e as superfícies de fixação mantidas para que a carga não escorregue. Os dispositivos de segurança — botoeiras de emergência, intertravamentos, controles sem fio — são testados rotineiramente, porque seu funcionamento correto é o que mantém o operador afastado. Como em outros equipamentos pesados, uma rotina documentada curta e um pequeno estoque das peças práticas de desgaste evitam as falhas que custam um turno, seguindo a orientação da SunAura Packaging Machines sobre gestão de peças.
Por que as plantas substituem os métodos improvisados
As plantas geralmente compram um upender após um incidente, não antes: uma bobina balançando em eslingas, um molde empurrado com as pontas da empilhadeira, um palete virando com a carga escorregando. O valor da máquina então é direto. Ela elimina o balanço descontrolado e o hábito de guiar cargas à mão, vira cada carga no mesmo ciclo repetível, registra a operação pelos controles e mantém o operador fora da área de trabalho. Ela também protege o próprio produto, pois uma bobina ou molde que escorrega durante uma virada improvisada é danificado antes de chegar à máquina para a qual foi comprado, e o custo de um tal incidente se aproxima do preço da máquina. Para plantas que manuseiam essas cargas diariamente, a pergunta raramente é se a máquina se justifica, mas por que o método improvisado foi tolerado por tanto tempo.
Perguntas frequentes
Qual capacidade devo especificar?
Sua carga real mais pesada incluindo palete ou dispositivo de fixação, com a estrutura e o acionamento dimensionados para o momento do centro de gravidade na metade da rotação, não para a carga média.
Acionamento mecânico ou hidráulico?
Ambos chegam a cinquenta toneladas; escolha mecânico para ciclos repetitivos definidos e hidráulico para virada suave de alto torque, guiado pela sua experiência de manutenção.
Quantas cargas por hora consigo virar?
A rotação leva 30–120 segundos dependendo do modelo, mas o ciclo completo inclui carregamento e remoção por empilhadeira, que geralmente define a taxa prática em uma a várias cargas por minuto-equivalente; arranjos em linha rodam muito mais rápido.
Cargas não padrão podem ser manuseadas?
Sim. Estruturas, fixação, tensão e orientação são projetadas conforme seus desenhos, com fixadores ajustáveis e receitas para produção mista.
Conclusão
Um upender construído para o fim substitui uma virada improvisada e perigosa de empilhadeira por um ciclo repetível: a carga é definida e fixada, o acionamento mecânico ou hidráulico a gira noventa ou cento e oitenta graus com partida e parada suaves, e o operador comanda a máquina sem fio de fora da área de trabalho. Especificado a partir da carga mais pesada e de seu centro de gravidade, com a fixação certa, um ciclo realista e integração independente ou em linha, essas máquinas protegem tanto pessoas quanto produto no manuseio de bobinas, moldes, matrizes e paletes, e são construídas para capacidades verificadas em vez de alegações de catálogo.
Se você precisa virar cargas pesadas, contate os engenheiros de aplicações da SunAura Packaging Machines com as dimensões, pesos e orientação da sua carga, ou conheça as quatro máquinas no hub de produtos.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Ver biografia completa ›