

Eis uma situação que qualquer técnico de manutenção conhece. A embaladora de fluxo trabalhou na perfeição no turno da manhã, à tarde mudaram o filme, e agora as soldaduras parecem fracas, o corte insiste em cair um dedo ao lado e ninguém concorda se o problema é da máquina, do material ou do operador. As embaladoras de fluxo estão entre as máquinas mais tolerantes de uma linha de embalagem quando estão bem afinadas, mas combinam três elementos que têm de ficar em sincronia — um produto em movimento, uma banda de filme em movimento e um par de maxilas de selagem com temperatura controlada — pelo que, quando um deles deriva, a avaria aparece como uma embalagem defeituosa e a causa raramente é a peça que o operador está a observar. A SunAura Packaging Machines fornece embaladoras de fluxo com servomotores numa gama alargada, e este guia reúne as avarias que os nossos engenheiros realmente recebem, com a lógica usada para as detetar e corrigir.
Isto não substitui o manual da máquina: é uma forma estruturada de pensar os problemas comuns, para que uma avaria seja diagnosticada a partir de indícios em vez de rodar todos os botões do painel. Abordamos falhas de selagem, de corte e sincronização, de manuseamento e tensão do filme e de alimentação de produto; depois, os parâmetros que devem ficar registados por trabalho e a manutenção que evita que a maioria destes problemas apareça. Se opera uma embaladora de fluxo — em pastelaria, snacks, ferragens, tabuleiros ou multipacks — as secções abaixo seguem a ordem pela qual um técnico experiente percorre uma linha que está a correr mal.
Primeiro, perceba o que tem de ficar em sincronia
Uma embaladora de fluxo transforma uma banda plana num tubo à volta do produto, faz uma soldadura longitudinal (de aleta) na sobreposição e, em seguida, um par de maxilas rotativas executa as soldaduras transversais entre produtos enquanto uma faca corta entre eles. O produto é alimentado com um passo que coincide com o ciclo das maxilas e, em filme impresso, uma fotocélula de marca de registo corrige a banda para que o corte caia no sítio certo. Temperatura, velocidade da banda, velocidade das maxilas, passo do produto e tensão do filme têm, por isso, de concordar: altere um e as embalagens mudam. A maioria das avarias reduz-se a um destes parâmetros desajustado, e o diagnóstico mais rápido começa por perguntar o que mudou quando o problema apareceu — um rolo de filme novo, um produto novo, uma mudança de turno, uma maxila limpa — em vez de tratar a linha como um mistério.
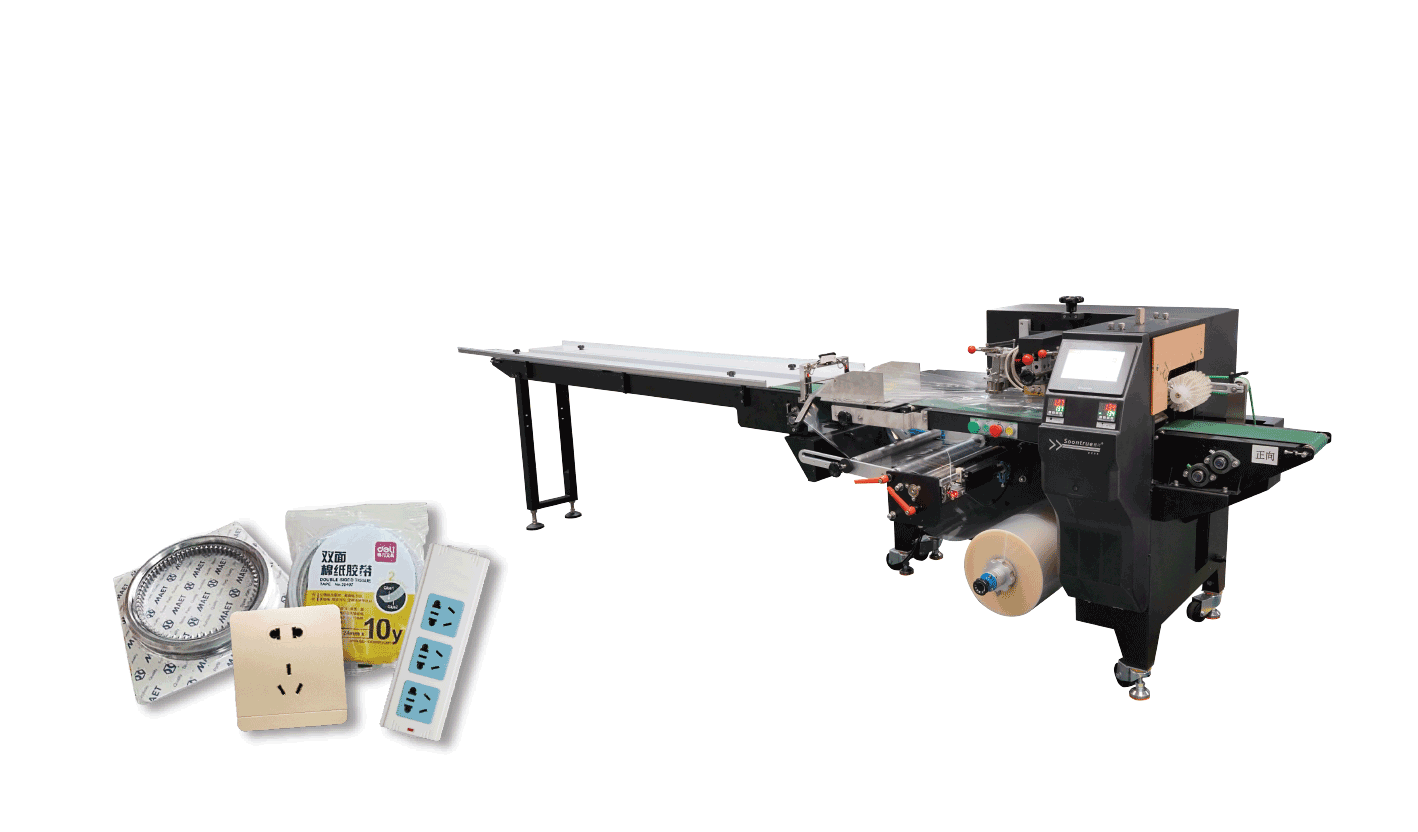
Falhas de selagem
Soldaduras transversais fracas ou abertas
Uma soldadura fraca é a avaria mais comum e tem três causas habituais, a verificar por esta ordem. Primeiro, a temperatura: se as maxilas estiverem demasiado frias para o filme, a soldadura não funde, o que acontece após uma mudança de filme ou no arranque, antes de as maxilas atingirem a temperatura. Segundo, a contaminação — produto, migalhas, gordura ou filme queimado nas faces das maxilas impede o contacto das superfícies e produz uma soldadura com aspeto irregular, obrigando a limpar as maxilas com a máquina bloqueada. Terceiro, a pressão ou o desgaste: a serrilha gasta, molas enfraquecidas ou maxilas desalinhadas reduzem a pressão de fecho, e são avarias mecânicas e não afinações. A correção segue a causa — temperatura adequada ao filme, faces limpas ou revisão das maxilas — em vez de simplesmente subir a temperatura, que é o reflexo habitual do operador e a causa da avaria seguinte.
Filme queimado, retraído ou derretido na soldadura
Filme que queima, fura ou encolhe na soldadura significa maxilas demasiado quentes, tempo de contacto excessivo ou filme demasiado fino para a afinação. Aparece quando os operadores sobem a temperatura para corrigir uma soldadura fraca causada por contaminação, razão pela qual as duas avarias estão ligadas e a temperatura se altera de forma deliberada e por patamares. A temperatura de selagem depende do material do filme e da velocidade — a cadências mais altas tendem a ser necessários valores superiores, porque o tempo de contacto é menor — e o valor correto para cada filme faz parte da receita guardada, não de um número improvisado em cada turno.
Soldaduras enrugadas ou com pregas
As pregas na soldadura transversal vêm do filme não assentar plano quando as maxilas fecham — tensão demasiado baixa ou irregular, soldadura de aleta descentrada, produto a empurrar a zona de selagem ou maxilas a fechar fora de paralelo. Aparecem muitas vezes acompanhadas de embalagens ligeiramente torcidas. Verifique se o filme passa centrado na caixa de conformação, se a aleta está plana e se o produto chega às maxilas com espaço livre para a soldadura; uma embalagem com excesso de enchimento ou desalinhada enruga o filme em todos os ciclos.
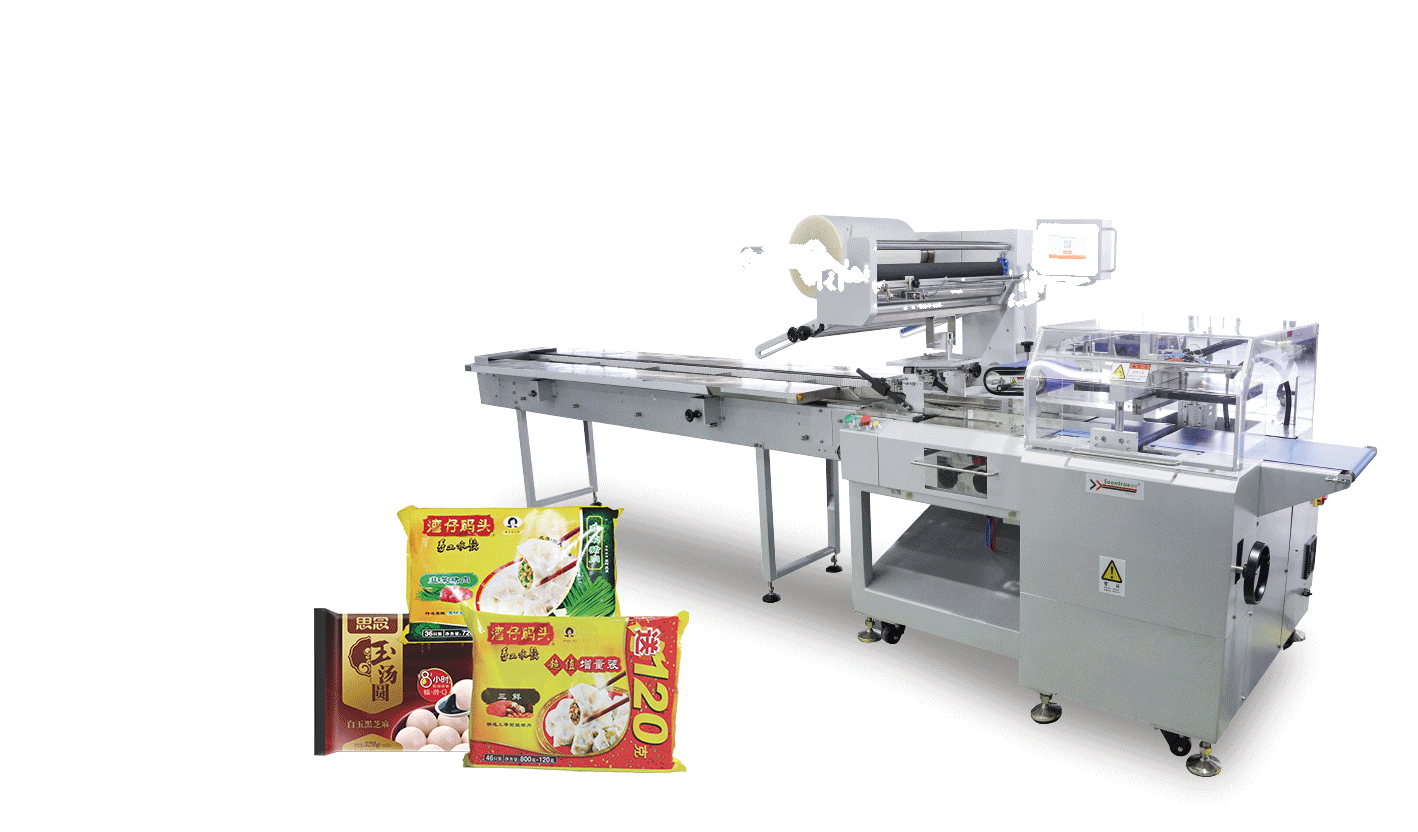
Falhas de corte e sincronização
O corte não cai entre produtos
Quando a faca corta através de um produto ou fora do centro da soldadura, a embaladora está fora de sincronia. Em filme liso, a causa é normalmente a relação entre o passo do produto e a velocidade das maxilas — os produtos são alimentados com espaçamento errado — ou o ajuste da posição de corte derivou. Em filme impresso, a fotocélula de marca de registo tem de ler a marca com fiabilidade; um sensor sujo, mal posicionado ou mal regulado persegue a marca e produz cortes que derivam, podendo também haver deslizamento do filme, com marcas a chegar de forma inconsistente. A correção começa por confirmar que os produtos são alimentados com o passo correto e que a fotocélula lê todas as marcas; só depois se ajusta a posição de corte, observando-a ao longo de um ciclo e não a partir de uma única embalagem.
O comprimento das embalagens varia ou deriva
Se as embalagens saem alternadamente compridas e curtas, ou o comprimento deriva lentamente, a banda e as maxilas não estão sincronizadas — numa máquina com servomotores isto aponta para um problema de temporização ou do encoder, enquanto nas máquinas de acionamento mecânico pode significar uma embraiagem gasta ou um acionamento a patinar. O filme impresso que não é corrigido pela marca de registo também vagueia. Como as avarias de deriva seguem frequentemente o desgaste e não as afinações, uma máquina que exige re-sincronizações frequentes deve ser verificada mecanicamente em vez de reposta a zeros em cada arranque.
O corte fica incompleto ou irregular
Um corte que não separa as embalagens, ou que rasga em vez de cortar, significa que a faca está romba, desalinhada ou não encontra corretamente a sua bigorna. É uma avaria de ferramenta: as lâminas substituem-se ou são retificadas e a folga é regulada; é um dos itens de desgaste verificados no plano de manutenção, já que uma embalagem meio cortada encrava a saída e multiplica o problema.
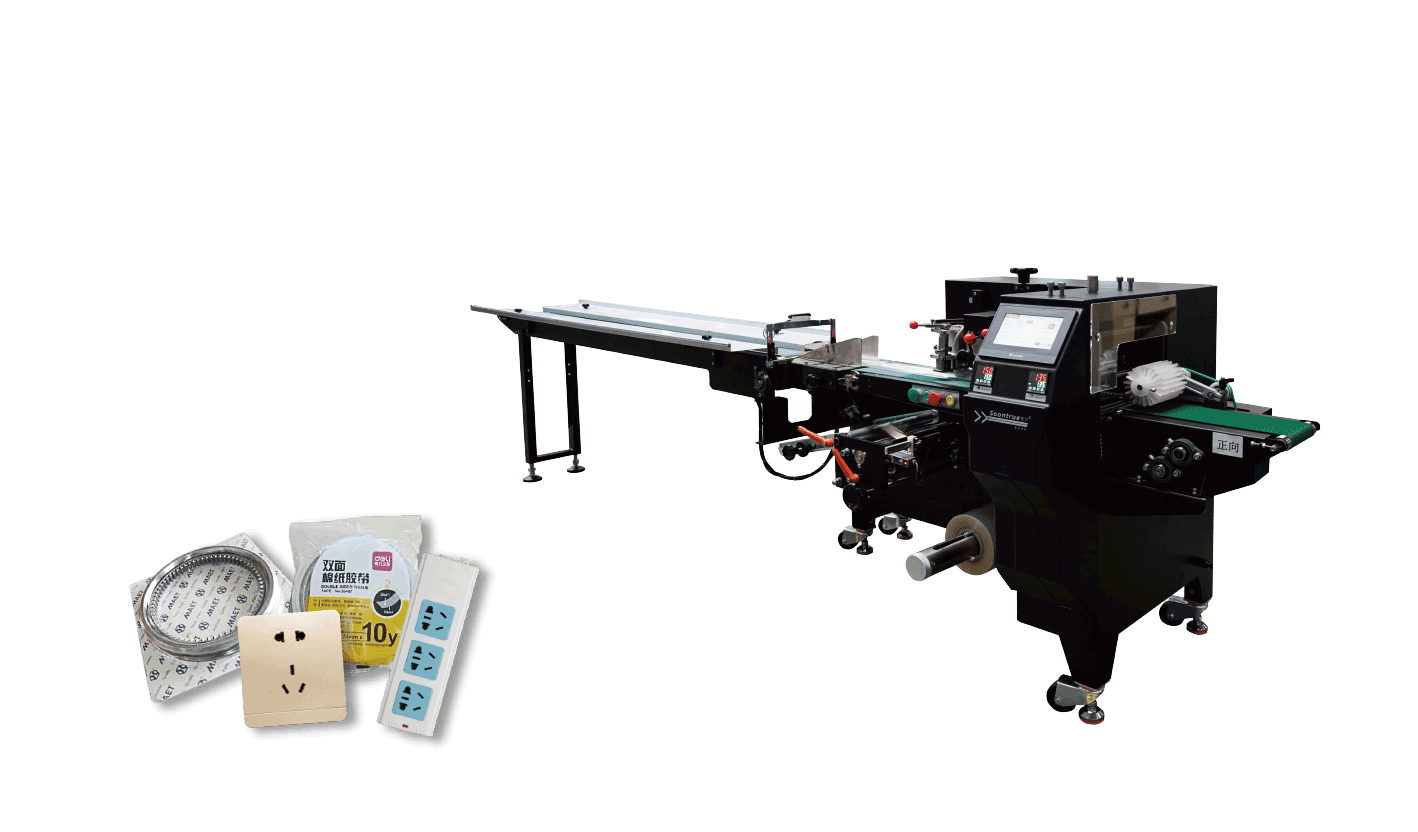
Falhas de manuseamento e tensão do filme
O filme rasga ou a banda rompe
As roturas da banda significam, na maioria das vezes, tensão excessiva para o filme, guias a encravar ou desalinhadas, ou um corte ou defeito no rolo. Os filmes finos rasgam na caixa de conformação se a tensão não aliviar quando a banda acelera, o que nas máquinas com servomotores é tratado pelo desbobinador motorizado; verifique se o desbobinador está realmente a acompanhar e se os rolos rodam livremente. Um rolo danificado ou mal bobinado deve ser substituído em vez de forçado, e o percurso do filme deve ser inspecionado à procura de algo recentemente cortante ou fora de posição.
A banda vagueia ou sai do centro
Filme que deriva lateralmente produz más soldaduras de aleta e pregas, e a causa está no desbobinador e na conformação: rolo mal assente, caixa de conformação desalinhada ou guias laterais mal reguladas. Centre a banda com a máquina a baixa velocidade, confirme que a soldadura de aleta fica onde deve e verifique se o próprio rolo está bobinado direito — um rolo mal bobinado vagueia independentemente das afinações da máquina.
Embalagens frouxas ou cheias de ar retido
Embalagens com aspeto ensacado ou inchadas com ar são, em geral, um problema de produto e conformação e não de selagem: o produto não enche o filme, ou o ar não é expelido antes da soldadura transversal. Perfurações de alfinete no filme permitem a saída de ar em produtos volumosos, e a velocidade de alimentação pode regular-se para que o filme fique bem esticado à volta do produto. Para produtos que exigem realmente atmosfera controlada, a embaladora de fluxo é a máquina errada e aplica-se uma câmara ou um sistema MAP.
Falhas de alimentação de produto
Grande parte das aparentes avarias da embaladora começa, na realidade, na alimentação. Produtos que chegam com espaçamento inconsistente, encostados ou mal orientados obrigam a máquina a selar no sítio errado ou a correr ciclos vazios, e a embaladora não consegue corrigir um fluxo que nunca foi organizado. A alimentação manual depende inteiramente do ritmo do operador; a alimentação automática com uma estação de alinhamento, como a Alimentador alinhador de produtos aleatórios WX160 apresenta os produtos com passo fixo e elimina essa variabilidade. Quando as avarias são intermitentes e pioram a alta velocidade, a alimentação é o primeiro ponto a observar, de preferência com uma disposição de proteções que ainda permita ver o fluxo.

Registe a receita para que as avarias não regressem no turno seguinte
O hábito que mais reduz chamadas repetidas é registar as afinações que produzem boas embalagens para cada produto e filme: temperatura das maxilas, temperatura da soldadura de aleta, tensão do filme, passo do produto, posição de corte e regulação da marca de registo. As embaladoras com servomotores guardam estes valores como receitas e recuperam-nas por produto, para que uma mudança de formato reproduza um estado conhecido e válido em vez de ser reajustada de cada vez. Onde uma fábrica corre muitos trabalhos curtos, isto mostra também se uma avaria atual é um desvio real em relação à referência — e, portanto, algo mecânico ou ligado ao material — em vez de uma afinação que nunca esteve certa.
Manutenção que evita as avarias acima
- Limpe as maxilas de selagem e verifique a serrilha; mantenha as faces livres de filme queimado.
- Inspecione e substitua as facas antes de rasgarem em vez de cortarem.
- Verifique se os rolos do percurso do filme rodam livremente e se o desbobinador acompanha a banda.
- Confirme que o sensor de marca de registo está limpo, posicionado e a ler com fiabilidade.
- Inspecione correias, embraiagens e acionamentos de sincronização quanto a desgaste nas máquinas sem servomotores.
- Mantenha a caixa de conformação e as guias firmes e centradas.
- Verifique o funcionamento das proteções e das paragens de emergência; nunca opere com os interbloqueios anulados.
- Guarde as receitas e confirme as mudanças de formato face à referência registada.
Perguntas frequentes
Porque é que as minhas soldaduras falham só depois de mudar o filme?
O filme novo precisa provavelmente de outra temperatura, ou as maxilas recolheram contaminação. Confirme a especificação do filme, carregue a receita guardada e limpe as faces das maxilas antes de subir a temperatura às cegas.
Porque é que o corte continua a derivar em filme impresso?
A fotocélula de marca de registo não está a ler as marcas com fiabilidade, ou a banda está a patinar. Limpe e posicione o sensor, confirme que o filme avança sem deslizar e só então ajuste a posição de corte ao longo de um ciclo.
A máquina corre bem a baixa velocidade mas avaria a alta velocidade — porquê?
Esse padrão significa, em geral, que a alimentação não consegue apresentar os produtos com o passo exigido, que o desbobinador não acompanha o filme ou que um acionamento está gasto. Verifique o fluxo de alimentação e o manuseamento do filme antes de alterar as afinações de selagem.
Devo subir a temperatura quando as soldaduras parecem fracas?
Só depois de verificar contaminação e pressão. Subir a temperatura corrige uma soldadura genuinamente fria, mas queima o filme quando a causa real são maxilas sujas ou superfícies de pressão gastas.
Como evito que as embalagens variem entre turnos?
Guarde e recupere receitas por produto, para que todos os turnos comecem a partir das mesmas afinações válidas, em vez de reajustar a máquina à mão.
Conclusão
As avarias na embaladora de fluxo repetem-se porque as exigências da máquina também se repetem: mordentes à temperatura certa, limpos e com boa pressão; filme alimentado com a tensão correta e centrado; produtos apresentados no passo certo; e, no filme impresso, a marca de registo lida em cada ciclo. Partindo do que mudou e seguindo a ordem acima — selagem, sincronismo, filme, alimentação —, as avarias correntes resolvem-se depressa e, com receitas memorizadas e manutenção programada, evitam-se em grande parte. Quando uma máquina perde o sincronismo ou rasga o filme vezes sem conta, independentemente dos ajustes, encare o caso como desgaste e intervenha no mecanismo, em vez de repor o painel e arrancar para mais um turno.
Se está a especificar uma nova embaladora de fluxo ou precisa de uma máquina que lide com mudanças de formato frequentes com fiabilidade, a SunAura Packaging Machines fornece embaladoras com servomotores, controlo por receitas e alimentação integrada em toda a gama de larguras e cadências. Contacte os nossos engenheiros de aplicações com o seu produto, filme e objetivo de embalagens por minuto, ou consulte as embaladoras no centro de produtos, incluindo as SZ-5800W, embaladora de fluxo de movimento alternativo e toda a gama com servomotores.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografia completa ›