

Um montador de caixas na frente de um fim de linha e um selador de caixas no final parecem duas máquinas simples, mas juntos decidem se a sua linha de empacotamento roda ou espera. Especifique mal qualquer um e você acumula uma fila de caixas planas ou cartonados abertos a cada turno. Este guia percorre como a SunAura Packaging Machines projeta células de montagem e selagem de caixas, como casá-las com a velocidade real da linha, e o que verificar antes de pedir.
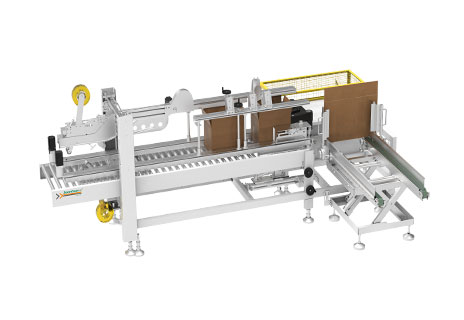
Onde a montagem e a selagem de caixas ficam na linha
Um fim de linha típico segue uma sequência clara: um montador de caixas puxa um blank plano de papelão ondulado, abre-o em um quadrado, dobra as abas do fundo e as sela com fita ou cola hot-melt; o cartonado montado é então transportado para uma estação de empacotamento onde o produto é carregado manual ou automaticamente; um selador de caixas dobra e sela o topo; e o cartonado fechado pode passar por rotulagem, arqueamento ou envoltório stretch antes da paletização. Quando estas estações estão balanceadas, caixas e produto se movem continuamente. Quando não estão, a estação mais lenta define o ritmo de toda a linha.
Buscas de compra como “montador automático de caixas à venda”, “fornecedor de máquina seladora de caixas de papelão” ou “fabricante de linha de empacotamento de caixas” geralmente vêm de fábricas que superaram a formação manual de caixas — um ponto que chega surpreendentemente cedo assim que a produção sobe ou a mão de obra se torna pouco confiável.
Manual, semiautomático e automático: onde caem os pontos de corte
Formação e selagem manuais
Em baixos volumes, um operador abre caixas e dobra abas à mão, frequentemente usando um simples dispensador de fita. Isso precisa de quase nenhum capital e tolera trocas frequentes de tamanho de caixa, mas é lento, inconsistente e fisicamente cansativo. Faz sentido para produção muito baixa ou tiragens curtas altamente variáveis.
Selagem semiautomática
Um selador de caixas fixo dobra e aplica fita no topo enquanto um operador empurra o cartonado através; o operador ainda forma a caixa e a carrega. Este é o primeiro upgrade mais comum porque remove imediatamente a etapa mais lenta e menos ergonômica — a fita — a custo modesto. Fábricas fazendo algumas centenas de caixas por turno geralmente começam aqui.
Montagem e selagem automáticas
Assim que a produção é contínua, as máquinas automáticas se pagam rapidamente. Um montador de caixas pode formar e selar o fundo de 10–25 ou mais cartonados por minuto sem um operador, e um selador automático acompanha esse ritmo a jusante. Para flexibilidade robótica entre tamanhos de caixa, o montador robótico de caixas AIS400 usa um braço robótico pick-and-place para abrir blanks em vez de uma revista mecânica fixa, o que encurta a troca entre dimensões de caixa.
Selagem com fita versus cola hot-melt
Tanto montadores quanto seladores oferecem dois métodos de fechamento. A fita sensível à pressão é simples, limpa, fácil de trocar e bem adequada para cartonados de exportação em geral; é o padrão para a maioria dos compradores. A cola hot-melt elimina a fita consumível, dá uma selagem inviolável e pode ser mais barata por cartonado em alto volume, mas adiciona um sistema de cola, manutenção e tempo de aquecimento, e é menos tolerante em papelão empoeirado ou reciclado. Se você exporta através de climas úmidos ou precisa de selos de segurança, discuta cola com o fornecedor; caso contrário, a fita é o ponto de partida de menor risco.
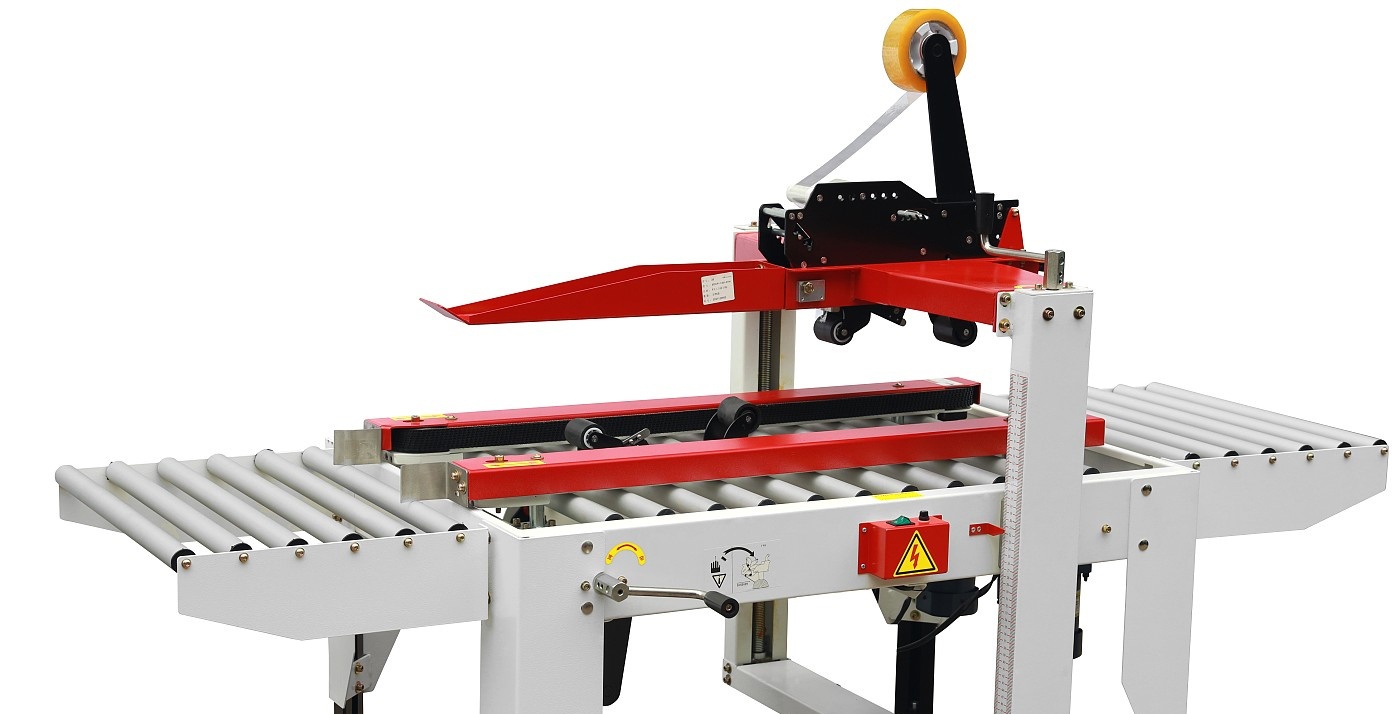
As especificações-chave para dimensionar corretamente
- Faixa de caixa e dimensões mínimas/máximas. Forneça o comprimento, a largura e a altura de cada caixa ondulada que você opera, incluindo o peso carregado mais pesado. A geometria da revista e da dobragem das abas é dimensionada para este envelope.
- Caixas por minuto, medidas na restrição. O montador, a estação de empacotamento e o selador devem todos atender ao seu pico. Um montador automático alimentando uma célula de empacotamento manual só ajuda se o empacotamento não for o gargalo.
- Qualidade do blank e tipo de papelão. Blanks fortemente reciclados ou empenados atolam revistas. Montadores automáticos performam melhor com papelão consistente e seco; especifique o seu grau de papelão.
- Método de fechamento e consumíveis. Declare a largura da fita ou o tipo de cola e confirme a disponibilidade de peças de reposição.
- Tempo de troca entre tamanhos de caixa. Se você opera muitos SKUs, priorize ajustes sem ferramentas e repetíveis; montadores robóticos se destacam aqui.
- Proteções de segurança e intertravamentos. Máquinas automáticas devem incluir revistas protegidas, paradas de emergência e acesso intertravado.
Balanceando a célula: a etapa mais negligenciada
A maioria das linhas de caixas de baixo desempenho não está quebrada — está desbalanceada. Um padrão comum é um montador rápido, um único empacotador manual e um selador adequado: o empacotador é a verdadeira restrição e as caixas fazem fila independentemente dos índices da máquina. A correção é adicionar mão de obra de empacotamento ou migrar para o carregamento automático. Os engenheiros devem mapear o tempo de ciclo de cada estação em segundos, identificar a mais lenta, e balancear para ela. Quando o carregamento automático de produto é necessário, a linha se forma em um sistema de montagem–empacotamento–selagem–paletização de caixas, que remove a estação manual completamente.

Etapas a jusante que fecham o ciclo
Após a selagem, a maioria dos cartonados de exportação exige uma ou mais etapas de acabamento. Um rotulador aplica rótulos de embarque ou de rastreabilidade; uma encolhedora fita cartonados ou feixes; e uma envelopadora de pallet unitiza a carga. Para empacotamento sem operador, as fábricas frequentemente adicionam uma encolhedora automática autônoma, e as cargas de pallet são então envelopadas stretch para estabilidade em trânsito. Especificar estes juntos garante que alturas de transportador, sinais e velocidades casem desde o primeiro dia.
Erros comuns e como evitá-los
- Comprar o montador e o selador de fornecedores diferentes sem confirmar a comunicação e a compatibilidade do transportador, deixando o integrador consertar as incompatibilidades.
- Dimensionar para a produção de hoje sem folga, para que um aumento modesto nas vendas sature a linha em um ano.
- Ignorar a qualidade do blank, depois culpar a máquina por atolamentos causados por papelão empenado.
- Esquecer a restrição do empacotamento manual ao automatizar apenas a formação da caixa.
- Negligenciar o acesso para carregamento da revista e manutenção — uma máquina rápida que é desconfortável de recarregar perde sua vantagem.
O que enviar na sua consulta
Forneça as dimensões da caixa para todos os SKUs com pesos carregados; caixas por minuto necessárias no pico; preferência por fita versus cola; grau de papelão e fornecedor; se o carregamento do produto é manual ou automático; etapas a jusante como rotulagem e paletização; potência, ar e espaço disponíveis no piso; e o seu destino de entrega. Quanto mais completa a consulta, menos surpresas. Envie estes detalhes pela página de contato SunAura Packaging Machines, e explore equipamentos relacionados na visão geral de produtos.
Perguntas frequentes
Quantas caixas por minuto justificam um montador automático?
Não há um número universal, mas fábricas consistentemente formando mais de cerca de 5–8 caixas por minuto ao longo de um turno geralmente recuperam o custo por meio de economia de mão de obra e consistência; a sua própria taxa de mão de obra decide isso.
Um montador lida com muitos tamanhos diferentes de caixa?
Sim, dentro de uma faixa especificada. Montadores robóticos e designs de troca sem ferramentas lidam melhor com tamanhos mistos; máquinas mecânicas fixas são mais rápidas, mas menos flexíveis.
O selador deve casar exatamente com a velocidade do montador?
Ele deve atender ou exceder o pico balanceado da linha, incluindo a estação de empacotamento. Casar índices de pico novinhos em folha é menos importante do que casar tempos de ciclo reais.
A cola hot-melt é melhor para cartonados de exportação?
A fita permanece o padrão mais seguro para exportação em geral; a cola atende a aplicações de alto volume, invioláveis ou de ambiente úmido após uma avaliação adequada.
Equipamento recomendado
- Montador robótico de caixas AIS400 — formação de caixas flexível e de troca rápida.
- Selador automático de caixas FA500F — selagem superior consistente na velocidade da linha.
- Linha integrada de montagem–empacotamento–selagem–paletização — fim de linha sem intervenção.
- Encolhedora autônoma — empacotamento seguro antes da paletização.
Um exemplo prático de balanceamento de linha
Considere uma fábrica mirando 12 cartonados selados por minuto. O montador tem índice de 15, o selador de 18, mas um único operador carrega produto em cerca de sete segundos por cartonado — cerca de 8,5 cartonados por minuto. Independentemente dos índices da máquina, a linha produz cerca de 8,5 cartonados por minuto e caixas abertas fazem fila na estação de empacotamento. Adicionar um segundo carregador eleva a capacidade manual para cerca de 17, ponto em que a meta de 12 é atingível e o montador se torna a restrição mais próxima. A mesma aritmética, expressa em segundos por estação, revela o verdadeiro gargalo sem gastar nada. Este é o exercício que a SunAura Packaging Machines faz a cada consulta: liste o tempo de ciclo de cada estação, balanceie para a mais lenta, e só então decida onde a automação paga.
Onde mesmo dois carregadores não conseguem acompanhar — comum em linhas de três turnos e alta produção — a solução é o carregamento automático de produto, que dobra a etapa de empacotamento na máquina e deixa a célula inteira operar a uma única velocidade sincronizada. Essa é exatamente a configuração entregue como um sistema de fim de linha integrado.
Design do cartonado e como ele afeta as máquinas
O design da caixa ondulada é tratado como uma reflexão tardia em muitos projetos, ainda assim ele impulsiona ambas as máquinas. A junta do fabricante, a geometria da aba, a profundidade do vinco e a ondulação do papelão todos influenciam o quão limpamente um blank abre no montador e o quão confiavelmente o topo dobra no selador. Caixas supervincadas colapsam durante a formação; caixas subvincadas resistem à dobragem e atolam. Um blank consistente de um conversor de qualidade, portanto, não é um luxo em equipamento automático — é um pré-requisito. Os compradores devem travar a especificação da caixa, incluindo grau de papelão e dimensões, com seu fornecedor de caixas e fornecer blanks de amostra para teste da máquina.
O peso carregado importa tanto quanto as dimensões. Caixas pesadas demandam rolos de transportador robustos e dobragem positiva de abas, enquanto caixas muito leves podem se mover de forma imprevisível e precisam de guia em vez de força. Comunicar a faixa de peso completa evita que uma máquina especificada para uma carga média manipule mal os SKUs mais leves e pesados nas extremidades da faixa.
Disciplina de troca para SKUs mistos
Fábricas operando muitos tamanhos de caixa perdem produção real com trocas mesmo quando cada máquina é rápida. A resposta prática é uma combinação da máquina certa e da disciplina certa: ajustes sem ferramentas, configurações marcadas ou numeradas, e receitas salvas removem a tentativa-e-erro que estende cada mudança de tamanho. Montadores robóticos são particularmente valiosos aqui porque o movimento do braço é reprogramado em vez de resetado mecanicamente, e um selador servo pode armazenar configurações de aba e transportador por SKU. Documentar um procedimento de troca repetível e treinar operadores nele protege os ganhos de throughput que a automação se propõe a entregar.
Manutenção, peças de reposição e uptime
As máquinas de fim de linha são mecanicamente mais simples do que uma envelopadora de alta velocidade, mas ainda precisam de atenção de rotina. Lâminas de faca de fita desgastam, filtros de cola entopem, fotossensores coletam poeira, e mancais de transportador precisam de lubrificação. Uma curta rotina de manutenção programada e um pequeno kit de peças de reposição — lâminas, sensores, correias e fusíveis — evitam que um pequeno item de desgaste pare a linha inteira. Para linhas que operam em múltiplos turnos, identificar os consumíveis e peças de desgaste na entrega e acordar a disponibilidade é parte de uma decisão de compra sólida. A jusante, uma encolhedora automática e o envelopamento de pallet devem compartilhar a mesma lógica de manutenção para que a seção de acabamento rode tão confiavelmente quanto as células de formação e selagem.
Comissionamento e treinamento de operadores
Uma linha bem especificada ainda depende das pessoas que a operam. Durante o comissionamento, a sequência deve correr de verificações de estação única para um teste seco sem produto, depois uma operação carregada em velocidade crescente, com sensores, dobradores de aba e configurações de selagem confirmados em cada estágio. Treinar operadores em carregar a revista, limpar o atolamento menor previsível, trocar fita ou filme, e reconhecer quando uma falha precisa de um engenheiro protege o throughput da linha após o fornecedor ir embora. Capturar estes procedimentos em um checklist curto e específico do local — em vez de depender do manual genérico — faz o conhecimento sobreviver às mudanças de equipe. A SunAura Packaging Machines comissiona suas linhas integradas desta forma e verifica o ciclo balanceado em condições reais antes da entrega, para que o throughput acordado no leiaute seja o throughput que o cliente realmente alcança.
Verificação de throughput após a entrega
A disciplina final é verificar o desempenho contra os dados que começaram o projeto. Uma vez que a célula esteja comissionada e os operadores treinados, opere um período de produção representativo — um turno completo no mix normal de SKU — e registre as caixas realmente seladas, as paradas e suas razões, e o tempo de troca entre tamanhos. Comparar esses números com o ciclo balanceado do leiaute confirma se a linha está entregando o throughput pretendido e aponta qualquer ajuste remanescente. Tratar o throughput como algo a ser medido após a instalação, em vez de presumido de um índice de catálogo, é o que transforma uma linha comprada em uma linha confiavelmente produtiva. Para fábricas planejando essa verificação, a SunAura Packaging Machines suporta as primeiras tiragens de produção de seu equipamento integrado de fim de linha e revisa os dados de ciclo registrados com a equipe do cliente.
Conclusão
Montagem e selagem de caixas são melhor tratadas como uma única célula balanceada em vez de duas compras independentes. Defina o envelope da sua caixa, meça o tempo de ciclo de cada estação, e dimensione para a restrição genuína — que frequentemente é o carregamento manual em vez das máquinas. A SunAura Packaging Machines fornece os montadores, seladores, transportadores e linhas integradas como um escopo único, para que a célula seja especificada, sincronizada e comissionada junto. Envie suas dimensões de caixa e caixas por minuto no pico e retornaremos um leiaute balanceado com tempos de ciclo realistas.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Ver biografia completa ›