

Większość kosztów i uszkodzeń w pakowaniu zbiorczym powstaje, zanim zostanie uformowany pierwszy karton zbiorczy i zużyty pierwszy metr folii. Rozstrzyga się to w momencie, gdy ktoś wybiera wymiary kartonu zbiorczego, liczbę sztuk w kartonie i sposób układania kartonów na palecie. Jeśli te trzy liczby są prawidłowe, cały końcowy etap pakowania działa lepiej — formierka kartonów formuje czysto, pakowarka zbiorcza odkłada bez wciskania, paletyzarka buduje stabilną kolumnę, a owijarka zużywa mniej folii. Jeśli są błędne, pozostają zgniecione narożniki, odrzucone palety, wypełniacze pustej przestrzeni, marnowana folia i kontenery, które zapełniają się objętościowo poniżej dopuszczalnej masy.
Ten przewodnik dotyczy optymalizacji kartonu zbiorczego i ładunku paletowego w końcowym etapie pakowania: jak dobrać wymiary kartonu z tektury falistej do produktu jednostkowego, wybrać rozsądną liczbę sztuk w kartonie, zbudować wzór palety, dopasować go do regionalnego standardu palet i utrzymać ładunek w całości aż do miejsca przeznaczenia. SunAura Packaging Machines buduje maszyny, które takie ładunki formują, napełniają, zaklejają i paletyzują — różnicę między dobrze i źle zaprojektowanym opakowaniem zbiorczym widzimy na każdej uruchamianej linii.

Krok 1: określ ograniczenia przed zaprojektowaniem kartonu
Kartonu zbiorczego nie można projektować w oderwaniu od reszty. Musi jednocześnie spełniać pięć ograniczeń, a projekt jest ich przecięciem:
- Produkt jednostkowy. Liczba sztuk, ich orientacja oraz to, czy potrzebna jest przekładka lub przegródka.
- Paleta. Powierzchnia zajmowana przez ładunek i dopuszczalna wysokość piętrzenia wynikające z regionalnego standardu palet.
- Sposób transportu. Wysokość kontenera, wysokość naczepy, możliwość podwójnego ustawiania w magazynie lub na statku.
- Wytrzymałość mechaniczna kartonu. Ile warstw zostanie ułożonych i jaki ciężar musi przenosić dolny karton.
- Maszyna pakująca. Maksymalne i minimalne wymiary kartonu oraz liczba kartonów, jaką obsługuje pakowarka zbiorcza lub formierka.
Kuszące jest wyjście od standardowego rozmiaru kartonu z oferty dostawcy tektury i cofanie się od niego. Lepszym punktem wyjścia jest powierzchnia palety i wymiary produktu jednostkowego, ponieważ karton jest elementem, który musi wypełnić paletę z jak najmniejszą stratą powierzchni.
Standardy palet, na których faktycznie Państwo wysyłają
- Paleta GMA 48 × 40 in (1219 × 1016 mm) — standardowa paleta handlowa w Ameryce Północnej, często stosowana na wielu trasach eksportowych.
- Paleta EUR / euro 1200 × 800 mm — standard na większości obszaru Europy kontynentalnej.
- 1200 × 1000 mm — Wielka Brytania oraz znaczna część handlu chemikaliami i produktami przemysłowymi.
- 1100 × 1100 mm — powszechna w Japonii, Korei Południowej i części Azji.
Linia eksportowa obsługująca jednocześnie Europę i Amerykę Północną często kończy się dwoma rozmiarami kartonów albo jednym rozmiarem, który w akceptowalny sposób wypełnia obie palety. Karton idealnie dopasowany do palety GMA 48 × 40 może pozostawić szeroki pas niewykorzystanej powierzchni na palecie euro 1200 × 800; oprogramowanie optymalizacyjne lub arkusz kalkulacyjny pokażą oba układy, zanim wymiary kartonu zostaną ostatecznie zatwierdzone.
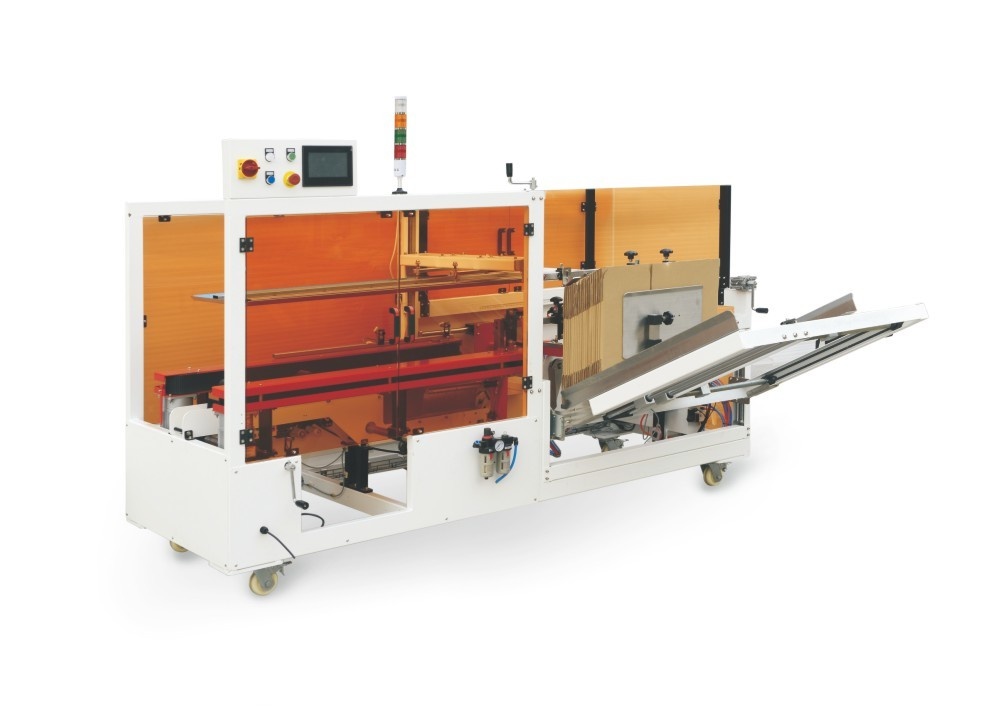
Krok 2: dopasuj wymiary kartonu do produktu i maszyny
Karton RSC (regular slotted container) należy wymiarować po wymiarach wewnętrznych, ponieważ maszyna ma do czynienia z zewnętrzem, a produkt zajmuje wnętrze. Należy zostawić kontrolowany luz, a nie dużą pustą przestrzeń: kilka milimetrów luzu pozwala pakowarce zbiorczej umieścić produkt bez nacinania kartonu, natomiast duża pusta przestrzeń pozwala produktowi przesuwać się w transporcie, co powoduje przetarcia kartonów i stłuczenia szkła. Puste przestrzenie trzeba wypełniać przegródką lub przekładką, a nie dodatkowym powietrzem i tekturą, która jedynie podnosi koszt.
Gatunek tektury i profil fali wynikają z obciążenia przy piętrzeniu. Tekturę określa się przez wskaźnik wytrzymałości na ściskanie krawędzi (ECT) lub przez starszy wskaźnik przebicia Mullena. Powszechna praktyka jest następująca:
- 32 ECT (około 200# test) dla lekkich ładunków jednorazowych, jednouwarstwowych lub krótko magazynowanych.
- 44 ECT (około 275# test) dla większości magazynowanych, wielowarstwowych towarów konsumpcyjnych.
- 55 ECT lub więcej dla ciężkich zawartości oraz ładunków ustawianych podwójnie lub przechowywanych długo w wilgotnym magazynie.
Wilgoć ma znaczenie: wytrzymałość kartonu z tektury falistej na ściskanie wyraźnie spada przy wysokiej wilgotności, dlatego ładunki kawy, mrożonek, napojów czy eksportu do stref tropikalnych często wymagają gatunku tektury, który w suchy dzień wygląda na przewymiarowany. Materiał firmy przewodnik po specyfikacji kartonów z tektury falistej szczegółowo omawia gatunek tektury, falę i tolerancje, w tym tolerancje wymiarowe, których automatyczna formierka wymaga od wykroju.
Dopasuj karton do formierki i zamykarki
Karton zaprojektowany do pakowania ręcznego niekoniecznie przejdzie przez automatyczną formierkę kartonów. Maszyna wymaga powtarzalnych wymiarów wykroju, prostopadłych bigów, sztywności tektury pozwalającej wyciągnąć wykrój z magazynu oraz masy kartonu, którą unoszą przyssawki. Partia wykrojów o wilgotności na górnej granicy lub zbyt lekką tekturą w stosunku do rozmiaru kartonu to najczęstsza pojedyncza przyczyna zakleszczeń formierki. Tolerancje trzeba uzgodnić z dostawcą tektury i przypisać jeden gatunek tektury do każdego rozmiaru kartonu, zamiast akceptować „równoważne” zamienniki.
W zakresie zaklejania należy ustalić, czy karton będzie zaklejany taśmą, czy klejem termotopliwym, i odpowiednio dobrać maszynę. zamykarka do kartonów przystosowana do taśmy nakłada dwa paski na krawędzie; model z klejem termotopliwym klei klapy. Ładunki eksportowe i palety ustawiane podwójnie wymagają niekiedy dodatkowo zaklejania narożników typu L, które wzmacnia krawędź dodatkowym paskiem.

Krok 3: wybierz liczbę sztuk w kartonie
Liczba produktów jednostkowych w kartonie to drobna decyzja o dużych konsekwencjach. Wpływa na liczbę kartonów produkowanych przez linię, masę kartonu, z jaką poradzi sobie pracownik lub robot, wielokrotność zamówień handlowych oraz wysokość palety. Liczbę sztuk należy wybrać, odpowiadając na cztery pytania:
- Jaka jest maksymalna wygodna masa kartonu? W przypadku każdej linii, w której możliwa jest obsługa ręczna, cel około 10–15 kg na karton utrzymuje ładunek w zakresie, który podniesie większość operatorów; cięższe kartony wymuszają pełną obsługę robotyczną.
- Jaka liczba sztuk w kartonie wypełnia paletę? Powierzchnię kartonu i liczbę sztuk dobiera się łącznie, aby liczba i rozmiar kartonów dawały czystą warstwę bez dużego przewieszenia.
- Jakie wielokrotności zamówień stosują sieci handlowe? Klienci często zamawiają w pełnych liczbach kartonów; liczba sztuk zgodna z wielokrotnością zamówienia sieci ogranicza rozdzielanie opakowań.
- Czy pakowarka zbiorcza to obsłuży? Pakowarka pakowarka zbiorcza ma określoną matrycę chwytania i liczbę kartonów; duża liczba sztuk może wymagać drugiego cyklu chwytania na karton, co zmienia wydajność.
Częstą praktyką jest standaryzacja dwóch liczebności — jednej dla handlu detalicznego, drugiej dla kanału hurtowego lub wielkopakowego — zamiast jednego kartonu, który jest kompromisem dla obu. Robotyczna pakowarka zbiorcza przechowuje obie jako receptury i przełącza się między nimi w kilka minut, ale oba kartony nadal trzeba zaprojektować tak, aby wypełniały paletę.
Krok 4: zbuduj wzór palety i układ Ti-Hi
Wzór palety to układ kartonów na każdej warstwie, a Ti-Hi to po prostu liczba kartonów w warstwie (w tradycyjnym skrócie Tiers) pomnożona przez liczbę warstw (High). Dwa podstawowe wzory to:
- Piętrzenie kolumnowe (wyrównane) — każdy karton stoi dokładnie nad kartonem pod nim. Daje najwyższą wytrzymałość na ściskanie, ponieważ obciążenie przenosi się prosto przez narożniki kartonów, i jest najwytrzymalszym rozwiązaniem dla lekkich, wysokich lub łatwo zgniatalnych ładunków.
- Piętrzenie krzyżowe (ceglane) — obraca warstwy naprzemiennie, jak w murze ceglanym, co spina kartony ze sobą i przeciwdziała przesuwaniu się na boki. Kosztuje część wytrzymałości stosu, ale poprawia stabilność.
Dla większości towarów konsumpcyjnych owijanych folią praktycznym kompromisem jest stos kolumnowy z krzyżowo ułożoną warstwą wierzchnią i kilkoma warstwami krzyżowymi u podstawy, w połączeniu z odpowiednim naciągiem folii. Paletyzarka może przechowywać kilka wzorów i układów warstw, w tym orientację każdego kartonu. Wybór między konwencjonalną szybką paletyzarką a komórką robotyczną zależy od tempa, masy kartonów i liczby SKU; robot jest szczególnie elastyczny, gdy wymagane są różne wzory lub palety mieszane z kilku SKU.
Przewieszenie, podwieszenie i wysokość
Cases should not overhang the pallet edge — an overhang as small as a few centimetres transfers the load from the case corner to the middle of the panel and can cut stacking strength by a large margin. A small underhang is preferable. The total load height, including the pallet, is then set against the container or truck ceiling and against the warehouse racking. A typical sea-container target is a load height around 2,100–2,200 mm; a few extra millimetres of case height per layer will lose an entire layer over a tall pallet, and that is capacity you cannot recover.

Krok 5: zabezpiecz ładunek odpowiednim owinięciem i spięciem taśmą
Najlepszy wzór na nic się nie zda, jeśli ładunek rozpadnie się podczas przenoszenia. Zabezpieczenie ładunku to siła utrzymująca go w całości, będąca wynikiem połączenia folii, wzoru owijania i dodatkowych wzmocnień.
Folia stretch jest określana przez grubość (w mikrometrach), wstępne rozciągnięcie i siłę naciągu. Nowoczesne owijarki z napędzanym wstępnym rozciąganiem wydłużają folię o 200–300% przed nałożeniem, co jednocześnie zwiększa wydajność (mniej kilogramów folii na paletę) i nadaje folii pamięć sprężystą, która ściąga ładunek. Siłę naciągu trzeba ustawić wystarczająco wysoko, aby stabilizować ładunek, ale nie tak wysoko, by zgniatała przednie narożniki lekkich kartonów. Wzór owijania składa się z trzech elementów:
- Owijanie podstawy — kilka nakładających się obrotów u dołu, które mocują ładunek do palety.
- Owijanie korpusu — przejścia w górę i w dół, które tworzą pionowe zabezpieczenie ładunku.
- Owijanie góry — nakładające się obroty u góry, które blokują ruch górnych warstw; można dodać przykrycie górne zabezpieczające przed wilgocią.
Przy bardzo lekkich lub niestabilnych ładunkach, albo gdy obracanie ładunku jest problemem, owijarka ramieniowa w linii obraca ramię wokół nieruchomej palety zamiast obracać ładunek. Cięższe, sztywne lub eksportowe ładunki często łączą owijanie z spięciem taśmą — taśmy PET lub PP zakładane przez otwór lub w poprzek góry — a spinarki do palet przelotowe lub poziome można wbudować w linię przed owijarką. Kątowniki tekturowe (ochraniacze krawędzi) rozkładają nacisk taśmy i chronią narożniki kartonów w sztywnych ładunkach.

Przykład obliczeniowy: jak liczby na siebie oddziałują
Przeanalizujmy opakowanie eksportowe towarów konsumpcyjnych. Załóżmy, że jednostką detaliczną jest mały karton, a rozważane kartony zbiorcze mają 12 lub 24 sztuki. Pakowanie po 24 sztuki zmniejsza liczbę kartonów i nakład pracy na jednostkę, ale karton jest cięższy i wyższy; na palecie może tworzyć warstwę przewieszającą się poza paletę euro. Pakowanie po 12 sztuk lepiej wypełnia palety euro i GMA, utrzymuje masę kartonu w zakresie do obsługi ręcznej i daje stabilną liczbę warstw, kosztem większej liczby kartonów i większego zużycia materiałów do zaklejania. Porównanie obu układów z wymiarami palety, wysokością kontenera i zakresem formierki często pokazuje, że mniejszy karton daje lepsze wypełnienie palety i niższy łączny koszt frachtu na jednostkę, mimo wyższego kosztu opakowania na karton.
To jest sedno zagadnienia: należy optymalizować koszt dostarczonej jednostki, a nie koszt kartonu. Tektura falista, taśma i folia są tanie w porównaniu z niewykorzystaną przestrzenią kontenera, odrzuconymi paletami i uszkodzonym towarem.
Lista kontrolna przed zatwierdzeniem projektu kartonu i palety
- Powierzchnia kartonu wypełnia każdy standard palety, na który Państwo wysyłają, bez przewieszenia.
- Potwierdzono, że wysokość ładunku mieści się w kontenerze i na regale z zapasem jednej warstwy.
- Wybrano gatunek tektury i falę pod obciążenie przy piętrzeniu, z uwzględnieniem zapasu na wilgotność.
- Zachowano kontrolowany luz wewnętrzny i zaprojektowano przegródki zamiast pustych przestrzeni.
- Przyjęto masę kartonu odpowiednią do metody obsługi (ręcznej lub robotycznej).
- Wybierz wzory kolumnowe lub krzyżowe odpowiednio do rzeczywistej potrzeby wytrzymałości i stabilności.
- Określono grubość folii, wstępne rozciągnięcie, siłę naciągu i wzór owijania — i sprawdzono paletę, przepuszczając ją przez rzeczywisty proces manipulacji.
- Sprawdzono wymiary kartonu, liczbę sztuk i metodę zaklejania względem zakresów formierki, pakowarki zbiorczej i zamykarki.
Gdy SunAura Packaging Machines dostarcza komórkę końcowego etapu pakowania — formierkę, formierkę kartonów z zaklejarką dna, a pakowarka zbiorcza, zamykarkę, paletyzarkę i owijarkę — projekt przebiega najsprawniej, gdy dane kartonu i palety są dostępne już na etapie zapytania ofertowego. Wystarczy przesłać wymiary kartonu, gatunek tektury, liczbę sztuk, standard palety i docelową wydajność, a linię będzie można poprawnie zwymiarować i rozplanować za pierwszym razem. Jeśli projekt kartonu nie jest jeszcze zamknięty, inżynierowie aplikacyjni pomogą go zoptymalizować przed zamówieniem wykrojów z tektury — najtaniej naprawia się zły wzór palety przed wyprodukowaniem pierwszego kartonu.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Pełny profil ›