

To sytuacja, którą zna każdy mechanik utrzymania ruchu. Pakowarka przepływowa pracowała bez zarzutu na zmianie porannej, po południu zmieniono folię – i teraz zgrzewy wyglądają słabo, cięcie trafia o szerokość palca obok, a nikt nie potrafi zgodnie stwierdzić, czy winna jest maszyna, materiał czy operator. Przy prawidłowych ustawieniach pakowarki przepływowe należą do najbardziej wybaczających maszyn na linii, ale łączą trzy elementy, które muszą działać w takt: przesuwający się produkt, przesuwające się pasmo folii i zespół podgrzewanych szczęk zgrzewających. Gdy jeden z nich wypadnie z rytmu, usterka ujawnia się jako złe opakowanie, a przyczyna rzadko leży w tym elemencie, na który patrzy operator. SunAura Packaging Machines dostarcza serwowe pakowarki przepływowe w szerokim zakresie, a ten artykuł zbiera usterki, z którymi nasi inżynierowie naprawdę są wzywani, wraz z logiką ich znajdowania i usuwania.
Tekst nie zastępuje instrukcji maszyny; to uporządkowany sposób myślenia o typowych problemach, aby usterkę diagnozować na podstawie dowodów, a nie przez przekręcanie wszystkich pokręteł na pulpicie. Omówimy usterki zgrzewania, usterki cięcia i synchronizacji, usterki prowadzenia i naciągu folii oraz usterki podawania produktu, a następnie ustawienia, które warto zapisywać dla każdego zlecenia, i przeglądy zapobiegające większości z tych problemów. Jeśli obsługują Państwo pakowarkę przepływową – w piekarni, przy przekąskach, elementach metalowych, tackach lub opakowaniach zbiorczych – poniższe sekcje są ułożone w kolejności, w jakiej doświadczony technik analizuje źle pracującą linię.
Najpierw zrozumieć, co musi działać w takt
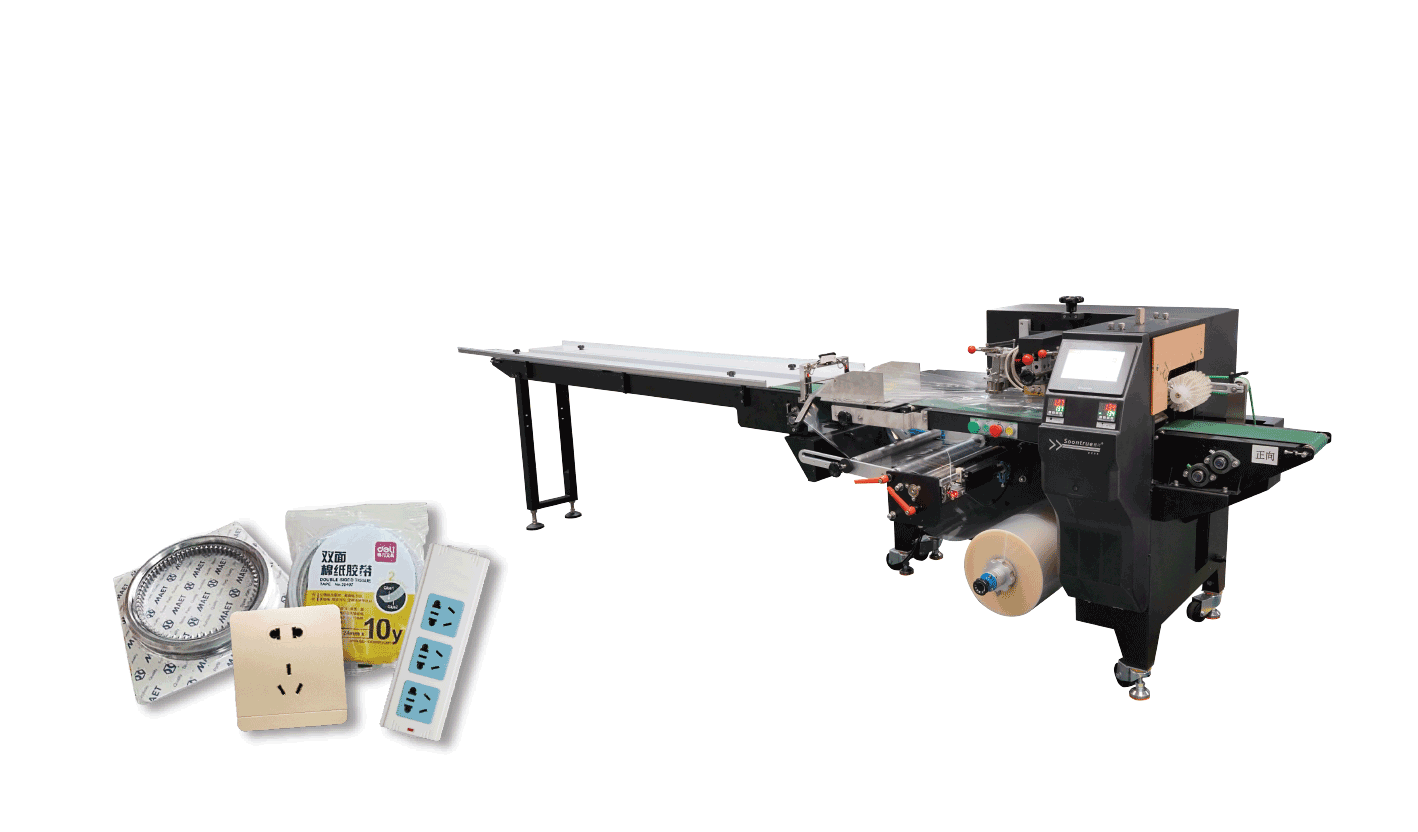
Pakowarka przepływowa formuje płaskie pasmo folii w rurę wokół produktu, wykonuje zgrzew wzdłużny (fin) wzdłuż zakładki, a następnie para obracających się szczęk wykonuje zgrzewy poprzeczne między produktami, gdy nóż przecina je pomiędzy. Produkt jest podawany z podziałką zgodną z cyklem szczęk, a przy folii drukowanej fotokomórka znacznika koryguje pasmo, aby cięcie trafiło we właściwe miejsce. Temperatura, prędkość pasma, prędkość szczęk, podziałka produktów i naciąg folii muszą więc do siebie pasować: zmiana jednego z nich zmienia opakowania. Większość usterek sprowadza się do tego, że jeden z tych parametrów jest nieprawidłowy, a najszybsza diagnoza zaczyna się od pytania, co zmieniono, gdy zaczął się problem – nowa rolka folii, nowy produkt, zmiana zmianowa, oczyszczone szczęki – zamiast traktowania linii jak zagadki.
Usterki zgrzewania
Słabe lub niezamknięte zgrzewy poprzeczne
Słaby zgrzew to najczęstsza usterka i ma trzy typowe przyczyny, które należy sprawdzać po kolei. Pierwsza to temperatura: jeśli szczęki są zbyt zimne dla danej folii, zgrzew się nie zespolą, co ujawnia się po zmianie folii albo przy rozruchu, zanim szczęki osiągną temperaturę. Druga to zanieczyszczenie – produkt, okruchy, smar czy przypalona folia na powierzchniach szczęk uniemożliwiają ich zetknięcie, dając zgrzew wyglądający nierówno; szczęki trzeba oczyścić przy użyciu blokady maszyny. Trzecia to nacisk lub zużycie: wygładzone radełkowanie, osłabione sprężyny lub przesunięte szczęki zmniejszają nacisk zamykania – to usterki mechaniczne, a nie kwestia ustawień. Sposób naprawy wynika z przyczyny – właściwa temperatura dla folii, czyste powierzchnie lub serwis szczęk – a nie proste podniesienie temperatury, które jest odruchem operatora i przyczyną następnej usterki.
Przypalona, skurczona lub stopiona folia na zgrzewie
Folia, która na zgrzewie przypala się, przebija lub kurczy, oznacza, że szczęki są zbyt gorące, czas docisku zbyt długi albo folia zbyt cienka dla danego ustawienia. Pojawia się ona, gdy operator podnosi temperaturę, aby naprawić słaby zgrzew wywołany zanieczyszczeniem – dlatego obie usterki są ze sobą powiązane i dlatego temperaturę zmienia się świadomie, stopniowo. Temperatura zgrzewania zależy od materiału folii i prędkości – szybsza praca zwykle wymaga wyższych ustawień, bo czas kontaktu jest krótszy – a właściwa wartość dla każdej folii jest częścią zapisanej receptury, a nie liczbą improwizowaną na każdej zmianie.
Pofałdowane lub pomarszczone zgrzewy
Fałdy na zgrzewie poprzecznym wynikają z tego, że folia nie leży płasko w chwili zamykania szczęk – naciąg zbyt niski lub nierówny, zgrzew fin przesunięty względem osi, produkt napierający na strefę zgrzewu albo szczęki zamykające się nierównolegle. Często towarzyszą temu opakowania wyglądające na lekko skręcone. Należy sprawdzić, czy folia przechodzi przez skrzynkę formującą centralnie, czy fin jest płaski i czy produkt dociera do szczęk z wolną przestrzenią na zgrzew; przepełnione lub źle ułożone opakowanie będzie marszczyć folię w każdym cyklu.
Usterki cięcia i synchronizacji
Cięcie nie wypada między produktami
Gdy nóż tnie przez produkt lub obok środka zgrzewu, pakowarka wypadła z synchronizacji. Przy folii bez nadruku przyczyną jest zwykle relacja między podziałką produktów a prędkością szczęk – produkty są podawane w złych odstępach – albo przestawiła się regulacja położenia cięcia. Przy folii drukowanej fotokomórka znacznika musi niezawodnie odczytywać znacznik pasowania; zabrudzony, źle ustawiony lub nieprawidłowo skalibrowany czujnik „goni” znacznik, powodując przesuwanie cięcia, a folia może się ślizgać, przez co znaczniki docierają nierówno. Naprawę zaczyna się od potwierdzenia, że produkty są podawane z właściwą podziałką, a fotokomórka odczytuje każdy znacznik; dopiero potem reguluje się położenie cięcia i obserwuje je przez dłuższy przebieg, a nie ustawia na podstawie jednego opakowania.
Zmienna lub przesuwająca się długość opakowania
Jeśli opakowania wychodzą na przemian dłuższe i krótsze albo ich długość powoli się przesuwa, pasmo folii i szczęki nie są zsynchronizowane – w maszynie serwo wskazuje to na problem z synchronizacją lub enkoderem, a w maszynach napędzanych mechanicznie może oznaczać zużyte sprzęgło lub ślizgający się napęd. Folia drukowana, której nie koryguje znacznik, również będzie „uciekać”. Ponieważ usterki przesuwania wynikają często ze zużycia, a nie z ustawień, maszynę wymagającą częstego ponownego synchronizowania należy sprawdzić mechanicznie, zamiast kasować nastawy przy każdym rozruchu.
Cięcie niepełne lub postrzępione
Cięcie, które nie rozdziela opakowań albo rwie zamiast ciąć, oznacza, że nóż jest stępiony, przesunięty lub nie styka się prawidłowo z kowadełkiem. To usterka narzędziowa: ostrza wymienia się lub dociera, a luz ustawia; jest to też jedna z pozycji zużywających się, sprawdzanych zgodnie z harmonogramem, ponieważ na wpół przecięte opakowanie blokuje odbiór i mnoży problem.
Usterki prowadzenia folii i naciągu
Folia rwie się lub pasmo pęka
Pękanie pasma oznacza zwykle zbyt wysoki naciąg dla danej folii, zacinające się lub przesunięte prowadnice albo nacięcie lub wadę folii na rolce. Cienkie folie rwą się na skrzynce formującej, jeśli naciąg nie maleje wraz z przyspieszaniem pasma; w maszynach serwo odpowiada za to napędzane odwijanie – trzeba sprawdzić, czy odwijak rzeczywiście nadąża i czy rolki obracają się swobodnie. Uszkodzoną lub źle nawiniętą rolkę należy wymienić, a nie przeciągać siłą, a tor folii sprawdzić pod kątem nowo powstałych ostrych krawędzi lub elementów przestawionych z pozycji.
Pasmo „ucieka” lub schodzi z osi
Folia przesuwająca się na boki daje złe zgrzewy fin i fałdy, a przyczyna tkwi w sekcji odwijania i formowania: rolka nie osadzona prostopadle, przesunięta skrzynka formująca lub nieustawione prowadnice boczne. Wyśrodkujcie pasmo przy wolno pracującej maszynie, potwierdźcie, że zgrzew fin znajduje się tam, gdzie powinien, i sprawdźcie, czy sama rolka jest nawinięta prosto – źle nawinięta rolka „ucieka” niezależnie od ustawień maszyny.
Opakowania luźne lub wypełnione uwięzionym powietrzem
Opakowania wyglądające na workowate lub „balonik” z powietrzem to zwykle problem produktu i formowania, a nie zgrzewu: produkt nie wypełnia folii albo powietrze nie zostaje usunięte przed zgrzewem poprzecznym. W przypadku wyrobów masowych odprowadzenie powietrza umożliwiają mikroperforacje folii, a prędkość podawania można tak ustawić, aby folia była mocno naciągnięta wokół produktu. Jeśli produkt naprawdę wymaga atmosfery kontrolowanej, pakowarka przepływowa jest niewłaściwą maszyną i trzeba zastosować pakowanie komorowe lub MAP.
Usterki podawania produktu
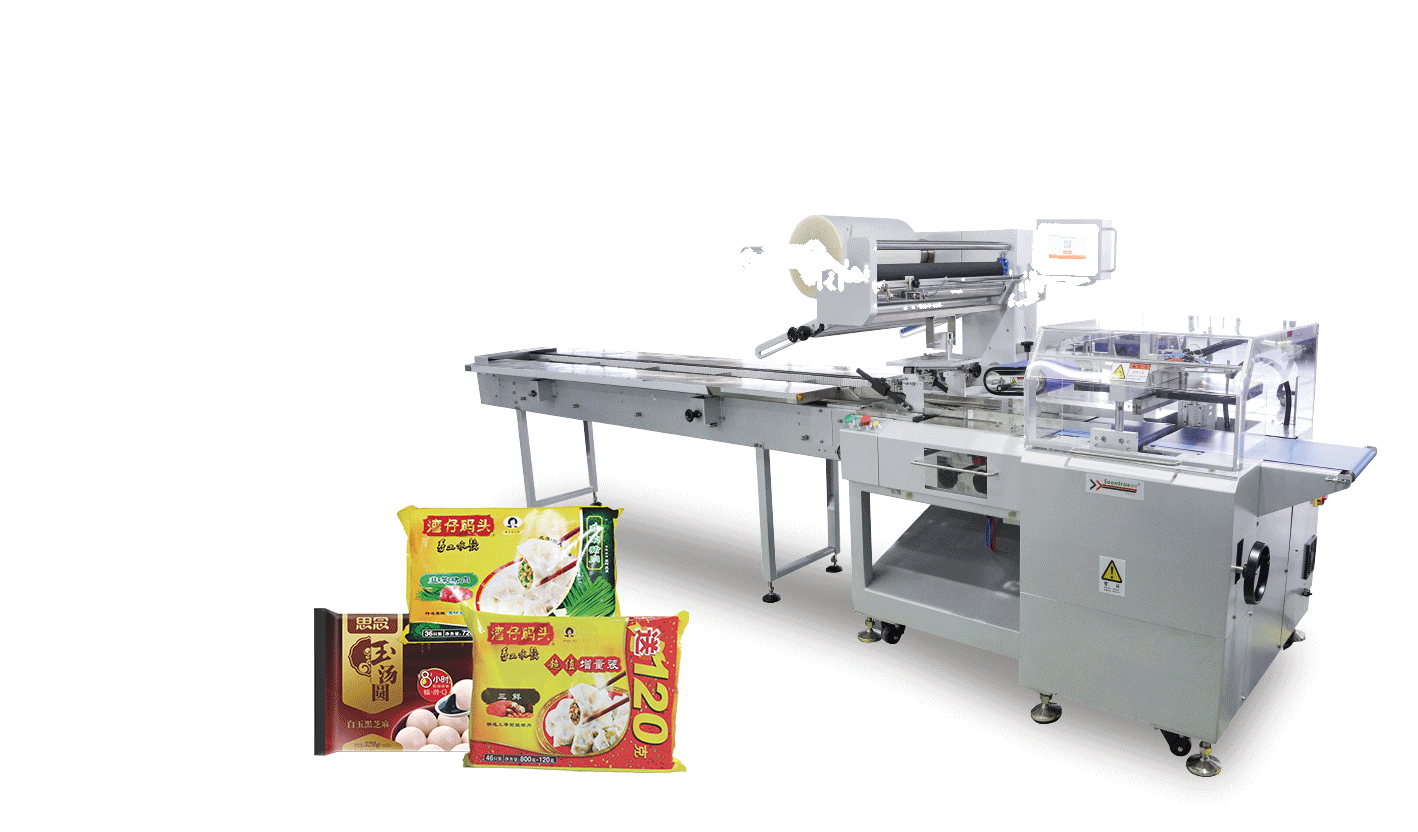
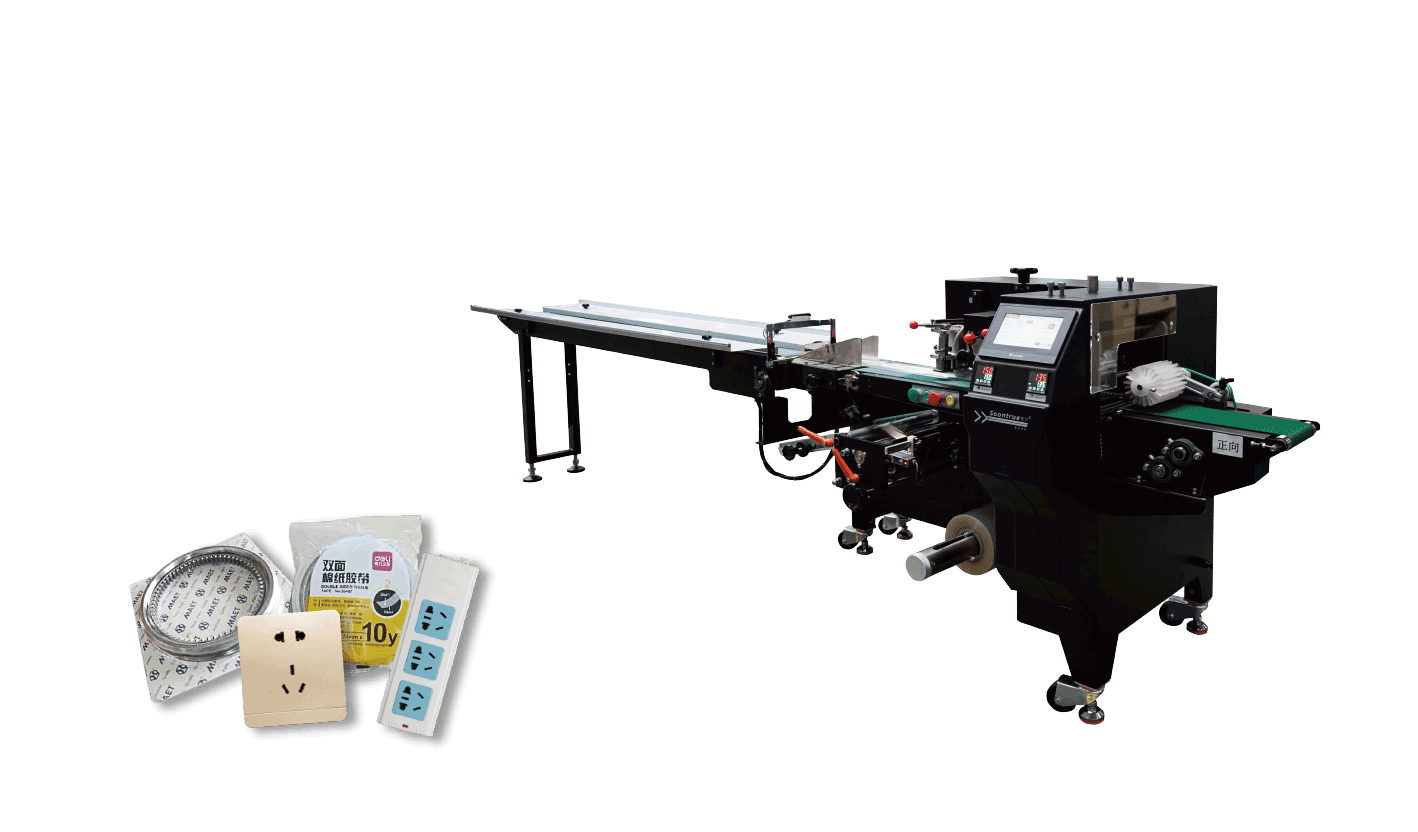
Znaczna część pozornych usterek pakowarki zaczyna się w rzeczywistości na wejściu. Produkty docierające w nierównych odstępach, stykające się lub źle zorientowane zmuszają maszynę do zgrzewania w niewłaściwym miejscu lub do pustych cykli, a pakowarka nie poprawi strumienia, który nigdy nie został uporządkowany. Podawanie ręczne zależy wyłącznie od rytmu operatora; podawanie automatyczne ze stanowiskiem wyrównującym, takim jak podajnik wyrównujący WX160 do produktów w dowolnym ułożeniu podaje produkty z ustaloną podziałką i eliminuje zmienność. Gdy usterki są sporadyczne i nasilają się przy dużej prędkości, wejście jest pierwszym miejscem do obserwacji – najlepiej przy osłonach, które nadal pozwalają widzieć strumień.

Zapiszcie recepturę, aby usterki nie wróciły z następną zmianą
Jedynym nawykiem, który najbardziej ogranicza powtarzające się wezwania serwisu, jest zapisywanie ustawień dających dobre opakowania dla każdego produktu i folii: temperatury szczęk, temperatury zgrzewu fin, naciągu folii, podziałki produktów, położenia cięcia i ustawień znacznika. Pakowarki serwo przechowują je jako receptury i przywołują według produktu, dzięki czemu przezbrojenie odtwarza sprawdzony stan zamiast każdorazowego strojenia od nowa. W zakładzie z wieloma krótkimi zleceniami pozwala to też ustalić, czy bieżąca usterka jest rzeczywistym odejściem od stanu bazowego – a więc czymś mechanicznym lub materiałowym – czy ustawieniem, które nigdy nie było prawidłowe.
Przeglądy zapobiegające powyższym usterkom
- Czyścić szczęki zgrzewające i kontrolować radełkowanie; utrzymywać powierzchnie wolne od przypalonej folii.
- Kontrolować noże i wymieniać je, zanim zaczną rwać zamiast ciąć.
- Sprawdzać, czy rolki toru folii obracają się swobodnie, a odwijak nadąża za pasmem.
- Sprawdzać, czy czujnik znacznika jest czysty, prawidłowo ustawiony i niezawodnie odczytuje.
- W maszynach bez serwo kontrolować zużycie pasów, sprzęgieł i napędów synchronizacji.
- Utrzymywać skrzynkę formującą i prowadnice w prawidłowym, wyśrodkowanym położeniu.
- Sprawdzać działanie osłon i wyłączników awaryjnych; nigdy nie pracować z obejściem blokad.
- Przechowywać receptury i potwierdzać przezbrojenia wobec zapisanego stanu bazowego.
Najczęściej zadawane pytania
Dlaczego zgrzewy zawodzą dopiero po zmianie folii?
Nowa folia wymaga najprawdopodobniej innej temperatury albo szczęki uległy zanieczyszczeniu. Należy potwierdzić specyfikację folii, ustawić zapisaną recepturę i oczyścić powierzchnie szczęk, zanim bezrefleksyjnie podniesie się temperaturę.
Dlaczego przy folii drukowanej cięcie stale się przesuwa?
Fotokomórka znacznika nie odczytuje znaków niezawodnie albo pasmo się ślizga. Należy oczyścić i ustawić czujnik, potwierdzić, że folia idzie bez poślizgu, a następnie wyregulować położenie cięcia na dłuższym przebiegu.
Maszyna pracuje dobrze przy małej prędkości, a szwankuje przy dużej – dlaczego?
Taki układ oznacza zwykle, że wejście nie potrafi podać produktów z wymaganą podziałką, odwijak nie nadąża za folią albo napęd jest zużyty. Przed zmianą ustawień zgrzewania należy sprawdzić strumień na wejściu i prowadzenie folii.
Czy przy słabych zgrzewach podnosić temperaturę?
Dopiero po sprawdzeniu zanieczyszczenia i nacisku. Podniesienie temperatury naprawia rzeczywiście zimny zgrzew, ale przypala folię, gdy prawdziwą przyczyną są zabrudzone szczęki lub zużyte powierzchnie dociskowe.
Jak zapobiec różnicom w opakowaniach między zmianami?
Zapisujcie i przywołujcie receptury dla każdego produktu, aby każda zmiana zaczynała od tych samych sprawdzonych ustawień, a nie od ręcznego strojenia maszyny.
Podsumowanie
Flow wrapper faults are repetitive because the machine’s requirements are repetitive: jaws at the correct temperature, clean and with good pressure; film fed at the right tension and centred; products presented at the correct pitch; and on printed film, the eye mark read every cycle. Diagnosed from what changed and worked through in the order above — seals, timing, film, feeding — the common faults are fixed quickly and, with stored recipes and scheduled maintenance, largely prevented. When a machine repeatedly loses its timing or tears film regardless of settings, treat it as wear and service the mechanism rather than resetting the panel for another shift.
Jeśli zamawiają Państwo nową pakowarkę przepływową albo potrzebują maszyny niezawodnie obsługującej częste zmiany formatu, SunAura Packaging Machines dostarcza pakowarki serwo ze sterowaniem recepturami i zintegrowanym podawaniem w pełnym zakresie szerokości i wydajności. Zapytajcie naszych inżynierów aplikacyjnych o Państwa produkt, folię i docelową liczbę opakowań na minutę albo przejrzyjcie pakowarki w centrum produktów, w tym pakowarkę przepływową z ruchomymi szczękami SZ-5800W oraz całą gamę serwo.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Pełny profil ›