

Wystarczy wejść na linię pakującą, na której pracuje kilkanaście SKU, i popatrzeć na nią przez jedną zmianę, aby wzorzec stał się oczywisty. Ograniczeniem rzadko jest sama maszyna. Ograniczeniem jest czas między produktami – dwadzieścia minut na szukanie właściwej części przezbrajalnej, dziesięć minut na ponowne ustawianie prowadnicy, kartony próbne marnowane na dopasowywanie głowicy taśmowej. Na wieloasortymentowych liniach końcowych czas przezbrojenia po cichu zjada większą część dostępnego czasu produkcji, niż sądzi większość menedżerów, a prawie nikt go nie mierzy.
To praktyczny podręcznik skracania tego czasu. Zastosowano w nim metodę SMED, czyli systematyczne podejście polegające na zamianie długich przezbrojeń wewnętrznych na krótkie, w większości zewnętrzne, w odniesieniu do maszyn na końcu linii: zamykarek do kartonów, formierek kartonów, ciągłych zgrzewarek termokurczliwych z uszczelnianiem bocznym, kartonierki i spinnerek do taśm. Celem nie jest teoria, lecz doprowadzenie każdego przezbrojenia poniżej dziesięciu minut, a na dobrze przygotowanych liniach – poniżej pięciu.
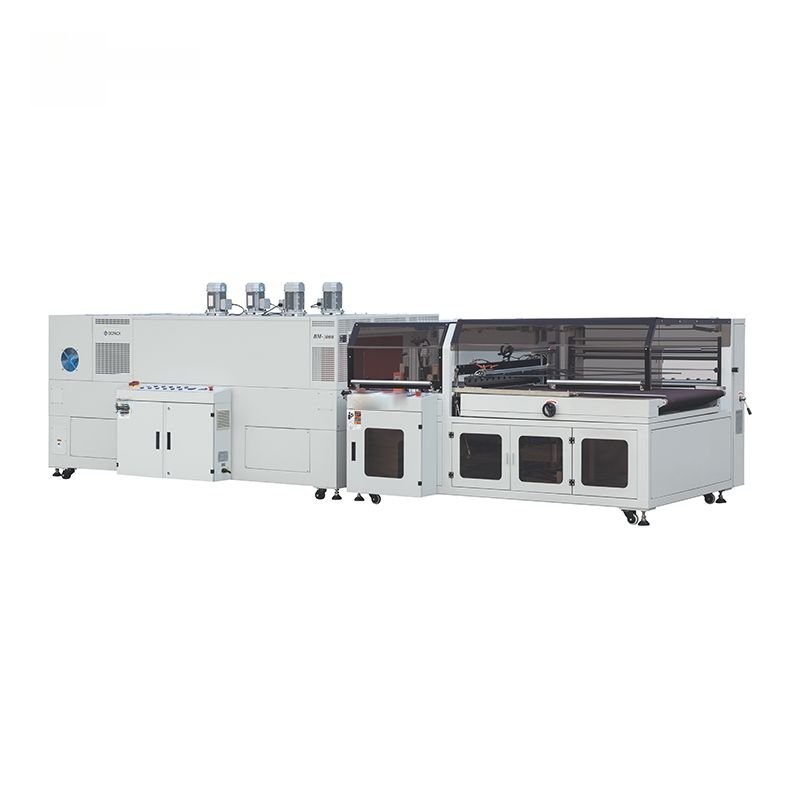
Dlaczego czas przezbrojenia to ukryte moce produkcyjne
Przezbrojenie boli podwójnie. Po pierwsze, linia po prostu stoi i nic nie produkuje. Po drugie, rozbieg po przezbrojeniu – pierwsze kartony, przy których operator dobiera ustawienia – jest zwykle wolny i generuje odpady. Pomnożone przez każdy asortyment i każdą zmianę, straty czasu kumulują się. Linia przezbrajana sześć razy na zmianę po dwadzieścia minut traci dwie godziny produkcji na zmianę, zanim policzy się choćby jeden odrzut.
Warto wykonać te obliczenia na własnej linii, bo zwykle zaskakują. Policzyliśmy liczbę przezbrojeń na zmianę, rzetelnie zmierzono kilka reprezentatywnych i przeliczono na tydzień. W większości wieloasortymentowych zakładów wynik to 15–25% nominalnego czasu produkcji. To moce, za które już zapłacono w maszynach i załodze, ale których nigdy się nie otrzymuje. Ich odzyskanie jest często tańsze niż zakup szybszej maszyny – ten wątek rozwijamy w przewodniku po realnej, a nie katalogowej wydajności.
Idea SMED w jednym akapicie
SMED dzieli wszystkie czynności wykonywane podczas przezbrojenia na dwie kategorie. Czynności wewnętrzne można wykonać wyłącznie przy zatrzymanej maszynie – na przykład fizyczną wymianę części. Czynności zewnętrzne można wykonać, gdy maszyna wciąż produkuje poprzedni asortyment – gromadzenie narzędzi, przygotowanie części, wywołanie ustawień. Metoda działa następnie w czterech krokach: oddzielić pracę zewnętrzną od wewnętrznej, przekształcić jak najwięcej pracy wewnętrznej w zewnętrzną, usprawnić to, co pozostaje wewnętrzne, i usprawnić także pracę zewnętrzną. Stosowana rzetelnie, zamienia przezbrojenia trwające pół godziny na trwające pojedyncze minuty. Dyscyplina jest taka sama niezależnie od tego, czy chodzi o zgrzewarkę termokurczliwą, czy kartonierkę; zmieniają się tylko konkretne regulacje.
Krok 1: Obserwacja i rozdzielenie pracy zewnętrznej od wewnętrznej
Nie da się usprawnić przezbrojenia, którego się nie obserwowało. Weźcie reprezentatywną zmianę produktu, stańcie obok operatora z notatnikiem i zapiszcie każdą czynność wraz z czasem – także chodzenie i oczekiwanie, które zwykle najbardziej zaskakują. Następnie oznaczcie każdą czynność jako wewnętrzną lub zewnętrzną. W większości nieusprawnionych przezbrojeń operatorzy gromadzą narzędzia i części dopiero po zatrzymaniu maszyny, zamieniając pracę, która mogłaby być zewnętrzna, w martwy czas wewnętrzny.
Pierwszy zysk jest niemal darmowy: przygotujcie zestaw przezbrojeniowy i strefę kompletacji. Wszystko, czego potrzebuje następny produkt – części przezbrajalne, folia lub taśma, magazyn o właściwym rozmiarze – jest gromadzone i rozkładane, gdy bieżący produkt wciąż jeszcze jest produkowany. Prosty wózek na kółkach, po jednym na linię, wyposażany według listy przezbrojeniowej, eliminuje większość chodzenia i szukania. Już na tym etapie przezbrojenia często skracają się o jedną trzecią, bez ingerencji w maszynę.
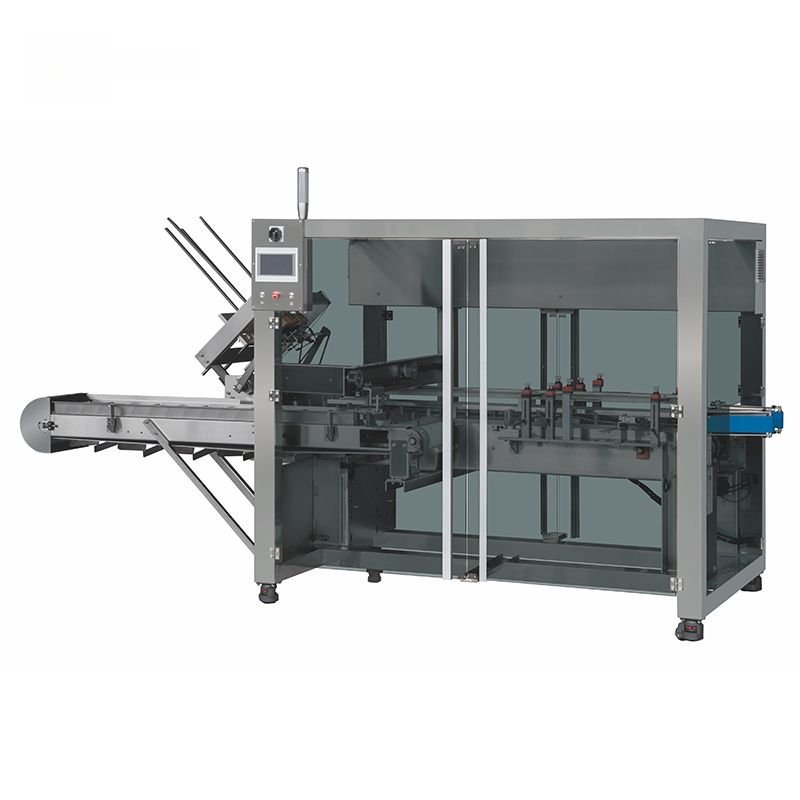
Krok 2: Zamiana pracy wewnętrznej na zewnętrzną
Tu powstają większe zyski, a rozwiązanie zwykle dotyczy konstrukcji maszyny. Chodzi o to, by regulacje wymagające wcześniej zatrzymanej i otwartej maszyny zamienić na czynności przygotowywane z wyprzedzeniem.
- Stosujcie wstępnie nastawione, wymienne części przezbrajalne zamiast przestawianych prowadnic. Prowadnica wkręcana ręcznie przy każdym produkcie jest wolna i trudna do powtórzenia. Dedykowana, oznaczona kolorami część przezbrajalna, która pozycjonuje się na twardym ograniczniku, jest wymieniana w kilka sekund i za każdym razem identyczna. To najskuteczniejsza inwestycja w przezbrojenie w obsłudze kartonów i opakowań.
- Przygotujcie z wyprzedzeniem folię, taśmę i wykroje kartonów przy maszynie, w szerokościach wymaganych przez następny produkt, aby załadunek był szybką wymianą, a nie poszukiwaniem.
- Przenieście ustawienia poza maszynę. Serwonapędzane maszyny przechowują receptury; wybór przywołanej receptury zastępuje ręczne nastawianie. Tam, gdzie maszyny nie mają serwonapędów, wyskalowane podziałki i twarde ograniczniki pozwalają operatorowi ustawić pozycję bez metody prób i błędów.
- Ujednolicijcie elementy złączne i wyeliminujcie narzędzia. Szybkozłącza i kołki pozycjonujące zastępują śruby i klucze; tam, gdzie złącza pozostają, stosujcie jeden rozmiar na całej linii, aby wystarczyło jedno narzędzie.
Zamawiając nową maszynę do linii wieloasortymentowej, wydajność przezbrojenia należy zapisać jako wymaganie, a nie potraktować jako dodatek – poproście producenta o czas przezbrojenia między dwoma najczęściej pakowanymi produktami oraz o listę części przezbrajalnych potrzebnych do każdego z nich. Maszyny zaprojektowane pod szybką zmianę, takie jak serwowe kartoniarki i pakowarki o ruchu ciągłym, szybko zwracają swoją niewielką dopłatę na liniach o dużej różnorodności.
Krok 3: Usprawnienie pracy wewnętrznej, która pozostaje
Po konwersji pozostaje rdzeń pracy rzeczywiście wewnętrznej. Usprawnijcie ją, stawiając funkcję ponad formę: twarde ograniczniki i kołki pozycjonujące zamiast regulacji mierzonej, mocowanie jednym ruchem oraz jasna, odporna na błędy kolejność czynności. Większość pracy wykonują dwie zasady.
Poka-yoke, czyli zabezpieczenie przed błędem. Projektujcie części przezbrajalne tak, aby pasowały wyłącznie we właściwej orientacji i pozycji – kołki asymetryczne, różne rozmiary dla lewej i prawej strony. Jeśli części nie da się zamontować nieprawidłowo, operator nigdy nie traci czasu na poprawianie i nigdy nie uruchamia maszyny na złym ustawieniu. Żadnej regulacji bez punktu odniesienia. Każda ruchoma prowadnica powinna mieć podziałkę, wskaźnik lub ogranicznik powiązany z recepturą, aby pozycję ustawiać przez odczyt liczby, a nie przez puszczanie kartonów próbnych. Chodzi o wyeliminowanie „wyczucia”, które uzależnia przezbrojenie od jednego doświadczonego operatora.
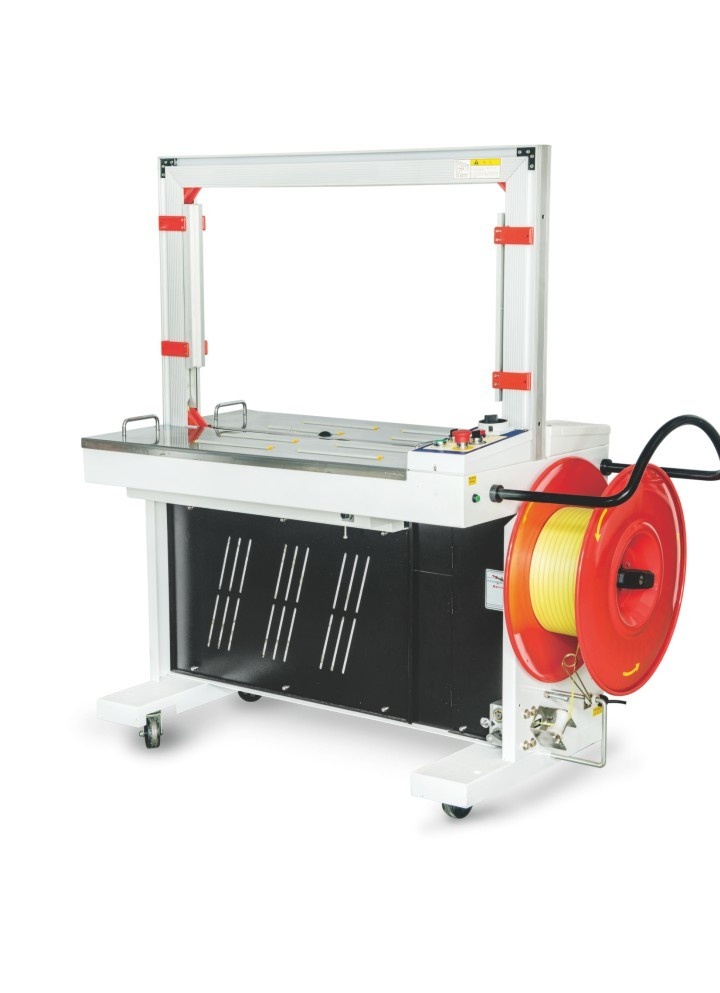
Krok 4: Usprawnienie pracy zewnętrznej
Praca zewnętrzna jest „darmowa” w tym sensie, że odbywa się równolegle, ale nadal musi być niezawodna. Standaryzujcie ją za pomocą karty przezbrojenia dla każdego SKU, trzymanej przy linii: część, materiały eksploatacyjne, numer receptury i jednozdaniowa uwaga dotycząca nastaw. Części przezbrajalne przechowujcie tam, gdzie są używane, z etykietami i w konturach na tablicy, aby brak części był od razu widoczny. Wizualna tablica planowania z dwoma następnymi produktami pozwala operatorowi przygotować się z wyprzedzeniem, bez polecenia z góry. Celem jest przezbrojenie przebiegające za każdym razem według tej samej krótkiej sekwencji, niezależnie od tego, kto obsługuje linię.
Co rzeczywiście zmienia się w każdej maszynie
Kroki SMED są zawsze takie same; regulacje są już specyficzne. Znajomość zmiennych dla każdej maszyny pomaga przy zamawianiu części przezbrajalnych i receptur.
| Maszyna | Główne zmienne do ustawienia | Najlepsza dźwignia SMED |
|---|---|---|
| Formierka kartonów | Rozmiar kartonu, szerokość magazynu, położenie zgrzewu dna | Wstępnie nastawione części przezbrajalne, twarde ograniczniki |
| Zamykarka do kartonów | Wysokość i szerokość kartonu, głowica taśmowa, składacze klap | Szybkie śruby szerokości, przywoływane ustawienia |
| Zgrzewarka z uszczelnianiem bocznym | Szerokość folii, wysokość zgrzewu, temperatura i prędkość tunelu | Receptura serwo, folia przygotowana z wyprzedzeniem |
| Kartoniarka | Podziałka kieszeni, magazyn kartonów, wkładacz | Dedykowane części przezbrajalne, przywoływanie receptur |
| Spinarka do taśm | Szerokość taśmy, światło ramy, naciąg | Zapisany naciąg, wstępnie nastawione prowadnice |
Na przykład w szybkiej zamykarce do kartonów ze składaniem klap the height and width that adapt to each box are the frequent adjustments; fitting calibrated hand wheels with pointers and a stop for each case size turns a measured trial into a quick set. On an automatycznej zgrzewarce typu L powtarzalnymi zmiennymi są wysokość listwy zgrzewającej i podawanie folii, a zapisany profil serwo eliminuje większość strat rozbiegu.
Receptury, ustawienia i problem pierwszego dobrego kartonu
Najszybsze mechaniczne przezbrojenie i tak zostanie zepsute, jeśli pierwsze dziesięć kartonów zmarnuje się na dobieranie temperatur i pozycji. Rozwiązują to dwie rzeczy. Po pierwsze, zapiszcie sprawdzoną recepturę dla każdego SKU – każdą pozycję serwo, temperaturę tunelu, czas zgrzewu i naciąg – i przywołujcie ją, zamiast wyprowadzać od nowa. Po drugie, w procesach cieplnych, jak tunel termokurczliwy, należy pamiętać, że temperatura nie zmienia się natychmiast; jeśli następny produkt wymaga innego ustawienia, rozpocznijcie regulację wcześniej albo przygotujcie ją tak, aby tunel był gotowy już na początku przezbrojenia. Ustawienia tunelu i zgrzewu to najczęstsza przyczyna tego, że „szybkie” przezbrojenie ma wciąż wolny rozbieg.
Przykład obliczeniowy: z 22 minut do 6
Poniższe liczby są reprezentatywne dla przezbrojeń obserwowanych na wieloasortymentowych liniach kartonowych i termokurczliwych i pokazują, gdzie naprawdę znika czas. Suma spadła z około 22 minut do mniej więcej 6 bez zwiększania prędkości maszyny – wyłącznie przez reorganizację pracy i dodanie wstępnie nastawionych części.
| Czynność | Przed | Po | Co się zmieniło |
|---|---|---|---|
| Szukanie części, folii i narzędzi | 6 | 0 (external) | Przygotowane na wózku podczas pracy |
| Ręczna regulacja prowadnic | 7 | 1.5 | Wstępnie nastawione części na twardych ogranicznikach |
| Ustawianie temperatur i naciągu | 4 | 1 | Zapisana receptura, wcześniejsze nagrzewanie tunelu |
| Puszczanie kartonów próbnych | 5 | 2 | Wyskalowane podziałki, części odporne na błędy |
| Łączny czas wewnętrzny | 22 | ~6 |
Warto zauważyć, że największym pojedynczym blokiem było szukanie części – czynność, której nigdy nie trzeba wykonywać przy zatrzymanej maszynie. Tak wygląda większość nieusprawnionych przezbrojeń: problemem nie jest regulacja mechaniczna, lecz przygotowanie i metoda prób i błędów. Warto też odnotować, że po zmianie operator zgłaszał znacznie mniejsze wahania między kolejnymi uruchomieniami – gdy pozycje ustawia się na twardych ogranicznikach i według receptur, pierwszy dobry karton pojawia się niemal natychmiast, a wynik nie zależy już od tego, kto wykonuje przezbrojenie. Ta powtarzalność jest równie cenna jak zaoszczędzone minuty, bo czyni dzienną produkcję przewidywalną i pozwala szybko szkolić nowych pracowników zamiast opierać się na jednej doświadczonej osobie.
Typowe błędy przy przezbrojeniu
- Zakup pod prędkość, a nie pod przezbrojenie. Szybka maszyna, której przezbrojenie zajmuje pół godziny, na linii wieloasortymentowej produkuje mniej niż nieco wolniejsza, ale przezbrajana w pięć minut.
- Pozostawianie ustawień wyłącznie w głowie jednego operatora. Nieudokumentowane „wyczucie” tworzy ryzyko w dniu nieobecności tego operatora i nie da się go powtórzyć ani przekazać w szkoleniu.
- Wprowadzanie nowych SKU bez części przezbrajalnych. Każdy nowy produkt improwizowany przy linii podkopuje standardową sekwencję i wydłuża każde przezbrojenie.
- Pomijanie czasu narastania temperatury. Zmiany mechaniczne kończą się szybko, po czym linia czeka na zimny lub przegrzany tunel – opóźnienie mylnie brane za problem mechaniczny.
- Wyśrubowane cele przezbrojenia bez odpowiednich części. Żądanie od operatorów szybszej pracy bez wstępnie nastawionych przyrządów tworzy jedynie pośpieszne, zawodne ustawienia.
Utrzymanie wypracowanych korzyści
Czasy przezbrojenia znów rosną, gdy części się zużywają, dochodzą nowe SKU, a dyscyplina słabnie. Utrzymajcie korzyści trzema nawykami: trzymajcie czas przezbrojenia widocznym przy linii i okresowo mierzcie go ponownie; traktujcie każde nowe SKU jako sygnał, by przed pierwszym uruchomieniem przygotować jego część przezbrajalną i recepturę, zamiast improwizować; oraz pielęgnujcie części przezbrajalne i powierzchnie bazujące, bo zużyte ograniczniki po cichu niszczą powtarzalność. Ściśle wiąże się to z dobrą obsługą profilaktyczną – te same zużyte prowadnice, które psują powtarzalność, powodują także wady.
Sekwencja usprawniania przezbrojenia
- Zmierzcie rzeczywiste przezbrojenie i wypiszcie każdą czynność, w tym chodzenie i oczekiwanie.
- Podzielcie czynności na wewnętrzne i zewnętrzne; przygotujcie części i materiały z wyprzedzeniem.
- Zamieńcie pracę wewnętrzną na zewnętrzną dzięki wstępnie nastawionym częściom, twardym ogranicznikom i recepturom.
- Zabezpieczcie przed błędem pozostałą pracę wewnętrzną, aby nie dało się jej ustawić nieprawidłowo.
- Standaryzujcie pracę zewnętrzną kartami dla poszczególnych SKU i wózkiem kompletacyjnym.
- Zmierzcie ponownie, zapiszcie recepturę i okresowo powtarzajcie pomiar, aby utrzymać korzyść.
Zwrot z tej pracy jest wyjątkowo szybki, bo odzyskuje się moce, które już się posiada. Na liniach uruchamianych przez SunAura Packaging Machines najlepsze efekty – najwięcej asortymentów przy najwyższej efektywnej wydajności – osiągają zakłady, które traktują przezbrojenie jako proces zaprojektowany i mierzony, a nie jako umiejętność operatora. Jeśli zamawiacie nową linię wieloasortymentową, podajcie nam zakres produktów i obecną częstotliwość przezbrojeń; możemy skonfigurować części szybkowymienne i system receptur od początku, zamiast doposażać maszyny później.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Pełny profil ›