

Kiedy automatyczna formierka kartonów wielokrotnie się zatrzymuje albo zamykarka zaczyna w połowie zmiany wypuszczać kartony z „otwartymi narożnikami”, winę zwykle przypisuje się maszynie. Z naszego doświadczenia w uruchamianiu urządzeń linii końcowej w SunAura Packaging Machines wynika, że mniej więcej połowa takich zatrzymań nie jest wadą maszyny. To problemy z kartonem z tektury falistej — tektura zbyt słaba, by utrzymać bigowanie, pudełka dostarczone poza tolerancją albo styl kartonu, do którego zamykarka w ogóle nie została zaprojektowana. Karton jest najbardziej zmiennym elementem wejściowym linii, a jednocześnie tym, który najwięcej kupujących określa na końcu.
Ten przewodnik wyjaśnia, jak specyfikować kartony z tektury falistej, aby przechodziły bez zakłóceń przez automatyczną formierkę kartonów oraz automatyczną zamykarkę do kartonów: jaki gatunek tektury wybrać, jakie są najczęstsze style pudełek, jak ciasne muszą być tolerancje wymiarowe i jak zaklejanie taśmą oraz klejem topliwym zmieniają te wymagania. Zachowaliśmy charakter praktyczny — liczby podane tutaj są tymi samymi, których nasi inżynierowie uruchomieniowi używają na hali w Qingdao.
Dlaczego karton decyduje o wydajności maszyny
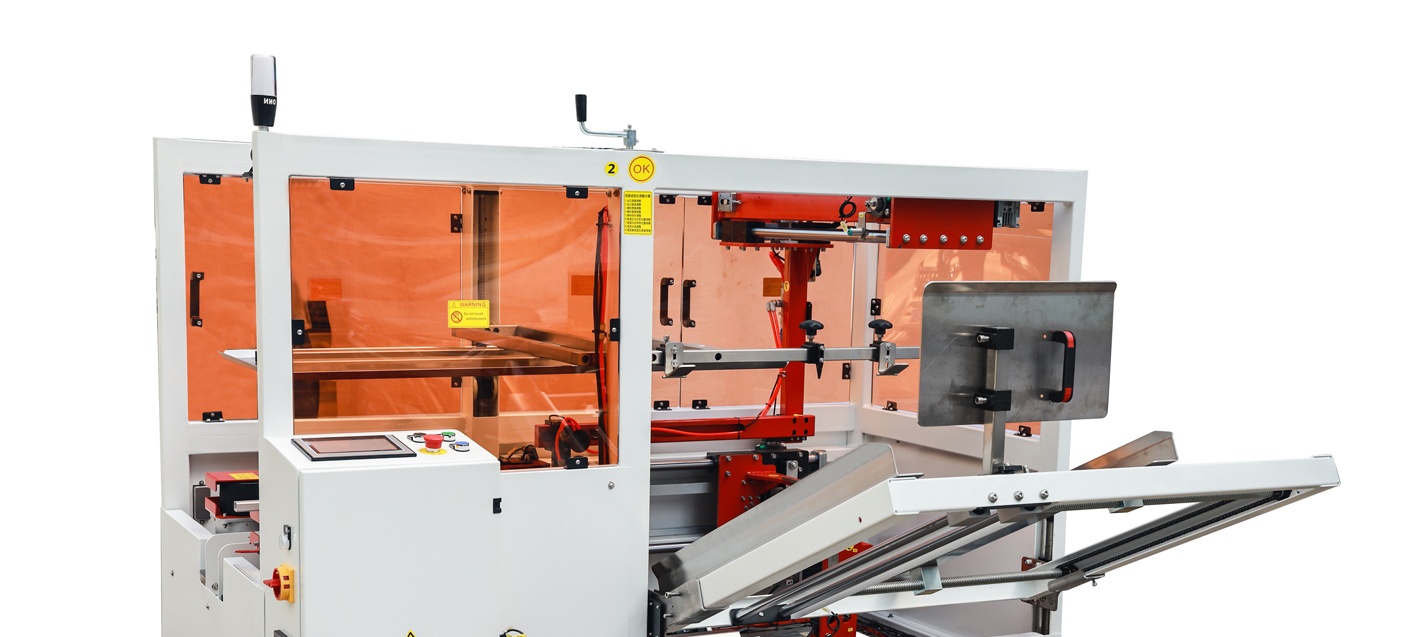
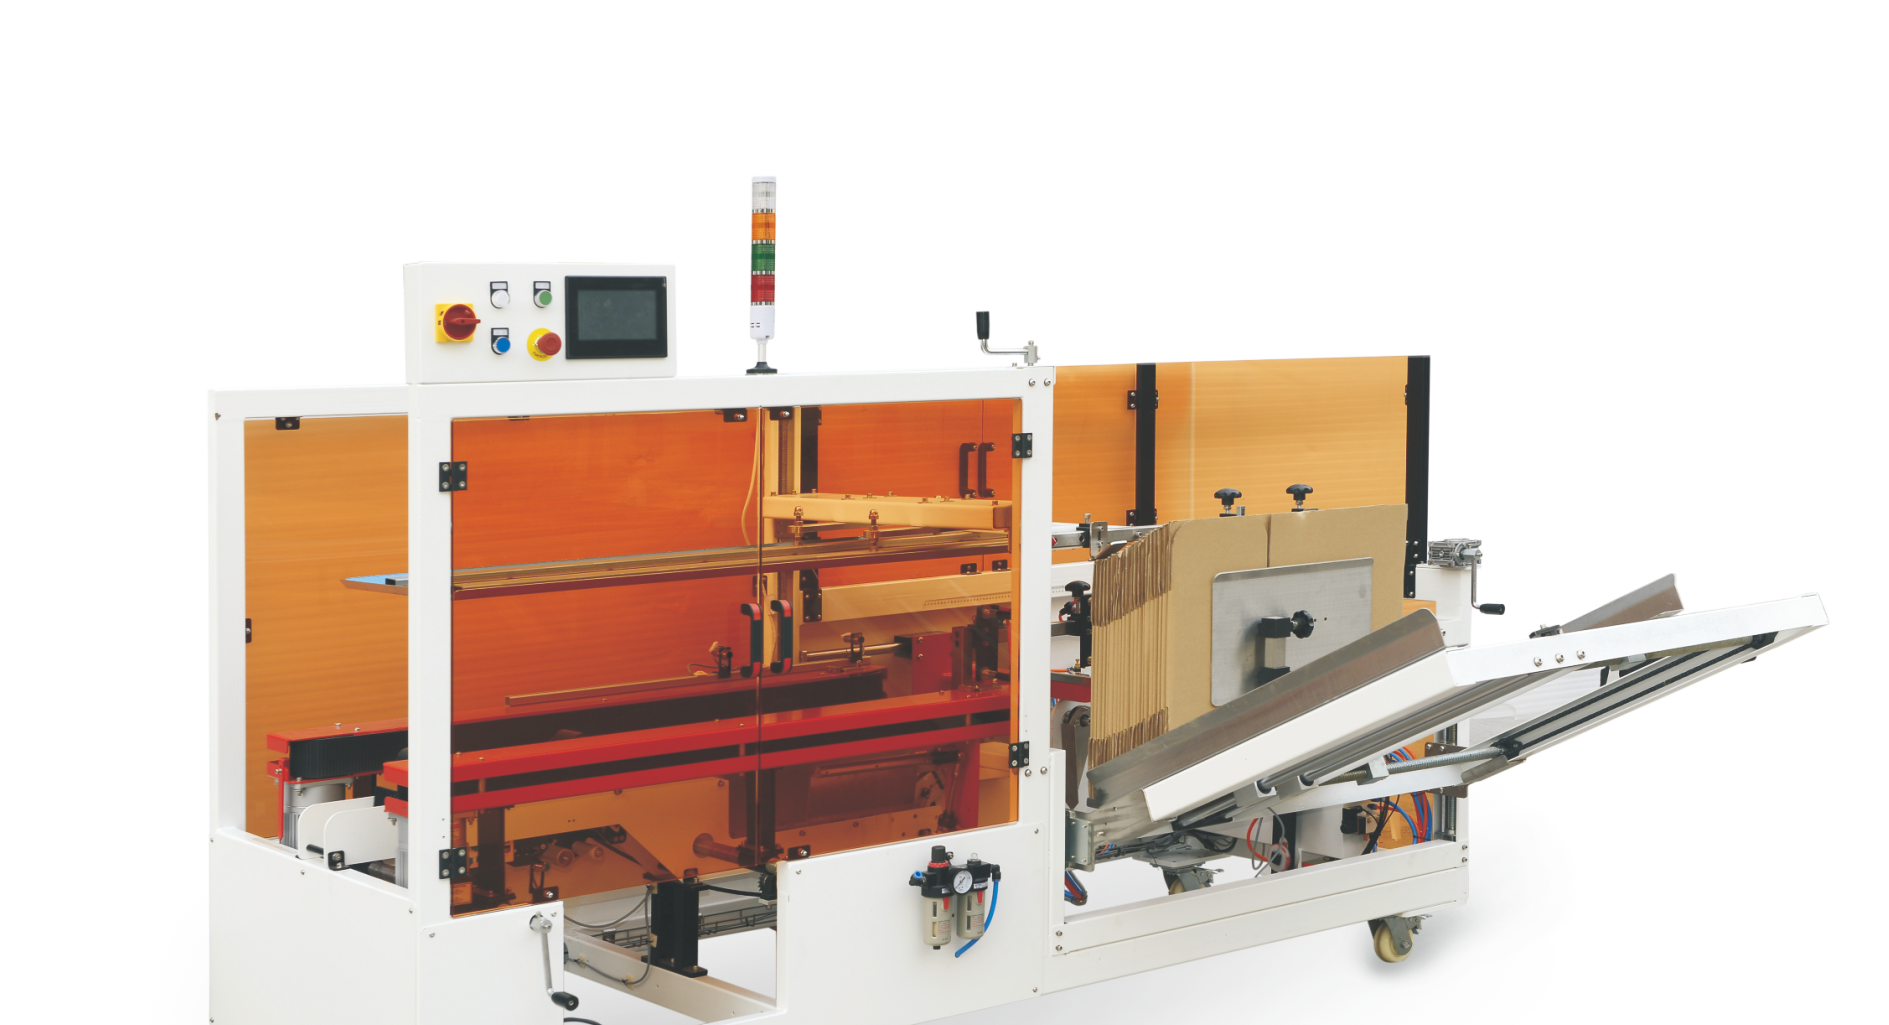
Formierka kartonów robi trzy rzeczy: wyciąga z magazynu płaski, złożony karton, otwiera go w prostokąt oraz składa i zakleja klapy dolne. Zamykarka składa następnie klapy górne i nakłada taśmę lub klej. Każda z tych czynności zakłada, że karton zachowuje się przewidywalnie. Tektura musi być wystarczająco sztywna, by przyssawki mogły ją pobrać, bigowanie (linie zagięcia) musi się składać dokładnie w odpowiednim miejscu, a klapy muszą się stykać bez użycia siły.
Tektura falista jest materiałem żywym. Wchłania i traci wilgoć, gniecie się pod naciskiem mocowania i „pamięta”, jak była przechowywana. Dwa kartony wycięte tą samą formą mogą zachowywać się różnie, jeśli jeden stał tydzień na wilgotnej rampie. Maszyna nie jest w stanie tego wszystkiego skompensować. Prawidłowa specyfikacja kartonu i kontrola warunków przechowywania eliminują większość tej zmienności, zanim trafi ona na linię.
Najczęstsze style kartonów i te, które dobrze się automatyzują
Styl pudełka — sposób wycięcia i ułożenia klap — ma większe znaczenie, niż sądzą kupujący. Na automatycznych liniach dominuje kilka stylów.
- Regular Slotted Container — karton standardowy (RSC, FEFCO 0201). Wszystkie klapy mają tę samą długość; dwie zewnętrzne klapy stykają się pośrodku po zamknięciu. To podstawowy typ w automatycznym pakowaniu końcowym i styl, wokół którego zbudowana jest każda formierka i zamykarka. Jeśli automatyzujesz proces po raz pierwszy, w miarę możliwości standaryzuj się na RSC.
- Full Overlap Container — pełna zakładka klap (HSC/FO, FEFCO 0203). Klapy zewnętrzne zachodzą na siebie w pełni, co zwiększa wytrzymałość stosu dla ciężkich lub sypkich produktów. Klejenie działa dobrze, ale potrzebna jest maszyna przystosowana do większego skoku klap, a zakładka musi być równa.
- Half Slotted Container (HSC, FEFCO 0202). RSC bez jednego zestawu klap, często stosowany jako para wieko–dno. Typowy dla produktów ładowanych od góry i następnie zamykanych pokrywą.
- Tace wycinane i style specjalne (FEFCO 03xx, 04xx). Tace, pudełka teleskopowe i dna typu crash-lock można automatyzować, ale wymagają dedykowanego oprzyrządowania i maszyny skonfigurowanej pod konkretny półfabrykat. Nie są zamienne z formierką standardową do RSC.
Praktyczna zasada jest prosta: im więcej stylów kartonów, tym więcej przezbrojeń i tym większe ryzyko. Wielu naszych klientów ogranicza dziesiątki SKU do niewielkiej rodziny kartonów RSC właśnie po to, aby jedna formierka i jedna zamykarka obsłużyły cały zakres.
Wybór właściwego gatunku tektury
Tekturę falistą opisuje się profilem fali i łączną gramaturą papierów. Fala to warstwa pofalowana: fala B jest cieńsza i daje płaską powierzchnię do druku; fala C jest grubsza, lepiej amortyzuje i przenosi obciążenie stosu; fala BC (dwufalowa) łączy oba dla najcięższych ładunków. Gatunek określa się następnie wartością ECT (Edge Crush Test) lub łączną gramaturą tektury (np. tektura 125/112/125 podaje gramatury papieru wewnętrznego, fali i zewnętrznego w g/m²).
W automatyzacji gatunek tektury wpływa bezpośrednio na dwie rzeczy: wytrzymałość stosu i zachowanie w magazynie. Tektura zbyt lekka gniecie się i składa w formierce; tektura znacznie zbyt ciężka jest sztywna, stawia opór bigowaniu i może nie otworzyć się w prostokąt. Praktycznym punktem wyjścia dla zwykłych kartonów eksportowych w zakresie 10–25 kg jest jednościenna fala C o ECT około 32 (w przybliżeniu tektura 140/110/140). Cięższe produkty lub wysokie stosy paletowe wymagają tektury dwufalowej BC o ECT około 48. To punkty wyjścia, a nie zamiennik obliczenia stosu dla własnego produktu.
| Masa napełnionego kartonu | Typowa tektura | Typowe ECT | Uwagi |
|---|---|---|---|
| Do ok. 10 kg | Jednościenna B lub C | ECT 24–28 | Lekkie produkty; uważaj na zgniatanie w magazynie |
| 10–25 kg | Jednościenna C | ECT 32 | Typowy zakres kartonów eksportowych |
| 25–40 kg | Dwufalowa BC | ECT 44–48 | Wymaga formierki i zamykarki do pracy ciężkiej |
| Powyżej 40 kg | Dwufalowa BC/AC | ECT 56+ | Potwierdź ramę maszyny i siłę składania klap u dostawcy |
Nie wybieraj wyłącznie według ceny za karton. Lżejsza tektura, która oszczędza kilka groszy na pudełku, może kosztować znacznie więcej w postaci zatorów i odrzuconych palet. Szerszy obraz kosztów przedstawiamy w naszej analizie całkowitego kosztu posiadania.
Tolerancje wymiarowe: jak ciasno jest wystarczająco ciasno?
Tu zaczyna się większość przestojów związanych z kartonem. Automaty pracują w wąskim oknie, a kartony odbiegające o kilka milimetrów kumulują się w błędne podania, otwarte narożniki i zablokowane klapy. Zamawiając kartony, podaj dostawcy wymiary wewnętrzne w standardowej kolejności — długość, szerokość, głębokość — i egzekwuj następujące praktyczne tolerancje.
- Wymiary cięcia i bigowania: około ±2 mm dla tektury jednościennej i ±3 mm dla dwufalowej przy typowych rozmiarach kartonów. Równe bigowanie ma większe znaczenie niż sama wartość liczbowa.
- Prostokątność: przekątne otwartego kartonu powinny się zgadzać w granicach około 3–5 mm. Karton będący równoległobokiem nigdy nie zaklei się prosto.
- Ustawienie bigowania (linii zagięcia): linia zagięcia musi przebiegać w tym samym miejscu na całej klapie. Przesunięte bigowanie to główna przyczyna wygiętych i zagiętych narożników.
- Długość klap: w RSC klapy zewnętrzne powinny się stykać czysto, bez widocznej szczeliny i bez wymuszonego zachodzenia. Szczeliny odsłaniają produkt; zbyt długie klapy wybrzuszają się przy składaniu.
Kupujący czasem luzują tolerancje, aby dostać tańsze pudełko, a potem pytają, dlaczego formierka błędnie podaje. Przy dużych prędkościach warto zapłacić za dokładność wykrojnika. Zmieniając dostawcę pudełek, przepuść przez maszynę partię próbną, zanim złożysz pełne zamówienie — różnice w tekturze i wykrojniku między dostawcami są częste nawet przy identycznych wymiarach z nadruku.
Zaklejanie taśmą a klejem topliwym
Zaklejanie dna i góry odbywa się taśmą samoprzylepną lub klejem topliwym, a wybór zmienia sposób specyfikowania zarówno maszyny, jak i kartonu.
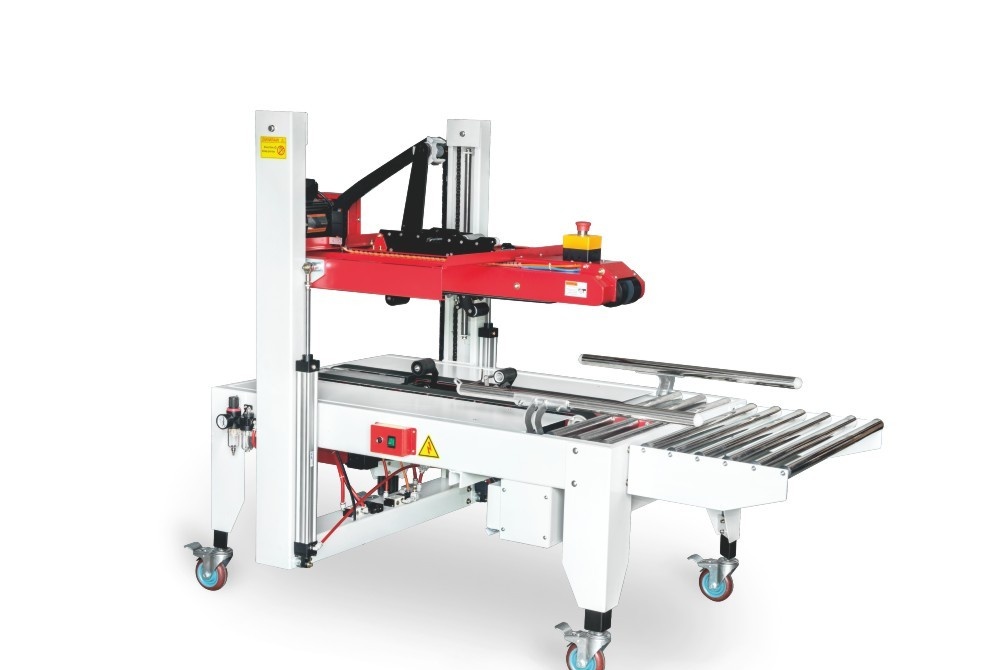
Taśma jest rozwiązaniem domyślnym, bo wybacza błędy, jest łatwa w zmianie i działa w szerokim zakresie wilgotności. Wymaga czystej, suchej powierzchni tektury; zakurzone lub mocno przetworzone papiery zmniejszają przyczepność. Szerokość taśmy to zwykle 48 mm dla standardowych kartonów i 72 mm dla ciężkich ładunków. półautomatyczna zamykarka do kartonów to tani sposób na rozpoczęcie pracy z taśmą przed przejściem na linię w pełni automatyczną.
Klej topliwy nakłada krople stopionego kleju na klapy i jest szybszy na liniach wysokowydajnych, bez języczka taśmy do otwarcia. Wymaga jednak więcej: powierzchnia tektury musi być równa, rozmieszczenie kropli i temperatura muszą być kontrolowane, a karton musi być przytrzymany do ostygnięcia kleju. Jeśli wybierasz klej topliwy, konwerter kartonów musi o tym wiedzieć — obróbka powierzchni i zawartość recyklatu zmieniają sposób zwilżania kleju. Nasza formierka kartonów do kleju topliwego jest zbudowana wokół tych wymagań. Oba sposoby porównujemy szerzej w artykule o wadach zaklejania kartonów.
Wilgoć, przechowywanie i warunki, których nikt nie kontroluje
Tektura falista najlepiej zachowuje się przy wilgotności około 6–8%. W wilgotnym magazynie lub kontenerze morskim chłonie wodę, traci sztywność i może się wybrzuszać; w środowisku przesuszonym staje się krucha. Efekt jest taki, że kartony działające bezbłędnie jesienią zaczynają się źle podawać w porze deszczowej. Nie zmienisz pogody, ale możesz kontrolować ekspozycję: trzymaj kartony owinięte i z dala od podłogi, zużywaj je w kolejności dostaw i nie otwieraj wiązek przed potrzebą. W przypadku towarów eksportowych, które same podróżują drogą morską, pamiętaj, że karton musi przetrwać tę samą wilgotną podróż co produkt.
Kontrola dostaw kartonów
Dwuminutowa kontrola przy każdej dostawie palety kartonów zapobiega wielogodzinnym przestojom linii. Nie potrzebujesz laboratorium; miarka, kątownik i szybki przegląd wzrokowy wychwytują wady, które naprawdę zatrzymują maszyny. Poniższa tabela zestawia usterki najczęściej widziane przez naszych inżynierów, sposób ich rozpoznania i ich wpływ na linię.
| Wada | Jak sprawdzić | Wpływ na formierkę/zamykarkę |
|---|---|---|
| Wybrzuszone lub „bananowe” półfabrykaty | Spójrz wzdłuż stosu spłaszczonych kartonów | Przyssawki nie chwytają; podwójne pobrania z magazynu |
| Zgnieciona fala na krawędziach | Szukaj spłaszczonych, miękkich krawędzi | Słabe otwieranie; miękkie narożniki, które nie zaklejają się |
| Przesunięte lub płytkie bigowanie | Złóż próbkę; sprawdź linię zagięcia | Wygięte narożniki, zagięte rogi, klapy składające się nieprawidłowo |
| Nierówna długość klap | Zmierz klapy w kilku próbkach | Szczeliny lub wybrzuszone, wymuszone zakładki w zamykarce |
| Zakurzone lub pylące papiery | Przetrzyj powierzchnię palcem | Taśma i klej topliwy nie przywierają |
| Mieszana tektura w jednej partii | Porównaj sztywność i nadruk na całej palecie | Błędy sporadyczne, trudne do zdiagnozowania |
Pobieraj próbki nie tylko z kilku górnych pudełek: wyciągaj kartony również ze środka i z dołu palety. Prowadź krótki zapis ustaleń; jeśli dostawca z czasem obniża jakość, taki zapis jest znacznie bardziej użyteczny niż pojedyncza reklamacja. Gdy partia nie przejdzie kontroli, odłóż ją na kwarantannę, zanim trafi na linię — zły karton wmagazynowany razem z dobrymi może spowodować zator, którego usunięcie zajmie więcej czasu niż sama kontrola.
Praktyczna lista kontrolna specyfikacji
Zanim zatwierdzisz karton dla linii automatycznej, potwierdź z dostawcą pudełek i producentem maszyny:
- Styl kartonu jest ustalony (najlepiej RSC/0201) i wyszczególniono pełny zakres rozmiarów.
- Wymiary wewnętrzne w kolejności długość × szerokość × głębokość, z tolerancją ±2 mm (tektura jednościenna).
- Podano profil fali i gatunek tektury, dopasowane do masy ładunku i wysokości stosu paletowego.
- Bigowanie jest wyrównane, klapy stykają się prosto, przekątne zgodne w granicach 3–5 mm.
- Wybrano metodę zaklejania — szerokość taśmy lub układ kropli kleju topliwego — i potwierdzono zgodność powierzchni tektury.
- Uzgodniono warunki wilgotności i przechowywania oraz przepuszczono partię próbną przez rzeczywistą maszynę.
Najcenniejszy jest ostatni krok: przepuść prawdziwe kartony przez prawdziwą maszynę z rzeczywistą prędkością. W SunAura Packaging Machines w miarę możliwości testujemy każdą linię na kartonach klienta przed wysyłką, bo pozwala to wychwycić problemy specyfikacyjne u nas na hali, a nie u klienta.
Kiedy zaangażować producenta maszyny
Jeśli projektujesz nową rodzinę kartonów równolegle z nową linią, włącz producenta maszyny wcześnie — najlepiej przed ostatecznym ustaleniem kartonów, a nie po. Drobne zmiany w kartonie są prawie darmowe na etapie projektu i kosztowne, gdy wydrukowano już tysiące sztuk. Nasi inżynierowie potwierdzą okno wymiarów, jakie przyjmuje wybrana formierka i zamykarka, doradzą w wyborze taśmy lub kleju i dobiorą linię do gatunku tektury wymaganego przez produkt. Zakres urządzeń możesz przejrzeć na stronie Produktyalbo przeczytać nasz szerszy przewodnik po doborze formierek i zamykarek zanim cokolwiek zamówisz.
Specyfikowanie kartonów z tektury falistej nie jest efektowne, ale należy do działań o najwyższej stopie zwrotu dla niezawodności linii końcowej. Ustal właściwy styl, gatunek i tolerancje, a formierka i zamykarka będą robić dokładnie to, do czego je zbudowano — pracować zmianę po zmianie, bez osoby stojącej nad nimi.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Pełny profil ›