

Zakuwarka na początku końcowej linii i zamykarka na końcu wyglądają jak dwie proste maszyny, ale razem decydują o tym, czy Twoja linia pakująca pracuje, czy czeka. Niedoszacuj którejkolwiek, a każdej zmiany gromadzisz kolejkę płaskich pudełek lub otwartych kartonów. Ten przewodnik przeprowadza przez to, jak SunAura Packaging Machines inżynieryjnie projektuje komórki formowania i zamykania kartonów, jak dopasować je do realnej prędkości linii i co zweryfikować przed zamówieniem.
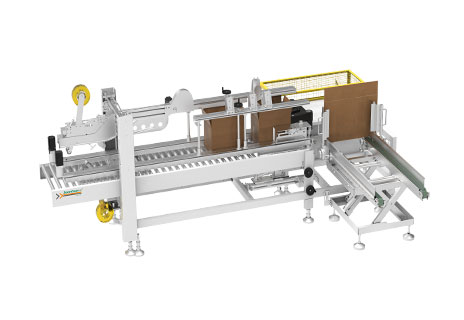
Gdzie formowanie i zamykanie kartonów leży w linii
Typowa końcowa linia przebiega jasną sekwencję: zakuwarka pobiera płaski półfabrykat tekturowy, otwiera go w kwadrat, składa dolne klapki i zamyka je taśmą lub klejem topliwym; uformowany karton jest następnie przenoszony do stacji pakowania, gdzie produkt jest ładowany ręcznie lub automatycznie; zamykarka kartonów składa i zamyka górę; a zamknięty karton może przejść przez etykietowanie, spinanie lub owijanie stretch przed paletyzacją. Gdy stacje te są zbilansowane, pudełka i produkt przemieszczają się ciągle. Gdy nie są, najwolniejsza stacja wyznacza tempo całej linii.
Wyszukiwania zakupowe, takie jak „automatyczna zakuwarka na sprzedaż”, „dostawca maszyny do zamykania kartonów” lub „producent linii pakowania kartonów”, zwykle pochodzą z zakładów, które wyrosły z ręcznego formowania pudełek — punkt, który zaskakująco wcześnie nadchodzi, gdy wzrasta wydajność lub praca staje się zawodna.
Ręczne, półautomatyczne i automatyczne: gdzie leżą punkty załamania
Ręczne formowanie i zamykanie
Przy niskich wolumenach operator otwiera pudełka i składa klapki ręcznie, często używając prostego dozownika taśmy. Wymaga prawie żadnego kapitału i toleruje częste zmiany rozmiarów pudełek, ale jest wolne, niespójne i fizycznie męczące. Ma sens dla bardzo niskiej wydajności lub wysoce zmiennych, krótkich przebiegów.
Półautomatyczne zamykanie
Stała zamykarka kartonów składa i okleja górę, podczas gdy operator przepycha karton przez nią; operator nadal formuje pudełko i je załadowuje. To najczęstsze pierwsze ulepszenie, ponieważ natychmiast usuwa najwolniejszy, najmniej ergonomiczny krok — oklejanie — przy skromnym koszcie. Zakłady robiące kilkaset kartonów na zmianę często zaczynają tutaj.
Automatyczne formowanie i zamykanie
Gdy wydajność jest ciągła, automatyczne maszyny szybko się zwracają. Zakuwarka może formować i zamykać dno 10–25 lub więcej kartonów na minutę bez operatora, a automatyczna zamykarka dopasowuje to tempo w dole linii. Dla robotycznej elastyczności w rozmiarach pudełek, robotyczna zakuwarka AIS400 używa ramienia pick-and-place do otwierania półfabrykatów zamiast stałego mechanicznego magazynka, co skraca zmianę między wymiarami kartonów.
Taśma vs klej topliwy do zamykania
Zarówno zakuwarki, jak i zamykarki oferują dwie metody zamknięcia. Taśma samoprzylepna jest prosta, czysta, łatwa do zmiany i dobrze pasuje do ogólnych kartonów eksportowych; jest domyślna dla większości kupujących. Klej topliwy eliminuje materiał eksploatacyjny taśmy, daje zamknięcie z plombą i może być tańszy za karton przy wysokim wolumenie, ale dodaje system klejowy, konserwację i czas rozgrzewania, i jest mniej wybaczający dla zakurzonej lub z recyklingu tektury. Jeśli eksportujesz przez wilgotne klimaty lub wymagasz zamknięć zabezpieczających, omów klej z dostawcą; w przeciwnym razie taśma jest niższoryzykownym punktem startowym.
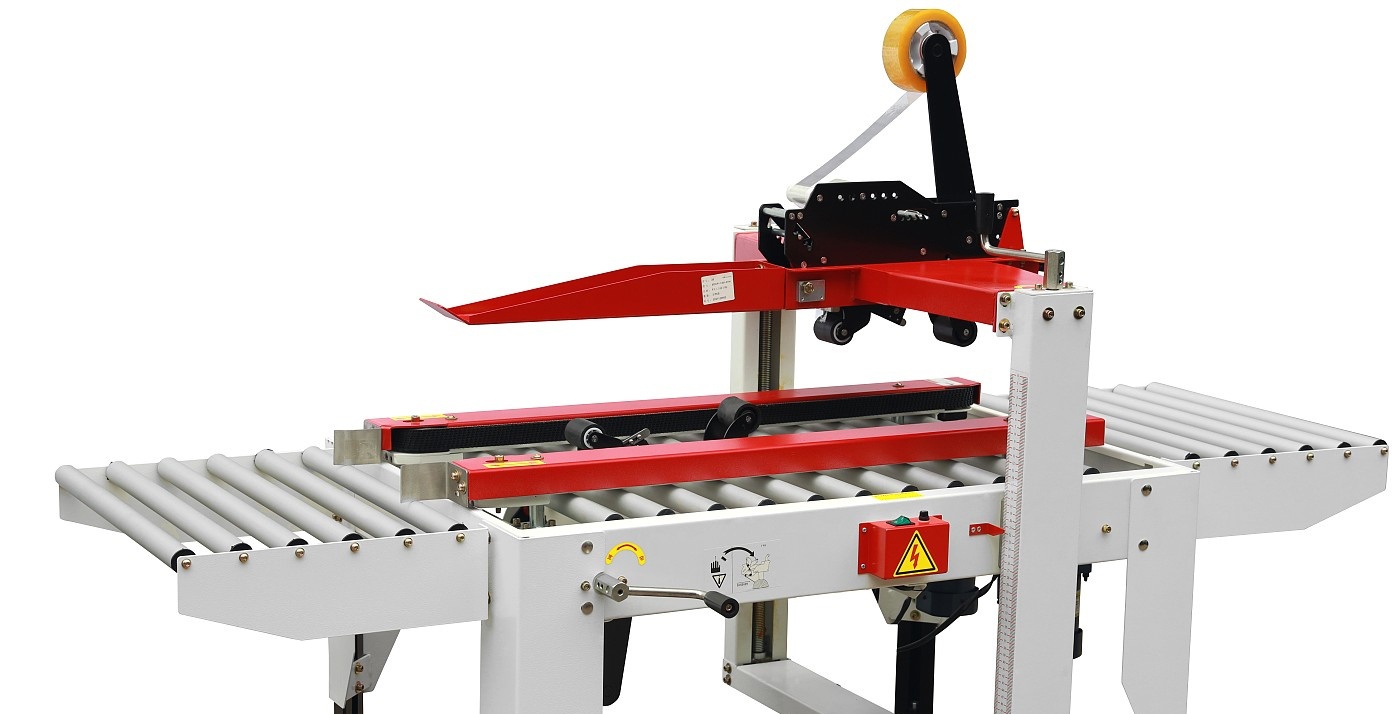
Kluczowe specyfikacje do poprawnego wymiarowania
- Zakres kartonów i wymiary min/maks. Podaj długość, szerokość i wysokość każdego kartonu tekturowego, który prowadzisz, w tym najcięższą załadowaną wagę. Geometria magazynka i składania klapek jest wymiarowana do tej obudowy.
- Kartony na minutę, mierzone w ograniczeniu. Zakuwarka, stacja pakowania i zamykarka wszystkie muszą spełniać Twój szczyt. Automatyczna zakuwarka zasilająca ręczną komórkę pakowania pomaga tylko, jeśli pakowanie nie jest wąskim gardłem.
- Jakość półfabrykatu i typ tektury. Mocno z recyklingu lub wykrzywione półfabrykaty blokują magazynki. Automatyczne zakuwarki działają najlepiej ze stałą, suchą tekturą; określ gatunek tektury.
- Metoda zamknięcia i materiały eksploatacyjne. Określ szerokość taśmy lub typ kleju i potwierdź dostępność części zamiennych.
- Czas zmiany między rozmiarami kartonów. Jeśli prowadzisz wiele SKU, priorytetuj beznarzędziowe, powtarzalne nastawy; zakuwarki robotyczne wiodą tutaj.
- Osłony bezpieczeństwa i blokady. Automatyczne maszyny powinny zawierać osłonięte magazynki, przyciski zatrzymania awaryjnego i dostęp zablokowany.
Bilansowanie komórki: najczęściej pomijany krok
Większość źle działających linii kartonowych nie jest zepsuta — są niezbalansowane. Typowym wzorcem jest szybka zakuwarka, jeden ręczny pakowacz i wystarczająca zamykarka: pakowacz jest realnym ograniczeniem, a pudełka kolejkują niezależnie od znamion maszyn. Rozwiązaniem jest albo dodanie pracy pakowania, albo przejście na automatyczny załadunek. Inżynierowie powinni zmapować czas cyklu każdej stacji w sekundach, zidentyfikować najwolniejszą i zbilansować do niej. Gdy wymagany jest automatyczny załadunek produktu, linia przechodzi do systemu formowania–pakowania–zamykania–paletyzacji kartonów, który usuwa stację ręczną w całości.

Dolne kroki zamykające pętlę
Po zamknięciu większość kartonów eksportowych wymaga jednego lub więcej kroków wykończeniowych. Etykieciarka nakłada etykiety wysyłkowe lub identyfikowalne; spinarka opasuje kartony lub wiązki; a owijarka paletowa jednostkuje ładunek. Dla bezobsługowego wiązania zakłady często dodają automatyczną bezobsługową spinarkę, a ładunki paletowe są następnie owijane stretch dla stabilności w transporcie. Dobranie tych elementów razem zapewnia, że wysokości przenośników, sygnały i prędkości pasują od pierwszego dnia.
Typowe błędy i jak ich unikać
- Kupowanie zakuwarki i zamykarki od różnych dostawców bez potwierdzenia komunikacji i zgodności przenośników, pozostawiając integratorowi naprawę niedopasowań.
- Wymiarowanie do dzisiejszej wydajności bez zapasu, tak aby skromny wzrost sprzedaży nasycał linię w ciągu roku.
- Ignorowanie jakości półfabrykatów, a następnie obwinianie maszyny o zacięcia spowodowane wykrzywioną tekturą.
- Zapominanie o ręcznym ograniczeniu pakowania podczas automatyzowania tylko formowania pudełek.
- Przeoczanie dostępu do ładowania magazynka i konserwacji — szybka maszyna, którą niewygodnie uzupełniać, traci swoją przewagę.
Co przesłać w zapytaniu
Podaj wymiary kartonów dla wszystkich SKU z załadowanymi wagami; wymagane kartony na minutę w szczycie; preferencję taśmy vs kleju; gatunek tektury i dostawcę; czy załadunek produktu jest ręczny czy automatyczny; dolne kroki, takie jak etykietowanie i paletyzacja; dostępne zasilanie, powietrze i powierzchnię podłogi; oraz miejsce docelowe dostawy. Im kompletniejsze zapytanie, tym mniej niespodzianek. Prześlij te szczegóły przez stronę kontaktową SunAura Packaging Machines i poznaj powiązane urządzenia w przeglądzie produktów.
Często zadawane pytania
Ile kartonów na minutę uzasadnia automatyczną zakuwarkę?
Nie ma uniwersalnej liczby, ale zakłady konsekwentnie formujące więcej niż około 5–8 kartonów na minutę na zmianę zwykle odzyskują koszt przez oszczędności pracy i spójność; Twoja stawka pracy decyduje o tym.
Czy jedna zakuwarka może obsłużyć wiele różnych rozmiarów pudełek?
Tak, w określonym zakresie. Zakuwarki robotyczne i projekty beznarzędziowej zmiany najlepiej obsługują mieszane rozmiary; stałe maszyny mechaniczne są szybsze, ale mniej elastyczne.
Czy zamykarka powinna pasować dokładnie do prędkości zakuwarki?
Powinna spełniać lub przekraczać zbilansowany szczyt linii, w tym stację pakowania. Dopasowanie zupełnie nowych znamion szczytowych jest mniej ważne niż dopasowanie realnych czasów cyklu.
Czy klej topliwy jest lepszy dla kartonów eksportowych?
Taśma pozostaje bezpieczniejszym domyślnym wyborem dla ogólnego eksportu; klej pasuje do aplikacji wysokowolumenowych, z plombą lub w wilgotnym środowisku po właściwej ocenie.
Zalecane urządzenia
- Robotyczna zakuwarka AIS400 — elastyczne, szybkie formowanie pudełek ze zmianą.
- Automatyczna zamykarka FA500F — stałe zamykanie góry z prędkością linii.
- Zintegrowana linia formowanie–pakowanie–zamykanie–paletyzacja — bezobsługowa końcowa linia.
- Beobsługowa spinarka — bezpieczne wiązanie przed paletyzacją.
Przykładowe bilansowanie linii
Rozważ zakład celujący w 12 zamkniętych kartonów na minutę. Zakuwarka jest znamionowana na 15, zamykarka na 18, ale jeden operator ładuje produkt w około siedem sekund na karton — około 8,5 kartona na minutę. Niezależnie od znamion maszyn, linia produkuje około 8,5 kartona na minutę, a otwarte pudełka kolejkują na stacji pakowania. Dodanie drugiego ładowacza podnosi manualną wydajność do około 17, w którym to momencie cel 12 jest osiągalny, a zakuwarka staje się najbliższym ograniczeniem. Ta sama arytmetyka, wyrażona w sekundach na stację, ujawnia prawdziwe wąskie gardło bez wydawania czegokolwiek. To ćwiczenie SunAura Packaging Machines prowadzi z każdym zapytaniem: spisz czas cyklu każdej stacji, zbilansuj do najwolniejszej i dopiero potem zdecyduj, gdzie automatyzacja się opłaca.
Tam, gdzie nawet dwaj ładowacze nie nadążają — powszechne na trzyzmianowych, wysokowydajnych liniach — rozwiązaniem jest automatyczny załadunek produktu, który składa krok pakowania w maszynie i pozwala całej komórce pracować z jedną zsynchronizowaną prędkością. To dokładnie konfiguracja dostarczana jako zintegrowany system końcowej linii.
Projekt kartonu i jak wpływa na maszyny
Projekt kartonu tekturowego jest w wielu projektach traktowany jako afterthought, a jednak napędza obie maszyny. Połączenie producenta, geometria klapek, głębokość bigów i fala tektury wszystkie wpływają na to, jak czysto półfabrykat otwiera się w zakuwarce i jak niezawodnie góra składa się w zamykarce. Kartony zbyt mocno bigowane zapadają się podczas formowania; kartony zbyt słabo bigowane opierają się składaniu i blokują. Stały półfabrykat od dobrego przetwórcy nie jest więc luksusem na automatycznym urządzeniu — to warunek wstępny. Kupujący powinni zablokować specyfikację kartonu, w tym gatunek tektury i wymiary, u swojego dostawcy pudełek i dostarczyć półfabrykaty próbne do testowania maszyny.
Załadowana waga ma znaczenie tak samo jak wymiary. Ciężkie kartony wymagają solidnych rolek przenośnika i pozytywnego składania klapek, podczas gdy bardzo lekkie kartony mogą poruszać się nieprzewidywalnie i wymagają prowadzenia, a nie siły. Przekazanie pełnego zakresu wag zapobiega temu, aby maszyna dobrana pod średni ładunek źle obsługiwała najlżejsze i najcięższe SKU na krańcach zakresu.
Dyscyplina zmian dla mieszanych SKU
Zakłady prowadzące wiele rozmiarów kartonów tracą realną wydajność na zmianach, nawet gdy każda maszyna jest szybka. Praktyczną odpowiedzią jest kombinacja właściwej maszyny i właściwej dyscypliny: beznarzędziowe nastawy, oznaczone lub numerowane ustawienia i zapisane receptury usuwają próbę-i-błąd, który wydłuża każdą zmianę rozmiaru. Zakuwarki robotyczne są tutaj szczególnie wartościowe, ponieważ ruch ramienia jest przeprogramowany zamiast mechanicznie resetowany, a zamykarka serwomechaniczna może przechowywać nastawy klapek i przenośnika per SKU. Udokumentowanie powtarzalnej procedury zmiany i szkolenie operatorów chroni zyski wydajnościowe, które automatyzacja ma dostarczyć.
Konserwacja, części zamienne i czas pracy
Maszyny końcowych linii są mechanicznie prostsze niż szybka owijarka, ale nadal wymagają rutynowej uwagi. Noże taśmy zużywają się, filtry klejowe blokują, fotoczujniki zbierają kurz, a łożyska przenośników wymagają smarowania. Krótki harmonogram konserwacji zapobiegawczej i mały zestaw części zamiennych — noże, czujniki, paski i bezpieczniki — zapobiega, aby drobny element zużywalny zatrzymał całą linię. Dla linii pracujących na wielu zmianach, zidentyfikowanie materiałów eksploatacyjnych i części zużywalnych przy przekazaniu i uzgodnienie dostępności jest częścią rozsądnej decyzji zakupowej. W dole linii, automatyczna spinarka i owijanie paletowe powinny dzielić tę samą logikę konserwacji, aby sekcja wykończeniowa pracowała tak niezawodnie, jak komórki formowania i zamykania.
Uruchomienie i szkolenie operatorów
Dobrze dobrana linia nadal zależy od ludzi, którzy ją prowadzą. Podczas uruchomienia sekwencja powinna biec od kontroli jednolitej stacji przez suchy przebieg bez produktu, następnie załadowany przebieg z rosnącą prędkością, z czujnikami, składakami klapek i nastawami uszczelnienia potwierdzonymi na każdym etapie. Szkolenie operatorów z ładowania magazynka, usuwania przewidywalnej drobnej usterki, zmiany taśmy lub folii oraz rozpoznawania, kiedy usterka wymaga inżyniera, chroni przepustowość linii po odejściu dostawcy. Utrwalenie tych procedur w krótkiej, stanowiskowo-specyficznej checkliście — zamiast polegać na ogólnej instrukcji — sprawia, że wiedza przeżywa zmiany personelu. SunAura Packaging Machines uruchamia swoje zintegrowane linie w ten sposób i weryfikuje zbilansowany cykl w realnych warunkach przed przekazaniem, tak aby przepustowość uzgodniona w układzie była przepustowością, którą klient faktycznie osiąga.
Weryfikacja przepustowości po przekazaniu
Ostatnia dyscyplina to weryfikacja wydajności względem danych, które rozpoczęły projekt. Gdy komórka jest uruchomiona, a operatorzy przeszkoleni, poprowadź reprezentatywny okres produkcji — pełną zmianę na normalnym miksie SKU — i zarejestruj kartony faktycznie zamknięte, zatrzymania i ich przyczyny oraz czas zmiany między rozmiarami. Porównanie tych liczb z zbilansowanym cyklem z układu potwierdza, czy linia dostarcza zamierzoną przepustowość i wskazuje na pozostałe regulacje. Traktowanie przepustowości jako czegoś do zmierzenia po instalacji, zamiast zakładania z katalogowej znamionowej, jest tym, co zamienia zakupioną linię w niezawodnie produktywną. Dla zakładów planujących tę weryfikację, SunAura Packaging Machines wspiera pierwsze przebiegi produkcyjne swojego zintegrowanego urządzenia końcowej linii i przegląda zarejestrowane dane cyklu wraz z zespołem klienta.
Podsumowanie
Formowanie i zamykanie kartonów najlepiej traktować jako jedną zbilansowaną komórkę, a nie dwa niezależne zakupy. Zdefiniuj obudowę kartonu, zmierz czas cyklu każdej stacji i dobierz do realnego ograniczenia — którym często jest ręczny załadunek, a nie maszyny. SunAura Packaging Machines dostarcza zakuwarki, zamykarki, przenośniki i zintegrowane linie jako jeden zakres, tak aby komórka była dobrana, zsynchronizowana i uruchomiona razem. Prześlij wymiary kartonów i szczytowe kartony na minutę, a my odesłamy zbilansowany układ z realistycznymi czasami cyklu.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Pełny profil ›