

정비 기사라면 누구나 아는 상황입니다. 플로우 포장기가 오전 교대에는 멀쩡히 돌았는데, 오후에 필름을 바꾼 뒤 실링이 약해지고 절단 위치가 손가락 한 마디씩 어긋나며, 문제가 기계인지 소재인지 운전자인지 아무도 합의하지 못합니다. 플로우 포장기는 설정만 맞으면 포장 라인에서 가장 관대한 기계에 속하지만, 움직이는 제품, 움직이는 필름 웹, 온도 제어되는 실링 죠(열봉합 jaw)라는 세 요소가 반드시 보조를 맞춰야 합니다. 하나라도 어긋나면 불량 팩으로 드러나고, 원인은 운전자가 뚫어져라 보고 있는 그 부품이 아닌 경우가 대부분입니다. 당사는 폭넓은 서보 플로우 래퍼를 공급하며, 이 가이드에는 당사 엔지니어가 실제로 호출받는 고장과 그 진단·조치 논리를 모았습니다.
이 글은 장비 매뉴얼을 대신하지 않습니다. 흔한 문제를 체계적으로 바라보게 해, 패널의 모든 다이얼을 만져 보는 대신 근거로 고장을 진단하도록 돕는 자료입니다. 실링 불량, 절단·타이밍 불량, 필름 취급·장력 불량, 제품 공급 불량을 순서대로 다루고, 작업별로 기록해야 할 설정값과 이런 문제 대부분을 예방하는 정비 항목을 정리합니다. 제과, 스낵, 공구, 트레이, 멀티팩 등 플로우 포장기를 운용하신다면 아래 항목은 숙련된 기사가 상태가 나쁜 라인을 점검하는 순서와 같습니다.
먼저, 무엇이 보조를 맞춰야 하는지 이해하십시오
플로우 포장기는 평평한 필름 웹을 제품 주위의 튜브로 만들고, 겹친 부분에 길이 방향(핀) 실링을 한 뒤, 회전하는 한 쌍의 죠가 제품 사이에 횡 실링을 만들고 칼이 그 사이를 자릅니다. 제품은 죠 사이클에 맞는 피치로 투입되고, 인쇄 필름에서는 아이마크 광전센서가 웹을 보정해 절단 위치를 맞춥니다. 따라서 온도, 웹 속도, 죠 속도, 제품 피치, 필름 장력이 서로 일치해야 하며, 하나를 바꾸면 팩이 달라집니다. 대부분의 고장은 이 중 하나가 어긋난 경우로 귀결되고, 가장 빠른 진단은 라인을 수수께끼로 보는 대신 문제가 시작될 때 무엇이 바뀌었는지 묻는 데서 출발합니다. 새 필름 롤, 새 제품, 교대 교체, 죠 청소 같은 변화 말입니다.
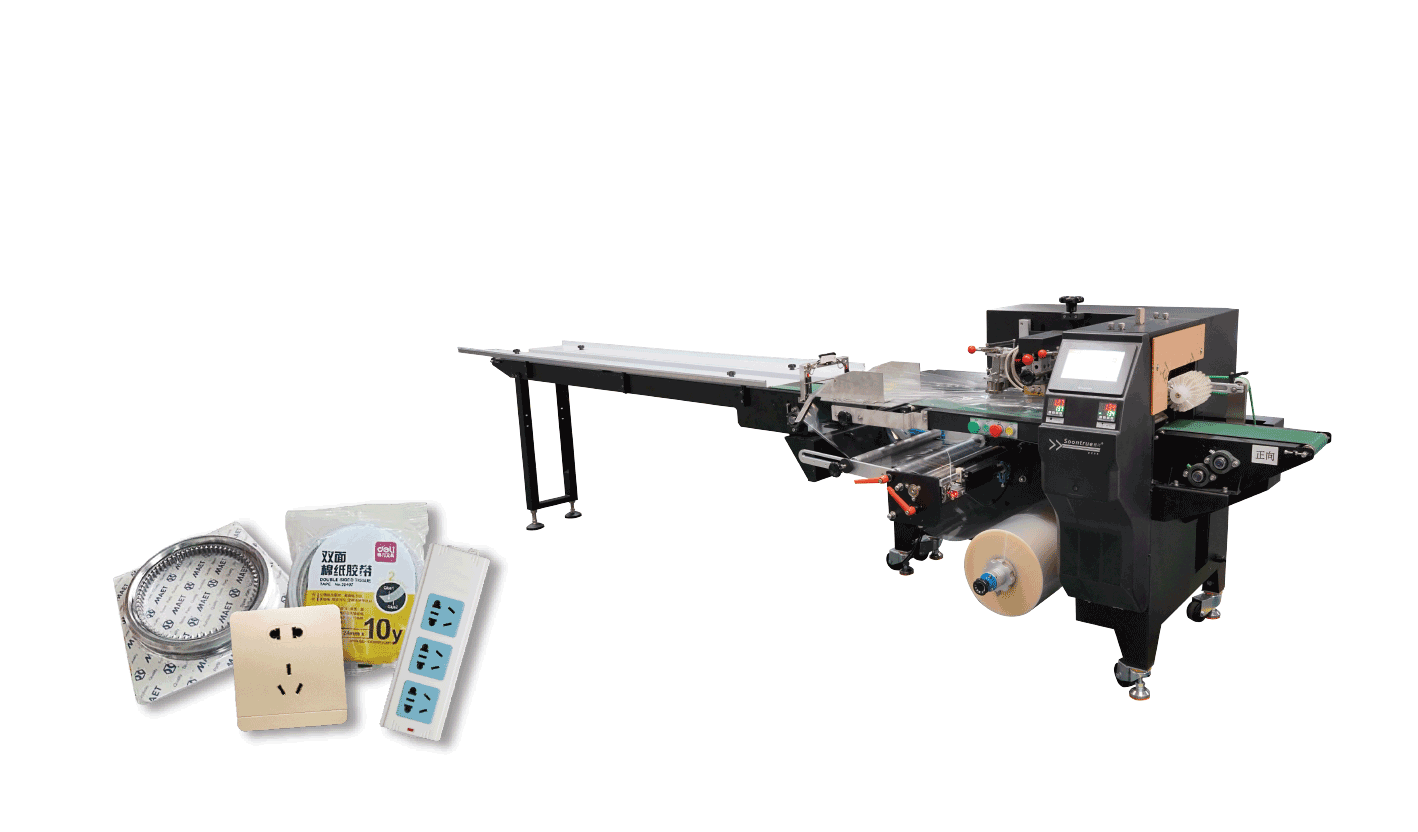
실링 불량
횡 실링이 약하거나 벌어짐
약한 실링은 가장 흔한 고장이며, 원인 세 가지를 순서대로 확인해야 합니다. 첫째는 온도입니다. 죠 온도가 필름에 비해 낮으면 융착되지 않고, 필름 교체 직후나 죠가 설정 온도에 오르기 전 시동 구간에서 나타납니다. 둘째는 오염입니다. 죠 면에 제품, 부스러기, 유지, 탄 필름이 붙으면 면이 맞닿지 않아 실링이 얼룩처럼 보이며, 설비를 정지·잠금한 뒤 죠를 청소해야 합니다. 셋째는 압력 또는 마모입니다. 널링이 닳아 매끈해졌거나 스프링이 약해졌거나 죠가 어긋나면 체결 압력이 떨어지며, 이는 설정값 문제가 아니라 기계적 고장입니다. 조치도 원인을 따릅니다. 필름에 맞는 온도, 면 청소, 또는 죠 정비입니다. 무작정 온도를 올리는 것은 흔한 운전자 반사이자 다음 고장의 원인입니다.
실링 부위 필름이 타거나 수축·용융됨
필름이 실링 부위에서 타거나 구멍이 나거나 뒤로 말리면 죠가 너무 뜨겁거나, 접촉 시간이 너무 길거나, 설정에 비해 필름이 너무 얇다는 뜻입니다. 오염으로 약해진 실링을 고치려고 온도를 올릴 때 나타나므로 두 고장은 연결되어 있고, 온도는 의도적으로 단계별로 바꿔야 합니다. 실링 온도는 필름 소재와 속도를 따릅니다. 고속 운전에서는 접촉 시간이 짧아 더 높은 설정이 필요합니다. 필름별 올바른 값은 교대마다 즉흥적으로 정하는 숫자가 아니라 저장된 레시피(운전 조건 저장값)의 일부입니다.
실링 부위 주름 또는 접힘
횡 실링 주름은 죠가 닫힐 때 필름이 평평하게 놓이지 않아 생깁니다. 장력이 낮거나 고르지 않거나, 핀 실링이 중앙에 없거나, 제품이 실링 구역을 밀거나, 죠가 평행을 벗어나 닫히는 경우입니다. 팩이 살짝 비틀려 보이는 증상이 함께 나오는 일이 많습니다. 필름이 성형 박스 중앙을 지나는지, 핀이 평평한지, 제품이 실링 여유를 두고 죠에 닿는지 확인하십시오. 과충전되거나 정렬이 어긋난 팩은 사이클마다 필름에 주름을 만듭니다.
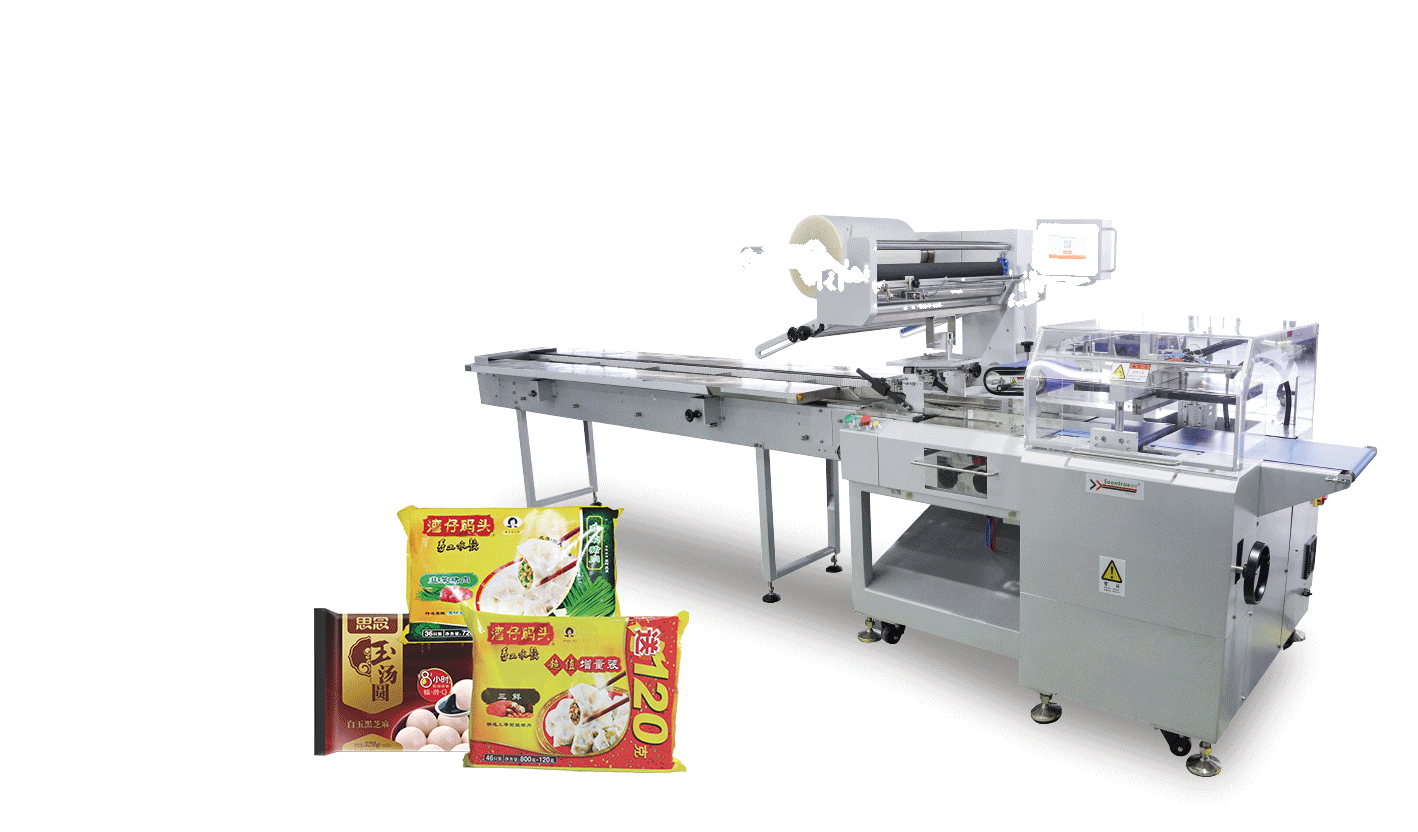
절단·타이밍 불량
절단이 제품 사이에 떨어지지 않음
칼이 제품을 가로지르거나 실링 중앙을 벗어나면 포장기 타이밍이 어긋난 것입니다. 무지 필름에서는 대체로 제품 피치와 죠 속도의 관계, 곧 제품이 잘못된 간격으로 투입되거나 절단 위치 조정값이 흘러간 경우입니다. 인쇄 필름에서는 아이마크 광전센서가 등록 마크를 안정적으로 읽어야 합니다. 센서가 더럽거나 위치·설정이 틀리면 마크를 쫓느라 절단이 흘러가고, 필름이 미끄러져 마크 도착 간격이 들쭉날쭉해질 수도 있습니다. 조치는 제품이 올바른 피치로 투입되는지, 광전센서가 모든 마크를 읽는지 확인한 뒤, 한 팩만 보고 맞추지 말고 연속 운전에서 절단 위치를 조정하며 지켜보는 순서입니다.
팩 길이가 들쭉날쭉하거나 서서히 흘러감
팩이 길고 짧게 번갈아 나오거나 길이가 서서히 흘러가면 웹과 죠가 동기화되지 않은 것입니다. 서보 기계에서는 타이밍이나 엔코더 문제를 뜻하고, 기계 구동식에서는 클러치 마모나 구동 미끄러짐일 수 있습니다. 아이마크로 보정되지 않는 인쇄 필름도 흘러갑니다. 흘러가는 고장은 설정보다 마모를 따라오는 경우가 많으므로, 시동마다 재설정할 기계는 타이밍을 다시 잡기보다 기구부를 점검해야 합니다.
절단이 덜 되거나 찢어짐
팩이 분리되지 않거나 자르지 못하고 찢어지면 칼이 무뎌졌거나, 정렬이 틀렸거나, 받침대와 제대로 맞지 않는다는 뜻입니다. 공구 계통 고장으로, 블레이드를 교체하거나 연마하고 간격을 재설정합니다. 반쯤 잘린 팩은 배출부를 막아 문제를 키우므로 정기 점검에서 확인하는 마모 항목입니다.
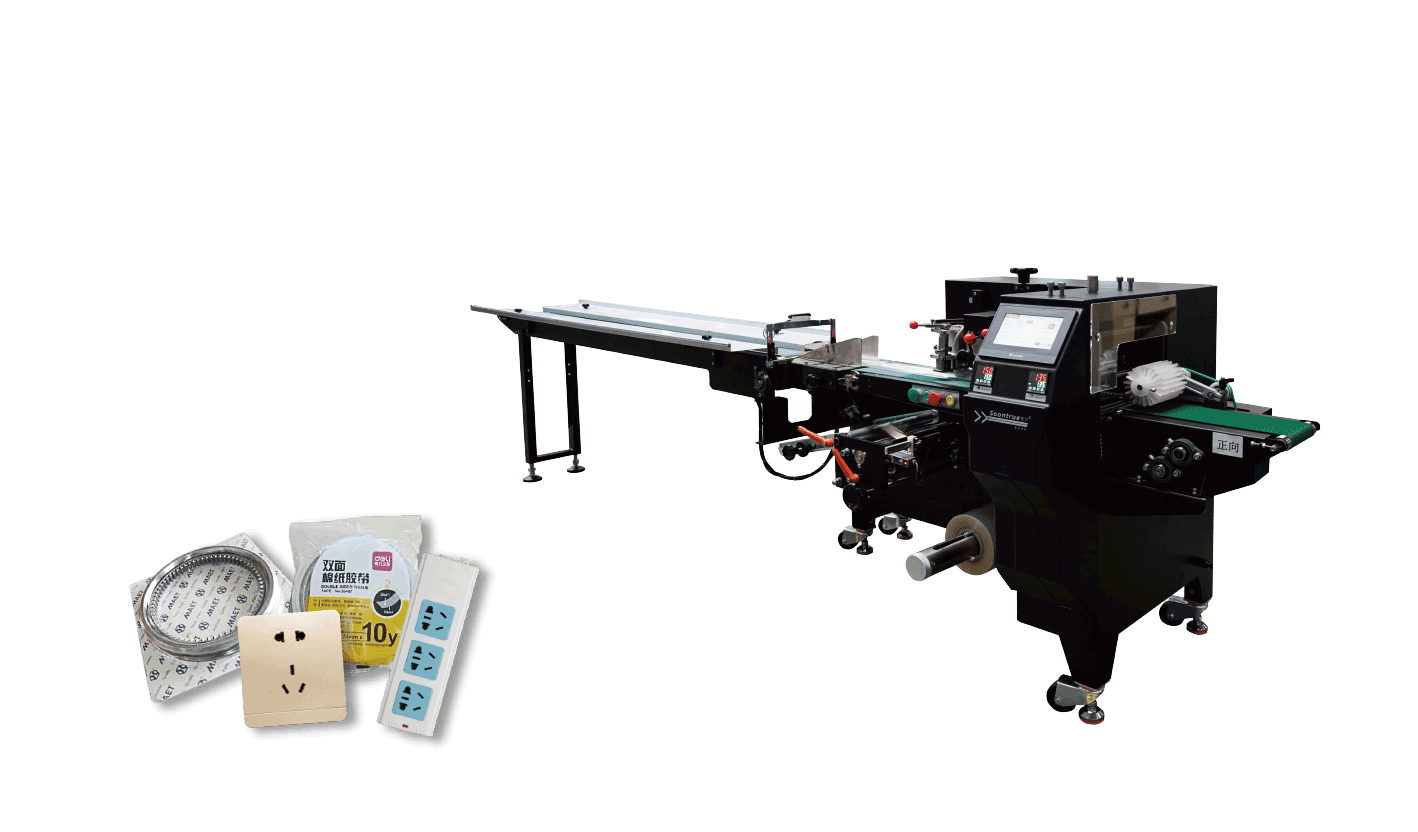
필름 취급·장력 불량
필름 찢어짐 또는 웹 단선
웹 단선은 대체로 필름에 비해 장력이 지나치게 높거나, 가이드가 걸리거나 어긋났거나, 롤에 흠집·결함이 있는 경우입니다. 얇은 필름은 웹이 가속될 때 장력이 풀리지 않으면 성형 박스에서 찢어지며, 서보 기계에서는 구동식 언와인드가 이를 처리합니다. 언와인드가 실제로 따라가고 롤러가 자유롭게 도는지 확인하십시오. 손상됐거나 권취가 불량한 롤은 억지로 쓰지 말고 교체하고, 필름 경로에 새로 생긴 날카로운 부분이나 위치 이탈이 없는지 살피십시오.
웹이 좌우로 흘러 중앙을 벗어남
필름이 좌우로 흘러가면 핀 실링이 불량해지고 주름이 생기며, 원인은 언와인드와 성형부에 있습니다. 롤이 반듯하게 안착하지 않았거나, 성형 박스가 어긋났거나, 측면 가이드 설정이 맞지 않은 경우입니다. 기계를 저속으로 돌리며 웹을 중앙에 맞추고, 핀 실링이 제자리에 있는지 확인한 뒤, 롤 자체가 곧게 감겼는지 보십시오. 권취가 불량한 롤은 설정과 무관하게 흘러갑니다.
봉지가 헐겁거나 공기가 갇힘
팩이 헐렁하거나 공기가 차 부풀어 보이는 것은 대체로 실링 불량이 아니라 제품과 성형 문제입니다. 제품이 필름을 채우지 못하거나, 횡 실링 전에 공기가 빠지지 않은 경우입니다. 부피가 큰 제품에는 핀 홀 가공으로 공기를 빼고, 투입 속도를 조정해 필름이 제품을 감싸 당겨지게 할 수 있습니다. 제어된 분위기 포장이 정말 필요한 제품이라면 플로우 포장기가 아니라 챔버 또는 MAP 시스템이 맞습니다.
제품 공급 불량
겉보기 포장기 고장 상당수는 사실 투입부에서 시작됩니다. 제품 간격이 일정하지 않거나 서로 닿거나 방향이 틀어져 들어오면 기계는 엉뚱한 위치에 실링하거나 빈 사이클을 돌게 되고, 처음부터 정돈되지 않은 흐름은 포장기가 바로잡을 수 없습니다. 수동 투입은 온전히 운전자 리듬에 달려 있지만, WX160 랜덤 제품 정렬 피더 같은 정렬 스테이션을 갖춘 자동 투입은 제품을 고정 피치로 내보내 이 편차를 없앱니다. 고장이 간헐적이고 고속에서 심해진다면 첫 번째로 봐야 할 곳이 투입부이며, 흐름을 관찰할 수 있는 가드 배치라면 더 좋습니다.

다음 교대에 고장이 되풀이되지 않도록 레시피(운전 조건 저장값)를 기록하십시오
반복 호출을 가장 크게 줄이는 습관은 제품·필름 조합마다 양호한 팩이 나온 설정값을 기록하는 것입니다. 죠 온도, 핀 실링 온도, 필름 장력, 제품 피치, 절단 위치, 아이마크 설정입니다. 서보 래퍼는 이를 레시피(운전 조건 저장값)로 저장해 제품별로 불러오므로, 포맷 체인지(기종 전환) 때마다 새로 손보는 대신 검증된 상태를 재현합니다. 단기 작업이 많은 공장이라면 이 기록이 현재 고장이 기준값에서 실제로 벗어난 것인지, 따라서 기계·소재 문제인지, 아니면 애초에 제대로 잡힌 적 없는 설정인지 구분하게 해 줍니다.
위 고장을 예방하는 정비
- 실링 죠(열봉합 jaw)를 청소하고 널링을 점검하십시오. 면에 탄 필름이 남지 않게 하십시오.
- 칼이 찢기 전에 점검·교체하십시오.
- 필름 경로 롤러가 자유롭게 돌고 언와인드가 웹을 따라가는지 확인하십시오.
- 아이마크 센서가 깨끗하고 위치가 맞으며 안정적으로 읽는지 확인하십시오.
- 비서보 기계의 벨트, 클러치, 타이밍 구동부 마모를 점검하십시오.
- 성형 박스와 가이드가 견고하게 고정되고 중앙에 있는지 유지하십시오.
- 가드와 비상 정지가 작동하는지 확인하고, 연동을 우회한 채 가동하지 마십시오.
- 레시피(운전 조건 저장값)를 저장하고 포맷 체인지(기종 전환)를 기록된 기준값과 대조하십시오.
자주 묻는 질문
필름을 바꾼 뒤에만 실링이 불량해지는 이유는 무엇입니까?
새 필름에 다른 온도가 필요하거나 죠에 오염이 묻었을 가능성이 큽니다. 필름 사양을 확인하고 저장된 레시피(운전 조건 저장값)를 적용한 뒤, 무작정 온도를 올리기 전에 죠 면을 청소하십시오.
인쇄 필름에서 절단 위치가 계속 흘러가는 이유는 무엇입니까?
아이마크 광전센서가 마크를 안정적으로 읽지 못하거나 웹이 미끄러지는 경우입니다. 센서를 청소하고 위치를 잡은 뒤, 필름이 미끄러지지 않고 공급되는지 확인하고 연속 운전에서 절단 위치를 조정하십시오.
저속은 정상인데 고속에서만 고장이 나는 이유는 무엇입니까?
이 패턴은 대체로 투입부가 필요한 피치로 제품을 내보내지 못하거나, 언와인드가 필름을 따라가지 못하거나, 구동부가 마모된 경우입니다. 실링 설정을 바꾸기 전에 투입 흐름과 필름 취급 계통을 확인하십시오.
실링이 약해 보이면 온도를 올려야 합니까?
오염과 압력을 확인한 뒤에만 올리십시오. 온도 상승은 정말 죠가 차가운 경우에는 효과가 있지만, 원인이 더러운 죠나 닳은 가압면이라면 필름을 태웁니다.
교대마다 팩 편차가 생기는 것을 어떻게 막습니까?
제품별 레시피(운전 조건 저장값)를 저장하고 불러오십시오. 그러면 매 교대가 손으로 재조정하는 대신 동일하게 검증된 설정에서 시작합니다.
정리
플로우 포장기 고장이 되풀이되는 이유는 기계가 요구하는 조건도 되풀이되기 때문입니다. 죠는 적정 온도에서 깨끗하고 압력이 충분해야 하고, 필름은 알맞은 장력으로 중앙을 지나야 하며, 제품은 올바른 피치로 공급되고, 인쇄 필름에서는 아이마크를 매 사이클 읽어야 합니다. 무엇이 바뀌었는지에서 출발해 실링, 타이밍, 필름, 투입 순서로 짚어 나가면 흔한 고장은 빠르게 잡히고, 저장된 레시피(운전 조건 저장값)와 정기 정비로 상당 부분 예방됩니다. 설정과 무관하게 타이밍이 자주 풀리거나 필름이 계속 찢어진다면 마모로 보고, 패널을 또 손보는 대신 기구부를 정비하십시오.
새 플로우 포장기를 검토 중이거나 잦은 포맷 체인지(기종 전환)를 안정적으로 감당할 기계가 필요하시다면, 당사는 전 폭·전 속도 구간에 레시피(운전 조건 저장값) 제어와 통합 공급 기능을 갖춘 서보 래퍼를 공급합니다. 당사 애플리케이션 엔지니어에 문의해 주시기 바랍니다. 제품, 필름, 목표 분당 팩 수를 함께 보내주시고, 래퍼는 제품 허브 에서 SZ-5800W 왕복식 플로우 래퍼 를 비롯한 전체 서보 라인업까지 살펴보실 수 있습니다.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
전체 약력 보기 ›