

どの保全担当者にも心当たりのある場面です。朝番では問題なく動いていた横型ピロー包装機が、午後フィルムを替えた途端にシールが弱くなり、切断位置が指一本分ずれて、原因が機械か材料かオペレーターかで誰も意見がまとまらない。設定が正しければ包装ラインで最も扱いやすい機械の一つですが、動く製品、動くフィルムウェブ、温度管理されたシールジョーという三要素が同期しなければなりません。一つでもずれると不良パックとして現れ、しかも原因はオペレーターが見つめている部位とは限りません。SunAura Packaging Machines は幅広いサーボ式横型ピロー包装機を供給しており、本ガイドでは当社エンジニアが実際に呼ばれる不具合を、その切り分けと対処の考え方とともにまとめました。
本ガイドは機械の取扱説明書に代わるものではありません。よくある不具合を体系的に整理し、操作盤のつまみを片端から回すのではなく、根拠に基づいて原因を切り分けるためのものです。シール不良、切断・タイミング不良、フィルム搬送・張力不良、製品供給不良を扱い、続いて作業ごとに記録すべき設定と、これらの不具合の多くを未然に防ぐ保全を取り上げます。ベーカリー、スナック、金物、トレー、マルチパックで横型ピロー包装機を運転されている方へ、以下は熟練技術者が不調のラインを点検する順に沿っています。
まず、同期すべき要素を押さえる
横型ピロー包装機は、平らなフィルムを製品の周囲で筒状に成形し、重なり部に縦方向のヒレシールを施します。続いて回転する一対のシールジョーが製品間で横シールを行い、同時にナイフがその間を切断します。製品はジョーの周期に合ったピッチで供給され、印刷フィルムではアイマーク光電管がウェブを補正して切断位置を合わせます。つまりシール温度・ウェブ速度・ジョー速度・製品ピッチ・フィルム張力がすべて整合していなければならず、一つでも変えればパック状態が変わります。故障の多くはこのいずれかのずれに還元でき、最も早い診断は「不具合が出始めたときに何を変えたか」——新しいフィルム巻き、新製品、交代、ジョーの清掃——を確認することです。ラインを不可解なものとして扱わないでください。
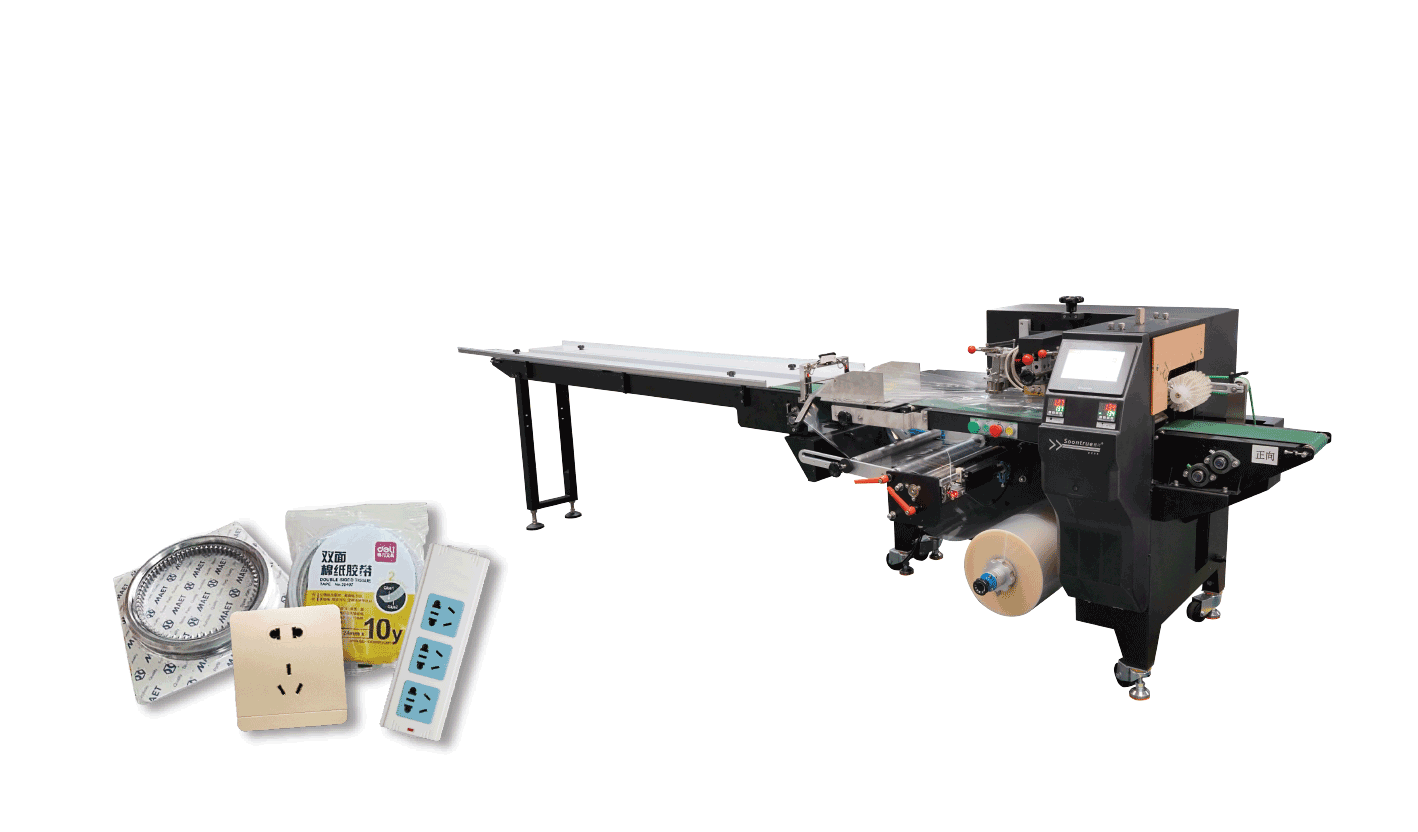
シール不良
横シールが弱い、または開いている
シール不良で最も多いのが「弱いシール」で、原因はほぼ三つに絞られます。順に確認してください。第一は温度です。フィルムに対してジョーが低温だと溶着せず、フィルム交換後や、立上げでジョーが設定温度に達する前によく起こります。第二は汚れです。ジョー面に製品・粉・油脂・焼け付いたフィルムが付くと面が密着せず、まだらなシールになります。必ず機械をロックアウトして清掃してください。第三は加圧力または摩耗です。ローレットが摩耗して平滑になった、スプリングがへたった、ジョーが位置ずれした、といった状態では閉じ圧が下がります。これらは設定ではなく機械側の不具合です。対処は原因に応じて、適正温度への戻し・清掃・ジョーの整備です。現場でやりがちな「とにかく温度を上げる」は次の故障を招きます。
シール部のフィルムが焦げる・収縮する・溶ける
シール部でフィルムが焦げる・穴が空く・収縮する場合は、ジョーが高温すぎる、滞留時間が長すぎる、または設定に対してフィルムが薄すぎます。汚れが原因の弱シールを直そうとして温度を上げたときに起こりやすく、この二つの不具合が連動する理由であり、温度は意図的に段階的に変更すべき理由でもあります。シール温度はフィルム材質と速度で決まります。高速運転では接触時間が短くなるため高めの設定が必要になります。フィルムごとの適正値は登録レシピの一部であり、交代ごとに現場で適当に決める数値ではありません。
シールにシワ・折れが入る
横シールのシワは、ジョーが閉じるときにフィルムが平らに置けていないために起こります。張力が低すぎる・左右不均一、ヒレシールが中央にない、製品がシール部を押している、ジョーが平行に閉まっていない、といった状態です。パックがわずかにねじて見えることを伴うこともあります。フィルムがフォーミングボックスの中央を通り、ヒレが平らで、製品がシール代を確保してジョーへ到達しているか確認してください。詰め過ぎ・位置ずれのパックは毎サイクル必ずフィルムにシワを寄せます。
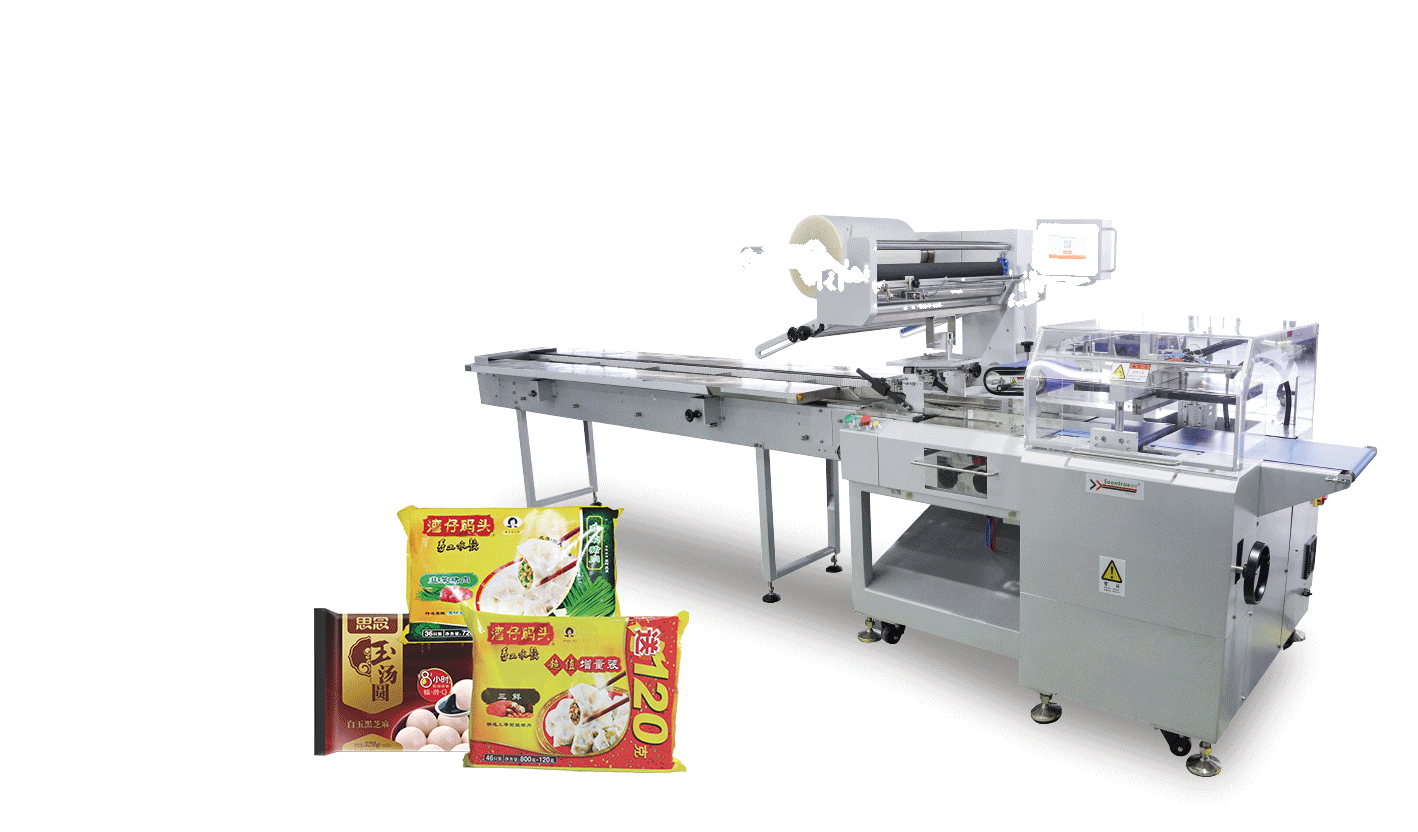
切断・タイミングの不具合
切断位置が製品間から外れる
ナイフが製品を横切る、またはシール中央から外れて切る場合は、包装機のタイミングがずれています。無地フィルムでは製品ピッチとジョー速度の関係(製品の送り間隔が誤っている)か、切断位置調整のずれが原因です。印刷フィルムでは、アイマーク光電管が見当マークを確実に読み取る必要があります。センサーの汚れ・位置ずれ・設定不良はマークを追いかけて切断位置を漂流させ、フィルムの滑りによりマークの到着が不揃いになることもあります。まず製品が正しいピッチで供給され、光電管が全マークを読み取っていることを確認し、そのうえで 1 パックだけを見て決めず、連続運転を観察しながら切断位置を調整します。
パック長がばらつく、または徐々にずれる
パックが長短交互になる、あるいは長さが徐々にずれる場合は、ウェブとジョーが同期していません。サーボ機ではタイミング・エンコーダの不具合、メカ駆動機ではクラッチ摩耗や駆動の滑りが考えられます。アイマークで補正されない印刷フィルムも蛇行します。ずれる不具合は設定より摩耗に起因することが多いため、再タイミングを頻繁に要する機械は起動のたびにリセットせず、機構側を点検してください。
切断が不完全、またはぎざぎざになる
パックが分離しない、あるいは切れずに裂ける場合は、刃が摩耗・位置ずれしているか、受け刃と正しく噛み合っていません。これは工具側の不具合で、刃の交換またはラップ仕上げとクリアランス調整で対処します。半切りパックは排出部で詰まりを起こし被害が拡大するため、定期点検で必ず確認する消耗部位です。
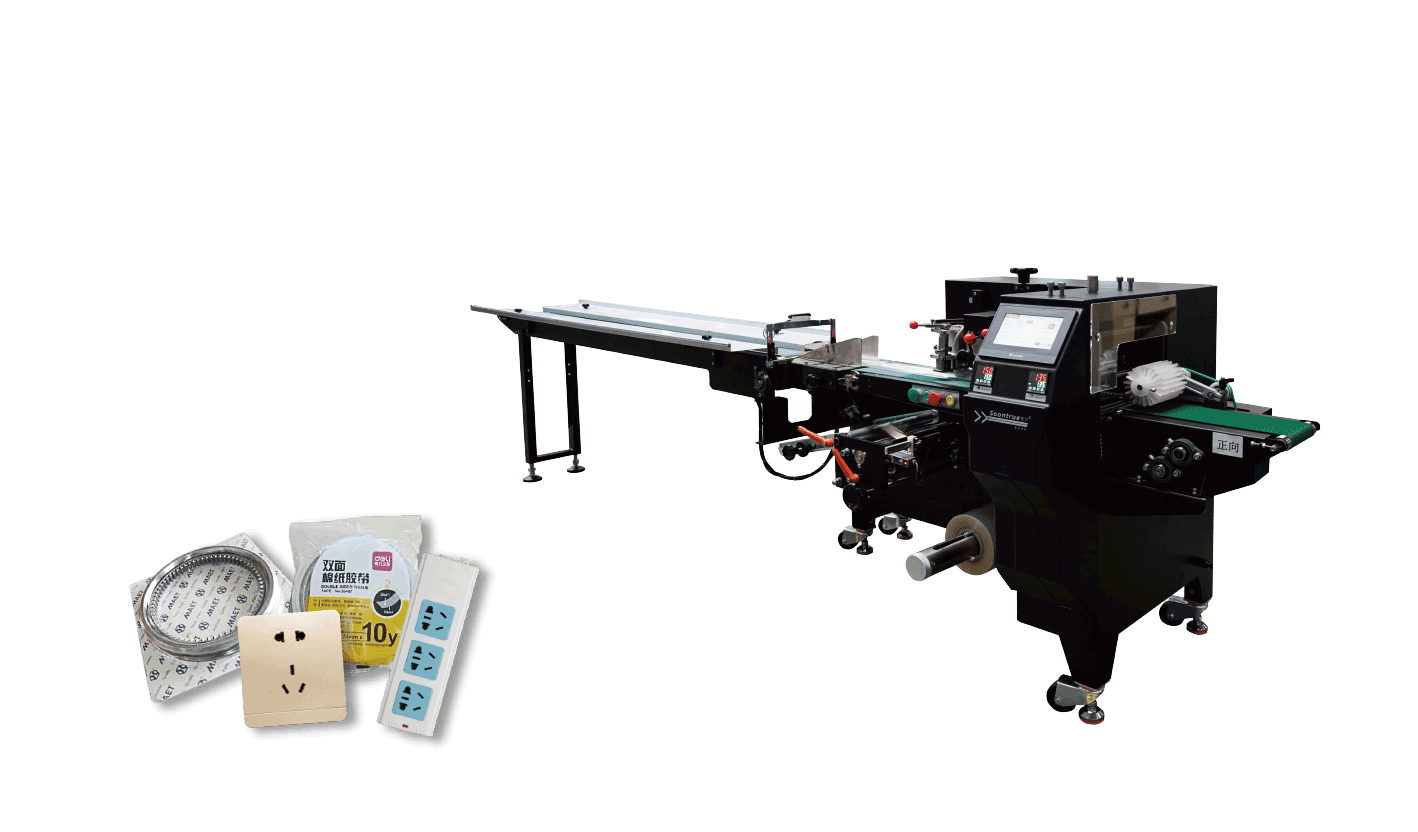
フィルム搬送・張力の不具合
フィルムが裂ける・ウェブが切れる
ウェブ切れの原因は、多くがフィルムに対する張力過大、ガイドの噛み込み・位置ずれ、またはロール由来の傷・欠陥です。薄いフィルムは、ウェブの加速時に張力が緩まないとフォーミングボックスで裂けます。サーボ機では駆動繰出部がこれを吸収しますので、繰出が実際に追従しているか、ローラーが軽く回るかを確認してください。傷んだロール・巻き乱れは無理に通さず交換し、フィルム経路に新たな鋭利部や位置ずれがないか点検してください。
ウェブが蛇行する、または中央から外れる
フィルムが左右に蛇行するとヒレシール不良やシワが発生します。原因は繰出部・成形部にあり、巻きが直角に収まっていない、フォーミングボックスが位置ずれしている、サイドガイドが未調整、といった状態です。機械を低速で回しながらウェブを中央に合わせ、ヒレシールが所定位置に来ることを確認し、巻き自体がまっすぐかも点検してください。巻き乱れのあるロールは機械設定に関わらず蛇行します。
袋が緩む、または空気が残る
袋がだぶつく、あるいは空気で膨らむ場合は、多くがシール不良ではなく製品と成形の問題です。製品がフィルム内を満たしていないか、横シール前に空気が抜けていません。かさ高い製品にはフィルムのピンホールから空気を逃がせますし、供給速度を調整してフィルムを製品に密着させることもできます。本当に雰囲気制御が必要な製品には横型ピロー包装機は不向きで、チャンバー式または MAP システムが適します。
製品供給の不具合
包装機側の不具合に見えるものの、かなりの割合が実際には供給部に原因があります。製品の間隔が揃わない、接触する、向きが揃わないといった状態では、機械は誤った位置でシールしたり空サイクルを繰り返したりします。そもそも整列していない流れを包装機側で補正することはできません。手作業供給はオペレーターのリズムに全面的に依存しますが、 WX160 ランダム製品整列フィーダー 製品を一定ピッチで送り出し、ばらつきを取り除きます。不具合が断続的で高速ほど悪化する場合は、まず供給部を観察してください。流れが見える安全カバー構成であれば理想的です。

次の交代で不具合を繰り返さないためのレシピ記録
再呼び出しを最も減らす習慣は、製品・フィルムごとに良好なパックが得られる設定を記録することです。ジョー温度、ヒレシール温度、フィルム張力、製品ピッチ、切断位置、アイマーク設定を残します。サーボ式包装機はこれらをレシピとして保存し、製品ごとに呼び出せるため、段取り替えのたびに一から調整せず、実績済みの状態を再現できます。短ロットが多い工場では、現在の不具合が基準値からの本当の変化か——つまり機械側・材料側の要因か——、あるいは最初から設定が誤っていただけかを見分ける手がかりにもなります。
上記の不具合を防ぐ保全
- シールジョーを清掃し、ローレットを点検してください。ジョー面に焼け付いたフィルムを残さないでください。
- 裂ける前に刃を点検・交換してください。
- フィルム経路のローラーが軽く回り、繰出部がウェブに追従しているか確認してください。
- アイマークセンサーが清潔で、正しく位置決めされ、安定して読み取っていることを確認してください。
- 非サーボ機ではベルト・クラッチ・タイミング駆動の摩耗を点検してください。
- フォーミングボックスとガイドを確実に固定し、中央を保ってください。
- 安全カバーと非常停止が作動することを確認してください。インターロックを無効にした運転は絶対に行わないでください。
- レシピを保存し、段取り替えを記録した基準値と照合してください。
よくあるご質問
フィルムを替えた後だけシールが不良になるのはなぜですか。
新しいフィルムには別の温度が必要か、ジョーに汚れが付いた可能性があります。やみくもに温度を上げる前に、フィルム仕様を確認し、登録レシピを呼び出してジョー面を清掃してください。
印刷フィルムで切断位置がずれ続けるのはなぜですか。
アイマーク光電管がマークを安定して読み取れていないか、ウェブが滑っています。センサーを清掃・位置合わせし、フィルムが滑らずに送られることを確認したうえで、連続運転を見ながら切断位置を調整してください。
低速では正常なのに高速で不具合が出るのはなぜですか。
低速では正常で高速のみ不具合が出る場合、原因は多くが、供給部が要求ピッチで製品を送れない、繰出部がフィルムに追従できない、または駆動系の摩耗です。シール設定を変える前に、供給の流れとフィルム搬送を点検してください。
シールが弱いとき、温度を上げてもよいですか。
必ず汚れと加圧力を確認してからにしてください。温度上昇で直るのはジョーが本当に冷たい場合だけです。汚れたジョーや摩耗した加圧面が原因なら、フィルムを焦がすだけです。
交代ごとにパックがばらつくのを防ぐには。
製品ごとにレシピを保存・呼び出し、どの交代も同じ実績済み設定から開始できるようにします。そのたびに手で再調整する必要はありません。
まとめ
横型ピロー包装機の不具合が繰り返すのは、機械の要求が繰り返しだからです。ジョーは適正温度で清潔かつ十分な加圧力、フィルムは適正張力で中央を通り、製品は正しいピッチで供給され、印刷フィルムではアイマークが毎サイクル読み取られること。何が変わったかを手がかりに、上記の順——シール、タイミング、フィルム、供給——で切り分ければ、一般的な不具合は短時間で直ります。登録レシピと計画保全により、その多くは未然に防げます。設定に関わらずタイミングが頻繁にずれる、フィルムが裂けるといった場合は摩耗と判断し、操作盤を再設定して次の交代に回すのではなく、機構を整備してください。
新型の横型ピロー包装機をご検討中の方、あるいは段取り替えの多い現場でも安定して稼働する機種をお探しの方へ。SunAura Packaging Machines は、レシピ管理と供給装置を統合したサーボ式包装機を、幅広い袋幅・処理能力でご用意しています。 当社のアプリケーションエンジニアにご相談ください 製品・フィルム・目標の毎分パック数をお知らせください。あるいは、包装機を次の一覧からご覧いただけます 製品ハブ、次の機種を含めて SZ-5800W レシプロ式横型ピロー包装機 サーボ機全シリーズも含みます。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›