

エンドオブラインの前方にあるケース製函機と、末端にあるケースシーラーは、単純な 2 台の機械に見えますが、共同で梱包ラインが動くか待つかを決定します。どちらかの仕様が不足すれば、シフトごとに平らな箱や開いたカートンの待ち行列が蓄積されます。本ガイドでは、SunAura Packaging Machines がケース製函・封函セルをどう設計し、実際のライン速度にどう合わせ、発注前に何を確認すべきかを解説します。
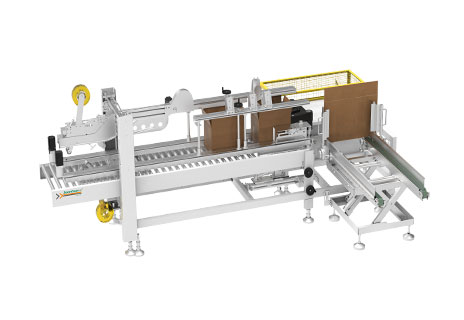
ケース製函・封函がライン内で位置する場所
典型的なエンドオブラインは明確なシーケンスをたどります——ケース製函機が平らな段ボールブランクを引き出し、四角に開き、底部フラップを折ってテープまたはホットメルト糊で封緘します。製函されたカートンは梱包ステーションへ搬送され、製品が手または自動で装填されます。ケースシーラーが天面を折り曲げて封緘し、閉じたカートンはパレタイズ前にラベリング、結束、ストレッチ包装を経ることがあります。これらのステーションがバランスされていると、箱と製品は連続的に移動します。バランスされていないと、最も遅いステーションがライン全体のペースを決めます。
「自動ケース製函機 販売」「カートン箱封緘機 サプライヤー」「ケース梱包ライン メーカー」といった購入検索は、手作業の箱成形に耐えられなくなった工場から発生するのが通常です——生産量が上昇したり人手が不安定になったりすると、その地点は驚くほど早く訪れます。
手作業、半自動、自動:判断の境界線
手作業の成形・封緘
少量生産では、オペレーターが手で箱を開きフラップを折り、簡単なテープディスペンサを使うことが多いです。資本をほとんど必要とせず、頻繁な箱サイズ変更にも耐えますが、遅く、均一性がなく、肉体的にも疲れます。ごく少量生産や多様な短いランには合理的です。
半自動封緘
固定ケースシーラーが天面を折ってテープ貼りし、オペレーターがカートンを押し通します。オペレーターは依然として箱を成形し装填します。これが最も一般的な最初のアップグレードです——最も遅く人間工学的にも悪い工程であるテープ貼りを、適度なコストで即座に排除するからです。シフトあたり数百ケースを処理する工場は、多くがここから始めます。
自動製函・封緘
生産が連続的になると、自動機は急速に投資回収します。ケース製函機はオペレーターなしで毎分 10〜25 個以上のカートンを成形・底貼りでき、自動シーラーが下流でそのペースに合わせます。箱サイズを横断するロボット柔軟性には、AIS400 ロボットケース製函機が固定の機械式マガジンではなくロボットピック&プレースアームでブランクを開き、ケース寸法間の段取り替えを短縮します。
テープ vs ホットメルト糊封緘
製函機とシーラーの両方に 2 つの封緘方式があります。感圧テープはシンプル、清潔、交換容易で一般的な輸出カートンに適し、多くのバイヤーのデフォルトです。ホットメルト糊は消耗テープをなくし、改ざん防止シールを提供し、大量生産ではカートンあたり単価が安くなることもありますが、糊システム、メンテナンス、ウォームアップ時間を追加し、粉塵や再生段ボールには寛容ではありません。多湿気候を通じて輸出する場合やセキュリティシールが必要な場合は、サプライヤーと糊について協議してください。それ以外はテープがよりリスクの低い出発点です。
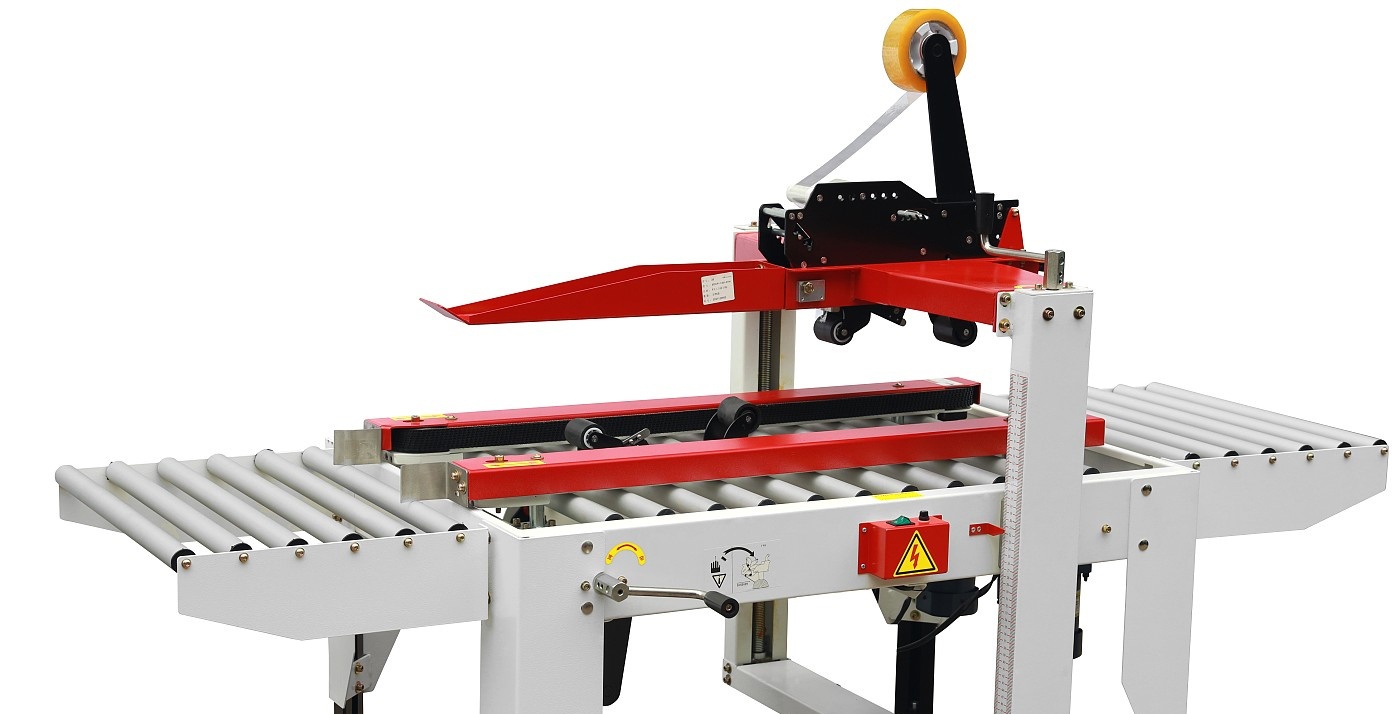
正しくサイジングすべき主要仕様
- ケースレンジと最小・最大寸法。運用するすべての段ボールケースの長さ、幅、高さ、最も重い装填後重量を提供してください。マガジンとフラップ折り曲げ機構はこのレンジに合わせてサイジングされます。
- 制約ポイントで測定した毎分ケース数。製函機、梱包ステーション、シーラーがすべてピークを満たす必要があります。手動梱包セルに供給する自動製函機は、梱包がボトルネックでない場合にのみ役立ちます。
- ブランク品質と材質。再生率の高い、または反ったブランクはマガジンをジャムらせます。自動製函機は均一で乾燥した段ボールで最も性能を発揮します。材質を指定してください。
- 封緘方式と消耗品。テープ幅または糊種別を明記し、予備部品の入手可能性を確認してください。
- ケースサイズ間の段取り替え時間。多 SKU を運用するなら、工具不要で再現可能な調整を優先してください。ロボット製函機はここで優れます。
- 安全ガードとインターロック。自動機には、ガード付きマガジン、非常停止、インターロック付きアクセスを含めるべきです。
セルのバランス:最も見落とされる工程
性能の低いケースラインの大半は故障しているのではなく、アンバランスなだけです。よくあるパターンは、速い製函機、単一の手梱包者、適度なシーラーです——梱包者が真の制約であり、機械レーティングに関係なく箱が待ち行列になります。解決策は、梱包要員を追加するか自動装填に移行することです。エンジニアは各ステーションのサイクルタイムを秒数でマッピングし、最も遅いものを特定し、それに合わせてバランスさせるべきです。自動製品装填が必要になると、ラインはケース製函・梱包・封函・パレタイズシステムへと格上げされ、手作業ステーションを完全に排除します。

ループを閉じる下流工程
封緘後、多くの輸出カートンは 1 つ以上の仕上げ工程を要します。ラベラーが出荷またはトレーサビリティラベルを貼り、結束機がカートンやバンドルをバンド掛けし、パレット包装機が荷をユニタイズします。無人バンドルには、工場はしばしば全自動結束機を追加し、パレット荷は輸送中の安定性のためにストレッチ包装されます。これらを一緒に仕様化することで、コンベヤ高さ、信号、速度が初日から整合します。
よくある失敗と回避法
- 通信やコンベヤ適合性を確認せずに製函機とシーラーを別サプライヤーから購入し、インテグレータに不整合の修正を押し付ける。
- 余裕なしに今日の生産量でサイジングし、わずかな売上増で 1 年以内にラインが飽和する。
- ブランク品質を無視し、反りのある段ボールが原因のジャムを機械のせいにする。
- 箱成形だけ自動化し、手梱包の制約を忘れる。
- マガジン装填やメンテナンスのアクセスを見落とす——補充しにくい速い機械は利点を失います。
引き合いに含めるもの
すべての SKU のケース寸法と装填後重量、ピーク時の毎分ケース数、テープ vs 糊の希望、材質とそのサプライヤー、製品装填が手か自動か、ラベリングやパレタイジングといった下流工程、利用可能な電源、空気、床面積、納入仕向地を提供してください。引き合いが完全であるほど驚きは減ります。これらの詳細はSunAura Packaging Machines お問い合わせページから送信し、関連設備は製品概要でご確認ください。
よくある質問
毎分何ケースで自動製函機の投資回収が成立しますか?
画一的な数値はありませんが、シフトを通じて連続的に毎分約 5〜8 ケースを超えて成形する工場は、人件費削減と均一性でコストを回収することが多く、貴社の賃金率が決定します。
1 台の製函機で多様な箱サイズを扱えますか?
はい、指定レンジ内で。ロボット製函機と工具不要の段取り替え設計が混合サイズに最も適し、固定機械式は速いですが柔軟性に劣ります。
シーラーは製函機の正確な速度に合わせるべきですか?
梱包ステーションを含むラインのバランスされたピークを満たすか超えるべきです。新品時のピークレーティングを一致させることより、実際のサイクルタイムを一致させることが重要です。
輸出カートンにはホットメルト糊が良いですか?
一般輸出にはテープがより安全なデフォルトです。糊は適切な評価後、大量生産、改ざん防止、多湿環境のアプリケーションに適します。
推奨設備
- AIS400 ロボットケース製函機——柔軟で段取り替えの速い箱成形。
- 全自動ケースシーラー FA500F——ライン速度で均一な天面封緘。
- 統合製函・梱包・封函・パレタイズライン——人手なしのエンドオブライン。
- 無人結束機——パレタイズ前の確実なバンドル。
ラインバランシングの具体例
毎分 12 個の封緘済みカートンを目標とする工場を考えてみましょう。製函機は 15、シーラーは 18 の定格ですが、単一オペレーターがカートンあたり約 7 秒で製品を装填——毎分約 8.5 カートンです。機械レーティングに関係なく、ラインは毎分約 8.5 カートンしか生産せず、開いた箱が梱包ステーションに待ち行列を作ります。装填者を 2 名に増やすと手動能力は約 17 に上がり、その時点で目標の 12 が達成可能になり、製函機が最も近い制約になります。ステーションごとに秒数で表現された同じ計算が、何も費やさずに真のボトルネックを明らかにします。これが SunAura Packaging Machines がすべての引き合いで行う演習です——各ステーションのサイクルタイムを列挙し、最も遅いものに合わせてバランスさせ、その上で自動化が採算をどこに生むかを決定します。
2 名の装填者でもペースが追いつかない場合——三交替、高出力ラインでよくあります——解決策は自動製品装填であり、梱包工程を機械に畳み込んでセル全体を単一の同期速度で運転させます。それはまさに統合エンドオブラインシステムとして納入される構成です。
カートン設計とそれが機械に与える影響
段ボールケース設計は多くのプロジェクトで後回しにされますが、両方の機械を駆動します。メーカーのジョイント、フラップ形状、罫線の深さ、フルートは、ブランクが製函機でどれだけきれいに開き、シーラーで天面がどれだけ確実に折れるかに影響します。罫線が深すぎるケースは成形中に崩れ、浅すぎるケースは折れに抵抗してジャムります。そのため、品質の良い converter による均一なブランクは、自動設備で贅沢品ではなく前提条件です。バイヤーは、材質や寸法を含むケース仕様を箱サプライヤーとロックし、機械試験用にサンプルブランクを提供すべきです。
装填後重量は寸法と同じく重要です。重量ケースは頑丈なコンベヤローラーと確実なフラップ折りを要し、超軽量ケースは予測不能に移動するため、力ではなくガイドを必要とします。重量レンジ全体を伝えることで、平均荷向けに仕様化された機械がレンジ両端の最軽量・最重量 SKU を誤ハンドリングするのを防ぎます。
混合 SKU のための段取り替え規律
多ケースサイズを運用する工場は、各機械が速くても段取り替えで実生産量を失います。実務的な答えは、正しい機械と正しい規律の組み合わせです——工具不要の調整、マークまたは番号付き設定、保存レシピが、各サイズ変更を延長する試行錯誤を排除します。ロボット製函機はここで特に価値があります——アームのモーションが機械的リセットではなく再プログラムされるからです。サーボシーラーは SKU ごとにフラップとコンベヤ設定を保存できます。再現可能な段取り替え手順を文書化し、オペレーターを訓練することが、自動化が本来もたらすはずの処理能力向上を守ります。
メンテナンス、予備部品、稼働率
エンドオブライン機械は高速ラッパーより機械的に単純ですが、それでも日常的な注意を要します。テープナイフ刃は摩耗し、糊フィルタは詰まり、光電センサは粉塵を集め、コンベヤベアリングは給脂を要します。短定期メンテナンスルーチンと小さな予備部品キット——刃、センサ、ベルト、ヒューズ——が、軽微な摩耗品でライン全体を止めるのを防ぎます。複数シフトで運用するラインについては、引き渡し時に消耗品・摩耗部品を特定し、入手可能性に合意することが健全な購入判断の一部です。下流では、全自動結束機とパレット包装が同じ保守ロジックを共有し、仕上げセクションが成形・封函セルと同じく信頼性高く動くようにします。
試運転とオペレーター訓練
適切に仕様化されたラインでも、それを運転する人次第です。試運転時は、単一ステーションチェックから製品なしドライラン、次に速度を上げた装填運転へと順を追い、各段階でセンサ、フラップ折り、封緘設定を確認します。マガジンへの装填、予測可能な軽微ジャムの解除、テープやフィルムの交換、エンジニアを要する故障の認識についてオペレーターを訓練することが、サプライヤー退出後のライン処理能力を守ります。これらの手順を、汎用マニュアルに頼るのではなく現地仕様の短いチェックリストにまとめることで、知識が人事異動を超えて残ります。SunAura Packaging Machines はこの方法で統合ラインを試運転し、引き渡し前に実条件下でバランスされたサイクルを検証するため、レイアウトで合意された処理能力が顧客が実際に達成する処理能力になります。
引き渡し後の処理能力検証
最後の規律は、プロジェクトの起点となったデータに対して性能を検証することです。セルが試運転されオペレーターが訓練されたら、代表的な生産期間——通常 SKU 構成でのフルシフト——を運転し、実際に封緘されたケース数、停止とその理由、サイズ間の段取り替え時間を記録します。それらの数値をレイアウトのバランスサイクルと比較することで、ラインが意図された処理能力を提供しているか確認し、残る調整を示します。処理能力を、カタログ定格から仮定するのではなく設置後に測定するものとして扱うことが、購入したラインを信頼性高く生産的なものに変えます。その検証を計画する工場に対し、SunAura Packaging Machines は統合エンドオブライン設備の最初の生産ランを支援し、記録されたサイクルデータを顧客チームとレビューします。
結論
ケース製函と封緘は、2 つの独立した購入ではなく、1 つのバランスされたセルとして扱うのが最善です。ケースレンジを定義し、各ステーションのサイクルタイムを測定し、真の制約——多くの場合機械ではなく手動装填——に合わせてサイジングしてください。SunAura Packaging Machines は製函機、シーラー、コンベヤ、統合ラインを単一スコープで供給し、セルが一緒に仕様化・同期・試運転されるようにします。ケース寸法とピーク毎分ケース数をお送りいただければ、現実的なサイクルタイムを持つバランスレイアウトを返します。

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
プロフィールを見る ›