

熱収縮包装機は、包装ラインで最も生産性が高く——そして最も気難しい装置のひとつです。L型シーラー、サイドシーラー、スリーブ包装機がきれいでシワのない密封パックを作れなくなると、バンドル機より下流のライン全体が減速または停止します。食品、飲料、化粧品、家庭用品ラインを運営する購買担当、プラントエンジニア、生産マネージャーにとって、熱収縮包装機のトラブルシューティングは、2分での再始動と4時間のパニックを分けるスキルです。
本ガイドでは、シュリンク包装装置で最もよく起きる現場故障、それぞれの根本原因ロジック、そしてSunAura Packaging Machinesのサービスにエスカレーションする前に保全チームがたどれるステップごとの修理・調整手順を解説します。ビデオ会話の制御エンジニア向けではなく、現場で診断するオペレータと技術者向けに書かれています。
なぜシュリンク故障が包装ライン停止を支配するのか
シュリンクシステムには、完全なリズムで動かなければならない密結合の3つのサブシステムがあります。フィルムを切断・溶着するシールヘッド、バンドルを運ぶコンベヤ、フィルムを収縮させる加熱トンネルです。そのいずれかの欠陥が、見た目の包装不良として現れます。見当ミスが印刷のセンターずれで見えるフローラッパーと違い、シュリンク機の故障はたいてい目に見えます——シワ、ゆるいパック、フィルム焼け、あるいはまったく収縮しないバンドルです。そのため機械が「壊れた」ように見えますが、実際には調整が外れているだけのことが大半です。
SunAura Packaging Machinesが受けるシュリンクのトラブルコールの大半は、壊滅的な故障ではありません。ドリフト状態です——トンネルが数度失った、シールドウェルがずれた、あるいはフィルム仕入先がパラメータ変更なしにゲージを替えた。これらを部品故障ではなく校正問題として扱うことが、スループットへの最速の帰還路です。
機械に触れる前に:安全と診断ルーチン
熱収縮装置は3つの独立した危険を持ちます:高温の加熱エレメント(トンネル内ではしばしば120–180 °C)、高電圧シールトランス、そして動くフィルム駆動チェーンです。ロックアウト/タグアウト、耐熱手袋、トンネルを開ける前の少なくとも10分間の冷却は、譲れません。通電中にトンネルに手を入れてはいけません。
安全を確保したら、部品を替える前に規律ある診断ループをたどってください。
- 不良をサンプルとして確保する。直近10個の不良パックを袋に保存します。症状——シワ vs 穴 vs ゆるいシール——が最も信頼できる手がかりです。
- 実パラメータを記録する。トンネルゾーン温度、コンベヤ速度(m/min)、シール時間、シール温度、ダンサー上のフィルム張力。書き留めてください。記憶を信用しない。
- サブシステムを切り分ける。空のトンネルを5分間運転します。フィルム自体のシールが悪いなら、問題はトンネルではなくシーラーです。シールは完璧なのに収縮が悪いなら、問題は熱です。
- 一度に1変数だけ変える。シフトを失う最速の方法は、温度、速度、シール時間を同時に上げ、後にどれが直したか分からなくなることです。
故障1:シワ、「オレンジピール」、またはゆるい収縮フィルム
これが単独で最も多い不満です。パックは正しくシールされますが、トンネル通過後、フィルムがゆるく、シワがあり、あるいはタイトで光沢のある仕上がりではなくオレンジピール状になります。
根本原因と修理手順
トンネル温度が低すぎる。コントローラ表示だけでなく、製品出口で手持ち赤外線ガンを使って実温度を確認してください。10 °ジャスト高く読む熱電対は、フィルムが完全に軟化していないのにすべて良好と伝えます。測定温度が低ければ、ヒータバンクが弱いと決めつける前に熱電対を再校正または交換してください。化粧品上掛けに使われるPVdCやPET-Gフィルムでは、プロセスウィンドウが狭いため15 °Cの低下でも仕上がりが壊れます。
ドウェル時間が短すぎる。コンベヤを遅くするかトンネル滞留を延ばしてドウェルを増やしてください。バンドルはフィルムの収縮温度以上に十分な時間をかけて緩和され、その後製品に接して急冷される必要があります。コンベヤを遅くしてシワが直るなら、元の速度が熱エンベロープを超えていたことになります。
熱風の流れが不均一。詰まったエアノズルや滑ったファンベルトがトンネルの冷たい側を作ります。トンネルプレナムのフィルム粉堆積を点検しノズルを清掃してください。製品幅を横切って約8 °Cを超える左右温度差は、必ずシワを生みます。
投入時のフィルム張力が強すぎる。収縮前にフィルムがピンと張られていると、製品形状に沿って緩和できません。ダンサーブレーキを緩め、フィルムがバンドルの周りに自然に成形されるようにしてください。
故障2:弱いまたは開いたシール、継ぎ目でフィルムが剥がれる
縦シールまたはエンドシールが弱いと、パッケージはリーク、落下、または防塵テストに不合格になります。フィルムは溶着されて見えても、簡単に剥がれてしまいます。
根本原因と修理手順
シール時間が短すぎる。シールジョーは、内層を圧力下で溶かすことで溶着します。ドウェルが短すぎると中心が溶け残ります。0.1秒刻みでドウェルを増やし、剥離強度を再テストしてください。
シールジョーの温度ドリフト。シールジョーは摩耗し、テフロンバーのPTFEコーティングは数百万サイクルでひび割れます。テフロンクロスを点検し、擦り傷や膨れがあればフィルムへの伝熱が不安定です。テフロンストリップを交換し、ジョーを再水平調整して全幅で圧力が均一になるようにしてください。一端に隙間がある状態で閉じるジョーは、継ぎ目の半分しかシールしません。
シールワイヤまたはトランスの損傷。インパルスシーラーでは、割れたニクロム線や故障するリレーが断続的な冷間シールを生みます。各ジョーへの電流を測定してください。死んだチャンネルはほぼゼロを読みます。正しいゲージでワイヤを交換し、より太いエレメントで代用してはいけません——フィルムを過熱します。
フィルムの汚染。製品が油や湿気をシール部に漏らすと、フィルムは溶着できません。投入製品が乾いていること、シールレーンが清潔であることを確認してください。食品ラインでは、これは機械の問題を装った包装の問題であることがよくあります。
故障3:フィルムの焼け、穴、または継ぎ目での破れ
焼け跡とピンホールは逆の故障です——熱が足りないのではなく多すぎます。
根本原因と修理手順
シール温度が高すぎるかドウェルが長すぎる。焦げて臭いのある焼けた縁は、ジョーの過熱を示します。シール温度を下げドウェルを短くしてください。サイクル後もジョーの残熱が溶着を続けることを覚えておいてください。そのため、古くなり冷却の遅いジョーは、以前は問題なかった設定値でも焼くことがあります。
トンネルのホットスポット。低く読む故障した熱電対は、PIDコントローラに加熱を続けさせ、暴走ゾーンを生みます。各パックの一角が焦げるなら、トンネル全体ではなくそのゾーンのセンサを疑ってください。トンネルは完全に冷めてから開けてください。
シールエネルギーに対しフィルムが薄すぎる。45ゲージから60ゲージフィルムへの切り替えは、必要なシールエネルギーを変えます。仕入先やゲージが変わるたびにシールパラメータを再評価し、古いレシピを盲目的に引き継がないでください。
故障4:ジャム、斜めのバンドル、製品の供給ミス
機械的ジャムは熱の故障ではありませんが、同じようにラインを止めます。投入整列、プッシャ、フィルムキャリッジが通常の原因です。
根本原因と修理手順
バンドル整列が直角でない。製品が斜めにトンネルに入ると、シールが斜めに切れフィルムがたぐります。レーンガイドを直角に整え、バンドルバックストップがシーラーと平行であることを確認してください。整列コンベヤの摩耗したベルトも、製品をわずかな角度で送り込みます。
フィルムロールが芯ずれまたは誤通板。巻き出しスピンドルから外れたフィルムロールは片側をより引き、三日月状のシールを生みます。エキスパンダブルコアでロールを再センタリングし、ウェブをダンサーとローラに正しい順序で通し、左右ドリフトがないことを確認してください。
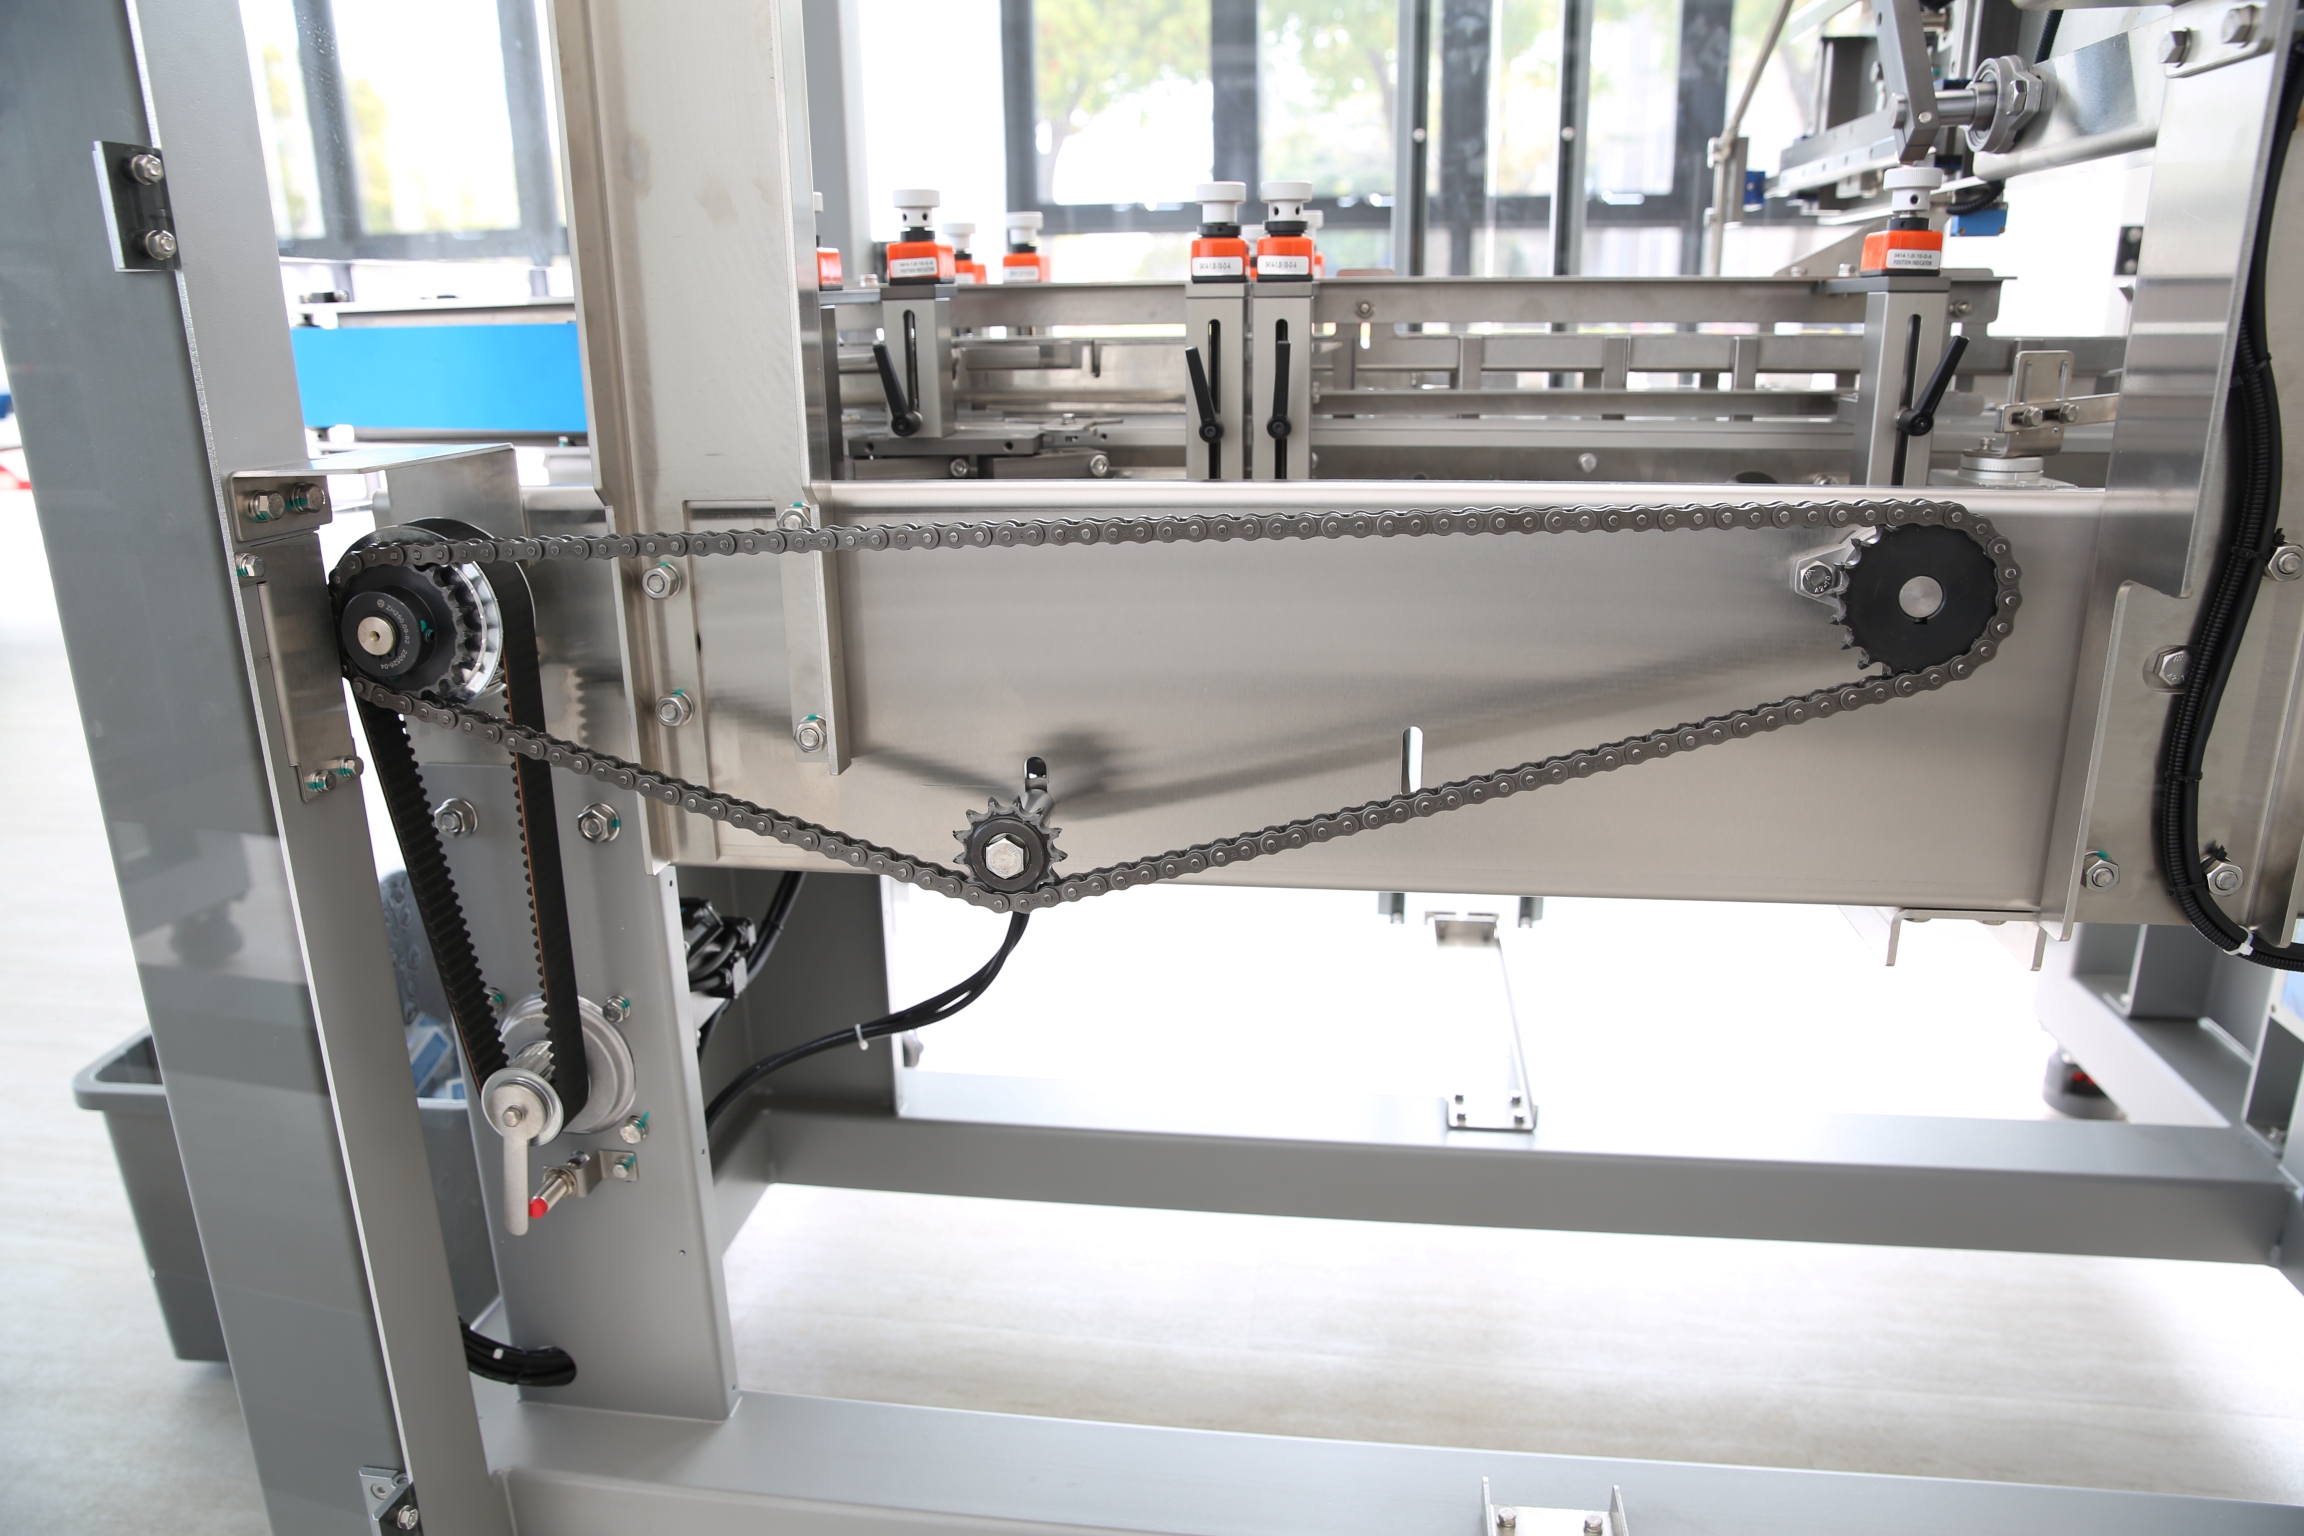
フィルムキャリッジの摩耗ベアリング。レシプロ式L型シーラーではキャリッジがリニアベアリング上を走ります。摩耗するとシールヘッドがぐらつき、切り口が不揃いになります。製造元の間隔で給脂し、目に見えるガタのあるベアリングを交換してください。
プッシャタイミングのずれ。製品プッシャはジョーが開いた瞬間に発射しなければなりません。エンコーダタイミングがドリフトすると、プッシャが閉じたジョーに当たります。HMIでプッシャカムを再同期し、緩んだカップリングがないか確認してください。
故障5:コンベヤ速度不整合とスループット低下
あるバンドルサイズでは好調なのに別のサイズではノロノロになるラインは、ほぼ常に速度と熱の不整合です。大きなバンドルはより大きな熱質量を運びます。6パックに効く同じトンネル速度が、12パックを収縮不足にします。
HMIにサイズ替えレシピを保持してください。各SKUごとにトンネルゾーン温度、コンベヤ速度、シール時間、フィルム幅を記録します。段取り替えのときは記憶からではなくレシピを呼び出してください。SunAura Packaging MachinesのシュリンクシステムではSKU別レシピ呼び出しが標準で、それを使うオペレータは段取り替え後の不良が劇的に少ないと報告しています。新しいバンドル機を仕様化するなら、全自動L型シーラーシュリンク包装機のような全自動L型シーラーと手動モデルをレシピ管理能力で比較してください。この単一機能が、多SKU生産の初年度で回収します。
故障6:温度コントローラと熱電対の故障
制御ループはトンネルの神経系です。それが故障すると、上記のすべての熱症状が予測不能になります。
根本原因と修理手順
熱電対のドリフトまたは故障。K型熱電対は経時的に劣化し次第に低く読み、コントローラを騙して過熱させます。四半期ごとに基準プローブで校正し、読みが5 °C以上ずれるなら熱電対を交換してください。
フィルム交換後のPIDチューニング。より質量の大きい製品や厚いフィルムへの切り替えは、ゾーンの熱応答を変えます。温度が激しく振れるなら、設定値を上げるだけでなくPIDループを再チューニングしてください。
オン固着したソリッドステートリレー(SSR)。閉じたままの故障SSRが、ヒータバンクに連続給電します。これは本物の安全上の関心事です。サイクル中に各SSRがメータで切り替わることを確認し、開かないものを交換してください。高 limits サーモスタットを決してバイパスしないでください。
故障7:フィルム巻き出し、ダンサー張力、ウェブハンドリング
フィルムハンドリングの故障は、たるんだフィルム、カールした縁、またはセンターから外れて走るシールとして現れます。
まず巻き出しブレーキ張力を確認してください:強すぎればフィルムが伸び、シール後に収縮してシワを生みます。弱すぎればウェブがばたつきます。ダンサーはストロークの中央で滑らかに浮くべきです。ゴム引き引きローラの表面がグレーズ状になっていないか点検してください——滑る引きローラは一定のフィルム長を送れません。日常ケアの一環として清掃または交換してください。エッジトラッキングセンサは清潔で校正され、フィルムがシールジョーを横切って中央に保たれるようにしてください。
事後修理から予防管理へ
上記の故障の大半は共通の根本を持ちます:定期保全ルーチンの欠如です。一定の間隔で清掃・給脂・点検される機械は、熱電対の静かなドリフト、グレーズしたローラ、ひび割れたテフロンを一夜にして生みません。正式な高速包装装置の予防保全スケジュールを構築し——シールジョー点検、熱電対校正、ベルト張力、ファンベルト状態をカバーし——緊急停止を計画された週末作業に変えてください。
同じく重要なのが予備部品の準備です。どのシフトでも最も高くつく2時間は、シールワイヤ、テフロンストリップ、または熱電対を待つ時間です。構造化された計画的な手入れアプローチは、実際に故障する消耗品を棚の上(バックオーダーではなく)に保ちます。SunAura Packaging Machinesは、シュリンク製品群の一般消耗品をアフターサービスサポートの一環として発送しています。ラインが複数シフトパターンで動くなら、仕入先の推奨ではなく実際の故障率に対して予備保持をモデル化してください。
自己診断する装置を選ぶ
現場故障のいくつかは購入時に回避できます。サーボ駆動でレシピ駆動、リアルタイム診断と故障メッセージを備えたシュリンク機は、オペレータが推測する前にHMIに起こりそうな原因を表示します。選択肢を評価するときは、機械が故障コードを記録するか、トンネル温度をトレンド化するか、シールジョー摩耗でアラートを出すかを見てください。シール・シュリンク包装機のような半自動シュリンク包装機は少量ラインには完全に十分ですが、高混合・多シフトの工場は、診断を組み込んだ自動システムから測定可能な恩恵を得ます。多本ボトルのスリーブバンドルには、コラム精度と段取り替え時間で自動スリーブシュリンク包装機とL型シーラーを比較してから決定してください。
新しいバンドル機を既存ラインに統合するプラントエンジニアは、新しい包装機械を既存の工場生産ラインに統合する指針も読むべきです。多くの「シュリンク機」不良は、実際には上流・下流装置との受け渡し問題だからです。
SunAura Packaging Machinesサービスにエスカレーションする目安
本チームでは手に負えない故障もあります。切り分けルーチンをたどっても不良が持続する場合——特にSSR故障、制御盤故障、サーボドライブエラーが関与する疑いがある場合——は、止めてサービスを呼んでください。安全インターロックをバイパスしたり制御盤を再配線しようとすると、保証が無効になり本物の危険を生みます。SunAura Packaging Machinesのアフターサービスチームは、ビデオ通話での現場診断をサポートし、摩耗予備部品を国際発送し、お客様のネットワークポリシーが許せばリモートアクセス監視を調整できます。カバー範囲の詳細はアフターサービスのページにあります。
完全に仕様化されたシュリンクまたはエンドオブラインシステムが含むべきもののより広い視野には、包装ソリューション概要と完全な製品カタログが、本トラブルガイドがカバーする機械ファミリーを示しています。設備投資を準備中なら、別の自動包装ラインの総所有コスト分析が、保全負担と不良率が請求書だけでなく生涯価格にどう効くかを示します。
早見表トラブルシュートチェックリスト
- シワ/ゆるい収縮 → 実測トンネル温度を上げる、ドウェルを延ばす、熱風ノズルを清掃、フィルムダンサーを緩める。
- 弱い/開いたシール → シール時間を増やす、テフロンとジョー平面を点検、シールワイヤ電流を確認、製品を乾かす。
- 焼け/穴のあいたフィルム → シール温度を下げる、ドウェルを短く、故障熱電対または固着SSRを疑う。
- ジャム・斜めバンドル → 整列ガイドを直角に、フィルムロールを再センタリング、キャリッジベアリングとプッシャタイミングを確認。
- サイズ替えロス → 保存レシピを呼び出す;フィルムやゲージが変わるたびに再評価。
- 予測不能な温度 → 四半期ごとに熱電対を校正;各SSRが開くことを確認;PIDを再チューニング。
熱収縮包装機のトラブルシューティングは、推測より方法を報わせます。サブシステムを切り分け、一度に1変数だけ変え、レシピと保全ルーチンを構築して同じ故障を再発させないでください。規律ある現場プロセスとSunAura Packaging Machinesの適切なサポートがあれば、かつて数時間の停止だったものが、測定され計画された調整に変わります。

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
プロフィールを見る ›