

包装ラインのトラブルの多くは機械の故障ではありません。機械は壊れていないのに、レイアウトが破綻しているのです。当社は長年、お客様が 包装機を購入し 次々と工場の床に据え付け、なぜ設備総合効率(OEE)が 45 % に留まるのかと首をかしげる現場を見てきました。SunAura Packaging Machines の技術チームは、はっきりと申し上げられます。優れた機械でも悪いレイアウトに押し込めば、適切に配置された並の機械より成果は落ちます。レイアウトこそ、利益を生むラインと、言い訳を生むラインを分ける決め手です。
本稿では、実際の工場現場で見かけるレイアウト上の失敗と、その背景にある不具合事例、そしてそれを防ぐ設計チェックを取り上げます。新規ラインを設計する場合も、既設プラントに包装機を組み込む場合も、包装機械メーカーを初めて選ぶ場合も、レイアウトを誤った代償は何年も効き続けます。
包装ラインのレイアウトは「設置」ではなく「設計」の課題である
包装ラインは互いに連動するシステムです。横型ピロー包装機、重量選別機、ケースパッカー、パレタイザーは独立した島ではありません。物の流れ、人員、ユーティリティ、停止時間を共有しています。各機械をカタログ公称値だけで選定し、全体のバランスを取らなければ、ラインは最も遅い工程の速度でしか動かず、他の工程は待たされ続けます。具体的には、120 袋/分の包装機から 80 袋/分のケースパッカーへ送っても 120 袋/分にはなりません。実際には 80 袋/分にとどまり、40 袋/分の製品が滞留して、2 時間ごとに担当者が頭を抱えることになります。
レイアウトの判断は将来を縛ります。コンベアを溶接し、床ピットを打ち、電源容量を決めてしまえば、配置変更は建屋の改修を意味します。だから、ラインを後悔する人のほとんどは、買った機械のブランドではなく、どこに置き、どう繋いだかを悔やむのです。
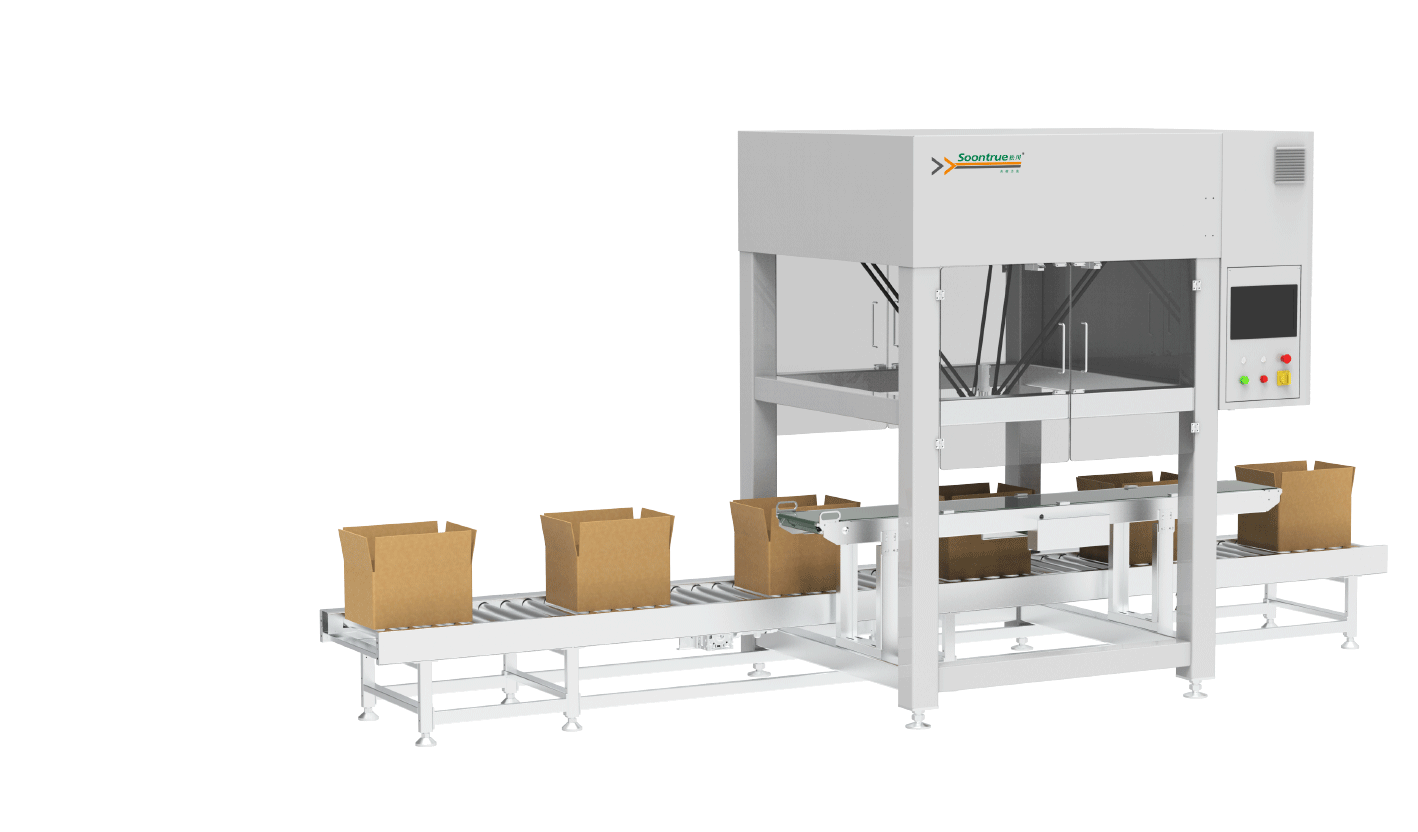
失敗 1:機械まわりの保守・操作スペースを確保していない
監査で最も多く見かける失敗は、ラインを詰め込みすぎて、保守担当がガードを開けられず、フィルムロールを引き出せず、ギアボックスに手が届かない状態です。見積段階では床面積を優先しますが、稼働初週になって、フォーミングツールの交換に包装機の側面 900 mm の空きが必要だと気づきます。そこには壁があるのに、です。
実際の不具合事例: ある菓子工場では、CAD 図面上で余裕がないように見えたため、構造柱から 600 mm の位置に横型ピロー包装機を設置しました。稼働してみると、フィルム交換のたびに 2 名でロール台車を傾けながら隙間をやり繰りする羽目に。15 分で済むはずの交換が 45 分に膨らみました。1 直あたり 3 本、3 直体制では 1 日 2 時間 15 分の稼働ロス、週に約 12,000 個の製品ロスです。原因は、たった 300 mm のクリアランス不足でした。
対策: 操作側にフィルム・製品の段取り替え用として最低 900 mm、非操作側に保守用として 750 mm、さらに外開きのガードには全開半径分の余裕を確保してください。SunAura Packaging Machines は、鉄骨を切る前に一般配置図(GA 図)へこれらの領域を明記します。設置後にクリアランスを追加する工事は高くつき、多くの場合不可能だからです。
失敗 2:バッファなしにライン速度を合わせていない
工場の技術者は定格能力を比べたがります。「機械 A は 150 袋/分、機械 B は 140 袋/分」と表を作り、バランスが取れたと判断します。しかし定格速度は、空運転・理想的な製品・新しいフィルム・休んだばかりの担当者で測った値です。実生産での速度は定格の 65~80 % にとどまり、しかも工程ごとに落ち方が違います。
理論速度が近い 2 工程の間に蓄積バッファが無いと、下流が少しでも止まるたびに上流も停止します。フィルムの継ぎ目、不良品の排出、ラベルの送り不良、そのいずれもがライン全体の停止を招きます。バッファが無ければ、ケースパッカーの 20 秒停止がそのまま包装機の 20 秒停止になり、再起動に伴う段取りロスと廃棄まで上乗せされます。
実際の不具合事例: ある製パンラインでは、横型ピロー包装機を短いデッドプレート経由でトップロード式ケースパッカーへ直結し、コンベア蓄積を設けていませんでした。包装機 120 袋/分、パッカー 110 袋/分。パッカーが取り損ねるたびに包装機がトリップし、包装機の実測 OEE は 58 %。パッカーがサイクルする間、包装機は待たされていたのです。両機の間に 3 m のアキュムレータコンベアを入れたところ、機械には一切触れずにライン全体の OEE が 81 % まで上がりました。
設備能力を検討中でしたら、 自動包装ラインの総所有コスト(TCO) の解説が、なぜラインのバランスを取る前に定格値を割り引くべきかを説明しています。
失敗 3:製品の逆戻りとコンベアの蛇行
既設の部屋にラインを後付けすると、使える扉に合わせてコンベアが右へ左へと蛇行しがちです。製品が左へ、次に右へ、また戻っていく。方向が変わるたびに詰まりの箇所が増え、角にはフィルム粉が溜まり、担当者が聞き流すほどの騒音が生まれます。
実際の不具合事例: あるスナックメーカーでは、ケースパッカーに至るまでに 90 度の曲がりと 180 度の折り返しを通していました。角での詰まりが 1 直に 11 回発生し、そのたびに停止と手作業での除去が必要でした。さらにコンベアが長いため、包装機から重量選別機まで 90 秒の遅れが生じ、フィルム不良が排除品として現れるまでに 135 個が流入していました。6 m の直線コンベアに引き直したところ、詰まりも品質の盲点も一挙に解消しました。
逆戻りは避けてください。原料から完成パレットまで、作業動線を横切らずに一方向の流れで運びます。 既設の生産ラインへ包装機械を組み込む際、最初の CAD 作業は、ほぼ例外なく機械を足すことではなく、ループを消すことです。
失敗 4:後段包装ライン(ケース詰め・パレタイジング)の能力不足
買い手はラインの前段に掛けすぎ、後段をケチります。包装機はサーボ駆動の上位機を選ぶのに、ケースパッカーは最安品、パレタイジングは 2 名の作業者とハンドパレット任せ。ここが、レイアウトが資金を漏らす場所です。
実際の不具合事例: ある工場では 3 台の包装機を 1 つの手作業ケース詰めステーションに集約していました。2 直・各 8 時間で 6 名が手で箱詰めし、その人件費を経理は「通常どおり」と見なしていました。 協働パレタイジングロボット を上流に、 自動ケースパッカー を供給構成で試算したところ、投資回収は 14 か月未満でした。手作業の後段包装ラインの本当のコストは賃金ではなく、品質のばらつき、欠勤、そして 6 名のうち 1 名でも来なければラインが止まることだったのです。
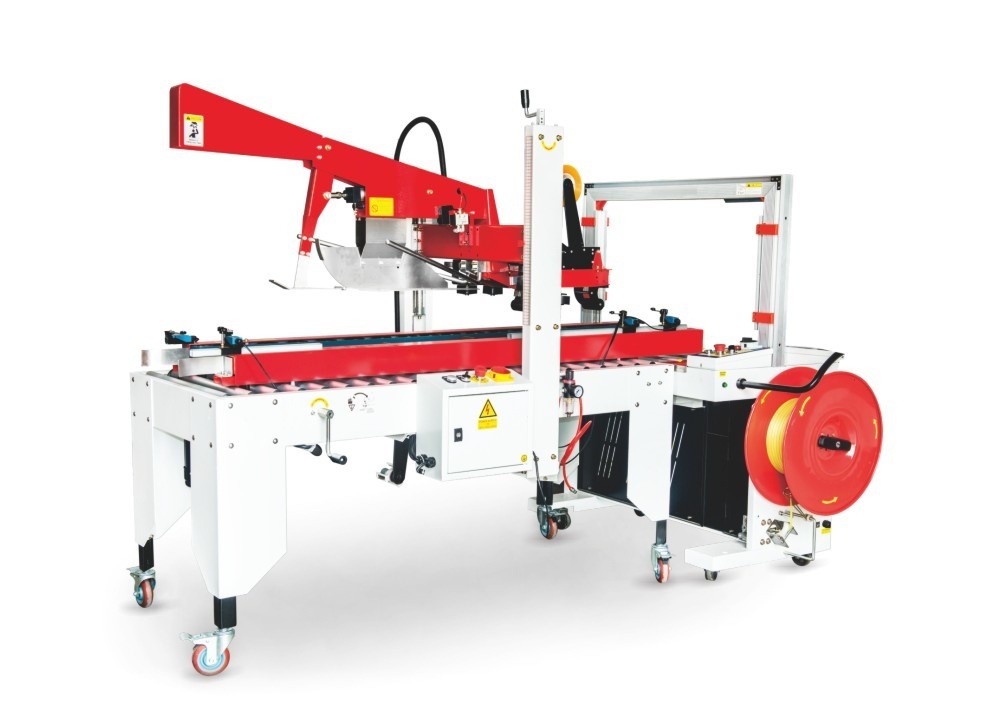
選定ガイド 後段パレタイジングシステムの選定 では、この工程の適正な能力設計を解説しています。適切に仕様を決めた 自動ケースシーラー とパレタイザーの組み合わせは、最も遅い人ではなく、最も速い上流ラインに追従できるべきです。
失敗 5:人間工学と手作業ステーションの配置を軽視している
レイアウトは、ラインを動かす人のためでもあります。足置きのない立ち姿勢の手作業供給台、床から 1.6 m のフィルムリール、身を乗り出さないと届かない不良品ボックス。どれも、欠勤や労災申請が出るまでは些細に見えます。どれだけ自動化しても、フィルムの装着、不良品の除去、段取り替えには人が要ります。
手作業ステーションは高さ 750~1050 mm、頻繁に触れる物は手の届く範囲 500 mm 以内に置き、座位・立位のどちらにも対応できる余裕を確保してください。HMI は、投入口を見ながら画面を操作できる位置に。GA 図上なら安上がりな配慮が、稼働中のラインでは高くつきます。
失敗 6:ユーティリティを後回しにしている
圧縮空気、排水、電源、排気は、機械を図面に書き込んだ後で最後に配置されがちです。包装機には所定圧力の清浄な乾燥空気が、シュリンクトンネルには専用回路と排気が、製品に触れるカートナーには CIP 用の排水が必要です。エア取出し口が 20 m 先にあり、途中に継手が 3 つもあれば、空圧バルブはどれも圧力不足に陥り、0.35 秒で決まるべきシールが 0.5 秒のズレに伸びます。
実際の不具合事例: あるシュリンクラインを「収まるから」と壁際に置いたところ、必要な排気ダクトは最寄りの屋根貫通部まで 12 m に及びました。トンネルが排気しきれず熱がこもり、フィルムが過収縮しました。原因が機械ではなくダクトだと気づくまで、設計工数を 1 週間費やしています。配置を決める前にユーティリティを図面化してください。機械メーカーは GA 図と合わせて、空圧・電気・ユーティリティの条件表を提出するべきです。
失敗 7:SKU 増加と段取り替えの余裕が無い
1 つの SKU 専用に設計したラインは、2 つ目が来た時点で行き詰まります。段取り替えエリア、サイズ部品の仮置き場、想定される最大パックに耐えるコンベア幅を確保しておくべきです。次の製品が今より 40 mm 背の高いファミリーサイズなら、包装機の低いガイドレールを 50 mm 上げねばなりません。上部に余裕が無ければ、その製品は受け入れられません。
ここでターンキー供給者の真価が出ます。SunAura Packaging Machines は、今日の受注だけでなく 3 年先の製品ロードマップに沿って GA を設計し、段取り替えクリアランスを図面に明記します。将来の SKU 追加を、土木工事ではなくレシピの切り替えにするためです。
失敗 8:床荷重・排水・洗浄性を無視している
包装ラインは思うよりはるかに重いものです。フレーム付きのサーボ式横型ピロー包装機で 1.2~1.8 t、ガントリー付きケースパッカーで 2.5~4 t、段ボールを満載したパレタイザーは 6 t に迫ります。古い建屋の床スラブは軽量製造向けに設計されており、集中荷重には耐えられないことが少なくありません。構造確認を怠ると重量機が不同沈下し、数か月でフレームがねじれ、コンベアが芯ずれし、軸受が発熱します。
排水と洗浄性も重量に劣らず重要です。食品・医薬品ラインには床勾配、隅のアール、高圧洗浄が下まで届くステンレス脚が必要です。床へ直置きして隙間の無い機械は、製品屑を溜め、害虫を呼び、自らの GMP 監査で不合格になります。排水も同じです。結露を出す包装機や、近くに床排水の無い CIP は、作業者が通路へホースを引き回す原因となり、転倒危険と汚染リスクを招きます。SunAura Packaging Machines は全ラインで重心・集中荷重図を添付し、鉄骨が届く前に土木業者がスラブと排水を設計できるようにしています。
失敗のコスト計算:レイアウトの誤りが高くつく理由
| 失敗要因 | 典型的な影響 | 1 日あたりの想定損失(8 時間直) |
|---|---|---|
| 保守クリアランス不足 | フィルム・部品の段取り替えが長引く | 稼働 60~110 分のロス |
| 工程間にバッファが無い | 軽微な不調のたびにライン全体が停止 | OEE 5~12 % の低下 |
| コンベアの逆戻り | 詰まりと品質検知の遅れ | 1 直あたり 2~6 回の詰まり |
| 後段包装ラインの能力不足 | 人員がボトルネック化し、欠勤で停止 | 2~4 名が固定で張り付き |
| 人間工学上の不備 | 離職と立ち上がりの遅れ | 見えにくい 3~8 % の生産減 |
80 袋/分のラインで、1 直あたり 1 時間を失い、製品単価 $0.60 とすると、失われる限界利益は 1 日 $2,880、月に約 $86,400 です。$15,000~$40,000 かけたレイアウト修正は、わずか数日で元が取れます。こうした失敗がなくならないのは、誰かが現場でストップウォッチを握るまで、損失が見えないからです。
ターンキー供給者は、こうした失敗をどう防ぐか
包装機を A 社、ケースパッカーを B 社、統合は地場のインテグレーターへ、というバラ買いこそが、レイアウトの失敗を作り込む典型です。各供給者は自社の機械だけを最適化し、インターフェースに責任を持つ者がいません。ターンキーの包装機械メーカーはライン全体に責任を持ち、速度を揃え、蓄積量を設計し、ユーティリティを配置し、GA を 1 つのシステムとして承認します。
ラインの仕様を決める段階になったら、 自動包装機械調達のための RFQ チェックリスト が、すべての見積に含めるべきレイアウト・インターフェース情報をまとめています。 自社組立とターンキー包装ライン一括導入の比較も併せてご覧ください。レイアウトの責任分界が、プロジェクトのリスクをどう変えるかが分かります。自社のレイアウトについてご相談される方は、 SunAura Packaging Machines の技術チームにお問い合わせいただくか 、あるいは 包装ソリューション のページで製品群をご覧ください。
まとめ
包装ラインのレイアウトは、家具の配置替えではありません。設備投資を回収できるか、あるいは非常に高価なボトルネックになるかを決める、設計上の判断です。上に挙げた失敗事例は特殊なものではなく、SunAura Packaging Machines が立て直し案件でほぼ毎回修正している定番のミスです。クリアランス、速度バランス、蓄積、一直線の物流、適正な後段能力、人間工学に配慮したステーション、図面化されたユーティリティ、将来の拡張余裕。これらを購入前に GA 図へ盛り込んでおけば、その後 10 年にわたって現場で高い代償を払わずに済みます。

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›