

Entrate in una linea che lavora una dozzina di SKU e osservatela per un turno: lo schema è evidente. Quasi mai il vincolo è la macchina. Il vincolo è il tempo tra un prodotto e l’altro — i venti minuti per trovare il pezzo di cambio giusto, i dieci per riallineare una guida, i cartoni di prova sprecati per far combaciare la testina di nastratura. Sulle linee di fine linea multi-SKU il cambio formato erode silenziosamente una quota di produzione disponibile maggiore di quanto la maggior parte dei responsabili immagini, e quasi nessuno la misura.
Questo è un manuale pratico per ridurre quel tempo. Applica il metodo SMED, l’approccio sistematico che trasforma i cambi formato da operazioni interne lunghe in operazioni brevi, per lo più esterne — alle macchine in coda alla linea: sigillatrici per cartoni, formatrici di cartoni, confezionatrici termoretraibili a saldatura laterale continua, astucciatrici e reggiatrici. L’obiettivo non è teorico: portare ogni cambio formato sotto i dieci minuti e, su linee ben preparate, sotto i cinque.
Perché il cambio formato è capacità nascosta
Il cambio formato colpisce due volte. Primo: la linea è ferma e non produce nulla. Secondo: la ripresa dopo il cambio — i primi cartoni lavorati mentre l’operatore cerca le regolazioni — è di solito lenta e genera scarti. Moltiplicate il conto per ogni SKU e per ogni turno: il tempo perso si somma. Una linea che cambia formato sei volte a turno, venti minuti ogni volta, perde due ore di produzione per turno ancora prima di contare un solo scarto.
Vale la pena fare il conto sulla propria linea, perché di solito sorprende. Annotate quanti cambi formato ci sono per turno, cronometratene qualcuno con onestà e moltiplicate fino a una settimana. Nella maggior parte degli stabilimenti multi-SKU il risultato è il 15–25% del tempo di produzione nominale: capacità che avete già pagato in macchine e personale e che non incassate mai. Recuperarla costa spesso meno che comprare una macchina più veloce — un tema che approfondiamo nella guida alla capacità produttiva reale, non da catalogo.
L’idea SMED in un paragrafo
Lo SMED divide tutto ciò che si fa durante un cambio formato in due categorie. Interne sono le operazioni che si possono fare solo a macchina ferma — per esempio la sostituzione fisica di un pezzo. Esterne sono quelle che si possono svolgere mentre la macchina sta ancora lavorando il prodotto precedente — recuperare gli attrezzi, preparare i pezzi, richiamare le regolazioni. Il metodo procede poi in quattro mosse: separare il lavoro esterno da quello interno, convertire in esterno quanto più lavoro interno possibile, snellire ciò che resta interno e snellire anche il lavoro esterno. Applicato con onestà, un cambio che richiedeva mezz’ora scende regolarmente a pochi minuti. La disciplina è la stessa che si tratti di una termoretraibile o di un’astucciatrice: cambiano solo le regolazioni specifiche.
Fase 1: osservare e separare esterno e interno
Non si migliora un cambio formato che non si è osservato. Prendete un cambio prodotto rappresentativo, mettetevi accanto all’operatore con un blocco note e registrate ogni azione con il suo tempo — compresi gli spostamenti e le attese, che di solito sono la sorpresa più grande. Poi classificate ogni azione come interna o esterna. Nella maggior parte dei cambi non ottimizzati l’operatore recupera attrezzi e pezzi solo dopo aver fermato la macchina, trasformando in tempo interno morto un lavoro che poteva essere esterno.
Il primo guadagno è quasi gratuito: preparate un kit di cambio formato e un’area di apprestamento. Tutto ciò che serve al prodotto successivo — pezzi di cambio, film o nastro, la dimensione giusta di magazzino — viene raccolto e disposto mentre il prodotto attuale è ancora in lavorazione. Un semplice carrello, uno per linea, rifornito seguendo una lista di cambio, elimina gran parte degli spostamenti e delle ricerche. Già solo con questo passaggio i cambi formato calano spesso di un terzo senza toccare la macchina.
Fase 2: convertire il lavoro interno in esterno
È qui che si ottengono i guadagni maggiori, e di solito entra in gioco la progettazione della macchina. L’obiettivo è trasformare regolazioni che richiedevano una macchina ferma e aperta in operazioni preparate in anticipo.
- Usate pezzi di cambio preregolati e intercambiabili invece di guide da riposizionare. Una guida che va avvitata a mano per ogni prodotto è lenta e difficile da ripetere. Un pezzo di cambio dedicato, contraddistinto da un colore, che si posiziona su un arresto meccanico si sostituisce in pochi secondi ed è identico ogni volta. È l’investimento più efficace in assoluto sul cambio formato nella movimentazione di cartoni e astucci.
- Preriscalate film, nastro e fustellati per astucci accanto alla macchina, nelle larghezze richieste dal prodotto successivo, così il carico è un rapido scambio e non una ricerca.
- Spostate le regolazioni fuori dalla macchina. Le macchine servoassistite memorizzano ricette: richiamarne una sostituisce la regolazione manuale. Dove la macchina non è servo, scale graduate e arresti meccanici permettono di impostare una posizione senza tentativi.
- Uniformate i fissaggi ed eliminate gli attrezzi. Fermi a sgancio rapido e perni di centraggio sostituiscono bulloni e chiavi; dove i fissaggi restano, usate una sola misura su tutta la linea, così basta un unico attrezzo.
Quando si specifica una macchina nuova per una linea multi-SKU, la prestazione di cambio formato deve essere un requisito scritto, non un ripensamento: chiedete al costruttore il tempo di cambio tra i vostri due prodotti più frequenti e l’elenco dei pezzi di cambio necessari a ciascuno. Le macchine progettate per il cambio rapido, come astucciatrici servo e confezionatrici a moto continuo, ripagano in fretta il loro sovrapprezzo contenuto sulle linee ad alta varietà.
Fase 3: snellire il lavoro interno che resta
Dopo la conversione resta un nucleo di lavoro realmente interno. Snellitelo privilegiando la funzione sulla forma: arresti meccanici e perni di centraggio al posto delle regolazioni misurate, serraggi in un solo movimento e sequenze chiare a prova di errore. Due principi fanno la maggior parte del lavoro.
Poka-yoke, cioè a prova di errore. Progettate i pezzi di cambio perché entrino solo nell’orientamento e nella posizione corretti: perni asimmetrici, misure diverse per destra e sinistra. Se un pezzo non può essere montato male, l’operatore non perde tempo a correggerlo e non avvia mai una messa a punto sbagliata. Nessuna regolazione senza un riferimento. Ogni guida mobile deve avere una scala, un indice o un arresto legato alla ricetta, così la posizione si imposta leggendo un numero e non lavorando cartoni di prova. L’obiettivo è togliere quel “sentire” che rende il cambio formato dipendente da un solo operatore esperto.
Fase 4: snellire il lavoro esterno
Il lavoro esterno è gratis nel senso che scorre in parallelo, ma deve comunque essere affidabile. Standardizzatelo con una scheda di cambio per SKU tenuta in linea: pezzi, materiali di consumo, numero di ricetta e una nota di messa a punto in una riga. Riponete i pezzi di cambio dove si usano, etichettati e su sagome che rendono evidente un pezzo mancante. Una lavagnetta di programmazione con i prossimi due prodotti permette all’operatore di prepararsi senza che nessuno glielo dica. L’obiettivo è un cambio formato che segue sempre la stessa breve sequenza, chiunque sia in linea.
Cosa cambia davvero su ogni macchina
Le fasi SMED sono costanti, le regolazioni sono specifiche. Conoscere le variabili di ogni macchina serve quando si definiscono pezzi di cambio e ricette.
| Macchina | Variabili principali da impostare | Leva SMED più efficace |
|---|---|---|
| Formatrice di cartoni | Formato cartone, larghezza magazzino, posizione della sigillatura sul fondo | Pezzi di cambio preregolati, arresti meccanici |
| Sigillatrice per cartoni | Altezza e larghezza cartone, testina di nastratura, piegavolanti | Viti di registro rapide, regolazioni richiamate |
| Confezionatrice a saldatura laterale | Larghezza film, altezza di saldatura, temperatura e velocità del tunnel | Ricetta servo, film preparato in anticipo |
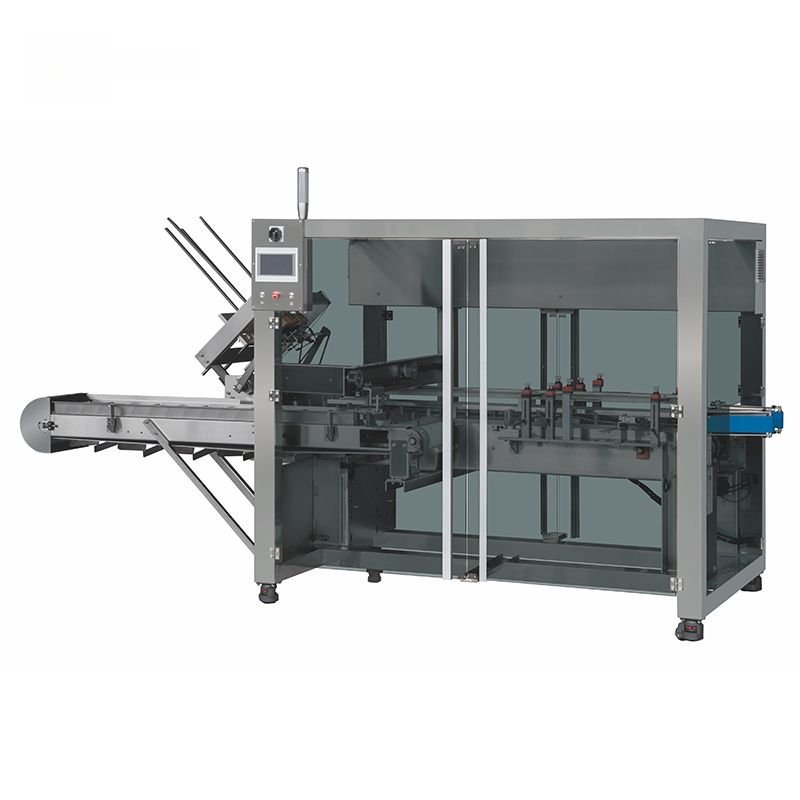
| Astucciatrice | Passo delle tasche, magazzino astucci, inseritore | Pezzi di cambio dedicati, richiamo ricetta |
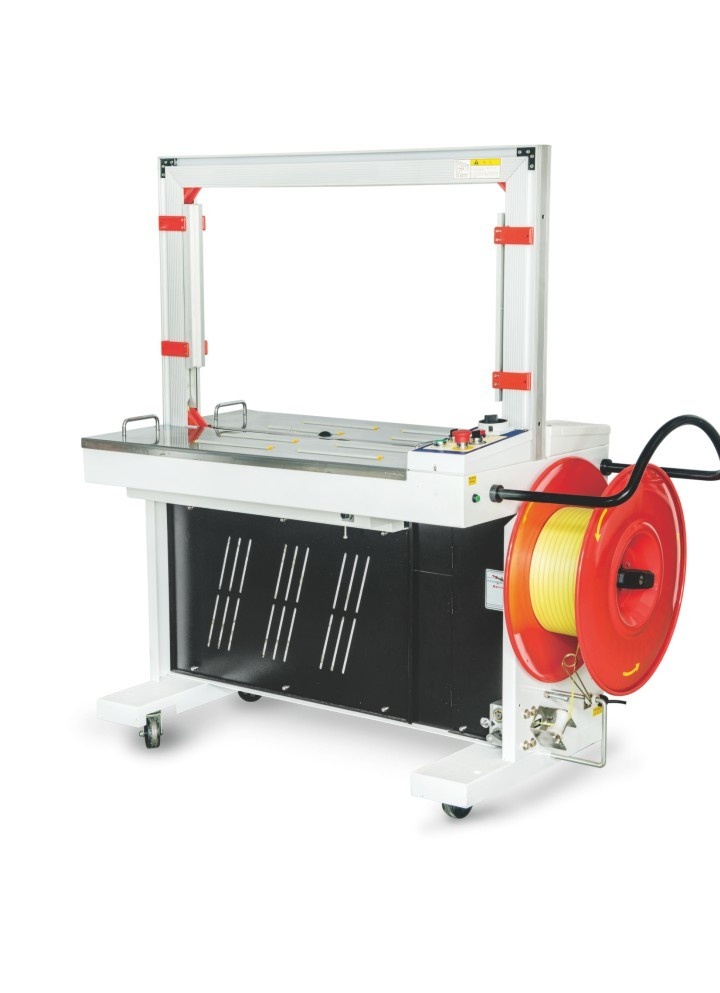
| Reggiatrice | Larghezza reggia, apertura arco, tensione | Tensione memorizzata, guide preregolate |
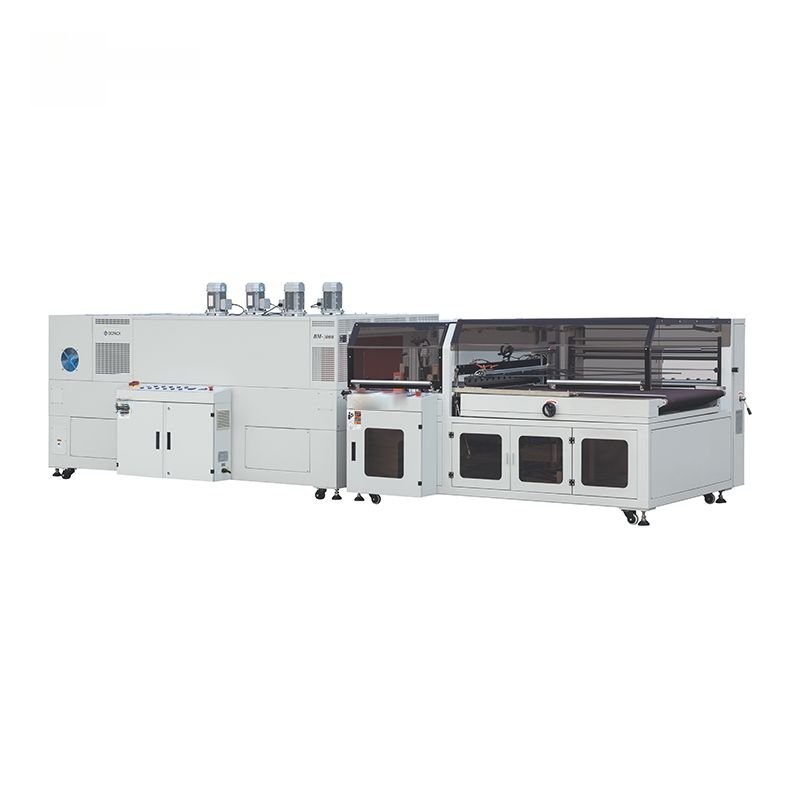
Per esempio, su una sigillatrice rapida per cartoni a piegatura the height and width that adapt to each box are the frequent adjustments; fitting calibrated hand wheels with pointers and a stop for each case size turns a measured trial into a quick set. On an sigillatrice automatica a L, altezza della barra di saldatura e avanzamento del film sono le variabili ricorrenti, e un profilo servo memorizzato elimina gran parte degli scarti di riavvio.
Ricette, regolazioni e il problema del primo cartone buono
Il cambio meccanico più veloce resta rovinato se i primi dieci cartoni si perdono a cercare temperature e posizioni. Due cose risolvono il problema. Primo: registrate una ricetta collaudata per ogni SKU — ogni posizione servo, temperatura del tunnel, tempo di saldatura e tensione — e richiamatela invece di ricavarla ogni volta. Secondo: nei processi termici come il tunnel di retrazione la temperatura non cambia all’istante; se il prodotto successivo richiede un’altra impostazione, avviate quella regolazione in anticipo o preparatela perché il tunnel sia pronto all’inizio del cambio. Le impostazioni di tunnel e saldatura sono la causa più comune di un cambio “veloce” che ha comunque una ripresa lenta.
Un esempio concreto: da 22 minuti a 6
I numeri che seguono sono rappresentativi dei cambi formato che vediamo sulle linee multi-SKU per cartoni e termoretraibili e mostrano dove va davvero il tempo. Il totale è sceso da circa 22 minuti a circa 6 senza aumentare la velocità della macchina: solo riorganizzando il lavoro e aggiungendo pezzi preregolati.
| Attività | Prima | Dopo | Cosa è cambiato |
|---|---|---|---|
| Ricerca di pezzi, film e attrezzi | 6 | 0 (external) | Preparati su carrello durante la lavorazione |
| Regolazione manuale delle guide | 7 | 1.5 | Pezzi di cambio preregolati su arresti meccanici |
| Impostazione di temperature e tensione | 4 | 1 | Ricetta memorizzata, preriscaldamento del tunnel anticipato |
| Cartoni di prova | 5 | 2 | Scale graduate, pezzi a prova di errore |
| Tempo interno totale | 22 | ~6 |
Notate che il blocco più grande era la ricerca dei pezzi: un lavoro che non è mai stato necessario fare a macchina ferma. La maggior parte dei cambi non ottimizzati è così: il problema non è la regolazione meccanica, ma la preparazione e i tentativi per prova ed errore. Vale la pena registrare anche un altro dato: dopo la modifica l’operatore ha segnalato molta meno variabilità tra una lavorazione e l’altra — una volta fissate posizioni su arresti meccanici e ricette, il primo cartone buono arrivava quasi subito e il risultato non dipendeva più da chi eseguiva il cambio. Quella ripetibilità vale quanto i minuti risparmiati, perché rende prevedibile la produzione giornaliera e permette di formare rapidamente nuovo personale invece di contare su un unico operatore esperto.
Errori frequenti nel cambio formato
- Comprare la velocità e trascurare il cambio formato. Una macchina veloce che impiega mezz’ora a cambiare formato produce, su una linea multi-SKU, meno di una macchina un po’ più lenta con cambi da cinque minuti.
- Lasciare le regolazioni nella testa di un solo operatore. Il “sentire” non documentato crea un rischio il giorno in cui quell’operatore è assente, e non è ripetibile né trasferibile con la formazione.
- Aggiungere SKU senza pezzi di cambio. Ogni nuovo prodotto improvvisato in linea erode la sequenza standard e allunga tutti i cambi successivi.
- Ignorare il tempo di salita termica. Le modifiche meccaniche finiscono in fretta, poi la linea aspetta un tunnel freddo o caldo: un ritardo scambiato per un problema meccanico.
- Imporre obiettivi di cambio troppo severi senza i pezzi. Chiedere agli operatori di fare più in fretta senza attrezzature preregolate produce solo messe a punto affrettate e inaffidabili.
Mantenere i risultati
I tempi di cambio tornano a salire con l’usura dei pezzi, l’arrivo di nuovi SKU e l’allentarsi della disciplina. Mantenete i risultati con tre abitudini: tenete il tempo di cambio visibile in linea e ricronometratelo periodicamente; trattate ogni nuovo SKU come un motivo per realizzare il suo pezzo di cambio e la sua ricetta prima della prima lavorazione, invece di improvvisare; e mantenete pezzi di cambio e superfici di appoggio, perché arresti usurati distruggono la ripetibilità in silenzio. Il tema è strettamente legato a una buona manutenzione preventiva — le stesse guide usurate che riducono la ripetibilità generano difetti.
Una sequenza di miglioramento del cambio formato
- Cronometrate un cambio reale ed elencate ogni azione, compresi spostamenti e attese.
- Dividete le azioni in interne ed esterne; preparate in anticipo pezzi e materiali di consumo.
- Convertite il lavoro interno in esterno con pezzi preregolati, arresti meccanici e ricette.
- Rendete a prova di errore il lavoro interno residuo, perché non possa essere impostato male.
- Standardizzate il lavoro esterno con schede per SKU e un carrello di apprestamento.
- Misurate di nuovo, registrate la ricetta e ricronometrate periodicamente per non perdere il guadagno.
Il ritorno di questo lavoro è insolitamente rapido, perché recupera capacità che possedete già. Sulle linee che mettiamo in servizio in SunAura Packaging Machines, gli stabilimenti che trattano il cambio formato come un processo progettato e misurato — e non come un’abilità dell’operatore — sono quelli che lavorano più SKU con la resa effettiva più alta. Se state definendo una nuova linea multi-SKU, indicateci la gamma prodotti e la frequenza attuale dei cambi: possiamo configurare pezzi a cambio rapido e sistema di ricette fin dall’inizio, invece di aggiungerli dopo.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vedi biografia completa ›