

Un cartone che lascia la linea sembra sigillato ma si apre nel retro di un container è uno dei piccoli guasti più costosi nel confezionamento. Un singolo cartone scoppiato non danneggia solo il suo contenuto — può innescare un chargeback del rivenditore, una spedizione rifiutata o un reclamo del cliente che offusca ogni buon prodotto all’interno. Eppure, quando gli ingegneri cercano “incollacartoni”, “macchina per sigillare cartoni in vendita” o “nastro vs colla hot melt per sigillatura cartoni”, il confronto di solito si ferma al prezzo e alla velocità, e le domande che effettivamente determinano se un cartone rimane chiuso — metodo di chiusura, uniformità del cartone, geometria dei lembi e tipo di nastro — non vengono poste.
Questo articolo spiega perché i cartoni non si sigillano, come si confrontano la chiusura a nastro e quella a colla hot-melt, e come scegliere tra un’incollacartoni a dimensione uniforme (fissa) e una random (a regolazione automatica). SunAura Packaging Machines produce incollatrici semiautomatiche, completamente automatiche, a croce (tipo H) e a bordo d’angolo, e le macchine pertinenti sono linkate in tutto il testo.
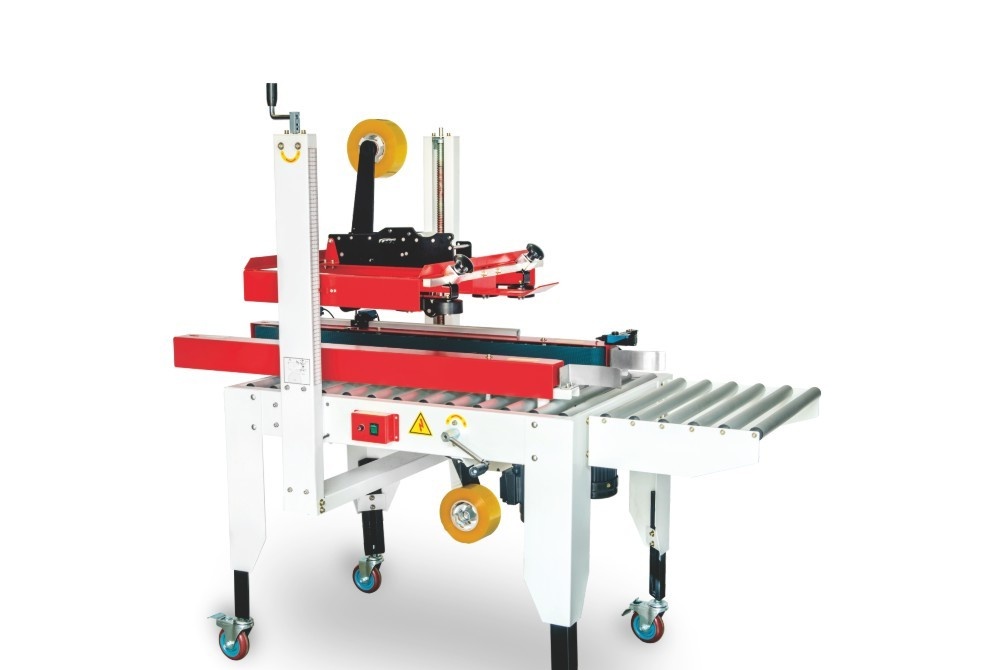
Come un’incollacartoni chiude effettivamente un cartone
La maggior parte delle incollatrici svolge due compiti in sequenza. Prima i quattro lembi superiori vengono piegati — sia dall’operatore su un’unità semiautomatica, sia meccanicamente da binari di piegatura lembo e un vomere su una macchina automatica — e poi il cartone viene condotto attraverso una stazione di sigillatura, dove il nastro (o l’adesivo hot-melt) viene applicato lungo la cucitura centrale sopra e, di solito, sotto. Le cinghie laterali afferrano il cartone e lo trasportano a velocità costante; il nastro viene posato mentre la scatola passa una testa del nastro, con un rullo che lo preme piatto e una lama che lo taglia al bordo di coda.
Quella semplice descrizione nasconde il punto dove iniziano la maggior parte dei guasti: la sigillatura dipende dal fatto che i lembi si incontrino pulitamente, che il cartone si muova squadrato, e che il nastro faccia pieno contatto lungo la cucitura. Se uno qualsiasi di questi è fuori — lembi deformati, scatola inclinata, nastro applicato sopra polvere — il giunto sembra accettabile sulla linea ma si stacca sotto carico. Questo è il motivo per cui l’affidabilità di un passaggio di sigillatura viene decisa a monte, nella formatura del cartone e nella piegatura dei lembi, tanto quanto sulla testa del nastro. Per il quadro completo delle due macchine insieme, vedi la nostra guida su costruire una formatrice e incollatrice affidabile.
I difetti di sigillatura più comuni e le loro vere cause
Quando un cartone fallisce, l’istinto è dare la colpa al nastro o alla macchina. La causa radice è di solito una delle seguenti, e ciascuna ha una soluzione specifica.
1. Il nastro si solleva o si stacca alle estremità
Se le estremità del nastro si arricciano piuttosto che giacere piatte, la scatola viene spesso rilasciata prima che le linguette anteriori e posteriori del nastro siano completamente pressate, oppure il tipo di nastro è troppo leggero per il peso del cartone. I cartoni più pesanti e troppo pieni tirano sulla cucitura nel momento in cui vengono impilati, e un nastro sottile si stacca dal bordo. La soluzione è di solito un nastro più largo o ad alta resistenza e una pressione del rullo corretta, non una nuova macchina.
2. La cucitura centrale si apre sotto l’impilamento
Una cucitura centrale aperta significa quasi sempre che i lembi non si sono incontrati — la scatola è troppo piena, i lembi sono deformati da stoccaggio umido, oppure i binari di piegatura lembo sono impostati male in modo che i lembi si sovrappongano con un gap. Il nastro posato sopra un gap non ha nulla a cui legarsi. Ridurre il riempimento eccessivo, condire il cartone e ri-regolare i binari di piegatura risolvono questo; se i cartoni sono costantemente troppo pieni, il problema reale è che la dimensione del cartone è sbagliata per il prodotto.
3. Nastro applicato storto o diviso
Il nastro storto indica una scatola che entra nella sigillatrice con un angolo o una testa del nastro disallineata. Il nastro diviso o strappato di solito significa che la tensione sul rotolo è troppo alta oppure la lama è smussata e trascina. Questi sono problemi di regolazione e di parti soggette a usura; una lama smussata e rulli di alimentazione usurati sono parti economiche che dovrebbero essere cambiate con programma piuttosto che dopo che causano difetti.
4. I cartoni si inceppano o si fermano nella macchina
Gli inceppamenti su un’incollatrice a dimensione fissa di solito significano che la macchina viene alimentata con una dimensione di scatola per la quale non è stata regolata — un problema frequente dove diverse dimensioni di cartone condividono una linea. Su un’incollatrice random la causa è più spesso un problema di sensore o cinghia laterale. In entrambi i casi, l’inceppamento ripetuto è un segno che l’architettura della macchina non corrisponde alla varietà di cartoni prodotti.
5. Sigilli che falliscono in condizioni fredde o umide
Il nastro autoadesivo si basa sull’adesivo che fa contatto intimo; in condizioni molto fredde un adesivo freddo bagnaccia male, e in ambienti polverosi o umidi la superficie su cui deve legarsi è contaminata. Specificare un tipo di adesivo corrispondente alla temperatura di applicazione e mantenere pulite le superfici dei lembi conta più della marca della macchina in queste condizioni.
Nastro vs chiusura a colla hot-melt
I due metodi di chiusura dominanti sono il nastro autoadesivo (adesivo sensibile alla pressione) e l’adesivo hot-melt applicato dalla macchina. Ciascuno ha un profilo diverso di costo e affidabilità.
| Fattore | Nastro autoadesivo | Adesivo hot-melt |
|---|---|---|
| Complessità della macchina | Testa del nastro semplice, manutenzione bassa | Serbatoio della colla, pompe e ugelli, più manutenzione |
| Materiali di consumo | Rotoli di nastro, facili da cambiare | Granuli di adesivo; costo per scatola molto basso a volume |
| Aspetto | Striscia di nastro visibile | Nastro non visibile, aspetto retail pulito |
| Adattamento migliore | Spedizione generale, linee varie, operazione più semplice | Produzione uniforme ad alto volume, cartoni retail-ready |
| Avvio / cambio formato | Veloce, competenza minima | Richiede riscaldamento e manutenzione degli ugelli |
La guida pratica è semplice: per la maggior parte delle linee di spedizione generale, soprattutto quelle che producono diverse dimensioni di cartone o vogliono l’operazione più semplice, il nastro è la scelta a minor rischio e minor manutenzione. Per una linea ad alto volume che produce una o due dimensioni di cartone dove conta un aspetto pulito e senza nastro o il costo di consumo più basso, la colla hot-melt ripaga — ma solo se è in atto la disciplina di manutenzione per mantenere gli ugelli puliti e l’adesivo a temperatura. Una macchina hot-melt trascurata produce filamenti, punti mancati e cuciture deboli molto più velocemente di quanto una macchina a nastro produca difetti.
Incollatrici a dimensione uniforme (fissa) vs random (a regolazione automatica)
Questa è la decisione che previene più direttamente inceppamenti e difetti, e si riduce a quante dimensioni di cartone produci.
Incollatrici a dimensione uniforme
Un’incollatrice uniforme o a dimensione fissa viene regolata manualmente — cinghie laterali e altezza della testa superiore — su una dimensione di cartone, e poi produce quella dimensione finché un operatore non la cambia. È meccanicamente semplice, a basso costo e molto affidabile quando una linea produce genuinamente una scatola per lunghe produzioni. La incolatrice semiautomatica e la incolatrice completamente automatica sono tipiche. Sono la scelta sbagliata solo quando gli operatori devono cambiare dimensione molte volte per turno, perché ogni regolazione è fermo macchina e ogni regolazione imperfetta è un inceppamento o un sigillo storto.
Incollatrici random
Un’incollatrice random (o automatica, autoregolante) rileva l’altezza e la larghezza di ciascun cartone e regola le cinghie e la testa di sigillatura al volo, in modo che dimensioni di cartone miste possano essere prodotte consecutivamente senza cambio formato manuale. Questa è l’architettura corretta per le linee di fulfillment e e-commerce che spediscono molte dimensioni di scatola nella stessa ora. Per le linee miste ad alto volume, la incolatrice completamente automatica ad alta velocità aggiunge la cadenza per abbinare le apparecchiature a monte.
Pattern speciali: sigillatura a croce (tipo H) e a bordo d’angolo
Alcuni carichi necessitano di più di una singola cucitura centrale. Una sigillatrice a croce applica il nastro centrale e poi una seconda striscia perpendicolare, producendo un pattern a H che rinforza i cartoni pesanti o troppo pieni e impedisce l’apertura dei lembi sotto l’impilamento. La incolatrice a croce FA500L è costruita per questi compiti più pesanti. Le sigillatrici a bordo d’angolo (tipo L) applicano il nastro lungo i bordi piuttosto che solo al centro, il che si adatta ai cartoni stretti o alti e ai pacchi e-commerce dove conta la resistenza del bordo; la sigillatrice a bordo d’angolo tipo L FG500L è tipica. Per le scatole mailer e fustellate che vengono piegate piuttosto che nastrate al centro, un’unità dedicata come la incolatrice per pieghe e-commerce FC500DS gestisce la geometria che una testa del nastro standard non può.
Dimensionare l’incolatrice per la velocità reale della linea
Come per ogni macchina confezionatrice, i cartoni al minuto nominati descrivono una scatola ideale in condizioni ideali. Il throughput reale è impostato da quanto velocemente i cartoni vengono formati e riempiti a monte, da quanto squadrati arrivano, e dal tempo impiegato per qualsiasi cambio formato. Dimensionare l’incolatrice per essere comodamente più veloce del passaggio a monte più lento, e ricordare che su una macchina fissa la cadenza effettiva su un lotto misto include il fermo per cambio formato — che è precisamente dove un’incollatrice random può essere più veloce nonostante una velocità di picco simile. Il nostro metodo per calcolare il throughput reale si applica direttamente qui.
Specificare il nastro stesso: larghezza, tipo e resistenza alla trazione
La macchina è solo metà di una chiusura a nastro; il tipo di nastro è l’altra metà, e acquistare un’incolatrice capace e poi utilizzare il nastro leggero più economico la vanifica. Tre variabili contano: larghezza, supporto del film e adesivo. La larghezza è la leva più semplice — i cartoni più pesanti giustificano generalmente un nastro più largo perché l’area di legame sulla cucitura è più grande. La resistenza alla trazione del supporto imposta quanto la striscia resiste alla divisione quando un carico impilato tira su di essa, mentre l’adesivo determina quanto affidabilmente bagnaccia e aderisce sul tipo di cartone e alla temperatura di applicazione.
Per la spedizione generale, un nastro da imballaggio standard hot-melt o acrilico su una scatola normale in cartone ondulato è adeguato. Per i cartoni pesanti, troppo pieni o umido-refrigerati, un tipo ad alta resistenza o rinforzato in una misura più larga previene il distacco della cucitura e delle linguette terminali. Vale la pena testare la combinazione specifica piuttosto che dare per scontato: sigillare una scatola rappresentativa, impilarla come verrà effettivamente impilata, e ispezionare la cucitura dopo che ha trascorso del tempo sotto carico. La differenza di costo tra un nastro leggero e uno capace è piccola per cartone; il costo di una spedizione fallita non lo è. Gli acquirenti dovrebbero anche confermare che la testa del nastro sulla macchina accetta la larghezza che intendono utilizzare, perché le teste sono dimensionate attorno a un rotolo e un’anima.
Cosa fa effettivamente l’operatore su ciascun tipo di macchina
Comprendere il flusso di lavoro dell’operatore chiarisce il reale fabbisogno di manodopera e spesso cambia la scelta di un acquirente. Su un’incolatrice semiautomatica, un operatore piega i quattro lembi superiori a mano, spinge il cartone nella macchina, e le cinghie laterali lo portano attraverso la stazione del nastro. Questo è un risparmio genuino rispetto all’uso del nastro a mano, ma una persona è ancora dedicata alla piegatura e all’alimentazione. Su un’unità completamente automatica, i lembi vengono piegati meccanicamente e la scatola viene sigillata mentre passa, quindi il ruolo dell’operatore si sposta sul caricamento e sul monitoraggio piuttosto che sulla movimentazione di ogni cartone. Su un’incolatrice random senza operatore all’interno di una linea integrata, le scatole miste arrivano, vengono rilevate, regolate, sigillate e rilasciate senza alcun intervento manuale.
L’implicazione pratica è che i risparmi di manodopera aumentano a ciascun livello, ma anche il costo di capitale e l’importanza di mantenere in funzione le apparecchiature a monte. Una macchina completamente automatica è senza operatore solo nella misura in cui la formatura e il riempimento del cartone sono automatici pure; abbinare un’incolatrice automatica con un passaggio di imballaggio manuale sposta semplicemente il collo di bottiglia piuttosto che rimuoverlo.
Un breve esempio pratico
Considera un’operazione di fulfillment che spedisce circa 300 cartoni di dimensioni miste al giorno su otto dimensioni di scatola. Un’incolatrice a dimensione fissa richiederebbe una regolazione per ogni nuova dimensione — diversi cambi formato all’ora, ciascuno una breve sosta e un’opportunità per un inceppamento da regolazione errata. Un’incollatrice random rimuove quei cambi formato e lascia che le scatole miste funzionino consecutive; nonostante una velocità di picco simile, il suo throughput effettivo sul lotto misto è più alto e la manodopera più bassa. Al contrario, un produttore che produce una dimensione di cartone a 2.000 cartoni al giorno non ottiene alcun beneficio dalla regolazione random ed è meglio servito da una macchina fissa più semplice e veloce a costo più basso. Il fattore decisivo non è mai la velocità headline ma la varietà di dimensioni e la frequenza del cambio formato.
Manutenzione che previene i difetti di sigillatura
La maggior parte dei guasti di sigillatura dei cartoni viene prevenuta da una routine breve e disciplinata: pulire la testa del nastro e i rulli, controllare la lama e sostituirla con programma, verificare la tensione della cinghia e il tracciamento, e confermare che i binari di piegatura lembo rimangano allineati. Mantieni le parti soggette a usura — lame, rulli di alimentazione, cinghie e molle della testa del nastro — sullo scaffale, perché una singola lama smussata può generare ore di cartoni difettosi. Segui il programma di manutenzione preventiva e la guida sulla gestione dei ricambi; per le macchine hot-melt, aggiungi la pulizia degli ugelli e i controlli della temperatura dell’adesivo alla routine quotidiana.
Incollatrici consigliate SunAura Packaging Machines
- Basso volume, alimentata da operatore: incolatrice semiautomatica
- Una dimensione a volume: incolatrice completamente automatica
- Dimensioni miste, cadenza alta: incolatrice completamente automatica ad alta velocità
- Rinforzo pesante a H: incolatrice a croce FA500L
- Rinforzo del bordo per pacchi stretti/e-com: sigillatrice a bordo d’angolo tipo L FG500L
- Scatole mailer / piegate: incolatrice per pieghe FC500DS
Quando i tuoi cartoni o la tua linea sono non standard
Se produci dimensioni di cartone insolite, carichi molto pesanti, o necessiti di una sigillatura integrata in una fine linea su misura, un’unità standard di catalogo potrebbe non essere la risposta giusta. SunAura Packaging Machines modificherà una piattaforma collaudata — regolando la testa di sigillatura, il trasportatore e la geometria di piegatura — piuttosto che partire da zero, come descritto sulla pagina della macchina confezionatrice personalizzata, e progetti reali sono mostrati nei case study. Per ottenere una raccomandazione precisa, invia le dimensioni dei tuoi cartoni e quante dimensioni produci, la tua preferenza di chiusura (nastro o hot-melt), i tuoi cartoni target al minuto e una nota sul peso del carico; il team può essere contattato attraverso il centro assistenza e supporto.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vedi biografia completa ›