

Una formatrice di cartoni all’inizio di una fine linea e una sigillatrice di cartoni alla fine sembrano due macchine semplici, ma insieme decidono se la vostra linea di imballaggio funziona o aspetta. Sottodimensionate una delle due e accumulerete una coda di scatole piene o di cartoni aperti ogni turno. Questa guida spiega come SunAura Packaging Machines progetta le celle di formatura e sigillatura dei cartoni, come abbinarle alla velocità reale della linea, e cosa verificare prima di ordinare.
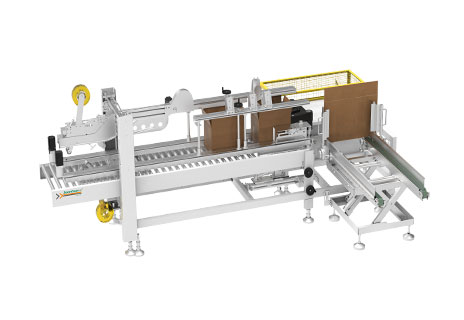
Dove si collocano formatura e sigillatura dei cartoni nella linea
Una fine linea tipica segue una sequenza chiara: una formatrice di cartoni preleva un fondo ondulato piatto, lo apre in un quadrato, piega i lembi del fondo e li sigilla con nastro o colla hot-melt; il cartone formato viene quindi trasportato a una stazione di imballaggio dove il prodotto viene caricato manualmente o automaticamente; una sigillatrice di cartoni piega e sigilla la parte superiore; e il cartone chiuso può passare attraverso etichettatura, reggiatura o avvolgimento estensibile prima della pallettizzazione. Quando queste stazioni sono bilanciate, scatole e prodotto si muovono in continuo. Quando non lo sono, la stazione più lenta determina il ritmo dell’intera linea.
Ricerche di acquisto come “formatrice automatica di cartoni in vendita”, “fornitore di macchine per la sigillatura di scatole” o “produttore di linee di imballaggio di cartoni” provengono di solito da stabilimenti che hanno superato la formatura manuale delle scatole — un punto che arriva sorprendentemente presto quando la produzione aumenta o la manodopera diventa inaffidabile.
Manuale, semiautomatica e automatica: dove cadono le soglie
Formatura e sigillatura manuale
A bassi volumi un operatore apre le scatole e piega i lembi a mano, spesso usando un semplice erogatore di nastro. Questo richiede quasi zero investimenti e tollera cambi frequenti di dimensione della scatola, ma è lento, inconsistente e fisicamente faticoso. Ha senso per produzioni molto basse o produzioni corte altamente variabili.
Sigillatura semiautomatica
Una sigillatrice di cartoni fissa piega e nastra la parte superiore mentre un operatore spinge il cartone attraverso; l’operatore forma ancora la scatola e la carica. Questo è il primo aggiornamento più comune perché rimuove immediatamente il passaggio più lento e meno ergonomico — la nastratura — a un costo modesto. Gli stabilimenti che producono poche centinaia di cartoni per turno spesso iniziano qui.
Formatura e sigillatura automatica
Una volta che la produzione è continua, le macchine automatiche si ripagano rapidamente. Una formatrice di cartoni può formare e sigillare il fondo 10–25 o più cartoni al minuto senza un operatore, e una sigillatrice automatica abbina quel ritmo a valle. Per la flessibilità robotizzata tra le dimensioni delle scatole, la formatrice robotizzata di cartoni AIS400 utilizza un braccio robotizzato pick-and-place per aprire i fondi piuttosto che un magazzino meccanico fisso, il che accorcia il cambio formato tra le dimensioni dei cartoni.
Sigillatura con nastro vs colla hot-melt
Sia le formatrici sia le sigillatrici offrono due metodi di chiusura. Il nastro sensibile alla pressione è semplice, pulito, facile da cambiare e ben adatto ai cartoni di esportazione generici; è la scelta predefinita per la maggior parte degli acquirenti. La colla hot-melt elimina il nastro di consumo, offre una sigillatura a prova di manomissione e può essere più economica per cartone ad alto volume, ma aggiunge un sistema di colla, manutenzione e tempo di preriscaldamento, ed è meno indulgente su cartone polveroso o riciclato. Se esportate in climi umidi o richiedete sigilli di sicurezza, discutete la colla con il fornitore; altrimenti il nastro è il punto di partenza a minor rischio.
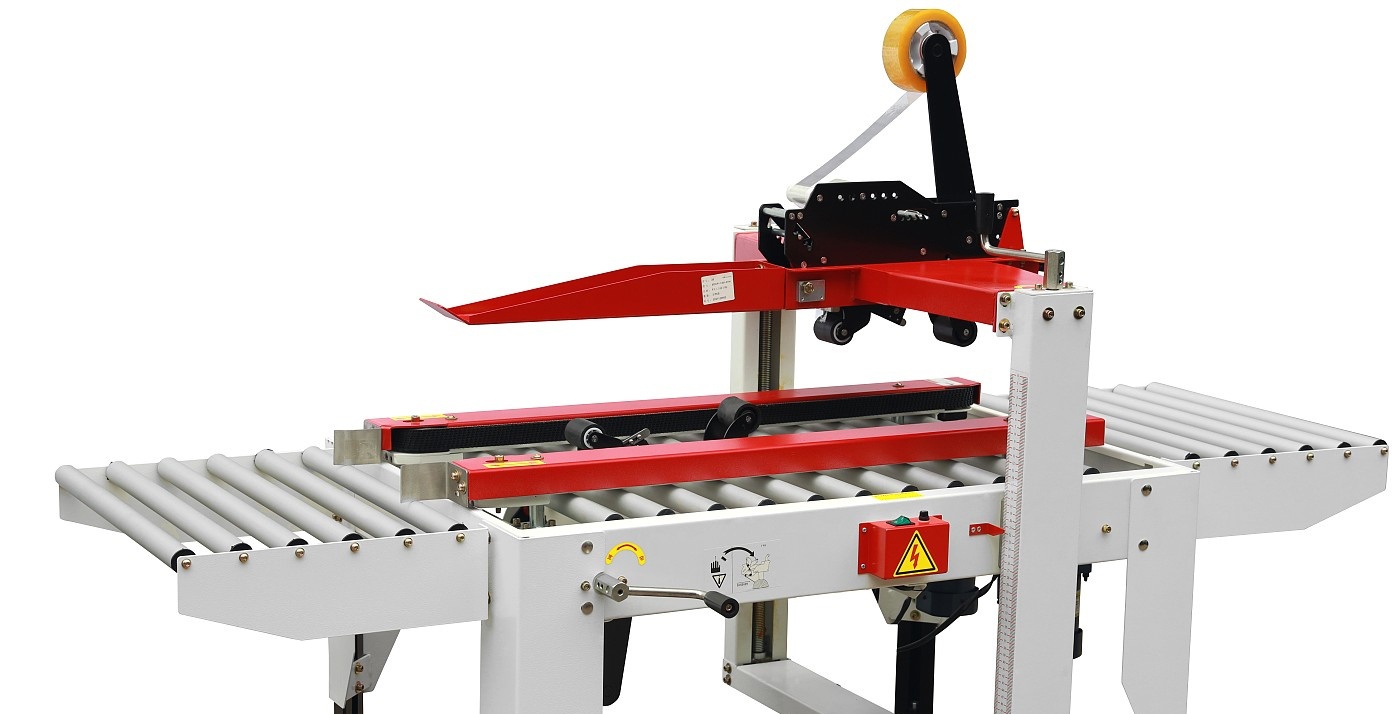
Le specifiche chiave da dimensionare correttamente
- Gamma di cartoni e dimensioni minime/massime. Fornite la lunghezza, la larghezza e l’altezza di ogni cartone ondulato che gestite, incluso il peso a pieno più pesante. La geometria del magazzino e della piegatura lembi è dimensionata a questo inviluppo.
- Cartoni al minuto, misurati al vincolo. La formatrice, la stazione di imballaggio e la sigillatrice devono tutte soddisfare il vostro picco. Una formatrice automatica che alimenta una cella di imballaggio manuale aiuta solo se l’imballaggio non è il collo di bottiglia.
- Qualità del fondo e tipo di cartone. I fondi fortemente riciclati o deformati inceppano i magazzini. Le formatrici automatiche funzionano meglio con cartone asciutto e consistente; specificate la vostra grammatura.
- Metodo di chiusura e materiali di consumo. Indicate la larghezza del nastro o il tipo di colla e confermate la disponibilità dei ricambi.
- Tempo di cambio formato tra le dimensioni dei cartoni. Se gestite molti SKU, date priorità a regolazioni ripetibili senza attrezzi; le formatrici robotizzate eccellono qui.
- Protezioni di sicurezza e interblocchi. Le macchine automatiche dovrebbero includere magazzini protetti, pulsanti di arresto di emergenza e accesso interbloccato.
Bilanciare la cella: il passaggio più trascurato
La maggior parte delle linee di cartoni a scarso rendimento non sono rotte — sono sbilanciate. Un pattern comune è una formatrice veloce, un singolo incartonatore manuale e una sigillatrice adeguata: l’incartonatore è il vero vincolo e le scatole si accodano a prescindere dalle classi delle macchine. La soluzione è sia aggiungere manodopera all’imballaggio sia passare al caricamento automatico. Gli ingegneri dovrebbero mappare il tempo ciclo di ogni stazione in secondi, identificare la più lenta, e bilanciare su quella. Quando è richiesto il caricamento automatico del prodotto, la linea si diploma a un sistema di formatura–imballaggio–sigillatura–pallettizzazione dei cartoni, che rimuove completamente la stazione manuale.

Le fasi a valle che chiudono il cerchio
Dopo la sigillatura, la maggior parte dei cartoni di esportazione necessita di una o più fasi di finitura. Un’etichettatrice applica etichette di spedizione o di tracciabilità; una reggiatrice fascetta i cartoni o i pacchi; e un avvolgitore per pallet unifica il carico. Per il raggruppamento senza operatore, gli stabilimenti spesso aggiungono una reggiatrice automatica senza operatore, e i carichi su pallet vengono quindi avvolti in estensibile per la stabilità in transito. Dimensionare questi insieme garantisce che altezze dei trasportatori, segnali e velocità corrispondano dal primo giorno.
Errori comuni e come evitarli
- Acquistare la formatrice e la sigillatrice da fornitori diversi senza confermare la comunicazione e la compatibilità dei trasportatori, lasciando all’integratore il compito di risolvere i disallineamenti.
- Dimensionare sulla produzione di oggi senza margine, affinché un modesto aumento delle vendite sature la linea entro un anno.
- Ignorare la qualità del fondo, quindi dare la colpa alla macchina per gli inceppamenti causati dal cartone deformato.
- Dimenticare il vincolo dell’imballaggio manuale quando si automatizza solo la formatura della scatola.
- Trascurare l’accesso per il caricamento del magazzino e la manutenzione — una macchina veloce che è scomoda da ricaricare perde il suo vantaggio.
Cosa inviare nella vostra richiesta
Fornite le dimensioni dei cartoni per tutti gli SKU con i pesi a pieno; i cartoni al minuto richiesti al picco; preferenza nastro vs colla; grammatura del cartone e fornitore; se il caricamento del prodotto è manuale o automatico; fasi a valle come etichettatura e pallettizzazione; alimentazione, aria e spazio a terra disponibili; e la vostra destinazione di consegna. Più completa è la richiesta, meno sorprese. Inviate questi dettagli attraverso la pagina contatti SunAura Packaging Machines, ed esplorate le apparecchiature correlate nella panoramica prodotti.
Domande frequenti
Quanti cartoni al minuto giustificano una formatrice automatica?
Non esiste un numero universale, ma gli stabilimenti che formano costantemente più di circa 5–8 cartoni al minuto in un turno di solito recuperano il costo attraverso i risparmi di manodopera e la consistenza; il vostro tasso di manodopera lo decide.
Una formatrice può gestire molte dimensioni di scatola diverse?
Sì, entro un intervallo specificato. Le formatrici robotizzate e i design a cambio formato senza attrezzi gestiscono al meglio le dimensioni miste; le macchine meccaniche fisse sono più veloci ma meno flessibili.
La sigillatrice deve corrispondere esattamente alla velocità della formatrice?
Dovrebbe soddisfare o superare il picco bilanciato della linea, inclusa la stazione di imballaggio. Abbinare le classi di picco nuove di zecca è meno importante che abbinare i tempi ciclo reali.
La colla hot-melt è migliore per i cartoni di esportazione?
Il nastro resta la scelta predefinita più sicura per l’esportazione generale; la colla si adatta ad applicazioni ad alto volume, a prova di manomissione o in ambienti umidi dopo una valutazione adeguata.
Apparecchiature consigliate
- Formatrice robotizzata di cartoni AIS400 — formatura di scatole flessibile e a cambio formato rapido.
- Sigillatrice automatica di cartoni FA500F — sigillatura superiore consistente alla velocità di linea.
- Linea integrata di formatura–imballaggio–sigillatura–pallettizzazione — fine linea senza mani.
- Reggiatrice senza operatore — raggruppamento sicuro prima della pallettizzazione.
Un esempio pratico di bilanciamento della linea
Considerate uno stabilimento che mira a 12 cartoni sigillati al minuto. La formatrice è classificata a 15, la sigillatrice a 18, ma un singolo operatore carica il prodotto in circa sette secondi per cartone — circa 8,5 cartoni al minuto. A prescindere dalle classi delle macchine, la linea produce circa 8,5 cartoni al minuto e le scatole aperte si accodano alla stazione di imballaggio. Aggiungere un secondo caricatore aumenta la capacità manuale a circa 17, a quel punto l’obiettivo di 12 è raggiungibile e la formatrice diventa il vincolo più vicino. La stessa aritmetica, espressa in secondi per stazione, rivela il vero collo di bottiglia senza spendere nulla. Questo è l’esercizio che SunAura Packaging Machines conduce con ogni richiesta: elencate il tempo ciclo di ogni stazione, bilanciate sulla più lenta, e solo allora decidete dove l’automazione ripaga.
Dove anche due caricatori non riescono a tenere il passo — comune nelle linee a tre turni e ad alta produzione — la soluzione è il caricamento automatico del prodotto, che integra la fase di imballaggio nella macchina e consente all’intera cella di funzionare a un’unica velocità sincronizzata. Questa è esattamente la configurazione consegnata come sistema integrato di fine linea.
Design dei cartoni e come influenza le macchine
Il design dei cartoni ondulati è trattato come un ripensamento in molti progetti, eppure guida entrambe le macchine. La giuntura del produttore, la geometria dei lembi, la profondenza di cordonatura e l’onda del cartone influenzano tutti la pulizia con cui un fondo si apre nella formatrice e l’affidabilità con cui la parte superiore si piega nella sigillatrice. I cartoni sovra-cordonati collassano durante la formatura; i cartoni sotto-cordonati resistono alla piegatura e si inceppano. Un fondo consistente da un trasformatore di qualità non è quindi un lusso sulle apparecchiature automatiche — è una precondizione. Gli acquirenti dovrebbero bloccare la specifica del cartone, inclusa la grammatura e le dimensioni, con il loro fornitore di scatole e fornire fondi campione per i test della macchina.
Il peso a pieno conta quanto le dimensioni. I cartoni pesanti richiedono rulli trasportatori robusti e piegatura positiva dei lembi, mentre i cartoni molto leggeri possono muoversi in modo imprevedibile e necessitare di guida piuttosto che di forza. Comunicare l’intervallo completo di pesi previene che una macchina dimensionata per un carico medio gestisca male gli SKU più leggeri e più pesanti alle estremità dell’intervallo.
Disciplina del cambio formato per SKU misti
Gli stabilimenti che gestiscono molte dimensioni di cartoni perdono produzione reale nel cambio formato anche quando ogni macchina è veloce. La risposta pratica è una combinazione della macchina giusta e della disciplina giusta: regolazioni senza attrezzi, impostazioni marcate o numerate, e ricette salvate rimuovono la prova ed errore che allunga ogni cambio di dimensione. Le formatrici robotizzate sono particolarmente preziose qui perché il moto del braccio viene riprogrammato piuttosto che resettato meccanicamente, e una sigillatrice servo può memorizzare le impostazioni di lembi e trasportatore per SKU. Documentare una procedura di cambio formato ripetibile e formare gli operatori su di essa protegge i guadagni di produttività che l’automazione è destinata a offrire.
Manutenzione, ricambi e tempi di attività
Le macchine di fine linea sono meccanicamente più semplici di un’incellophanatrice ad alta velocità ma richiedono comunque attenzione di routine. Le lame dei coltelli del nastro si usurano, i filtri della colla si bloccano, i fotosensori raccolgono polvere, e i cuscinetti dei trasportatori necessitano di lubrificazione. Una breve routine di manutenzione programmata e un piccolo kit ricambi — lame, sensori, cinghie e fusibili — prevengono che un piccolo elemento di usura fermi l’intera linea. Per le linee che funzionano su più turni, identificare i materiali di consumo e le parti soggette a usura al momento della consegna e concordarne la disponibilità fa parte di una decisione di acquisto sana. A valle, una reggiatrice automatica e l’avvolgimento dei pallet dovrebbero condividere la stessa logica di manutenzione affinché la sezione di finitura funzioni in modo affidabile quanto le celle di formatura e sigillatura.
Messa in servizio e formazione degli operatori
Una linea ben dimensionata dipende ancora dalle persone che la gestiscono. Durante la messa in servizio la sequenza dovrebbe procedere da controlli di singola stazione a una prova a secco senza prodotto, poi una prova caricata a velocità crescente, con sensori, piega-lembi e impostazioni di sigillatura confermate in ogni fase. Formare gli operatori su come caricare il magazzino, eliminare il prevedibile inceppamento minore, cambiare nastro o film, e riconoscere quando un guasto necessita di un ingegnere protegge la produttività della linea dopo che il fornitore se n’è andato. Catturare queste procedure in una breve checklist specifica per il sito — piuttosto che affidarsi al manuale generico — fa sì che la conoscenza sopravviva ai cambi di personale. SunAura Packaging Machines mette in servizio le sue linee integrate in questo modo e verifica il ciclo bilanciato in condizioni reali prima della consegna, affinché la produttività concordata nel layout sia la produttività che il cliente raggiunge effettivamente.
Verifica della produttività dopo la consegna
La disciplina finale è verificare le prestazioni rispetto ai dati che hanno avviato il progetto. Una volta che la cella è messa in servizio e gli operatori sono formati, gestite un periodo di produzione rappresentativo — un turno completo sul mix SKU normale — e registrate i cartoni effettivamente sigillati, le fermate e le loro cause, e il tempo di cambio formato tra le dimensioni. Confrontare quelle cifre con il ciclo bilanciato dal layout conferma se la linea sta consegnando la sua produttività prevista e indica qualsiasi regolazione residua. Trattare la produttività come qualcosa da misurare dopo l’installazione, piuttosto che assunto da una classe di catalogo, è ciò che trasforma una linea acquistata in una linea affidabilmente produttiva. Per gli stabilimenti che pianificano quella verifica, SunAura Packaging Machines supporta le prime produzioni delle sue apparecchiature integrate di fine linea e riesamina i dati di ciclo registrati con il team del cliente.
Conclusione
Formatura e sigillatura dei cartoni sono meglio trattate come un’unica cella bilanciata piuttosto che due acquisti indipendenti. Definite il vostro inviluppo di cartoni, misurate il tempo ciclo di ogni stazione, e dimensionate al vincolo reale — che spesso è il caricamento manuale piuttosto che le macchine. SunAura Packaging Machines fornisce le formatrici, le sigillatrici, i trasportatori e le linee integrate come un unico ambito, affinché la cella sia dimensionata, sincronizzata e messa in servizio insieme. Inviate le vostre dimensioni dei cartoni e i cartoni al minuto di picco e noi restituiremo un layout bilanciato con tempi ciclo realistici.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vedi biografia completa ›