

Dans une opération d’emballage secondaire, l’essentiel des coûts et des avaries se décide avant même qu’une caisse ne soit montée ou qu’un mètre de film ne soit appliqué. Tout se joue au moment où quelqu’un choisit les dimensions de la caisse de regroupement (master case), le nombre d’unités par caisse et la façon dont les caisses seront gerbées sur la palette. Avec ces trois chiffres justes, toute la fin de ligne fonctionne mieux : la formeuse monte proprement, l’encaisseuse place sans forcer, le palettiseur construit une colonne stable et l’enrouleuse consomme moins de film. Avec des chiffres faux, vous vivez avec des angles écrasés, des palettes refusées, du calage inutile, du film gaspillé et des conteneurs cubés sous le poids.
Ce guide traite de l’optimisation de la caisse de regroupement et de la charge palettisée en fin de ligne : comment dimensionner la caisse en carton ondulé autour du produit primaire, choisir un nombre d’unités par caisse raisonnable, construire un plan de gerbage, l’accorder au standard de palette régional et tenir la charge jusqu’à destination. SunAura Packaging Machines construit les machines qui montent, remplissent, ferment et palettisent ces charges, et nous mesurons la différence entre un emballage bien conçu et un emballage mal conçu sur chaque ligne que nous mettons en service.

Étape 1 : définir les contraintes avant de concevoir la caisse
La caisse de regroupement ne se conçoit pas isolément. Elle doit satisfaire cinq contraintes simultanément, et la conception se situe à leur intersection :
- Le produit primaire. Le nombre d’unités, leur orientation et la nécessité éventuelle d’un intercalaire ou d’un séparateur.
- La palette. L’encombrement au sol et la hauteur de gerbage limites du standard de palette retenu.
- Le mode de transport. Hauteur de conteneur, hauteur de camion, possibilité de double gerbage en entrepôt ou à bord d’un navire.
- La résistance mécanique de la caisse. Combien de couches seront gerbées et quel poids la caisse du bas devra porter.
- La machine d’emballage. Les dimensions maximales et minimales de caisse et le nombre de caisses que l’encaisseuse ou la formeuse peut traiter.
La tentation est de partir d’un format de caisse standard proposé par un fournisseur de carton ondulé et de raisonner à rebours. Le bon point de départ est l’encombrement de la palette et les dimensions de l’unité, car la caisse est le module de base qui doit paver la palette avec le moins de surface perdue.
Les standards de palette sur lesquels vous expédiez réellement
- GMA 48 × 40 in (1219 × 1016 mm) — la palette standard de la grande distribution nord-américaine, courante sur de nombreux flux export.
- EUR / palette Europe 1200 × 800 mm — le standard de la majeure partie de l’Europe continentale.
- 1200 × 1000 mm — le Royaume-Uni et une grande partie du négoce chimique et industriel.
- 1100 × 1100 mm — courant au Japon, en Corée du Sud et dans une partie de l’Asie.
Une ligne export qui dessert à la fois l’Europe et l’Amérique du Nord finit souvent avec deux formats de caisse, ou avec un seul format qui pave acceptablement les deux palettes. Une caisse qui pave parfaitement une palette GMA 48 × 40 peut laisser une large bande de surface inutilisée sur une palette Europe 1200 × 800 ; le logiciel d’optimisation ou un simple tableur permet de visualiser les deux implantations avant de figer la caisse.
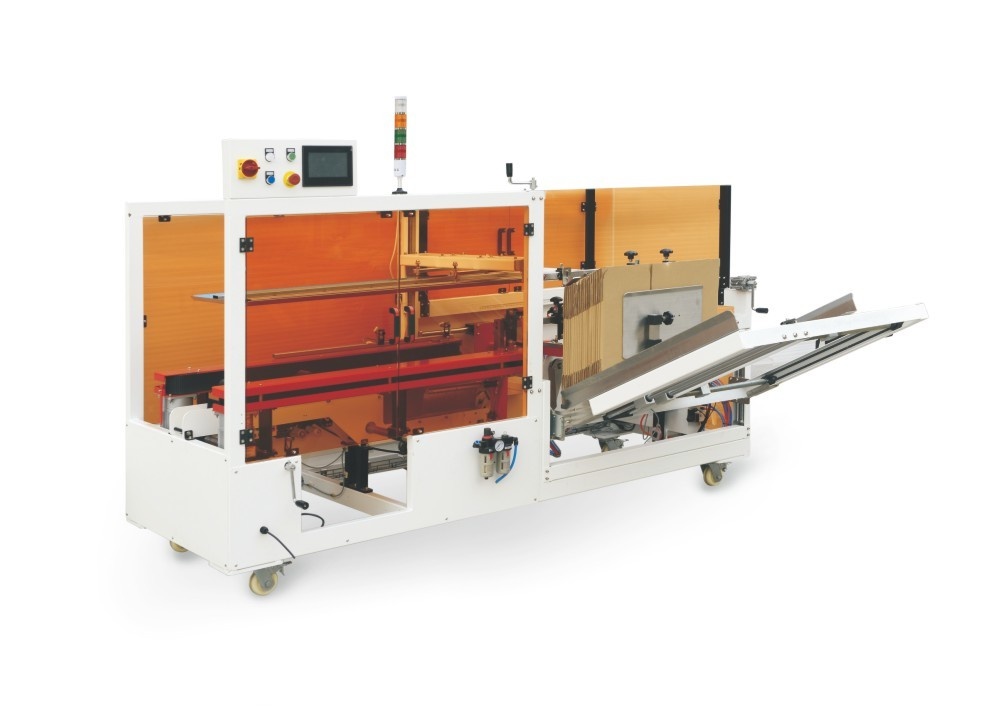
Étape 2 : dimensionner la caisse au produit et à la machine
Une caisse RSC (regular slotted container) se dimensionne sur ses dimensions intérieures, car la machine travaille sur l’extérieur et le produit occupe l’intérieur. Prévoyez un jeu maîtrisé, pas un vide important : quelques millimètres de jeu permettent à l’encaisseuse de placer le produit sans marquer la caisse, mais un vide important laisse le produit se déplacer pendant le transport, ce qui provoque des cartons éraflés et de la casse de verre. Les vides se comblent avec un séparateur ou un intercalaire, pas avec de l’air et du carton supplémentaires qui n’ajoutent que du coût.
La qualité de carton et le profil d’ondulation sont déterminés par la charge de gerbage. Le carton se spécifie par edge crush test (ECT) ou par l’ancien indice Mullen. Une pratique courante consiste à retenir :
- 32 ECT (environ 200# test) pour les charges légères, sur une seule couche ou de stockage court.
- 44 ECT (environ 275# test) pour la majorité des produits de consommation stockés sur plusieurs couches.
- 55 ECT ou plus pour les contenus lourds ou les charges destinées au double gerbage ou à un séjour prolongé en entrepôt humide.
L’humidité compte : la résistance à la compression d’une caisse en carton ondulé chute nettement en atmosphère humide ; les charges de café, de surgelés, de boissons ou destinées à l’export tropical exigent donc souvent une qualité de carton qui paraît surdimensionnée par temps sec. Le guide de spécification des caisses en carton ondulé de l’entreprise détaille qualité de carton, ondulation et tolérances, y compris les tolérances dimensionnelles qu’une formeuse automatique exige du flanc.
Accorder la caisse à la formeuse et à la fermeuse
Une caisse conçue pour un remplissage manuel ne passe pas forcément dans une formeuse de caisses automatique. La machine exige des flancs aux dimensions constantes, des rainures d’équerre, une rigidité de carton qu’elle peut extraire du magasin et un poids de caisse que les ventouses peuvent soulever. Une série de flancs à la limite haute d’humidité, ou un carton trop léger pour le format de caisse, est la cause la plus fréquente de bourrages de formeuse. Spécifiez les tolérances avec le fournisseur de carton ondulé et figez une seule qualité de carton par format de caisse, plutôt que d’accepter des substituts « équivalents ».
Pour la fermeture, vérifiez si la caisse sera rubanée ou collée à chaud et choisissez la machine en conséquence. Une fermeuse de cartons conçue pour le ruban applique deux bandes sur les jonctions ; un modèle hot-melt colle les rabats. Les charges export et les palettes à double gerbage ajoutent parfois une fermeture d’angle en L, qui renforce la jonction par une bande supplémentaire.

Étape 3 : choisir le nombre d’unités par caisse
Le nombre d’unités primaires par caisse est une décision modeste aux conséquences importantes. Il détermine le nombre de caisses produites par la ligne, le poids de caisse qu’un opérateur ou un robot peut manipuler, les multiples de commande du commerce de détail et la hauteur de palette. Le nombre d’unités se choisit en passant par quatre questions :
- Quel est le poids de caisse maximal confortable ? Pour toute ligne susceptible d’être manipulée à la main, une cible d’environ 10–15 kg par caisse maintient la charge dans une plage que la plupart des opérateurs peuvent soulever ; au-delà, vous basculez vers une manutention entièrement robotisée.
- Quel nombre d’unités pave la palette ? L’encombrement de la caisse et le nombre d’unités se choisissent ensemble, pour que le nombre et la taille des caisses produisent une couche propre, sans porte-à-faux important.
- Quels multiples de commande les distributeurs utilisent-ils ? Les clients commandent souvent en nombres ronds de caisses ; un nombre d’unités aligné sur le multiple de commande d’un distributeur réduit les caisses entamées.
- L’encaisseuse peut-elle le traiter ? The L’encaisseusepossède une matrice de prise et un nombre de caisses définis ; un nombre élevé peut exiger un second cycle de prise par caisse, ce qui modifie la cadence.
Il est courant de standardiser deux nombres d’unités — un pour le détail, un pour le club ou le vrac — plutôt qu’une caisse unique qui compromet les deux. L’encaisseuse robotisée enregistre les deux sous forme de recettes et passe de l’une à l’autre en quelques minutes, mais les deux caisses doivent tout de même être conçues pour paver la palette.
Étape 4 : construire le plan de gerbage et le Ti-Hi
Le plan de gerbage est la disposition des caisses sur chaque couche, et le Ti-Hi correspond simplement au nombre de caisses par couche (tiers) multiplié par le nombre de couches (high). Les deux plans fondamentaux sont :
- Le gerbage en colonnes (aligné) place chaque caisse directement au-dessus de celle du dessous. Il offre la meilleure résistance à la compression — la charge descend droit dans les angles de la caisse — et s’avère le plus solide pour les charges légères, hautes ou écrasables.
- Le gerbage croisé (en briques) fait pivoter les couches alternées, comme un mur de briques, ce qui verrouille les caisses entre elles et résiste aux déplacements latéraux. Il sacrifie une part de la résistance au gerbage mais améliore la stabilité.
Pour la plupart des produits de consommation enroulés sous film étirable, un compromis pratique consiste en un gerbage en colonnes avec une couche supérieure croisée et quelques couches croisées en partie basse, associé à une bonne tension de film. Un palettiseur peut mémoriser plusieurs plans et dispositions de couches, y compris l’orientation de chaque caisse. Le choix d’un palettiseur classique à grande vitesse palletiser ou d’une cellule robotisée dépend de la cadence, du poids de caisse et du nombre de références ; un robot est particulièrement souple lorsqu’il faut plusieurs plans ou des palettes multiréférences.
Porte-à-faux, retrait et hauteur
Les caisses ne doivent pas dépasser du bord de la palette : un porte-à-faux de quelques centimètres seulement transfère la charge de l’angle de la caisse vers le milieu du panneau et peut réduire fortement la résistance au gerbage. Un léger retrait est préférable. La hauteur totale de la charge, palette comprise, se cale ensuite sur le plafond du conteneur ou du camion et sur les racks de l’entrepôt. Une cible typique en conteneur maritime est une hauteur de charge d’environ 2 100–2 200 mm ; quelques millimètres de hauteur de caisse en plus par couche font perdre une couche entière sur une palette haute, et cette capacité ne se récupère pas.

Étape 5 : contenir la charge avec l’enroulage et le cerclage adaptés
Un plan parfait est inutile si la charge se désagrège en manutention. Le maintien de la charge est la force qui la tient ensemble ; il résulte de la combinaison du film, du schéma d’enroulage et des renforts complémentaires.
Le film étirable se spécifie par épaisseur (gauge ou micromètres), par pré-étirage et par force appliquée. Les enrouleuses modernes à pré-étirage motorisé allongent le film de 200–300 % avant application, ce qui augmente le rendement (moins de kilos de film par palette) et confère au film une mémoire élastique qui resserre la charge. La force appliquée doit être assez élevée pour stabiliser, sans écraser les angles d’attaque des caisses légères. Le schéma d’enroulage comporte trois parties :
- Tours de base — plusieurs tours superposés en bas, qui solidarisent la charge à la palette.
- Tours de corps — les passes ascendantes et descendantes qui créent le maintien vertical.
- Tours de tête — des tours superposés en haut qui empêchent les couches supérieures de bouger ; une coiffe peut être ajoutée pour la protection contre l’humidité.
Pour les charges très légères ou instables, ou lorsque la rotation de la charge pose problème, une enrouleuse en ligne à bras rotatif fait tourner le bras autour d’une palette fixe au lieu de faire tourner la charge. Les charges lourdes, rigides ou destinées à l’export associent souvent l’enroulage au cerclagestrapping — des feuillards PET ou PP appliqués par l’œil ou par-dessus — et les cercleuses de palettes à passage par l’œil ou horizontales peuvent être intégrées en ligne avant l’enrouleuse. Les cornières (protections d’angle) répartissent la pression du feuillard et protègent les angles des caisses sur les charges rigides.

Exemple chiffré : comment les paramètres interagissent
Prenons un emballage export de produits de consommation. Supposez que l’unité de détail soit un petit carton et que les caisses de regroupement candidates soient de 12 ou 24 unités. Le format 24 réduit le nombre de caisses et la main-d’œuvre par unité, mais la caisse est plus lourde et plus haute ; sur la palette, il peut produire une couche qui déborde d’une palette Europe. Le format 12 pave plus proprement les palettes Europe et GMA, maintient le poids de caisse dans une plage manipulable à la main et donne un nombre de couches stable, au prix de plus de caisses et de plus de consommables de fermeture. Comparer les deux implantations aux dimensions de palette, à la hauteur de conteneur et à la plage de caisses de la formeuse révèle souvent que la caisse la plus petite offre un meilleur taux de remplissage de la palette et un coût de fret total par unité plus bas, même si le coût d’emballage par caisse est supérieur.
C’est là l’idée centrale : optimisez le coût livré par unité, pas le coût par caisse. Le carton ondulé, le ruban et le film coûtent peu au regard de l’espace perdu dans un conteneur, des palettes refusées et des marchandises avariées.
Liste de contrôle avant de figer la caisse et la palette
- Encombrement de caisse pavé sur chaque standard de palette utilisé, sans porte-à-faux.
- Hauteur de charge vérifiée par rapport au conteneur et aux racks, avec une couche de marge.
- Qualité de carton et ondulation choisies pour la charge de gerbage, marge d’humidité comprise.
- Jeu intérieur maîtrisé et séparateurs prévus plutôt que des vides.
- Poids de caisse adapté au mode de manutention, manuel ou robotisé.
- Plans en colonnes ou croisés retenus selon le besoin réel de résistance et de stabilité.
- Épaisseur de film, pré-étirage, force appliquée et schéma d’enroulage spécifiés — et palette testée en conditions réelles de manutention.
- Dimensions de caisse, nombre d’unités et méthode de fermeture vérifiés au regard des plages de la formeuse, de l’encaisseuse et de la fermeuse.
Lorsque SunAura Packaging Machines fournit une cellule de fin de ligne — une formeuse, une monteuse-fermeuse de caisses, une encaisseuse, une fermeuse, un palettiseur et une enrouleuse —, le projet se déroule au mieux lorsque les données de caisse et de palette arrivent avec la demande de devis. Transmettez les dimensions de caisse, la qualité de carton, le nombre d’unités, le standard de palette et la cadence cible : la ligne pourra être dimensionnée et implantée correctement du premier coup. Si la conception de la caisse n’est pas encore arrêtée, les ingénieurs d’application peuvent aider à l’optimiser avant la commande des flancs, car le moment le moins coûteux pour corriger un mauvais plan de gerbage est avant la production de la première caisse.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Voir la biographie complète ›