

Voici une situation que tout mécanicien de maintenance connaît. La fardeleuse tournait parfaitement au poste du matin, l’après-midi a changé de film, et maintenant les soudures semblent faibles, la coupe tombe systématiquement à une largeur de doigt du bon endroit, et personne n’arrive à s’accorder sur l’origine : la machine, la matière ou l’opérateur. Les fardeleuses font partie des machines les plus indulgentes d’une ligne d’emballage lorsqu’elles sont bien réglées, mais elles combinent trois éléments qui doivent rester synchronisés — un produit en mouvement, une bande de film en défilement et une paire de mâchoires de soudure thermostatées — si bien que lorsqu’un de ces éléments dérive, le défaut apparaît sous forme de mauvais paquet et la cause est rarement la pièce que l’opérateur regarde. SunAura Packaging Machines fournit des fardeleuses servo sur une large gamme, et ce guide rassemble les pannes pour lesquelles nos ingénieurs sont réellement appelés, avec la logique utilisée pour les trouver et les corriger.
Ce guide ne remplace pas le manuel de la machine : c’est une manière structurée d’aborder les problèmes courants, pour qu’une panne se diagnostique à partir de faits plutôt qu’en tournant tous les boutons du panneau. Nous traiterons les défauts de soudure, les défauts de coupe et de synchronisation, les défauts de manipulation et de tension du film, puis les défauts d’alimentation produit, avant d’aborder les réglages à consigner par travail et la maintenance qui évite la plupart de ces problèmes. Si vous exploitez une fardeleuse — en boulangerie, snacks, quincaillerie, barquettes ou multipacks — les sections ci-dessous suivent l’ordre dans lequel un technicien expérimenté remonte une ligne qui tourne mal.
D’abord, comprendre ce qui doit rester synchronisé
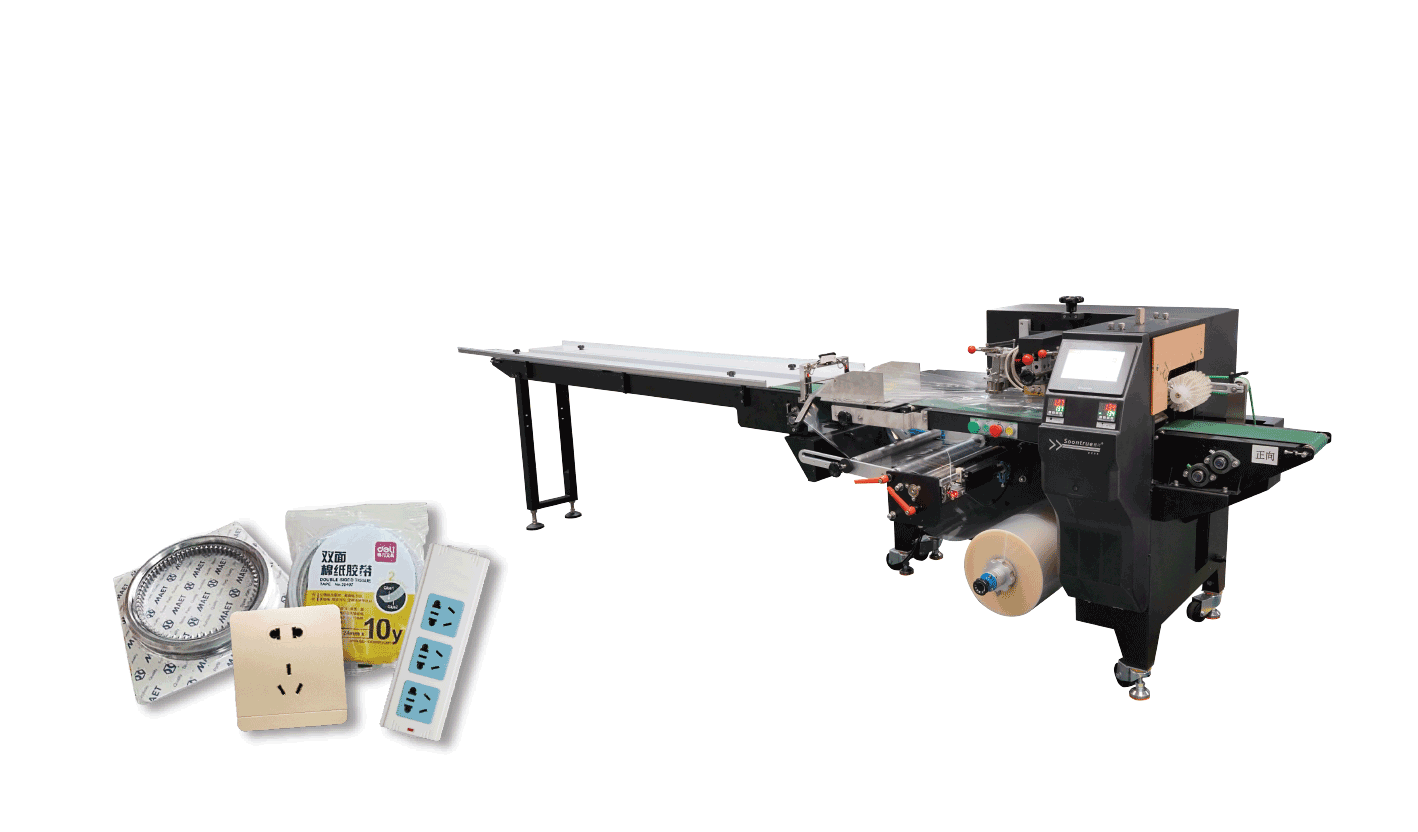
Une fardeleuse forme une bande plane en tube autour du produit, réalise une soudure longitudinale (soudure de queue) sur le recouvrement, puis une paire de mâchoires rotatives réalise les soudures transversales entre les produits pendant qu’un couteau coupe entre elles. Le produit est amené à un pas qui correspond au cycle des mâchoires, et sur film imprimé une cellule de repérage corrige la bande pour que la coupe tombe au bon endroit. Température, vitesse de bande, vitesse des mâchoires, pas produit et tension du film doivent donc concorder : changez un paramètre et les paquets changent. La plupart des pannes se ramènent à l’un de ces écarts, et le diagnostic le plus rapide commence par la question de ce qui a changé quand le problème est apparu — une nouvelle bobine, un nouveau produit, un changement de poste, une mâchoire nettoyée — plutôt que par traiter la ligne comme un mystère.
Défauts de soudure
Soudures transversales faibles ou ouvertes
Une soudure faible est la panne la plus courante et a trois causes usuelles, à vérifier dans l’ordre. D’abord la température : si les mâchoires sont trop froides pour le film, la soudure ne fusionne pas, ce qui apparaît après un changement de film ou au démarrage avant que les mâchoires n’aient atteint leur température. Ensuite la contamination — produit, miettes, graisse ou film brûlé sur les faces de mâchoire empêche les surfaces de se rejoindre, produisant une soudure irrégulière ; les mâchoires doivent être nettoyées avec la machine consignée. Enfin la pression ou l’usure : un moletage usé, des ressorts affaiblis ou des mâchoires désalignées réduisent la pression de fermeture, et ce sont des défauts mécaniques, pas des réglages. Le remède suit la cause — température correcte pour le film, faces propres, ou entretien des mâchoires — plutôt que de simplement monter la température, ce qui est le réflexe courant de l’opérateur et la cause du défaut suivant.
Film brûlé, rétracté ou fondu à la soudure
Un film qui brûle, se perce ou se rétracte à la soudure signifie que les mâchoires sont trop chaudes, le temps de maintien trop long ou le film trop fin pour le réglage. Cela apparaît lorsque les opérateurs montent la température pour corriger une soudure faible due à une contamination : c’est pourquoi les deux défauts sont liés et pourquoi la température se modifie de façon délibérée et par paliers. La température de soudure dépend du matériau du film et de la vitesse — une cadence plus élevée demande généralement un réglage plus chaud, car le temps de contact est plus court — et la valeur correcte pour chaque film fait partie de la recette mémorisée, pas d’un chiffre improvisé à chaque poste.
Soudures plissées ou marquées
Les plis dans la soudure transversale viennent du fait que le film ne repose pas à plat à la fermeture des mâchoires — tension trop faible ou irrégulière, soudure de queue mal centrée, produit qui pousse contre la zone de soudure, ou mâchoires qui se ferment sans être parallèles. Le phénomène s’accompagne souvent de paquets légèrement vrillés. Vérifiez que le film est centré dans le formateur, que la queue est plane et que le produit arrive aux mâchoires avec un espace libre suffisant pour la soudure ; un paquet trop rempli ou mal aligné plissera le film à chaque cycle.
Défauts de coupe et de synchronisation
La coupe ne tombe pas entre les produits
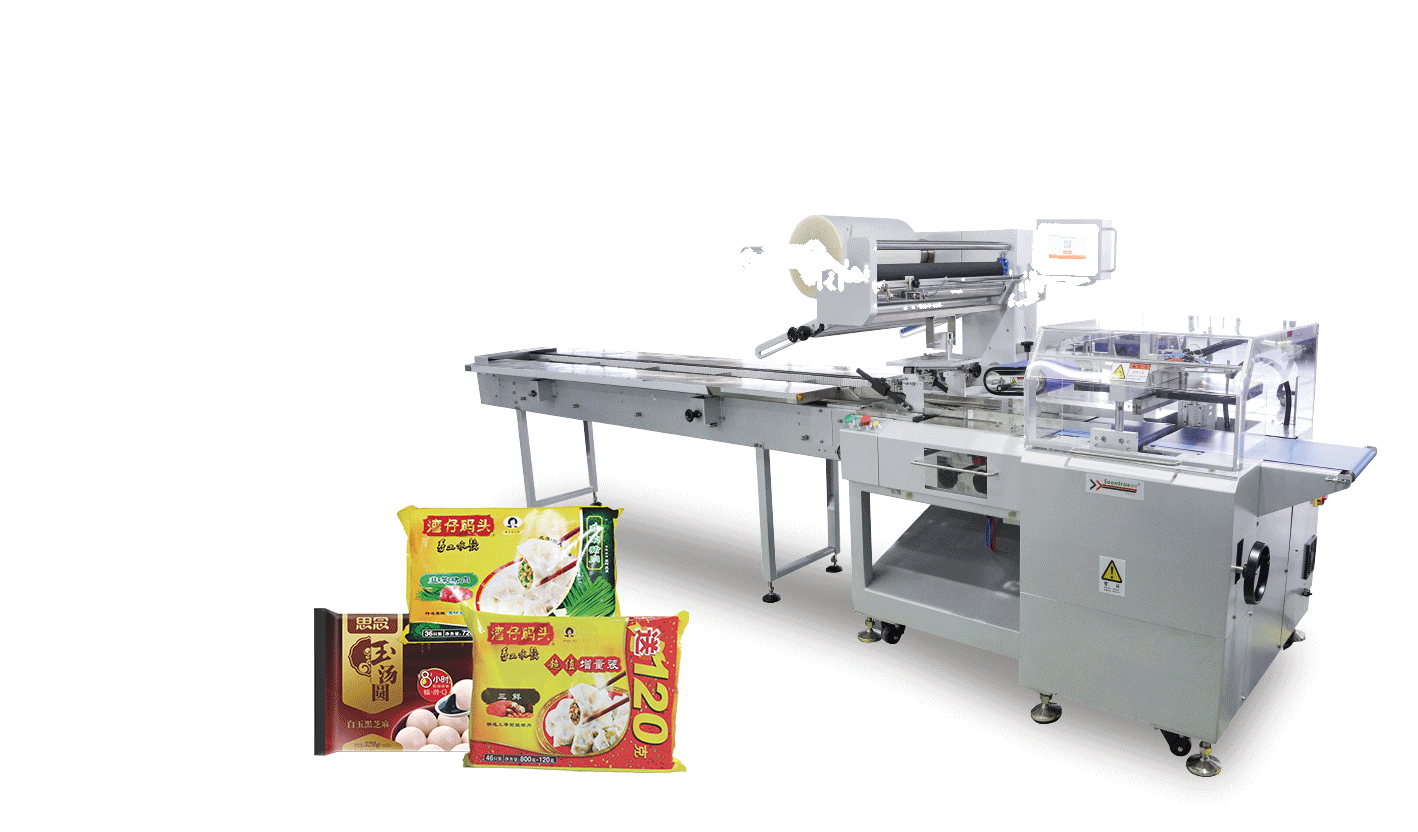
Quand le couteau coupe à travers un produit ou à côté du centre de la soudure, la fardeleuse est désynchronisée. Sur film uni, la cause est généralement la relation entre le pas produit et la vitesse des mâchoires — les produits sont amenés au mauvais espacement — ou un décalage du réglage de position de coupe. Sur film imprimé, la cellule de repérage doit lire la marque de registre de façon fiable ; un capteur sale, mal positionné ou mal réglé court après la marque et produit des coupes dérivantes, et le film peut patiner, si bien que les marques arrivent de façon irrégulière. Le remède commence par confirmer que les produits sont amenés au bon pas et que la cellule lit chaque marque, puis la position de coupe se règle et s’observe sur une série, pas sur un seul paquet.
La longueur des paquets varie ou dérive
Si les paquets sortent alternativement longs et courts, ou si la longueur dérive lentement, la bande et les mâchoires ne sont pas synchronisées — sur une machine servo, cela indique un problème de synchronisme ou de codeur ; sur une machine à entraînement mécanique, un embrayage usé ou un entraînement qui patine. Un film imprimé non corrigé par la cellule de repérage dérivera également. Comme ces défauts suivent souvent l’usure plutôt que les réglages, une machine qui exige de fréquents recalages doit être contrôlée mécaniquement plutôt que réinitialisée à chaque démarrage.
La coupe est incomplète ou déchiquetée
Une coupe qui ne sépare pas les paquets, ou qui déchire au lieu de couper, signifie que le couteau est émoussé, mal aligné ou qu’il ne rencontre pas correctement son contre-couteau. C’est un défaut d’outillage : les lames se remplacent ou se réaffûtent et le jeu se règle, et c’est l’une des pièces d’usure contrôlées au planning, car un paquet à moitié coupé bloque la sortie et multiplie le problème.
Défauts de manipulation et de tension du film
Le film se déchire ou la bande casse
Une rupture de bande signifie généralement une tension trop élevée pour le film, des guides qui frottent ou sont mal alignés, ou un film entaillé ou défectueux dès la bobine. Les films fins se déchirent dans le formateur si la tension ne se relâche pas quand la bande accélère ; sur les machines servo, le dérouleur motorisé s’en charge — vérifiez qu’il suit réellement et que les rouleaux tournent librement. Une bobine abîmée ou mal enroulée doit être remplacée plutôt que forcée, et le chemin de film doit être inspecté à la recherche de toute arête nouvelle ou pièce mal positionnée.
La bande divague ou sort du centre
Un film qui dérive latéralement produit de mauvaises soudures de queue et des plis, et la cause se trouve dans le dérouleur et le formateur : bobine mal assise, formateur désaligné ou guides latéraux mal réglés. Centrez la bande machine tournant lentement, confirmez que la soudure de queue est à sa place et vérifiez que la bobine elle-même est enroulée droit — une bobine mal enroulée divaguera quels que soient les réglages.
Les sachets sont mous ou gonflés d’air
Des paquets qui semblent flasques ou gonflés d’air relèvent généralement du produit et du formage plutôt que de la soudure : le produit ne remplit pas le film, ou l’air n’est pas chassé avant la soudure transversale. Des micro-perforations dans le film laissent l’air s’échapper pour les produits volumineux, et la vitesse d’alimentation peut être réglée pour que le film se tende autour du produit. Pour les produits qui ont réellement besoin d’une atmosphère contrôlée, la fardeleuse n’est pas la bonne machine : c’est une cloche ou un système sous atmosphère modifiée qu’il faut prévoir.
Défauts d’alimentation produit
Une large part des défauts apparents de fardeleuse commence en réalité à l’alimentation. Des produits espacés de façon irrégulière, qui se touchent ou arrivent mal orientés, forcent la machine à souder au mauvais endroit ou à tourner à vide, et la fardeleuse ne peut pas corriger un flux qui n’a jamais été organisé. L’alimentation manuelle dépend entièrement du rythme de l’opérateur ; une alimentation automatique avec un poste d’alignement tel que l’alimentateur aligneur de produits aléatoires WX160 présente les produits à un pas fixe et supprime cette variabilité. Quand les défauts sont intermittents et s’aggravent à grande vitesse, l’alimentation est le premier endroit à surveiller, idéalement avec un carterage qui laisse néanmoins observer le flux.

Enregistrez la recette pour que les pannes ne reviennent pas au poste suivant
L’habitude qui réduit le plus les rappels de maintenance consiste à consigner les réglages qui produisent de bons paquets pour chaque produit et chaque film : température des mâchoires, température de soudure de queue, tension du film, pas produit, position de coupe et réglages de repérage. Les fardeleuses servo les mémorisent en recettes et les rappellent par produit, si bien qu’un changement de format reproduit un état connu comme bon au lieu d’être réglé à nouveau. Lorsqu’une usine enchaîne de nombreux petits travaux, cela montre aussi si la panne actuelle est un véritable écart par rapport à la référence — donc d’origine mécanique ou matière — ou un réglage qui n’a jamais été correct.
La maintenance qui évite les pannes ci-dessus
- Nettoyez les mâchoires de soudure et contrôlez le moletage ; gardez les faces exemptes de film brûlé.
- Inspectez et remplacez les couteaux avant qu’ils ne déchirent au lieu de couper.
- Vérifiez que les rouleaux du chemin de film tournent librement et que le dérouleur suit la bande.
- Vérifiez que la cellule de repérage est propre, positionnée et qu’elle lit de façon fiable.
- Inspectez l’usure des courroies, embrayages et transmissions de synchronisation sur les machines non servo.
- Maintenez le formateur et les guides fixés et centrés.
- Contrôlez le fonctionnement des protecteurs et des arrêts d’urgence ; ne tournez jamais avec les interverrouillages neutralisés.
- Mémorisez les recettes et validez les changements de format par rapport à la référence enregistrée.
Questions fréquentes
Pourquoi mes soudures ne lâchent-elles qu’après un changement de film ?
Le nouveau film demande probablement une température différente, ou les mâchoires se sont encrassées. Vérifiez la spécification du film, chargez la recette mémorisée et nettoyez les faces de mâchoire avant de monter la température à l’aveugle.
Pourquoi la coupe dérive-t-elle en continu sur film imprimé ?
La cellule de repérage ne lit pas les marques de façon fiable, ou la bande patine. Nettoyez et positionnez le capteur, vérifiez que le film défile sans patiner, puis réglez la position de coupe sur une série complète.
La machine tourne bien à basse vitesse mais défaille à grande vitesse — pourquoi ?
Ce schéma indique généralement que l’alimentation ne peut pas présenter les produits au pas requis, que le dérouleur ne suit pas le film, ou qu’un entraînement est usé. Contrôlez le flux d’alimentation et la manipulation du film avant de toucher aux réglages de soudure.
Faut-il monter la température quand les soudures semblent faibles ?
Seulement après avoir vérifié la contamination et la pression. Monter la température corrige une soudure réellement froide, mais brûle le film lorsque la vraie cause est une mâchoire sale ou des surfaces de pression usées.
Comment éviter que les paquets varient d’un poste à l’autre ?
Mémorisez et rappelez une recette par produit, pour que chaque poste parte des mêmes réglages connus comme bons au lieu de régler la machine à la main.
Conclusion
Les pannes de fardeleuse sont répétitives parce que les exigences de la machine le sont : des mâchoires à la bonne température, propres et avec une bonne pression ; un film amené à la bonne tension et centré ; des produits présentés au bon pas ; et, sur film imprimé, une marque de repérage lue à chaque cycle. Diagnostiquées à partir de ce qui a changé et traitées dans l’ordre ci-dessus — soudures, synchronisation, film, alimentation — les pannes courantes se corrigent vite et, avec des recettes mémorisées et une maintenance planifiée, sont largement évitées. Quand une machine perd régulièrement sa synchronisation ou déchire le film quels que soient les réglages, traitez-la comme de l’usure et entretenez le mécanisme, plutôt que de réinitialiser le panneau pour un poste de plus.
Si vous spécifiez une nouvelle fardeleuse ou avez besoin d’une machine qui gère fiablement de fréquents changements de format, SunAura Packaging Machines fournit des fardeleuses servo avec gestion de recettes et alimentation intégrée sur toute la plage de largeurs et de cadences. Contactez nos ingénieurs d’application avec votre produit, votre film et votre cadence cible en paquets par minute, ou parcourez les fardeleuses dans l’espace produits, dont la fardeleuse à flux alternatif SZ-5800W et toute la gamme full-servo.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›