

La plupart des défaillances d’une ligne d’emballage ne sont pas mécaniques. La machine n’a jamais cassé : c’est l’implantation qui a lâché. Après des années à voir des clients acheter une machine d’emballage après une autre, les boulonner au sol de l’usine puis se demander pourquoi le TRS (taux de rendement synthétique) stagne à 45 %, l’équipe d’ingénierie de SunAura Packaging Machines peut vous l’affirmer : une excellente machine coincée dans une mauvaise implantation produit moins qu’une machine moyenne placée correctement. L’implantation sépare une ligne qui gagne de l’argent d’une ligne qui cherche des excuses.
Cet article passe en revue les erreurs d’implantation constatées sur de vrais ateliers, les cas de défaillance qui en découlent et les vérifications d’ingénierie qui les évitent. Que vous conceviez une ligne nouvelle, intégriez une filmeuse dans un site existant ou choisissiez pour la première fois un fabricant de machines d’emballage, le prix d’une implantation ratée se paie pendant des années.
Pourquoi l’implantation d’une ligne est un problème de conception, pas de placement
Une ligne d’emballage est un système couplé. Une filmeuse flow-pack, une peseuse-contrôleuse, une encaisseuse et un palettiseur ne sont pas des îlots indépendants : ils partagent le flux de matière, la main-d’œuvre, les utilités et les arrêts. Lorsque chaque machine est dimensionnée sur le débit de sa propre brochure sans que personne n’équilibre l’ensemble, la ligne tourne à la vitesse du poste le plus lent et attend partout ailleurs. Concrètement, une filmeuse à 120 ppm (sachets par minute) qui alimente une encaisseuse donnée pour 80 ppm ne produit pas 120 ppm. Elle produit 80 ppm, avec 40 ppm de produits en bouchon et un opérateur exaspéré toutes les deux heures.
Les décisions d’implantation verrouillent aussi l’avenir. Une fois les convoyeurs soudés, les fosses coulées et les alimentations dimensionnées, changer l’encombrement au sol revient à reprendre le bâtiment. C’est pourquoi ceux qui regrettent une ligne regrettent presque jamais la marque des machines achetées : ils regrettent l’endroit où elles ont été installées et la façon dont elles ont été reliées.
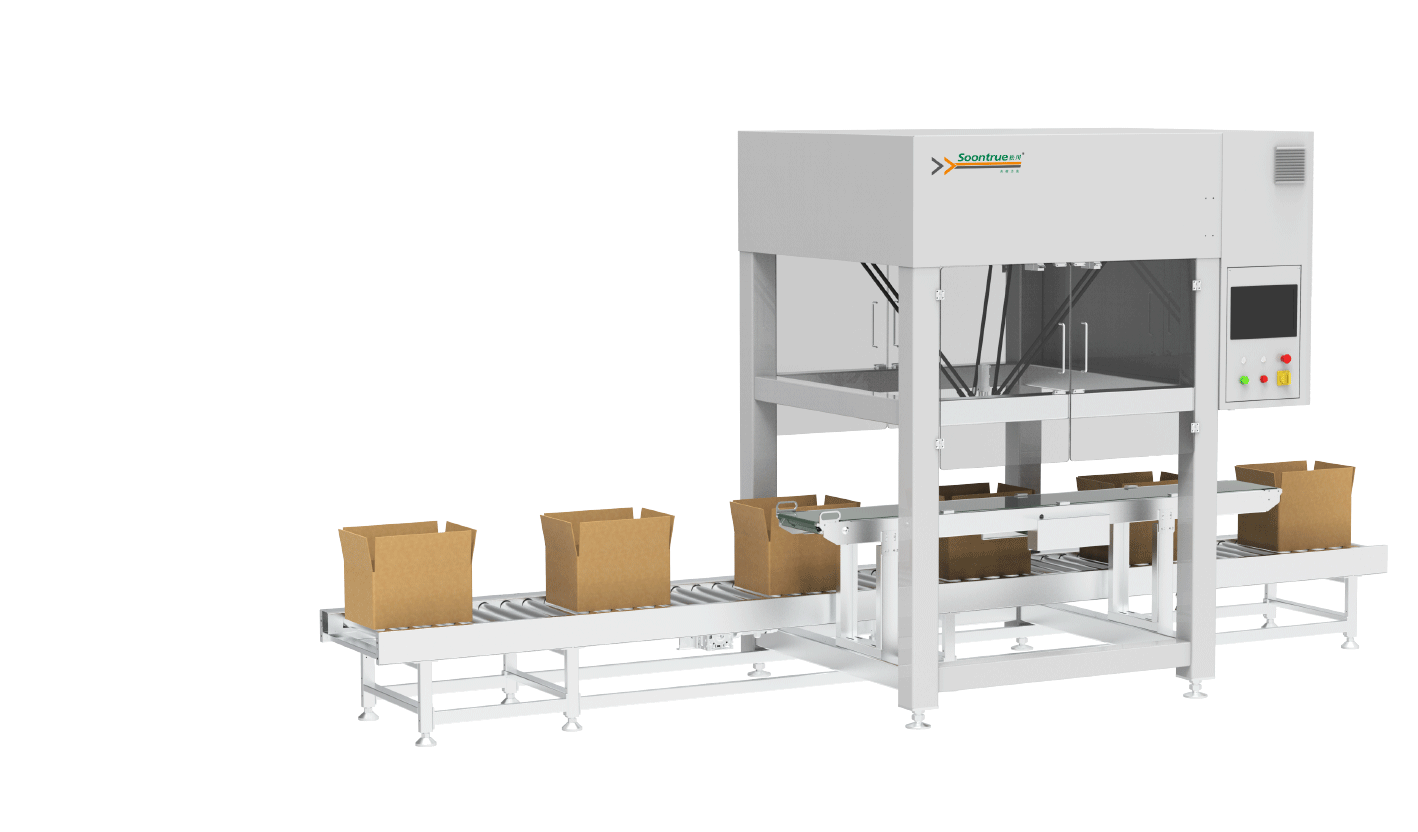
Erreur n° 1 : aucun dégagement de maintenance ni d’opérateur autour des machines
La défaillance la plus fréquente que nous auditons est une ligne si serrée qu’un technicien ne peut ni ouvrir un protecteur, ni sortir une bobine de film, ni accéder à un réducteur. Les sites optimisent la surface au moment du devis, puis découvrent la première semaine que la filmeuse a besoin de 900 mm de côté ouvert pour changer ses outils de formage — et qu’il y a un mur à cet endroit.
Cas réel : une usine de confiserie avait installé une filmeuse horizontale à 600 mm d’un poteau structurel, parce que le plan semblait serré sur un tirage CAO. En production, chaque changement de film obligeait deux opérateurs à incliner le chariot de bobine et à négocier le passage. Un changement de film de 15 minutes durait 45 minutes. À trois bobines par équipe et trois équipes, cela représente 2 h 15 de temps de marche perdues par jour, soit environ 12 000 sachets manquants par semaine — uniquement à cause de 300 mm de dégagement absents.
La correction : prévoir au minimum 900 mm côté opérateur pour le changement de film et de produit, 750 mm côté non-opérateur pour la maintenance, et tout le rayon d’ouverture autour de chaque protecteur qui s’ouvre vers l’extérieur. SunAura Packaging Machines repère ces zones sur le plan d’ensemble (GA) avant la découpe de l’acier, car rattraper un dégagement après installation coûte cher et s’avère souvent impossible.
Erreur n° 2 : des cadences mal appariées, sans tampon
Les ingénieurs d’usine adorent comparer les débits nominaux. Ils montent un tableur « machine A à 150 ppm, machine B à 140 ppm » et déclarent la ligne équilibrée. La vitesse nominale se mesure machine à vide, avec un produit idéal, un film neuf et un opérateur reposé. La vitesse réelle en production atteint 65 à 80 % du nominal, et chaque poste se dégrade à son propre rythme.
Quand deux postes ont des vitesses théoriques proches mais aucun stock tampon entre eux, la machine amont doit s’arrêter chaque fois que l’aval hoquette. Une épissure, un sachet rejeté, un étiquetage raté : chacun déclenche un arrêt de toute la ligne. Sans accumulation, un arrêt de 20 secondes à l’encaisseuse immobilise aussi la filmeuse pendant 20 secondes, avec toutes les pertes de changement de format et tous les rebuts que le redémarrage entraîne.
Cas réel : une ligne de boulangerie envoyait le flux d’une filmeuse directement dans une encaisseuse par le dessus, via une courte plaque de transfert et sans accumulation sur convoyeur. La filmeuse était donnée pour 120 ppm, l’encaisseuse pour 110 ppm. La filmeuse s’arrêtait à chaque mauvais prélèvement de l’encaisseuse. Le TRS mesuré sur la filmeuse atteignait 58 %, car elle tournait à vide dès que l’encaisseuse cyclait. L’ajout de 3 m de convoyeur accumulateur entre les deux postes a porté le TRS combiné à 81 %, sans toucher à aucune des deux machines.
Si vous dimensionnez votre matériel, notre guide sur le coût total de possession des lignes d’emballage automatiques explique pourquoi il faut décoter les chiffres nominaux avant d’équilibrer une ligne.
Erreur n° 3 : retours en arrière du produit et convoyeurs en serpentin
Lorsqu’une ligne est installée en reprise dans un local existant, les convoyeurs errent souvent pour passer les portes disponibles. Le produit part à gauche, puis à droite, puis revient en arrière. Chaque changement de direction est un endroit où le produit peut se coincer, un angle où s’accumule la poussière de film et une source de bruit que les opérateurs finissent par ignorer.
Cas réel : un fabricant de snacks faisait passer sa production par un virage à 90°, puis un retour à 180°, avant d’atteindre l’encaisseuse. Le virage bloquait 11 fois par équipe, chaque incident exigeant un arrêt et un dégagement à la main. Pire, le long convoyeur créait un retard produit de 90 secondes entre la filmeuse et la peseuse-contrôleuse : un défaut de film traversait sans contrôle 135 sachets avant que quiconque le voie sur le rejet. Le passage à un convoyeur rectiligne de 6 m a supprimé les blocages comme l’angle mort qualité.
Évitez les retours en arrière. Faites circuler la matière en un seul flux logique, de la matière première à la palette finie, sans croiser les allées de circulation. Quand vous intégrez des machines d’emballage à des lignes de production existantes, le premier exercice CAO consiste presque toujours à supprimer une boucle, pas à ajouter une machine.
Erreur n° 4 : une fin de ligne sous-dimensionnée (encaissage et palettisation)
Les acheteurs dépensent trop à l’entrée de la ligne et pas assez à la sortie. La filmeuse reçoit le modèle à servo ; l’encaisseuse, l’option la moins chère ; la palettisation est laissée à deux opérateurs et un transpalette. C’est ici que l’implantation perd de l’argent.
Cas réel : une usine alimentait un poste d’encaissage manuel avec trois filmeuses. Six opérateurs emballaient les cartons à la main sur deux équipes de 8 heures, à un coût de main-d’œuvre que le contrôleur de gestion jugeait « normal ». En modélisant en amont un robot palettiseur collaboratif et une encaisseuse automatique pour l’alimenter, nous avons obtenu un retour sur investissement inférieur à 14 mois. Le vrai coût de la fin de ligne manuelle n’a jamais été les salaires : c’étaient l’irrégularité, l’absentéisme et les arrêts à chaque absence de l’un des six opérateurs.
Notre guide de choix sur la sélection d’un système de palettisation de fin de ligne explique comment dimensionner correctement ce poste. Une fermeuse de cartons automatique et un palettiseur bien spécifiés doivent suivre la ligne amont la plus rapide, pas l’être humain le plus lent.
Erreur n° 5 : ignorer l’ergonomie et le placement des postes manuels
L’implantation concerne aussi la personne qui fait tourner la ligne. Une table d’alimentation manuelle à hauteur debout sans repose-pieds, une bobine de film à 1,6 m du sol, un bac de rebuts qu’il faut aller chercher en s’étirant : ces détails paraissent anodins jusqu’à l’apparition de l’absentéisme et des accidents du travail. La meilleure ligne automatisée a toujours besoin de quelqu’un pour charger le film, retirer les rejets et gérer les changements de format.
Placez les postes manuels entre 750 mm et 1050 mm de hauteur, dans une zone d’atteinte de 500 mm pour les éléments fréquemment saisis, avec assez de place pour travailler assis ou en alternance assis-debout. Positionnez l’IHM pour que l’opérateur puisse surveiller l’entrée tout en touchant l’écran. Ces règles ne coûtent rien sur un plan d’ensemble et très cher sur une ligne en production.
Erreur n° 6 : traiter les utilités comme un détail de dernière minute
Air comprimé, évacuation, alimentation électrique et extraction arrivent systématiquement en dernier, une fois les machines dessinées. Une filmeuse a besoin d’air propre et sec à une pression précise ; un tunnel de fardelage réclame un circuit électrique dédié et une ventilation ; une étuyeuse a besoin d’une évacuation pour le NEP si elle touche le produit. Si la prise d’air est à 20 m avec trois raccords rapides, chaque vanne pneumatique perd de la pression, et une soudure prévue en 0,35 s dérive vers 0,5 s.
Cas réel : une ligne de fardelage avait été placée près d’un mur parce qu’elle « rentrait », mais le conduit d’extraction imposé courait sur 12 m jusqu’à la pénétration de toiture la plus proche. Le tunnel ne s’évacuait pas correctement : la chaleur s’accumulait et le film sur-rétreignait. Il a fallu une semaine de temps d’ingénierie pour comprendre que le problème venait du conduit, pas de la machine. Cartographiez les utilités avant l’encombrement ; le fournisseur doit livrer un schéma pneumatique, électrique et de service avec le plan d’ensemble.
Erreur n° 7 : aucune marge pour la croissance des références et les changements de format
Une ligne conçue pour une seule référence meurt à l’arrivée de la deuxième. L’implantation doit réserver une zone de changement de format, un emplacement pour stocker les pièces de taille et une largeur de convoyeur suffisante pour le plus grand emballage envisageable. Si votre prochain produit est un carton format familial de 40 mm plus haut que l’actuel, le rail bas de la filmeuse devra sans doute monter de 50 mm ; sans hauteur disponible, la ligne ne peut pas l’accepter.
C’est là qu’un fournisseur clé en main justifie sa valeur. SunAura Packaging Machines conçoit le plan d’ensemble en fonction d’une feuille de route produit à trois ans, et non de la seule commande du jour, et documente les dégagements de changement de format sur le plan, pour que les futures références soient un simple changement de recette et non un chantier de génie civil.
Erreur n° 8 : négliger la charge au sol, le drainage et la nettoyabilité
Une ligne d’emballage pèse bien plus qu’on ne l’imagine. Une filmeuse servo flow-pack avec son châssis pèse de 1,2 à 1,8 t ; une encaisseuse à portique, de 2,5 à 4 t ; un palettiseur chargé avec un magasin plein de carton ondulé approche 6 t. Les dalles des bâtiments anciens sont souvent calibrées pour de la production légère, pas pour des charges ponctuelles concentrées. Sans vérification structurelle, une machine lourde finit sur un point faible : en quelques mois le châssis se vrille, les convoyeurs se désalignent et les roulements chauffent.
Le drainage et la nettoyabilité comptent autant que le poids. Les lignes alimentaires et pharmaceutiques exigent des pentes de sol, des plinthes en quart de rond et des équipements sur pieds inox pour que le lavage atteigne le dessous. Une machine posée à plat sur la dalle sans dégagement piège les résidus de produit, attire les nuisibles et échoue à son propre audit BPF. Même chose pour l’évacuation : une filmeuse qui produit du condensat ou un système NEP sans siphon de sol à proximité obligent les opérateurs à tirer des tuyaux à travers les allées, ce qui constitue à la fois un risque de chute et un risque de contamination. SunAura Packaging Machines fournit les plans de centre de gravité et de charges ponctuelles avec chaque ligne, afin que l’entrepreneur puisse dimensionner la dalle et le drainage avant l’arrivée de l’acier.
Le calcul du coût des erreurs : pourquoi l’implantation coûte cher
| Mistake | Conséquence typique | Perte journalière estimée (équipe de 8 h) |
|---|---|---|
| Dégagement de maintenance insuffisant | Changements de film ou de pièce allongés | 60 à 110 minutes de marche |
| Aucun tampon entre les postes | Arrêts de toute la ligne à chaque incident | 5 à 12 % de TRS perdu |
| Convoyeur avec retour en arrière | Blocages et retard qualité | 2 à 6 blocages par équipe |
| Fin de ligne sous-dimensionnée | Goulet de main-d’œuvre, arrêts pour absentéisme | 2 à 4 opérateurs mobilisés |
| Ergonomie médiocre | Turnover et reprise lente | Masqué : 3 à 8 % de production |
Sur une ligne produisant 80 sachets par minute, une heure perdue par équipe à une valeur produit de 0,60 $ le sachet représente 2 880 $ de marge perdue par jour, soit environ 86 400 $ par mois. Une correction d’implantation qui coûte 15 000 à 40 000 $ se rembourse en quelques jours. Ces erreurs persistent parce que la perte reste invisible jusqu’à ce que quelqu’un prenne un chronomètre sur le terrain.
Comment un fournisseur clé en main évite ces erreurs
L’achat en pièces détachées — une filmeuse chez un fournisseur, une encaisseuse chez un autre, l’intégration sous-traitée à un intégrateur local — est précisément la façon dont les erreurs d’implantation s’installent. Chaque fournisseur optimise sa propre machine ; personne n’est responsable de l’interface. Un fabricant de machines d’emballage clé en main prend en charge la ligne entière, équilibre les cadences, dimensionne l’accumulation, place les utilités et valide le plan d’ensemble comme un seul système.
Quand vous êtes prêt à spécifier une ligne, notre liste de contrôle pour sourcer une machine d’emballage automatique récapitule les données d’implantation et d’interface que chaque offre doit inclure. Vous pouvez aussi comparer cette approche dans notre analyse assemblage interne versus achat d’une ligne d’emballage clé en main, et voir comment la responsabilité de l’implantation modifie le risque projet. Pour discuter de votre propre plan d’implantation, contactez l’équipe d’ingénierie de SunAura Packaging Machines ou parcourez notre gamme élargie dans nos solutions d’emballage page.
Conclusion
L’implantation d’une ligne d’emballage n’est pas un arrangement de mobilier. C’est la décision d’ingénierie qui détermine si vos équipements remboursent leur coût ou deviennent un goulet d’étranglement très coûteux. Les cas ci-dessus ne sont pas exotiques : ce sont les erreurs que SunAura Packaging Machines corrige sur presque chaque projet de remise en état. Dégagements, équilibre des cadences, accumulation, flux de matière rectiligne, fin de ligne correctement dimensionnée, postes ergonomiques, utilités cartographiées et marge de croissance : traitez ces points sur le plan d’ensemble avant l’achat, et vous éviterez d’en payer le prix sur le sol de l’usine pendant les dix prochaines années.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Voir la biographie complète ›