

Una parada imprevista de cuatro horas en una línea de embalaje puede costar más en producción perdida, material desperdiciado y transporte urgente que todo un año de compra disciplinada de repuestos. Y, aun así, la gestión de repuestos es una de las áreas menos maduras en la mayoría de las operaciones de embalaje. Las plantas o bien acumulan un armario polvoriento con piezas que nadie sabe identificar, o bien esperan a que algo falle y luego suplican al proveedor un envío por avión. Esta guía explica cómo llevar unprograma de repuestos para máquinas de embalaje práctico que reduzca las paradas no planificadas sin inmovilizar capital en existencias muertas. Está escrita para jefes de mantenimiento, supervisores de producción e ingenieros de planta cansados de comprar dos veces la misma mordaza de sellado o de esperar tres semanas por un sensor. El principio de fondo es sencillo: gaste con criterio en el pequeño número de piezas que detienen su línea y trate todo lo demás como artículos de baja prioridad que se compran en el mercado local.
Lo que cuesta de verdad una parada no planificada
Antes de hablar de piezas, cuantifique el problema. Una línea de embalaje que produce 1.000 packs por hora con un margen bruto, aunque sea modesto por pack, pierde ingresos significativos por cada hora parada. Sume la mano de obra que hay que pagar igualmente, el producto que debe reprocesarse o desecharse, el transporte urgente de piezas y el cambio de formato acelerado para recuperar el programa perdido, y una sola parada sale cara. La idea no es comprar a ciegas todas las piezas posibles, sino gastar con criterio en el pequeño número de componentes cuyo fallo detiene la línea y dejar de lado el resto. La gestión de repuestos es una actividad de gestión de riesgos, no un simple trámite de compras.
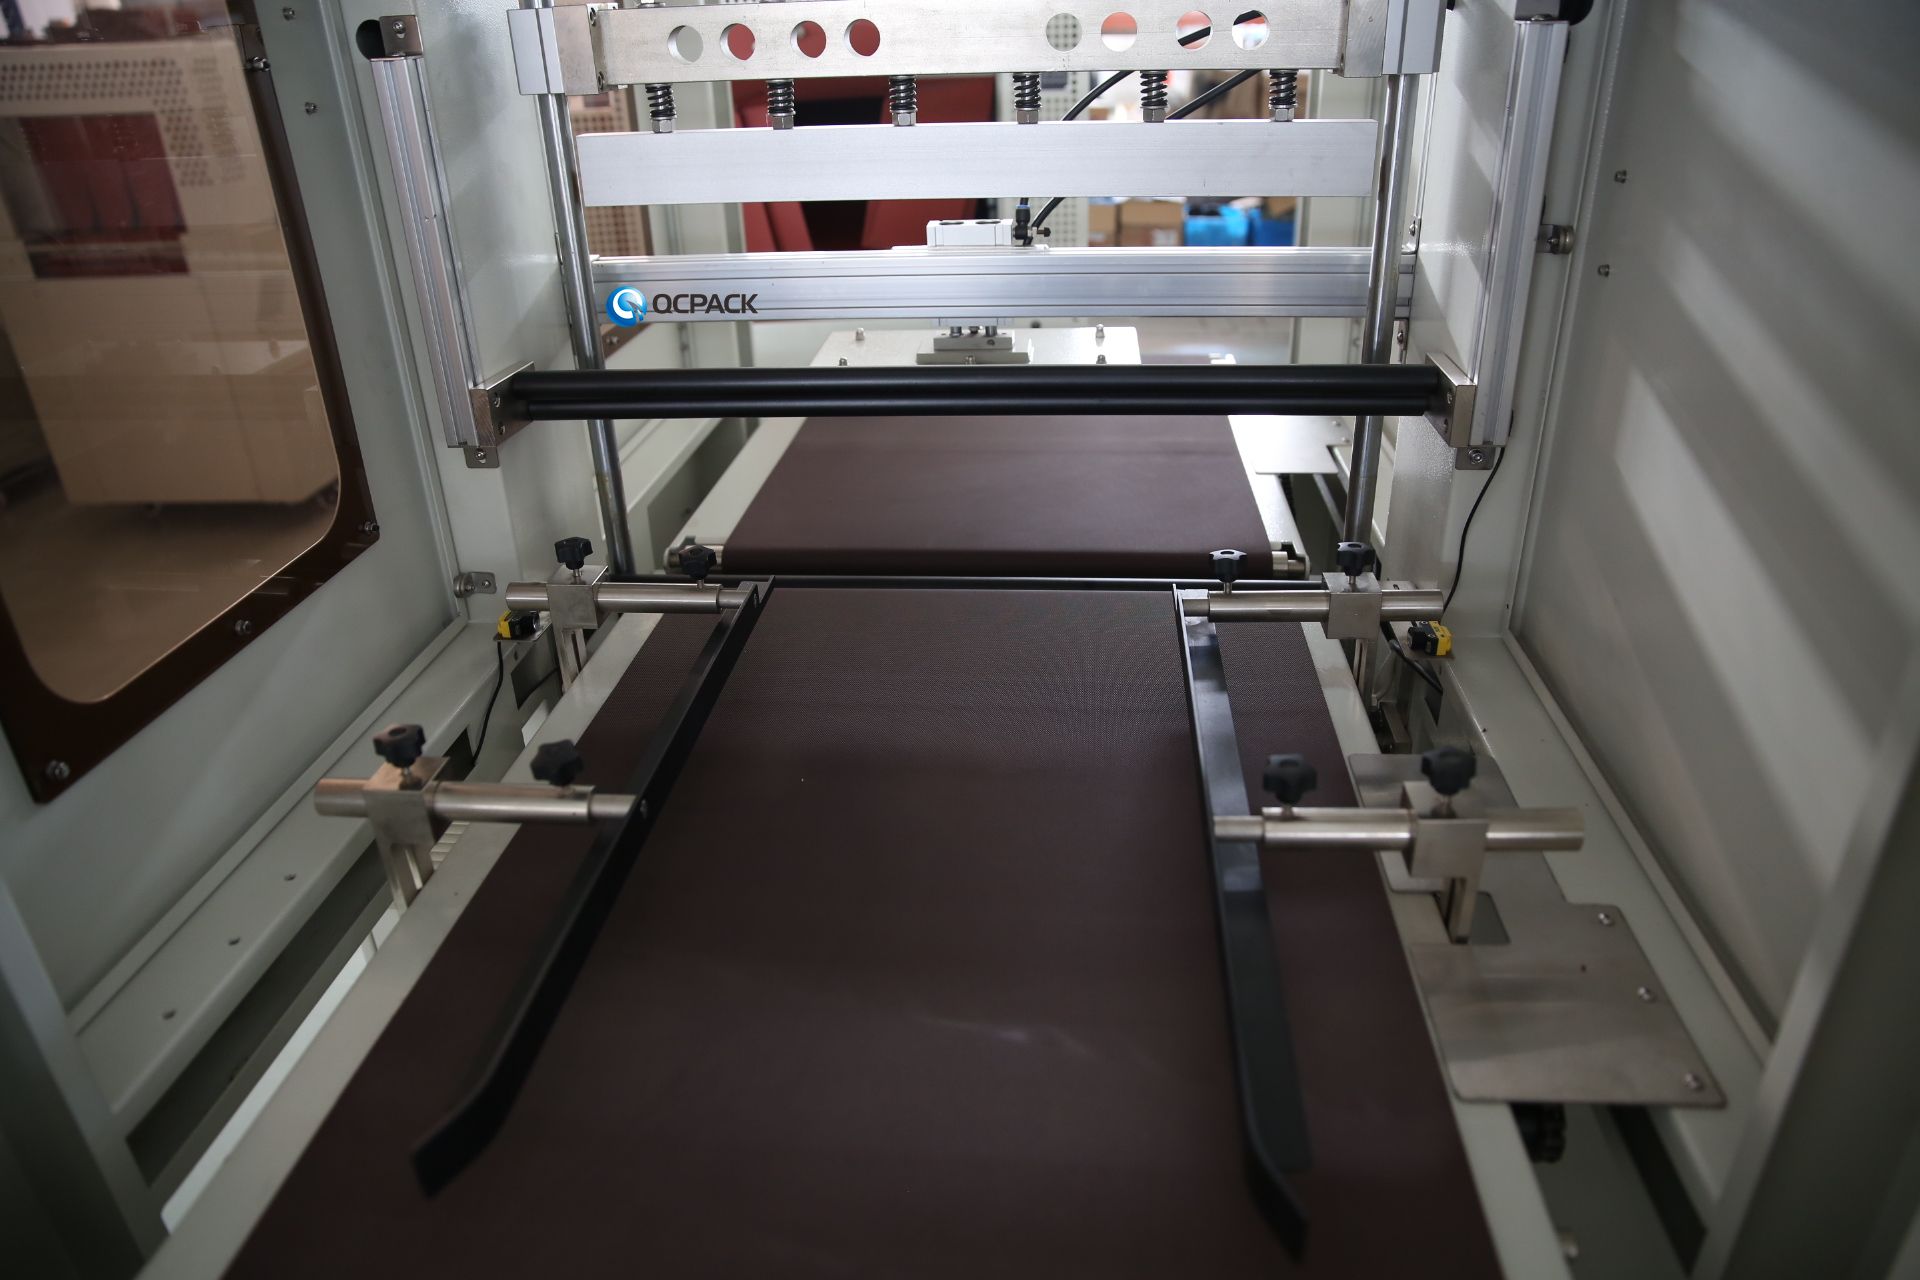
Clasificar las piezas por lo que realmente detiene la línea
El hábito más útil es ordenar todas las piezas de cada máquina en tres niveles, normalmente llamados A, B y C.
Nivel A: piezas críticas, de fallo rápido y con plazo de suministro largo. Detienen la línea entera de inmediato, se espera que se desgasten o fallen y tardan más de unos días en conseguirse. Ejemplos: conjuntos de mordazas de sellado, correas dentadas que accionan el movimiento principal, servos o variadores críticos, cilindros neumáticos que posicionan el producto y controladores especiales. Conviene tener al menos una unidad de cada uno en planta, o un acuerdo de reserva por escrito y contratado con el proveedor.
Nivel B: piezas de desgaste con vida útil predecible. Se degradan poco a poco y provocan una deriva de calidad antes de fallar del todo. Ejemplos: resistencias, termopares, correas de silicona, ventosas de vacío, lentes de sensores, engranajes de accionamiento y sensores de rotura de film. Mantenga un colchón operativo de estas piezas y cámbielas según calendario, no después del fallo. Gestionarlas bien se solapa directamente con elprograma de mantenimiento preventivo para equipos de embalaje de alta velocidad.
Nivel C: piezas de larga vida, genéricas o de fallo seguro. rodamientos, tornillería, tuberías estándar, lámparas. Rara vez detienen la línea y se encuentran en el mercado local. No acumule existencias de más: compre según necesidad.
La mayoría de las plantas que sufren paradas tiene invertida su estrategia de niveles A y B: almacenan tornillería genérica que pueden comprar en cualquier sitio y se quedan sin el único variador servo que detiene la línea.
Las piezas que de verdad fallan en las máquinas de embalaje
La experiencia con envolvedoras flow pack, cartoneras, selladoras de cajas y flejadoras demuestra que una lista corta de componentes explica la mayor parte de las paradas no planificadas. En una envolvedora flow pack horizontal, los fallos recurrentes son las mordazas de sellado longitudinal y transversal y sus resistencias, las correas de arrastre y su alineación, los sensores de rotura de film y de marca impresa, y los cilindros neumáticos que accionan el corte. En una cartonera, son el tambor de vacío o los rodillos de alimentación, los dedos de plegado y encolado (cuando se usa cola termofusible), las ventosas de piezas de cartón y los sensores que detectan cajas ausentes. En una selladora de cajas y en una flejadora, son los cabezales y rodillos de cinta, las correas de transmisión, las ruedas de alimentación del fleje y las cuchillas de corte.
Elabore su lista inicial de piezas críticas a partir de esta realidad y no solo del manual de repuestos. Por ejemplo, una operación que trabaja con unacartonera horizontal automática ZH-120 debe tratar los rodillos de alimentación y las ventosas de piezas de cartón como nivel A o B, independientemente de que el manual los señale. Del mismo modo, una planta que trabaja con unaenvolvedora flow pack SZ-280 debería mantener las mordazas de sellado y las correas de arrastre como stock permanente.
El plazo de suministro: la variable oculta de la decisión
Que una pieza deba estar en planta depende tanto del plazo de suministro como de la tasa de fallo. Una pieza que falla rara vez pero tarda cuatro semanas en importarse es más peligrosa que otra que falla cada mes pero está disponible al día siguiente en el mercado local. Al comprar una máquina, pida al proveedor el plazo estándar y el urgente de cada componente de nivel A y B, y confirme si los repuestos están disponibles en stock, se fabrican bajo pedido o, en el peor de los casos, están descatalogados. Una máquina con una plataforma de control poco común y sin soporte puede convertir el fallo rutinario de un variador en un proyecto de ocho semanas. Por eso también importa elegir una plataforma de máquina convencional y bien soportada: es una inversión en disponibilidad futura de repuestos. Los compradores que han vivido una parada reconocerán esta relación en nuestra guía de solución de problemas parasolución de problemas de la retractiladora, donde un elemento o un sensor desgastado en una unidad sin soporte puede acabar en una búsqueda de semanas para dar con el repuesto.
Almacenamiento, etiquetado y responsabilidad
Una pieza que tiene pero no encuentra es una pieza que comprará dos veces. Un programa de repuestos utilizable es físicamente sencillo: contenedores etiquetados y separados por máquina y por nivel, referenciados al número de serie y al número de pieza de la máquina, con un registro simple de lo que hay en stock, de lo que se retiró y cuándo, y de lo que se volvió a pedir. Aplique gestión por primera caducidad a los consumibles como boquillas de cola, ventosas y correas que se degradan con el tiempo y el ozono. Guarde las piezas críticas de nivel A en una ubicación controlada con un proceso de retirada firmada, para que no acaben silenciosamente en otra línea y nunca se repongan.
Vincular el stock de repuestos al mantenimiento y a los datos de uso
Una buena gestión de repuestos se basa en datos, no en intuición. Registre, por máquina, cuántas horas ha funcionado cada componente de nivel B antes de sustituirse, y vuelva a pedirlo antes de que se agote esa vida. Ate los puntos de reposición al plan de mantenimiento: cuando la línea se abra para una revisión programada, las piezas de desgaste correctas ya deberían estar en el estante, de modo que la revisión las consuma en el momento. Así se convierte el desgaste previsible en trabajo planificado y se eliminan los fallos sorpresa. Con el tiempo, compare su historial real de sustituciones con los intervalos recomendados por el proveedor; sus propias horas de funcionamiento son mejor guía para sus productos, velocidades y films.
Los primeros noventa días: construir la línea base de repuestos
El periodo inmediatamente posterior a la puesta en marcha es cuando se revela la demanda real de repuestos, porque los fallos de rodaje y los primeros ajustes aparecen enseguida. Durante los primeros noventa días, anote cada componente retirado, cada ajuste realizado y cada pieza pedida, por pequeña que sea. Este registro se convierte en la semilla de su lista de niveles: todo lo que falle o se desgaste en los primeros tres meses es candidato a stock permanente, porque probablemente se repita. Anote también lo que el técnico del proveedor trajo de su propio maletín de repuestos; es una señal directa de qué componentes esperaba tener que tocar. Al final del periodo de rodaje, celebre una revisión breve y convierta el registro en una lista escrita de repuestos críticos con puntos de reposición. Las plantas que se saltan este paso dependen de la memoria y vuelven a vivir la misma sorpresa seis meses después.
Cadencia de revisión: mantener la lista viva
Una lista de repuestos no es un documento que se hace una vez. Fije una revisión trimestral en la que compare el consumo real con el stock permanente: reponga los artículos de nivel B que estén bajo, elimine los de nivel C que nunca haya usado y ascienda a nivel A cualquier componente que haya provocado una parada. A medida que el parque crece o cambia —una segunda línea, un producto nuevo que acelera el desgaste de las correas—, actualice la lista en consecuencia. El objetivo es un estante pequeño y fiable que operarios y técnicos usen de verdad, no un manual genérico que nadie ha abierto. Una lista de repuestos de hace dos años que nunca se revisó es casi tan peligrosa como no tener ninguna, porque conserva piezas antiguas y no recoge los fallos que ha conocido desde entonces.
Los dos errores que cuestan dinero
El primer error esover-stocking. Comprar todas las piezas del manual «por si acaso» inmoviliza capital, caduca existencias y crea un armario en el que nadie confía. El exceso de stock resulta tentador sobre todo en la instalación, cuando el miedo a la primera parada es mayor; resístase y confíe en la clasificación por niveles. El segundo error, más frecuente, esquedarse corto con el nivel A y pagar transporte aéreo, urgencias y producción perdida en cada fallo. La corrección suele ser barata: un pequeño stock permanente de los seis a diez componentes que de verdad detienen la línea, acordado con el proveedor antes de que salga la máquina. Si se mira la economía completa, esta disciplina forma parte delcoste total de propiedad de las líneas de embalaje automáticas; una máquina con mala disponibilidad de repuestos es más cara a lo largo de su vida aunque el precio de compra resulte atractivo.
Comprar máquinas pensando en el soporte de repuestos
La gestión de repuestos empieza en el momento de la compra. Al comparar máquinas, pregunte a cada proveedor qué incluye el paquete estándar de repuestos, cuánto cuesta el kit recomendado de repuestos críticos, el plazo de suministro de los artículos de ciclo largo y si mantendrán piezas de reserva en su nombre. Unaflejadora automática kz-102 o cualquier otro modelo solo está disponible en la medida en que lo estén sus ruedas de alimentación, sus cuchillas y sus placas de circuito. Priorice a los proveedores que entreguen con la máquina una lista documentada de repuestos, respondan rápido a las consultas de piezas y ofrezcan diagnóstico remoto para confirmar un fallo antes de enviar la pieza.
Cómo apoya SunAura Packaging Machines la disponibilidad de repuestos
SunAura Packaging Machines suministra envolvedoras flow pack, cartoneras, selladoras de cajas, flejadoras y equipos de fin de línea con una lista recomendada de repuestos documentada para cada máquina. Recomendamos un kit de repuestos críticos en la fase de cotización para que los componentes con más probabilidad de detener la línea estén en planta desde el primer día, y mantenemos o podemos agilizar componentes de repuesto para las plataformas que fabricamos. Nuestro proceso posventa combina el diagnóstico remoto con información clara de plazos, para que el cliente gaste en las piezas que importan en lugar de adivinar. Puede leer más en nuestrapágina de soporte posventa.
Si desea una lista recomendada de repuestos críticos para una máquina que opera o que está a punto de comprar,contacte con el equipo de ingeniería de SunAura Packaging Machines con el modelo y el número de serie de la máquina, y le asesoraremos sobre los artículos de nivel A y B y los plazos de suministro actuales.
Un ejemplo concreto: la economía de una pieza crítica
Tomemos un conjunto de mordazas de sellado en una envolvedora flow pack de velocidad media. Supongamos que se desgasta aproximadamente una vez al año, que la línea fabrica un pack de alto valor y que una hora de parada tiene una pérdida definida. Si la mordaza de repuesto está en el estante durante el tiempo que se tarda en cambiarla —un coste pequeño y predecible—, la línea vuelve a producir en menos de una hora desde el fallo. Si no hay repuesto, el mismo fallo se convierte en una espera al proveedor: plazo, transporte y línea parada. La diferencia en producción recuperada supera con creces el coste del repuesto en stock. Esta es la aritmética que hay detrás del nivel A: no es que los repuestos sean baratos, es que las paradas son caras. Aplique el mismo cálculo al variador servo, al tambor de vacío y al módulo de cola de su cartonera, y la lista de piezas que merece la pena tener en planta suele reducirse a un puñado de componentes, cada uno justificado por su propia ecuación de coste de fallo.
Conclusión
Las paradas no planificadas son, en su mayor parte, un problema de planificación de repuestos. Clasifique cada componente en tres niveles, mantenga un pequeño stock permanente de las pocas piezas de nivel A que de verdad detienen la línea, siga el desgaste del nivel B por horas de funcionamiento y compre máquinas cuyas piezas estén documentadas y soportadas. Bien hecho, esto convierte la mayoría de las paradas sorpresa en mantenimiento planificado, y el ahorro en paradas evitadas, transporte urgente y material desperdiciado amortiza muchas veces la pequeña inversión deliberada en repuestos. Trate su estante de repuestos como un seguro y no como un gasto: dimensionado para los fallos que realmente importan, revisado cada trimestre y ligado directamente a las máquinas que opera cada día.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Ver biografía completa ›