

Hay una situación que todo técnico de mantenimiento conoce: la envasadora flow pack funcionó a la perfección en el turno de mañana, por la tarde se cambió el film y ahora los sellados salen flojos, el corte cae siempre un dedo desviado y nadie se pone de acuerdo sobre si la culpa es de la máquina, del material o del operario. Las envasadoras flow pack son de las máquinas más tolerantes de una línea de envasado cuando están bien ajustadas, pero combinan tres elementos que deben ir sincronizados —un producto en movimiento, una banda de film en movimiento y unas mordazas de sellado con temperatura controlada—, de modo que, si uno se desajusta, el fallo aparece como un paquete defectuoso y la causa rara vez está en la pieza que el operario está mirando. SunAura Packaging Machines suministra envasadoras flow pack servo en una amplia gama, y esta guía recoge las averías por las que nuestros ingenieros reciben avisos de verdad, con la lógica que aplican para localizarlas y resolverlas.
Esto no sustituye al manual de la máquina; es una forma estructurada de abordar los problemas habituales para diagnosticar una avería a partir de pruebas, y no dando vueltas a todos los mandos del panel. Trataremos los fallos de sellado, de corte y sincronismo, de manejo y tensión del film y de alimentación de producto; después, los ajustes que conviene registrar para cada trabajo y el mantenimiento que evita que la mayoría de estos problemas lleguen a aparecer. Si trabaja con una envasadora flow pack —en panadería, snacks, ferretería, bandejas o multipacks—, los apartados siguientes siguen el orden en que un técnico experimentado recorre una línea que va mal.
Primero, conviene entender qué debe ir sincronizado
Una envasadora flow pack conforma una banda plana en forma de tubo alrededor del producto, realiza un sellado longitudinal (de aleta) sobre el solape y, a continuación, un par de mordazas giratorias practica los sellados transversales entre productos mientras una cuchilla corta por el medio. El producto se alimenta con un paso que coincide con el ciclo de las mordazas y, en el film impreso, una fotocélula de marca de registro corrige la banda para que el corte caiga en su sitio. Temperatura, velocidad de banda, velocidad de mordazas, paso de producto y tensión del film deben, por tanto, estar de acuerdo: cambie uno y los paquetes cambian. Casi todos los fallos se reducen a que uno de ellos está desajustado, y el diagnóstico más rápido empieza por preguntar qué se cambió cuando empezó el problema —un rollo de film nuevo, un producto nuevo, un relevo de turno, una mordaza recién limpiada—, en lugar de tratar la línea como un misterio.
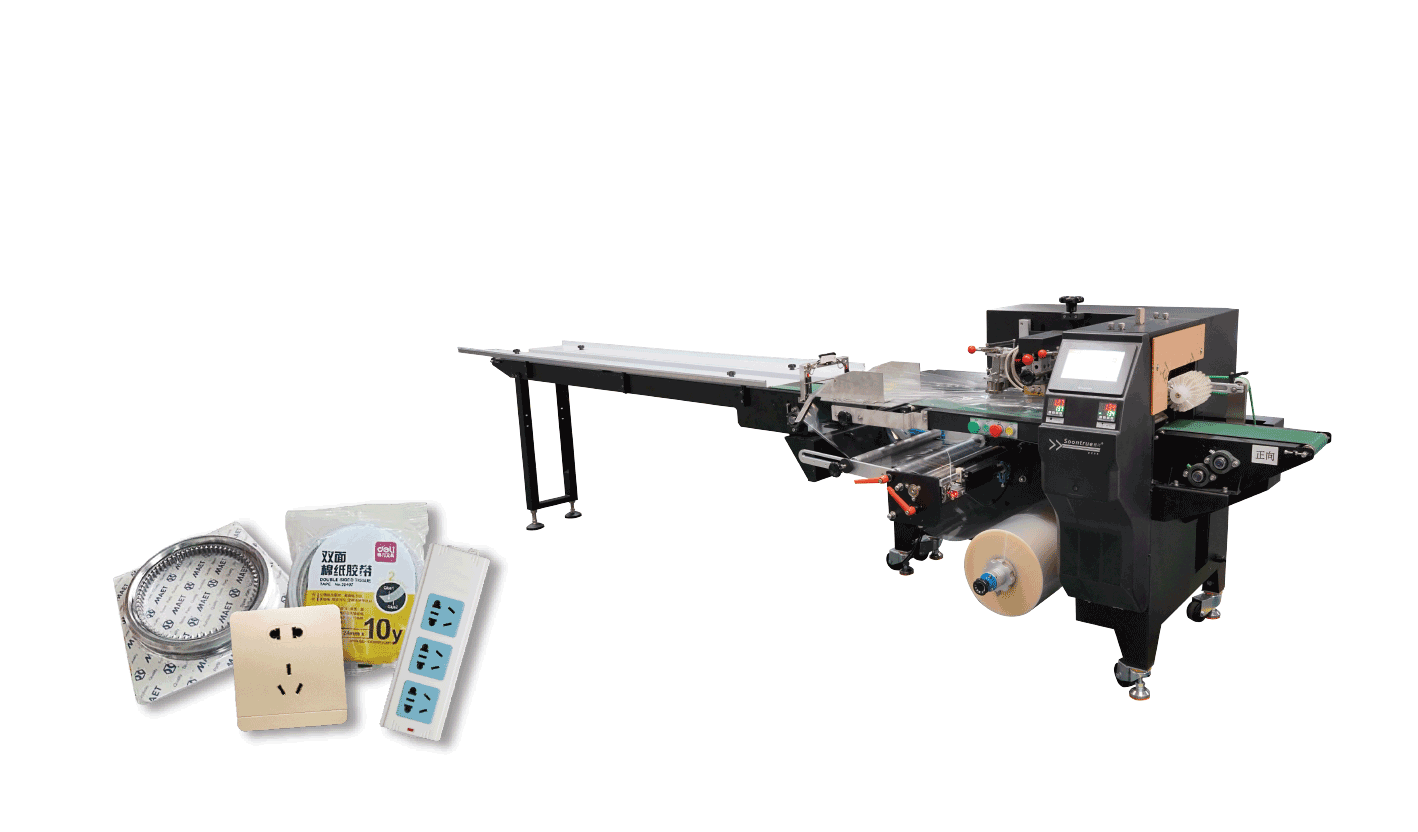
Fallos de sellado
Sellados transversales flojos o abiertos
El sellado flojo es la avería más frecuente y tiene tres causas habituales, que conviene comprobar en este orden. La primera es la temperatura: si las mordazas están demasiado frías para el film, el sellado no fusiona, y esto aparece tras un cambio de film o en el arranque, antes de que las mordazas alcancen la temperatura. La segunda es la contaminación: restos de producto, migas, grasa o film quemado en las caras de las mordazas impiden que las superficies se toquen y producen un sellado con aspecto irregular; hay que limpiar las mordazas con la máquina bloqueada. La tercera es la presión o el desgaste: el moleteado gastado, los muelles debilitados o unas mordazas desalineadas reducen la presión de cierre, y son fallos mecánicos, no de ajuste. La solución sigue a la causa —temperatura correcta para el film, caras limpias o revisión de las mordazas—, en lugar de subir sin más la temperatura, que es el reflejo habitual del operario y el origen de la avería siguiente.
Film quemado, retraído o fundido en el sellado
Que el film se queme, se agujeree o se retraiga en el sellado indica que las mordazas están demasiado calientes, que el tiempo de contacto es excesivo o que el film es demasiado fino para el ajuste. Aparece cuando el operario sube la temperatura para arreglar un sellado flojo causado por contaminación; por eso ambos fallos están relacionados y por eso la temperatura se modifica de forma deliberada y por pasos. La temperatura de sellado depende del material del film y de la velocidad —a mayor cadencia suele hacer falta un valor más alto, porque el tiempo de contacto es menor—, y el valor correcto para cada film forma parte de la receta guardada, no de un número improvisado en cada turno.
Sellados arrugados o con pliegues
Las arrugas en el sellado transversal aparecen porque el film no queda plano al cerrar las mordazas: tensión demasiado baja o desigual, sellado de aleta descentrado, producto empujando contra la zona de sellado o mordazas que cierran fuera de paralelo. Suelen ir acompañadas de paquetes ligeramente retorcidos. Compruebe que el film pasa centrado por la caja conformadora, que la aleta queda plana y que el producto llega a las mordazas con espacio libre para el sellado; un paquete demasiado lleno o desalineado arrugará el film en cada ciclo.
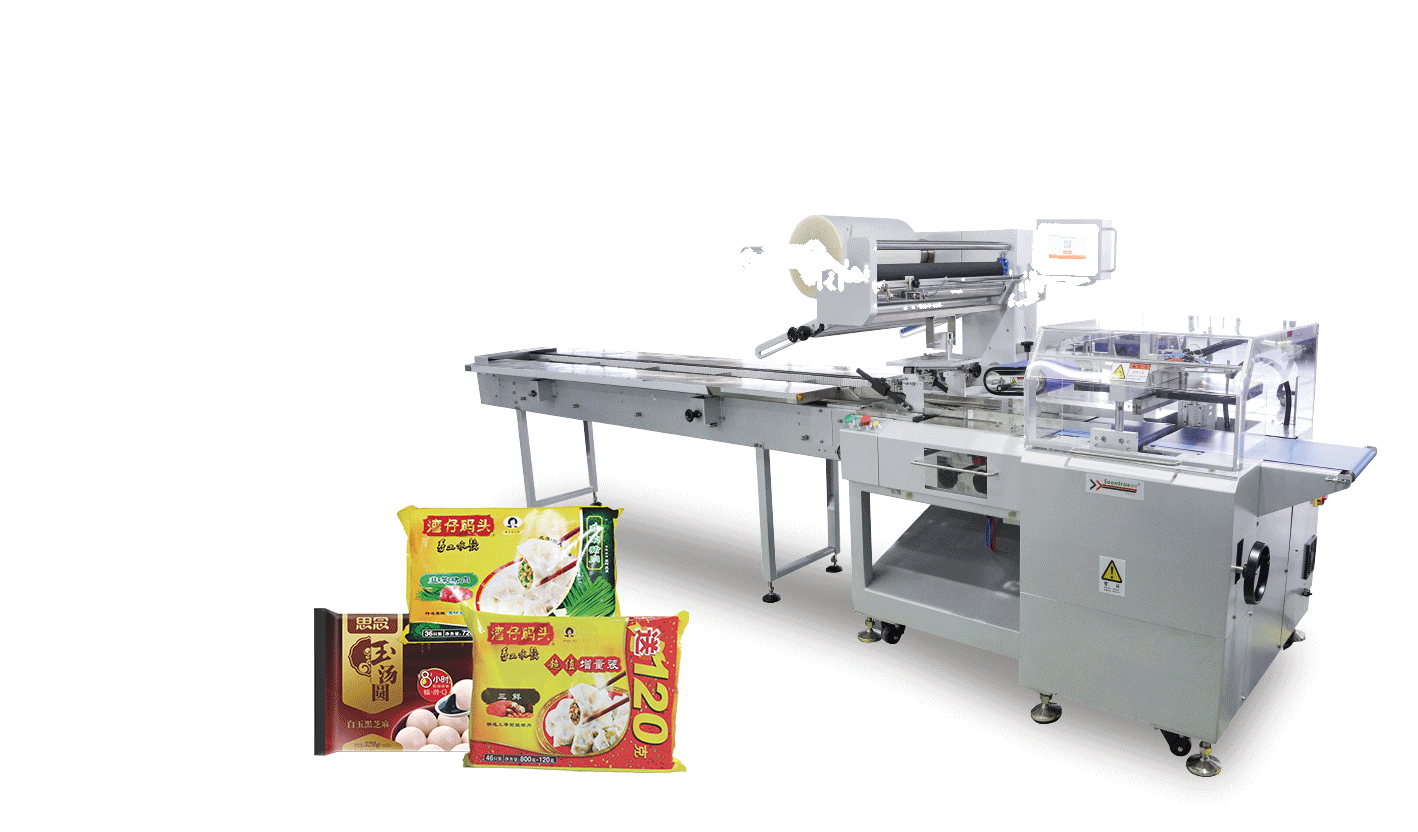
Fallos de corte y sincronismo
El corte no cae entre productos
Cuando la cuchilla corta sobre un producto o fuera del centro del sellado, la envasadora está desincronizada. En film liso, la causa suele estar en la relación entre el paso de producto y la velocidad de las mordazas —los productos se alimentan con la separación equivocada—, o en que el ajuste de la posición de corte se ha desplazado. En film impreso, la fotocélula de marca de registro debe leer la marca de forma fiable; un sensor sucio, mal colocado o mal ajustado persigue la marca y produce cortes que derivan, y puede que el film patine y las marcas lleguen de forma irregular. La corrección empieza por confirmar que los productos se alimentan al paso correcto y que la fotocélula lee todas las marcas; después se ajusta la posición de corte y se observa a lo largo de una tirada, en lugar de fijarla con un solo paquete.
La longitud del paquete varía o deriva
Si los paquetes salen alternativamente largos y cortos, o la longitud deriva poco a poco, la banda y las mordazas no están sincronizadas: en una máquina servo esto apunta a un problema de sincronismo o de encoder, mientras que en las máquinas de accionamiento mecánico puede deberse a un embrague gastado o a una transmisión que patina. El film impreso que la marca de registro no corrige también divaga. Como los fallos que derivan suelen seguir al desgaste y no a los ajustes, una máquina que necesita resincronizarse a menudo debe revisarse mecánicamente en lugar de reiniciarse en cada arranque.
El corte queda incompleto o dentado
Un corte que no separa los paquetes, o que desgarra en lugar de cortar, significa que la cuchilla está roma, desalineada o no apoya bien contra su yunque. Es un fallo de utillaje: se sustituyen o se rectifican las cuchillas y se ajusta el juego, y es uno de los elementos de desgaste que se revisan periódicamente, ya que un paquete a medio cortar atasca la salida y multiplica el problema.
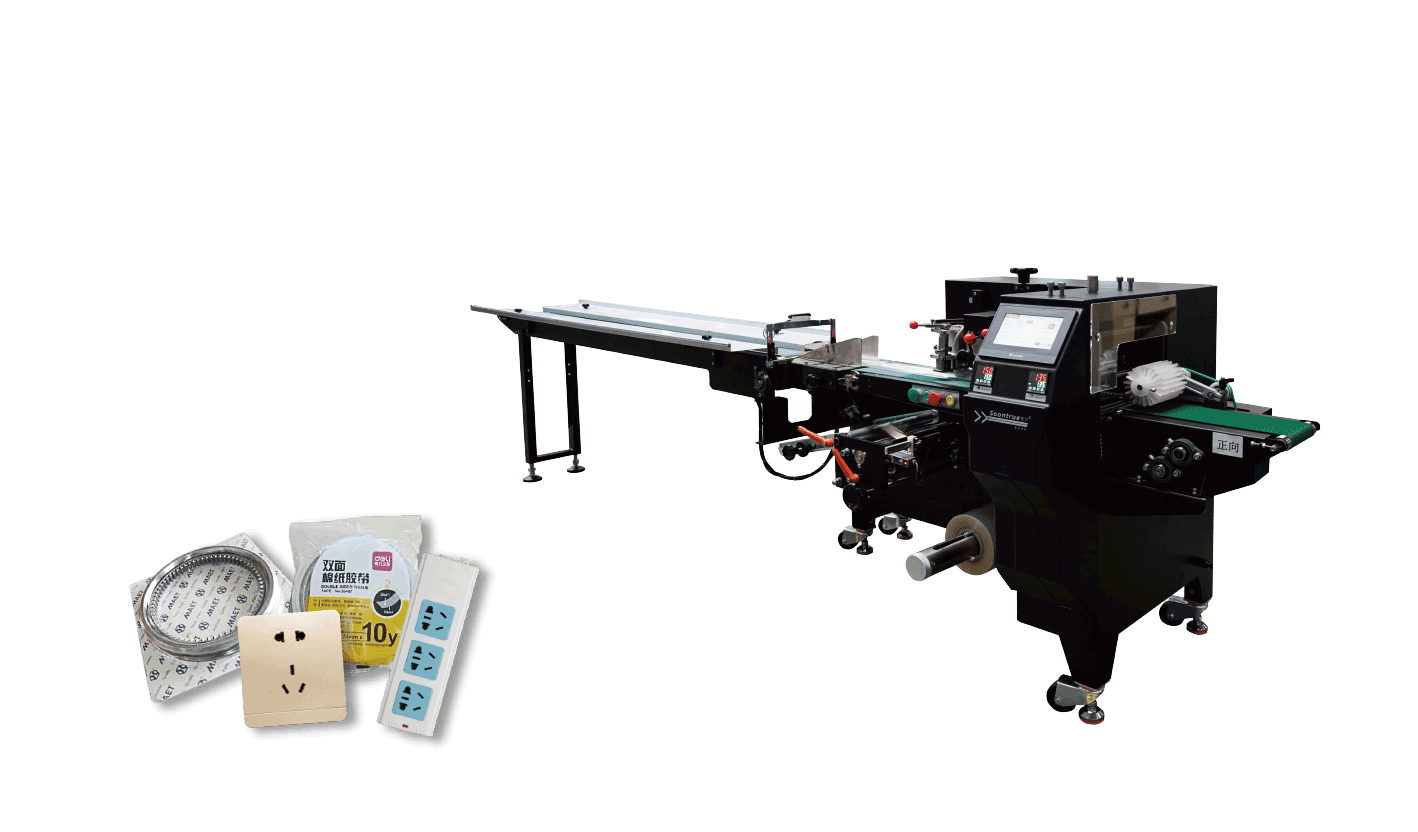
Fallos de manejo y tensión del film
El film se rasga o la banda se rompe
Las roturas de banda suelen indicar que la tensión es demasiado alta para el film, que las guías rozan o están desalineadas, o que el rollo tiene un corte o un defecto. Los films finos se rasgan en la caja conformadora si la tensión no se relaja al acelerar la banda, algo que en las máquinas servo gestiona el desbobinado motorizado; compruebe que el desbobinado sigue realmente el ritmo y que los rodillos giran con libertad. Un rollo dañado o mal bobinado debe sustituirse, no forzarse, y conviene revisar el recorrido del film en busca de algo recién afilado o fuera de su sitio.
La banda se desvía o sale del centro
Un film que deriva de lado a lado produce malos sellados de aleta y arrugas, y la causa está en el desbobinado y el conformado: el rollo no asentado a escuadra, la caja conformadora desalineada o las guías laterales mal ajustadas. Centre la banda con la máquina marchando despacio, confirme que el sellado de aleta queda donde debe y compruebe que el rollo está bien bobinado: un rollo mal bobinado se desvía por mucho que se ajuste la máquina.
Las bolsas salen holgadas o con aire atrapado
Los paquetes con aspecto de bolsa o hinchados de aire suelen ser un problema de producto y de conformado, no de sellado: el producto no llena el film o el aire no se expulsa antes del sellado transversal. Las microperforaciones permiten que el aire escape en productos voluminosos, y la velocidad de entrada puede ajustarse para que el film quede tenso alrededor del producto. Para productos que necesitan de verdad una atmósfera controlada, la envasadora flow pack no es la máquina adecuada: hace falta una máquina de cámara o un sistema MAP.
Fallos de alimentación de producto
Buena parte de las averías aparentes de la envasadora empiezan en realidad en la entrada. Productos que llegan con separación irregular, tocándose o mal orientados obligan a la máquina a sellar donde no debe o a hacer ciclos en vacío, y la envasadora no puede corregir un flujo que nunca estuvo ordenado. La alimentación manual depende por completo del ritmo del operario; la alimentación automática con una estación de alineado como el alimentador alineador de producto aleatorio WX160 presenta los productos a un paso fijo y elimina la variabilidad. Cuando los fallos son intermitentes y empeoran a alta velocidad, el primer punto a vigilar es la entrada, a ser posible con un resguardo que permita seguir viendo el flujo.

Registre la receta para que los fallos no vuelvan en el siguiente turno
El hábito que más reduce los avisos repetidos es anotar los ajustes que producen paquetes correctos para cada producto y film: temperatura de mordazas, temperatura del sellado de aleta, tensión del film, paso de producto, posición de corte y ajustes de la marca de registro. Las envasadoras servo guardan estos valores como recetas y los recuperan por producto, de modo que un cambio de formato reproduce un estado conocido y bueno en lugar de volver a ajustar la máquina cada vez. En plantas con muchos trabajos cortos, esto también revela si una avería actual es un cambio real respecto de la referencia —y por tanto algo mecánico o ligado al material—, y no un ajuste que nunca estuvo bien.
Mantenimiento que evita las averías anteriores
- Limpie las mordazas de sellado y revise el moleteado; mantenga las caras libres de film quemado.
- Inspeccione y sustituya las cuchillas antes de que desgarren en lugar de cortar.
- Compruebe que los rodillos del recorrido del film giran con libertad y que el desbobinado sigue la banda.
- Verifique que el sensor de marca de registro está limpio, colocado y leyendo de forma fiable.
- Revise correas, embragues y transmisiones de sincronismo por desgaste en las máquinas no servo.
- Mantenga la caja conformadora y las guías firmes y centradas.
- Compruebe que los resguardos y las paradas de emergencia funcionan; nunca trabaje con los enclavamientos puenteados.
- Guarde las recetas y contraste los cambios de formato con la referencia registrada.
Preguntas frecuentes
¿Por qué fallan mis sellados solo después de cambiar el film?
Lo más probable es que el film nuevo necesite otra temperatura o que las mordazas se hayan contaminado. Confirme la especificación del film, cargue la receta guardada y limpie las caras de las mordazas antes de subir la temperatura a ciegas.
¿Por qué el corte deriva constantemente en film impreso?
La fotocélula de marca de registro no lee las marcas de forma fiable o la banda patina. Limpie y coloque el sensor, confirme que el film avanza sin patinar y ajuste después la posición de corte a lo largo de una tirada.
La máquina va bien a baja velocidad pero falla a alta velocidad: ¿por qué?
Ese patrón suele indicar que la entrada no puede presentar los productos al paso requerido, que el desbobinado no sigue al film o que una transmisión está desgastada. Revise el flujo de entrada y el manejo del film antes de tocar los ajustes de sellado.
¿Debo subir la temperatura cuando los sellados salen flojos?
Solo después de comprobar la contaminación y la presión. Subir la temperatura arregla un sellado realmente frío, pero quema el film cuando la causa real son unas mordazas sucias o unas superficies de presión desgastadas.
¿Cómo evito que los paquetes varíen entre turnos?
Guarde y recupere recetas por producto, para que cada turno arranque desde los mismos ajustes conocidos y buenos, en lugar de reajustar la máquina a mano.
Conclusión
Los fallos de la envasadora flow pack se repiten porque sus exigencias se repiten: mordazas a la temperatura correcta, limpias y con buena presión; film alimentado con la tensión adecuada y centrado; productos presentados al paso correcto; y, en film impreso, la marca de registro leída en cada ciclo. Diagnosticados a partir de lo que cambió y recorridos en el orden anterior —sellado, sincronismo, film, alimentación—, los fallos habituales se resuelven rápido y, con recetas guardadas y mantenimiento programado, se previenen en gran medida. Cuando una máquina pierde el sincronismo o rasga el film una y otra vez sin importar el ajuste, trátelo como desgaste y revise el mecanismo en lugar de reiniciar el panel para otro turno.
Si está especificando una envasadora flow pack nueva o necesita una máquina que soporte cambios de formato frecuentes con fiabilidad, SunAura Packaging Machines suministra envasadoras servo con control por recetas y alimentación integrada en toda la gama de anchos y cadencias. Hable con nuestros ingenieros de aplicaciones e indíquenos su producto, el film y los paquetes por minuto objetivo, o consulte las envasadoras en el catálogo de productos, incluida la envasadora flow pack de movimiento alternativo SZ-5800W y toda la gama servo.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografía completa ›