

Cuando un armador automático de cajas se detiene repetidamente, o una selladora de cajas empieza a producir «esquinas abiertas» a mitad de un turno, normalmente se culpa a la máquina. En nuestra experiencia de puesta en marcha de equipo de final de línea en SunAura Packaging Machines, aproximadamente la mitad de esas paradas no son averías de la máquina en absoluto. Son problemas de cajas de cartón ondulado: cartón demasiado débil para mantener el pliegue, cajas que llegan fuera de tolerancia, o un estilo de caja para el que la selladora simplemente nunca fue diseñada. La caja es la entrada más variable de la línea, y también es la que los compradores especifican en último lugar.
Esta guía explica cómo especificar las cajas de cartón ondulado para que circulen limpiamente por un armador automático de cajas y una selladora automática de cajas: qué grado de cartón elegir, cuáles son los estilos de caja comunes, qué tan estrechas deben ser realmente las tolerancias dimensionales, y cómo el sellado con cinta y hot-melt cambia esos requisitos. Lo hemos mantenido práctico: los números de aquí son los mismos que nuestros ingenieros de puesta en marcha utilizan en el suelo de la fábrica en Qingdao.
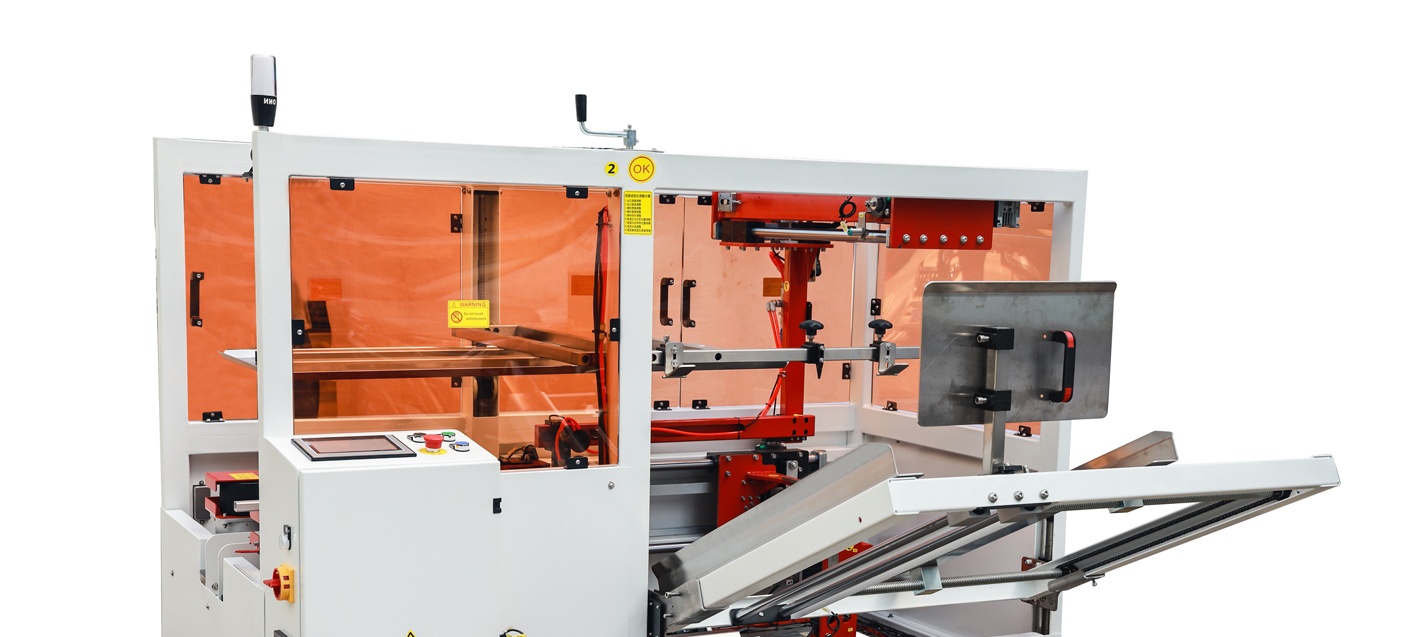
Por qué la caja controla el rendimiento de la máquina
Un armador de cajas hace tres cosas: extrae una caja plana desarmada del cargador, la abre en un rectángulo y pliega y sella las solapas del fondo. Una selladora de cajas entonces pliega las solapas superiores y aplica cinta o cola. Cada una de esas acciones asume que la caja se comporta de forma predecible. El cartón debe tener suficiente rigidez para ser tomado por ventosas, los pliegues (las líneas hendidas) deben doblarse exactamente en el lugar correcto, y las solapas deben encontrarse sin forzar.
El cartón ondulado es un material vivo. Absorbe y pierde humedad, se aplasta bajo la presión de sujeción, y recuerda cómo fue almacenado. Dos cajas impresas en el mismo troquel pueden comportarse de forma distinta si una estuvo una semana en un muelle húmedo. La máquina no puede compensar todo eso. Especificar la caja correctamente, y controlar cómo se almacena, elimina la mayor parte de la variabilidad antes de que llegue a la línea.
Los estilos de caja comunes, y cuáles se automatizan bien
El estilo de la caja: cómo se cortan y disponen las solapas, importa más de lo que los compradores creen. Unos pocos estilos dominan las líneas automatizadas.
- Contenedor regular ranurado (RSC, FEFCO 0201). Todas las solapas tienen la misma longitud; las dos solapas exteriores se encuentran en el centro al cerrar. Este es el caballo de batalla del envasado automático de final de línea y el estilo alrededor del cual se construye cada armador y selladora. Si se está automatizando por primera vez, estandarice en RSC siempre que sea posible.
- Contenedor de solapa completa (HSC/FO, FEFCO 0203). Las solapas exteriores se solapan completamente, añadiendo resistencia de apilado para productos pesados o sueltos. Sella bien pero necesita una máquina dimensionada para el recorrido más ancho de las solapas, y el solapamiento debe ser consistente.
- Contenedor medio ranurado (HSC, FEFCO 0202). RSC sin un juego de solapas, utilizado a menudo como par de tapa y base. Común para productos que se cargan por arriba y luego se tapan.
- Bandejas troqueladas y estilos especiales (FEFCO 03xx, 04xx). Las bandejas, cajas telescópicas y bases de encaje se pueden automatizar, pero necesitan utillaje dedicado y una máquina configurada para ese bloque específico. No son compatibles «directas» con un armador RSC estándar.
La regla práctica es simple: cuantos más estilos de caja gestione, más cambio de formato y más riesgo. Muchos de nuestros clientes consolidan docenas de SKU en una pequeña familia de cajas RSC precisamente para que un armador y una selladora puedan gestionar toda la gama.
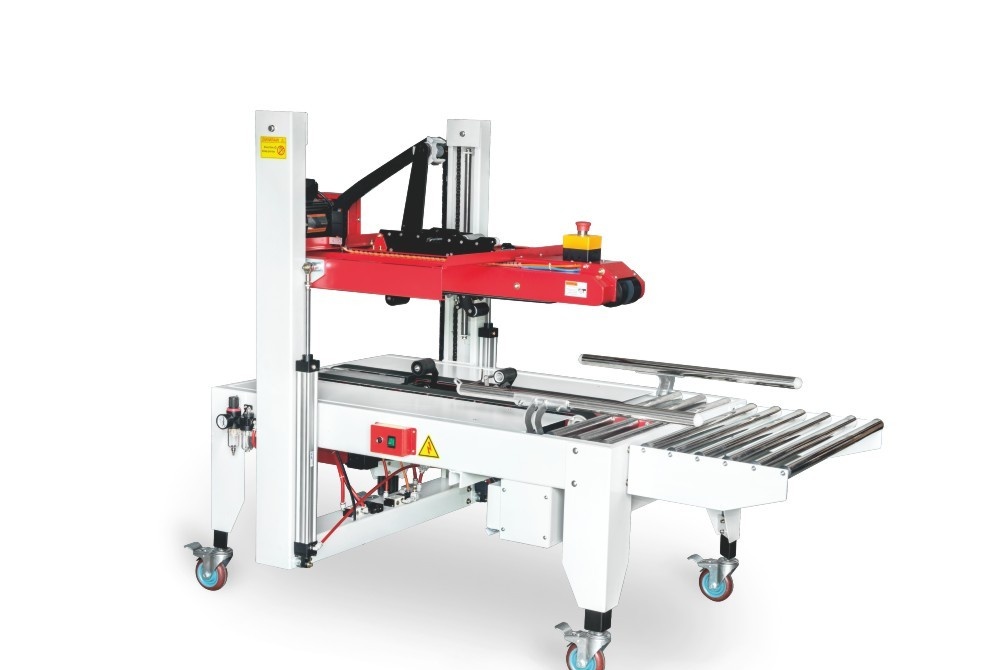
Elegir el grado de cartón adecuado
El cartón ondulado se describe por su perfil de onda y el peso combinado de los papeles liner. La onda es la capa ondulada: la onda B es más delgada y da una superficie de impresión plana; la onda C es más gruesa con mejor amortiguación y resistencia de apilado; el doble pared BC combina ambas para las cargas más pesadas. El grado se indica entonces como un valor de prueba de aplastamiento de canto (ECT) o como un peso combinado de cartón (por ejemplo, un cartón 125/112/125 lista los pesos del liner interior, la onda y el liner exterior en gramos por metro cuadrado).
Para la automatización, el grado de cartón afecta directamente a dos cosas: resistencia de apilado y comportamiento en el cargador. El cartón demasiado ligero se dobla y aplasta en el armador; el cartón demasiado pesado es rígido, resiste los pliegues, y puede no abrir en escuadra. Un punto de partida práctico para cajas de exportación ordinarias en el rango de 10–25 kg es una onda C simple alrededor de ECT 32 (aproximadamente un cartón 140/110/140). Los productos más pesados o las pilas largas de palé pasan a doble pared BC alrededor de ECT 48. Estos son puntos de partida, no sustitutos de un cálculo de apilado sobre su propio producto.
| Peso de la caja cargada | Cartón típico | ECT típico | Notas |
|---|---|---|---|
| Hasta ~10 kg | B o C simple pared | ECT 24–28 | Productos ligeros; vigile el aplastamiento en el cargador |
| 10–25 kg | C simple pared | ECT 32 | El rango común de caja de exportación |
| 25–40 kg | BC doble pared | ECT 44–48 | Necesita un armador y una selladora de servicio pesado |
| Más de 40 kg | BC/AC doble pared | ECT 56+ | Confirme el bastidor de la máquina y la fuerza de solapa con el proveedor |
No seleccione solo por precio por caja. Un cartón más ligero que ahorra unos céntimos por caja puede costar mucho más en tiempo de línea atascada y palés rechazados. Cubrimos el panorama más amplio de costes en nuestro análisis de coste total de propiedad.
Tolerancias dimensionales: ¿qué tan estrecho es lo suficientemente estrecho?
Aquí es donde empieza la mayoría del tiempo de parada relacionado con las cajas. Las máquinas automáticas trabajan en una ventana estrecha, y las cajas que están unos pocos milímetros fuera se acumulan en alimentaciones incorrectas, esquinas abiertas y solapas atascadas. Cuando pida cajas, indique a su proveedor de cajas las dimensiones interiores en el pedido estándar: largo, ancho, profundidad, y exíjale las siguientes tolerancias prácticas.
- Dimensiones de corte y hendido: dentro de aproximadamente ±2 mm en simple pared y ±3 mm en doble pared para tamaños de caja ordinarios. Los pliegues consistentes importan más que el número absoluto.
- Escuadra: las medidas diagonales de una caja abierta deben coincidir dentro de unos 3–5 mm. Una caja que es un paralelogramo nunca sellará en escuadra.
- Alineación del pliegue (hendido): el hendido debe estar en la misma línea a través de la solapa. Los pliegues desplazados son la causa principal de esquinas dobladas y «orejas de perro».
- Longitud de solapa: en un RSC las solapas exteriores deben encontrarse limpiamente sin un hueco visible ni un solapamiento forzado. Los huecos dejan el producto expuesto; las solapas largas se abollan al plegarse.
Los compradores a veces relajan las tolerancias para conseguir una caja más barata, y luego preguntan por qué el armador alimenta mal. Vale la pena pagar por la precisión del troquel si se ejecutan altas velocidades. Cuando cambie de proveedor de cajas, ejecute un lote de prueba por la máquina antes de comprometerse a un pedido completo: las diferencias de cartón y troquel entre proveedores son comunes incluso cuando las dimensiones impresas son idénticas.
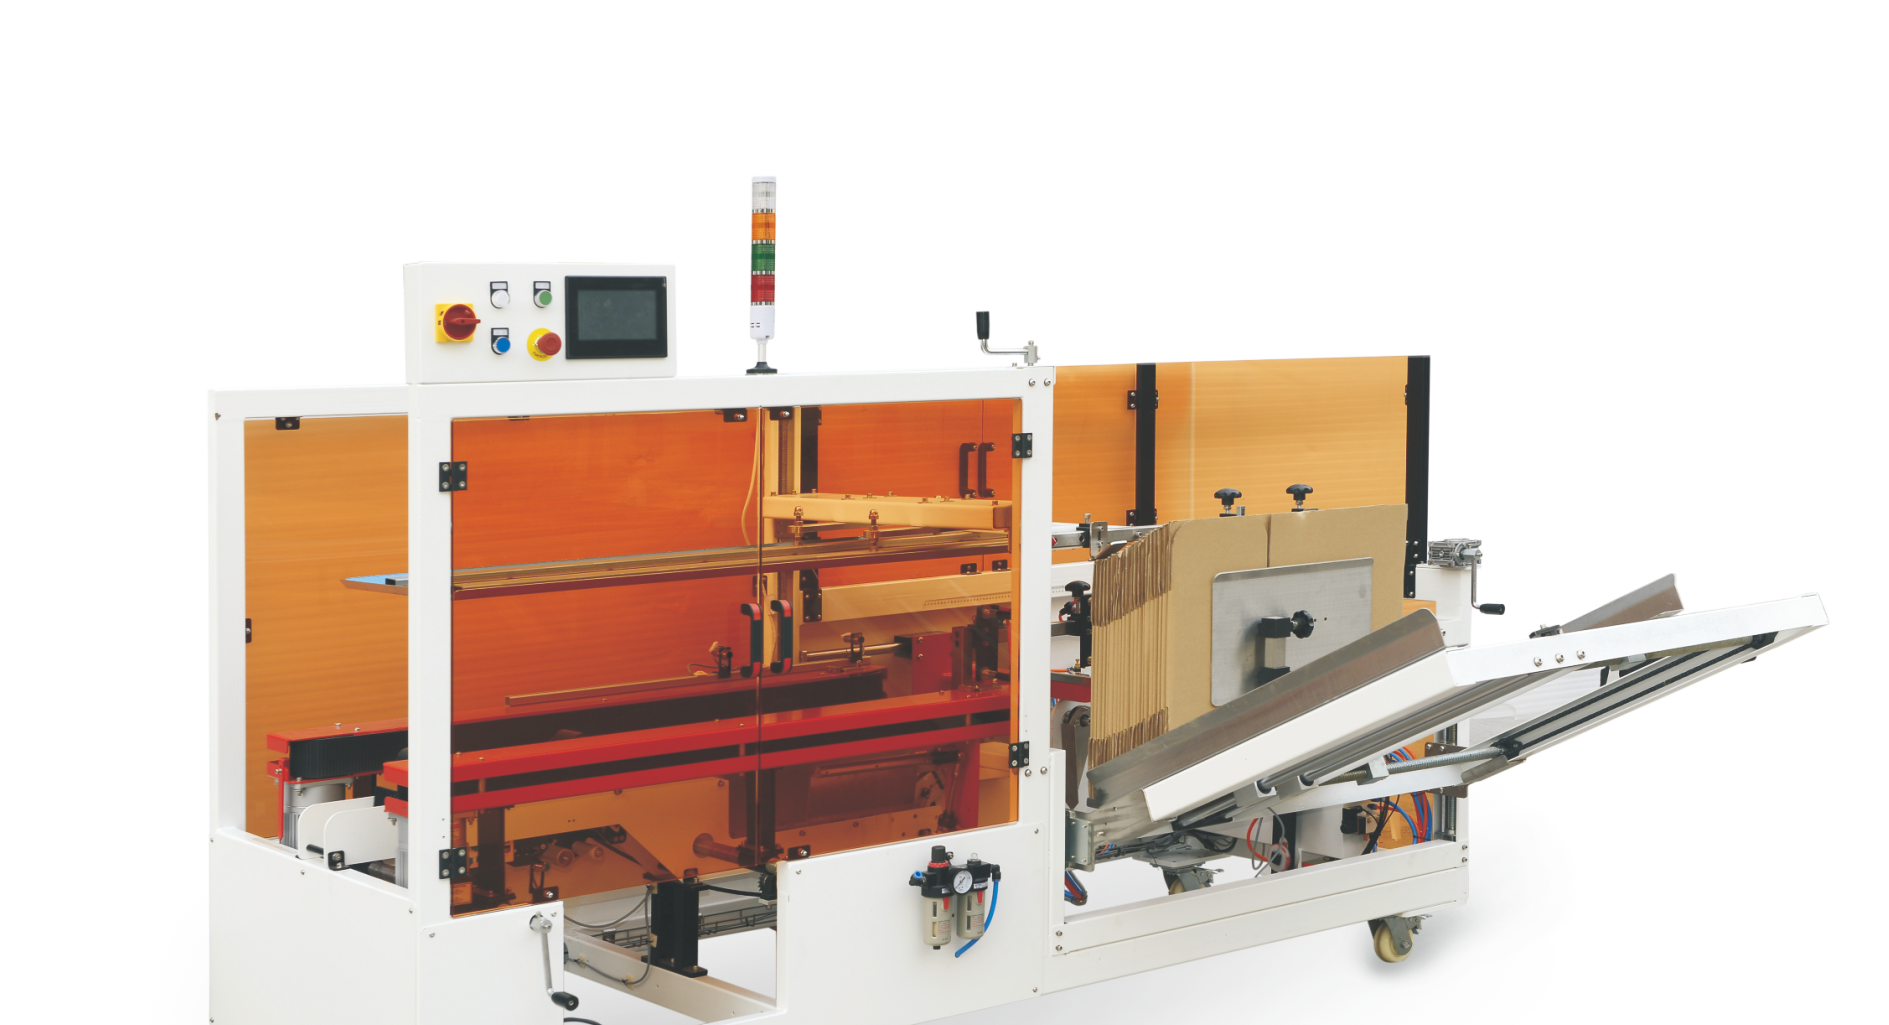
Sellado con cinta frente a sellado con hot-melt
El sellado del fondo y del superior utiliza cinta sensible a la presión o adhesivo hot-melt, y la elección cambia cómo especifica tanto la máquina como la caja.
La cinta es la opción por defecto porque es tolerante, fácil de cambiar y funciona en un rango de humedad amplio. Necesita una superficie de cartón limpia y seca para morder; los linters polvorientos o muy reciclados reducen la adhesión. El ancho de cinta es típicamente 48 mm para cajas estándar y 72 mm para cargas pesadas. Una selladora de cajas semiautomática es una forma de bajo coste de empezar con cinta antes de pasar a una línea totalmente automática.
El hot-melt aplica cordones de adhesivo fundido a las solapas y es más rápido en líneas de alta velocidad, sin solapa de cinta que abrir. Exige más: la superficie del cartón debe ser consistente, la colocación del cordón y la temperatura deben controlarse, y la caja debe sostenerse mientras la cola se enfría. Si elige hot-melt, el convertidor de cajas debe saberlo: los tratamientos de superficie y el contenido reciclado cambian cómo la cola moja. Nuestro armador de cajas hot-melt está construido alrededor de esos requisitos. Comparamos los dos métodos con más profundidad en nuestro artículo sobre defectos de sellado de cajas.
Humedad, almacenamiento y las condiciones que nadie controla
El cartón ondulado está en su mejor momento alrededor del 6–8% de humedad. En un almacén húmedo o en un contenedor marítimo, absorbe agua, pierde rigidez y puede deformarse; en un entorno excesivamente seco se vuelve quebradizo. El resultado es que las cajas que funcionaban perfectamente en otoño empiezan a alimentar mal en la temporada de lluvias. No puede cambiar el clima, pero puede controlar la exposición: mantenga las cajas envueltas y fuera del suelo, utilícelas en orden de entrega, y evite abrir fardos hasta que sea necesario. Para las mercancías de exportación que viajan ellas mismas por mar, recuerde que la caja tiene que sobrevivir al mismo viaje húmedo que su producto.
Inspección de entregas de cajas entrantes
Una comprobación de dos minutos cuando llega cada palé de cajas previene horas de tiempo de parada de la línea. No necesita un laboratorio; una cinta métrica, una escuadra y una pasada visual rápida detectan los defectos que realmente detienen las máquinas. La tabla siguiente lista las averías que nuestros ingenieros ven con más frecuencia, cómo detectarlas, y qué hacen a la línea.
| Defecto | Cómo comprobarlo | Efecto en armador/selladora |
|---|---|---|
| Bloques deformados o en «banana» | Mire a lo largo de una pila de cajas aplastadas | Las ventosas fallan; tomas dobles desde el cargador |
| Ondas aplastadas a lo largo de los bordes | Busque bordes aplanados y blandos | Apertura deficiente; esquinas blandas que no sellan |
| Pliegues desplazados o poco profundos | Doble una muestra; compruebe la línea de hendido | Esquinas dobladas, orejas de perro, solapas que se pliegan fuera de sitio |
| Longitud de solapa inconsistente | Mida las solapas en varias muestras | Huecos o solapas abullonadas, solapamientos forzados en la selladora |
| Linters polvorientos o polvorientos | Pase un dedo por la superficie | La cinta y el hot-melt no se adhieren |
| Cartón mezclado en un mismo lote | Compare la rigidez y la impresión en todo el palé | Averías intermitentes difíciles de diagnosticar |
Muestree más que las pocas cajas de arriba: tome cajas del centro y del fondo del palé también. Lleve un registro breve de lo que encuentra; si un proveedor se desvía con el tiempo, ese registro es mucho más útil que una única reclamación. Cuando un lote falla, aíslelo antes de que llegue a la línea: una mala caja mezclada en el cargador puede causar un atasco que lleva más tiempo despejar que la inspección misma.
Una lista de especificación práctica
Antes de dar el visto bueno a una caja para una línea automatizada, confirme lo siguiente con su proveedor de cajas y su constructor de máquinas:
- Estilo de caja fijado (preferiblemente RSC/0201) y toda la gama de tamaños de caja listados.
- Dimensiones interiores en largo × ancho × profundidad, con tolerancias de ±2 mm (simple pared).
- Onda y grado de cartón indicados, adaptados al peso cargado y a la altura de la pila de palé.
- Pliegues alineados, solapas encontrándose en escuadra, coincidencia diagonal dentro de 3–5 mm.
- Método de sellado elegido: ancho de cinta o patrón de cordón hot-melt, y la superficie del cartón confirmada como compatible.
- Humedad y condiciones de almacenamiento acordadas, con un lote de prueba ejecutado por la máquina real.
El paso individual más valioso es el último: ejecute cajas reales por la máquina real a la velocidad real. En SunAura Packaging Machines probamos cada línea con las cajas del cliente antes del envío siempre que es posible, porque detecta problemas de especificación en nuestra bahía en lugar de en su suelo.
Cuándo involucrar al constructor de máquinas
Si está diseñando una nueva gama de cajas junto con una nueva línea, involucre al constructor de máquinas pronto: idealmente antes de que las cajas estén finalizadas, no después. Los pequeños cambios en una caja son casi gratis en la etapa de diseño y caros una vez que se imprimen miles. Nuestros ingenieros pueden confirmar la ventana de tamaños de caja que su armador y selladora elegidos aceptan, aconsejar sobre cinta frente a cola, y dimensionar la línea para el grado de cartón que su producto necesita. Puede explorar la gama de equipos en la página de Productos, o leer nuestra guía de selección de armador y selladora de cajas más amplia antes de especificar nada.
Especificar cajas de cartón ondulado no es glamuroso, pero es una de las cosas de mayor retorno que puede hacer por la fiabilidad del final de línea. Acierte en el estilo, el grado y las tolerancias, y el armador y la selladora harán exactamente lo que fueron construidos para hacer: funcionar, turno tras turno, sin nadie que los vigile.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Ver biografía completa ›