

Un encartonador al principio de una línea final y una selladora al final parecen dos máquinas sencillas, pero entre ambas deciden si su línea de embalaje funciona o espera. Si dimensiona mal cualquiera de las dos, acumulará cada turno una cola de cajas planas o estuches abiertos. Esta guía explica cómo SunAura Packaging Machines diseña las células de encartonado y sellado, cómo adaptarlas a la velocidad real de la línea y qué debe verificar antes de pedir.
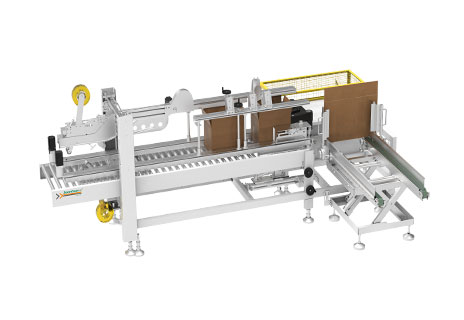
Dónde se sitúan el encartonado y el sellado en la línea
Una línea final típica sigue una secuencia clara: un encartonador toma un encarte de cartón ondulado plano, lo abre formando un cubo, pliega las solapas inferiores y las sella con cinta o cola termofusible; el estuche formado se transporta entonces a un puesto de embalaje donde se carga el producto de forma manual o automática; una selladora de cajas pliega y sella la parte superior; y el estuche cerrado puede pasar por etiquetado, flejado o enfardado antes del paletizado. Cuando estos puestos están equilibrados, las cajas y el producto se mueven de forma continua. Cuando no lo están, el puesto más lento marca el ritmo de toda la línea.
Búsquedas de compra como “encartonador automático en venta”, “proveedor de selladora de cajas de cartón” o “fabricante de línea de encajonado” suelen provenir de plantas que han superado la formación manual de cajas: un punto que llega sorprendentemente pronto cuando la producción sube o la mano de obra se vuelve poco fiable.
Manual, semiautomático y automático: dónde caen los puntos de ruptura
Formación y sellado manuales
A bajo volumen, un operario abre las cajas y pliega las solapas a mano, a menudo con un simple dispensador de cinta. Esto necesita casi ningún capital y tolera cambios frecuentes de tamaño de caja, pero es lento, inconsistente y físicamente fatigoso. Tiene sentido para producciones muy bajas o series cortas y muy variables.
Sellado semiautomático
Una selladora de cajas fija pliega y encinta la parte superior mientras un operario empuja el estuche a través; el operario todavía forma la caja y la carga. Esta es la primera mejora más común porque elimina de inmediato el paso más lento y menos ergonómico: el encintado, a un coste moderado. Las plantas que fabrican unos cientos de cajas por turno suelen empezar aquí.
Formación y sellado automáticos
Una vez que la producción es continua, las máquinas automáticas se amortizan rápido. Un encartonador puede formar y sellar por la base de 10 a 25 o más estuches por minuto sin operario, y una selladora automática iguala ese ritmo aguas abajo. Para flexibilidad robótica entre tamaños de caja, el encartonador robótico AIS400 utiliza un brazo robótico pick-and-place para abrir los encartes en lugar de un cargador mecánico fijo, lo que acorta el cambio entre dimensiones de caja.
Cinta frente a cola termofusible
Tanto los encartonadores como las selladoras ofrecen dos métodos de cierre. La cinta sensible a la presión es sencilla, limpia, fácil de cambiar y muy adecuada para estuches de exportación generales; es la opción por defecto para la mayoría de los compradores. La cola termofusible elimina la cinta consumible, ofrece un cierre inviolable y puede ser más barata por estuche a alto volumen, pero añade un sistema de cola, mantenimiento y tiempo de calentamiento, y es menos tolerante con los tableros polvorientos o reciclados. Si exporta a climas húmedos o necesita sellos de seguridad, hable de la cola con el proveedor; si no, la cinta es el punto de partida de menor riesgo.
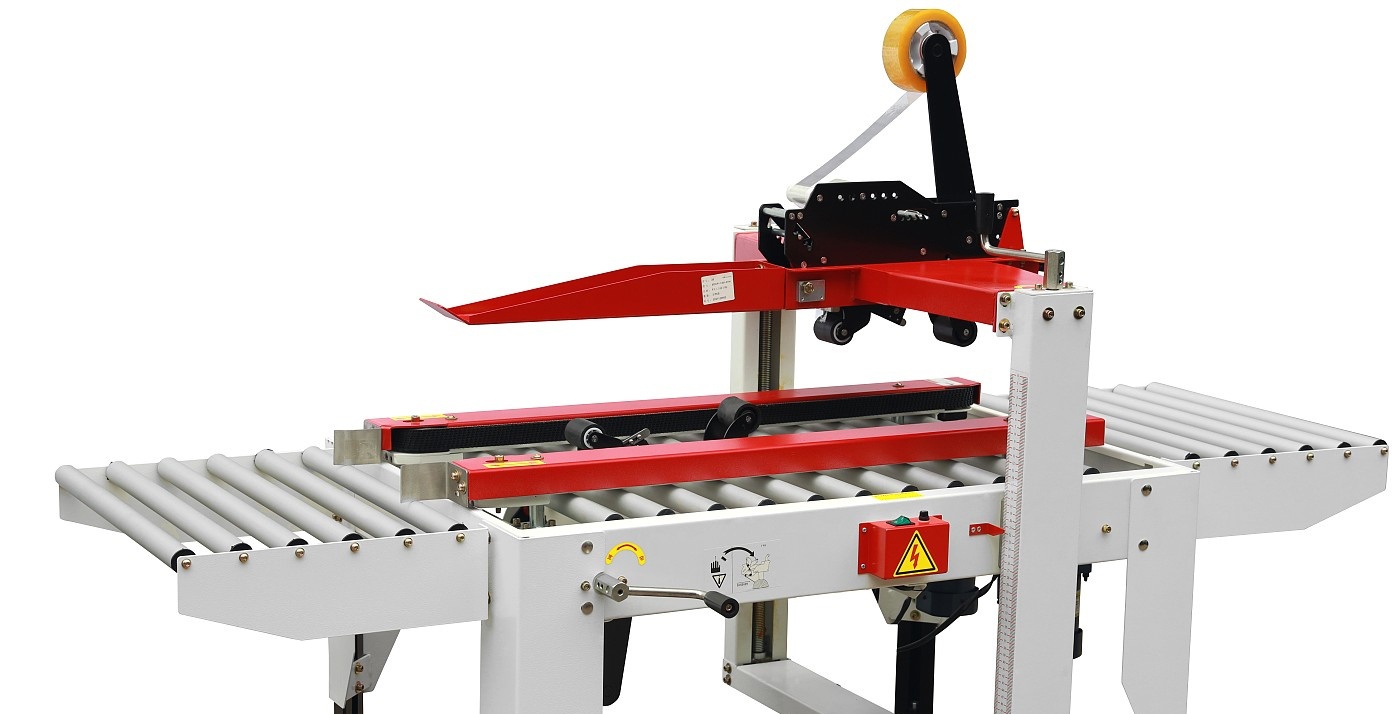
Las especificaciones clave que hay que dimensionar correctamente
- Rango de caja y dimensiones mínimas/máximas. Facilite la longitud, anchura y altura de cada caja de cartón ondulado que utilice, incluido el peso cargado más pesado. La geometría del cargador y del plegador de solapas se dimensiona según este envoltorio.
- Cajas por minuto, medidas en el cuello de botella. El encartonador, el puesto de embalaje y la selladora deben alcanzar todos su pico. Un encartonador automático alimentando una célula de embalaje manual solo ayuda si el embalaje no es el cuello de botella.
- Calidad del encarte y tipo de tablero. Los encartes muy reciclados o alabeados atascan los cargadores. Los encartonadores automáticos rinden mejor con tablero seco y consistente; especifique su grado de tablero.
- Método de cierre y consumibles. Indique el ancho de cinta o el tipo de cola y confirme la disponibilidad de repuestos.
- Tiempo de cambio entre tamaños de caja. Si maneja muchos SKU, priorice ajustes repetibles sin herramientas; los encartonadores robóticos destacan aquí.
- Protecciones de seguridad e interbloqueos. Las máquinas automáticas deben incluir cargadores protegidos, paradas de emergencia y acceso interbloqueado.
Equilibrar la célula: el paso más ignorado
La mayoría de las líneas de caja con mal rendimiento no están rotas: están desequilibradas. Un patrón común es un encartonador rápido, un único embalador manual y una selladora adecuada: el embalador es el verdadero cuello de botella y las cajas hacen cola independientemente de las especificaciones de las máquinas. La solución es añadir mano de obra de embalaje o pasar a la carga automática. Los ingenieros deben cartografiar el tiempo de ciclo de cada puesto en segundos, identificar el más lento y equilibrarse a él. Cuando se necesita carga automática de producto, la línea pasa a ser un sistema de encartonado–embalaje–sellado–paletizado, que elimina por completo el puesto manual.

Pasos aguas abajo que cierran el circuito
Después del sellado, la mayoría de los estuches de exportación necesitan uno o más pasos de acabado. Una etiquetadora aplica etiquetas de expedición o trazabilidad; una flejadora cincha estuches o fardos; y una enfardadora de palés unifica la carga. Para el agrupamiento desatendido, las plantas suelen añadir una flejadora automática no tripulada, y las cargas paletizadas se envuelven entonces con film estirable para la estabilidad en tránsito. Especificar todo ello junto garantiza que las alturas de transportador, las señales y las velocidades coincidan desde el primer día.
Errores frecuentes y cómo evitarlos
- Comprar el encartonador y la selladora a proveedores distintos sin confirmar la comunicación y la compatibilidad del transportador, dejando que el integrador corrija los desajustes.
- Dimensionar a la producción de hoy sin margen, de modo que un modesto aumento de ventas sature la línea en un año.
- Ignorar la calidad del encarte y luego culpar a la máquina por atascos causados por tablero alabeado.
- Olvidar el cuello de botella del embalaje manual al automatizar solo la formación de cajas.
- Pasar por alto el acceso para la carga del cargador y el mantenimiento: una máquina rápida que es incómoda de recargar pierde su ventaja.
Qué enviar en su consulta
Facilite las dimensiones de caja para todos los SKU con los pesos cargados; las cajas por minuto requeridas en pico; la preferencia entre cinta y cola; el grado de tablero y el proveedor; si la carga de producto es manual o automática; los pasos aguas abajo como etiquetado y paletizado; la potencia, el aire y el espacio disponibles; y su destino de entrega. Cuanto más completa sea la consulta, menos sorpresas. Envíe estos detalles a través de la página de contacto de SunAura Packaging Machines, y explore los equipos relacionados en la vista general de productos.
Preguntas frecuentes
¿Cuántas cajas por minuto justifican un encartonador automático?
No hay un número universal, pero las plantas que forman de forma consistente más de unas 5–8 cajas por minuto a lo largo de un turno suelen recuperar el coste en ahorro de mano de obra y consistencia; su propia tarifa laboral lo decide.
¿Puede un encartonador manejar muchos tamaños de caja distintos?
Sí, dentro de un rango especificado. Los encartonadores robóticos y los diseños de cambio sin herramientas manejan mejor los tamaños mixtos; las máquinas mecánicas fijas son más rápidas pero menos flexibles.
¿Debe la selladora igualar la velocidad exacta del encartonador?
Debe cumplir o superar el pico equilibrado de la línea, incluido el puesto de embalaje. Igualar las especificaciones de pico de máquinas nuevas es menos importante que igualar los tiempos de ciclo reales.
¿Es la cola termofusible mejor para estuches de exportación?
La cinta sigue siendo la opción por defecto más segura para la exportación general; la cola se adapta a aplicaciones de alto volumen, inviolabilidad o entornos húmedos tras una evaluación adecuada.
Equipos recomendados
- Encartonador robótico AIS400: formación de cajas flexible y de cambio rápido.
- Selladora automática de cajas FA500F: sellado superior consistente a la velocidad de línea.
- Línea integrada de encartonado–embalaje–sellado–paletizado: línea final sin manos.
- Flejadora no tripulada: agrupamiento seguro antes del paletizado.
Ejemplo práctico de equilibrio de línea
Considere una planta que busca 12 estuches sellados por minuto. El encartonador está especificado a 15, la selladora a 18, pero un único operario carga el producto en unos siete segundos por estuche: aproximadamente 8,5 estuches por minuto. Independientemente de las especificaciones de las máquinas, la línea produce unos 8,5 estuches por minuto y las cajas abiertas hacen cola en el puesto de embalaje. Añadir un segundo cargador eleva la capacidad manual a unos 17, punto en el que el objetivo de 12 es alcanzable y el encartonador se convierte en el cuello de botella más cercano. La misma aritmética, expresada en segundos por puesto, revela el verdadero cuello de botella sin gastar nada. Este es el ejercicio que SunAura Packaging Machines realiza con cada consulta: liste el tiempo de ciclo de cada puesto, equilibrese al más lento, y solo entonces decida dónde la automatización se amortiza.
Allí donde incluso dos cargadores no pueden seguir el ritmo, algo habitual en líneas de tres turnos y alta producción, la solución es la carga automática de producto, que integra el paso de embalaje en la máquina y permite que toda la célula funcione a una sola velocidad sincronizada. Esa es precisamente la configuración que se entrega como sistema integrado de línea final.
Diseño del estuche y cómo afecta a las máquinas
El diseño de la caja de cartón ondulado se trata como una ocurrencia tardía en muchos proyectos, y sin embargo impulsa ambas máquinas. La junta del fabricante, la geometría de las solapas, la profundidad del sangrado y el flauta del tablero influyen todos en la limpieza con la que un encarte se abre en el encartonador y en la fiabilidad con la que la parte superior se pliega en la selladora. Las cajas con sangrado excesivo se derrumban durante la formación; las que tienen sangrado insuficiente resisten el plegado y atascan. Un encarte consistente de un conversor de calidad no es, por tanto, un lujo en equipos automáticos: es un requisito previo. Los compradores deben cerrar la especificación de la caja, incluido el grado de tablero y las dimensiones, con su proveedor de cajas y facilitar encartes de muestra para las pruebas de la máquina.
El peso cargado importa tanto como las dimensiones. Las cajas pesadas exigen rodillos de transportador robustos y un plegado positivo de solapas, mientras que las cajas muy ligeras pueden moverse de forma impredecible y necesitan guía más que fuerza. Comunicar el rango completo de pesos evita que una máquina especificada para una carga media manipule mal los SKU más ligeros y pesados en los extremos del rango.
Disciplina de cambio para SKU mixtos
Las plantas que manejan muchos tamaños de caja pierden producción real en los cambios, incluso cuando cada máquina es rápida. La respuesta práctica es una combinación de la máquina adecuada y la disciplina adecuada: ajustes sin herramientas, ajustes marcados o numerados, y recetas guardadas eliminan el ensayo y error que alarga cada cambio de tamaño. Los encartonadores robóticos son especialmente valiosos aquí porque el movimiento del brazo se reprograma en lugar de reiniciarse mecánicamente, y una selladora servoneumática puede guardar los ajustes de solapas y transportador por SKU. Documentar un procedimiento de cambio repetible y formar a los operarios en él protege las ganancias de rendimiento que la automatización debe ofrecer.
Mantenimiento, repuestos y disponibilidad
Las máquinas de línea final son mecánicamente más sencillas que una enfardadora de alta velocidad, pero aún necesitan atención rutinaria. Las cuchillas de la cinta se desgastan, los filtros de la cola se obstruyen, los sensores fotoeléctricos acumulan polvo y los rodamientos del transportador necesitan lubricación. Una breve rutina de mantenimiento programado y un pequeño kit de repuestos (cuchillas, sensores, correas y fusibles) evitan que un elemento de desgaste menor detenga toda la línea. Para líneas que funcionan en varios turnos, identificar el consumible y las piezas de desgaste en el traspaso y acordar su disponibilidad forma parte de una decisión de compra acertada. Aguas abajo, una flejadora automática y el enfardado de palés deben compartir la misma lógica de mantenimiento, de modo que la sección de acabado funcione con la misma fiabilidad que las células de formación y sellado.
Puesta en marcha y formación de operarios
Una línea bien especificada aún depende de las personas que la manejan. Durante la puesta en marcha, la secuencia debe ir desde comprobaciones de puesto individual hasta una prueba en seco sin producto, luego una prueba cargada a velocidad creciente, confirmando sensores, plegadores de solapas y ajustes de sellado en cada etapa. Formar a los operarios en la carga del cargador, la resolución del atasco menor previsible, el cambio de cinta o film, y el reconocimiento de cuándo una avería necesita un ingeniero, protege el rendimiento de la línea después de que el proveedor se marche. Capturar estos procedimientos en una lista de verificación breve y específica del lugar, en lugar de depender del manual genérico, hace que el conocimiento sobreviva a los cambios de personal. SunAura Packaging Machines pone en marcha sus líneas integradas de esta manera y verifica el ciclo equilibrado en condiciones reales antes de la entrega, de modo que el rendimiento acordado en la disposición es el rendimiento que el cliente realmente alcanza.
Verificación del rendimiento tras la entrega
La disciplina final es verificar el rendimiento frente a los datos que iniciaron el proyecto. Una vez que la célula está en marcha y los operarios formados, ejecute un periodo de producción representativo, un turno completo con la mezcla normal de SKU, y registre las cajas realmente selladas, las paradas y sus causas, y el tiempo de cambio entre tamaños. Comparar esas cifras con el ciclo equilibrado de la disposición confirma si la línea está entregando el rendimiento previsto y señala cualquier ajuste restante. Tratar el rendimiento como algo que hay que medir después de la instalación, en lugar de asumirlo a partir de una especificación de catálogo, es lo que convierte una línea comprada en una línea productiva fiable. Para las plantas que planifican esa verificación, SunAura Packaging Machines apoya las primeras series de producción de su equipo integrado de línea final y revisa los datos de ciclo registrados con el equipo del cliente.
Conclusión
El encartonado y el sellado se tratan mejor como una sola célula equilibrada que como dos compras independientes. Defina su envoltorio de caja, mida el tiempo de ciclo de cada puesto y dimensione al verdadero cuello de botella, que a menudo es la carga manual, no las máquinas. SunAura Packaging Machines suministra los encartonadores, las selladoras, los transportadores y las líneas integradas como un único alcance, de modo que la célula se especifica, sincroniza y pone en marcha conjuntamente. Envíe sus dimensiones de caja y sus cajas por minuto en pico, y le devolveremos una disposición equilibrada con tiempos de ciclo realistas.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Ver biografía completa ›